

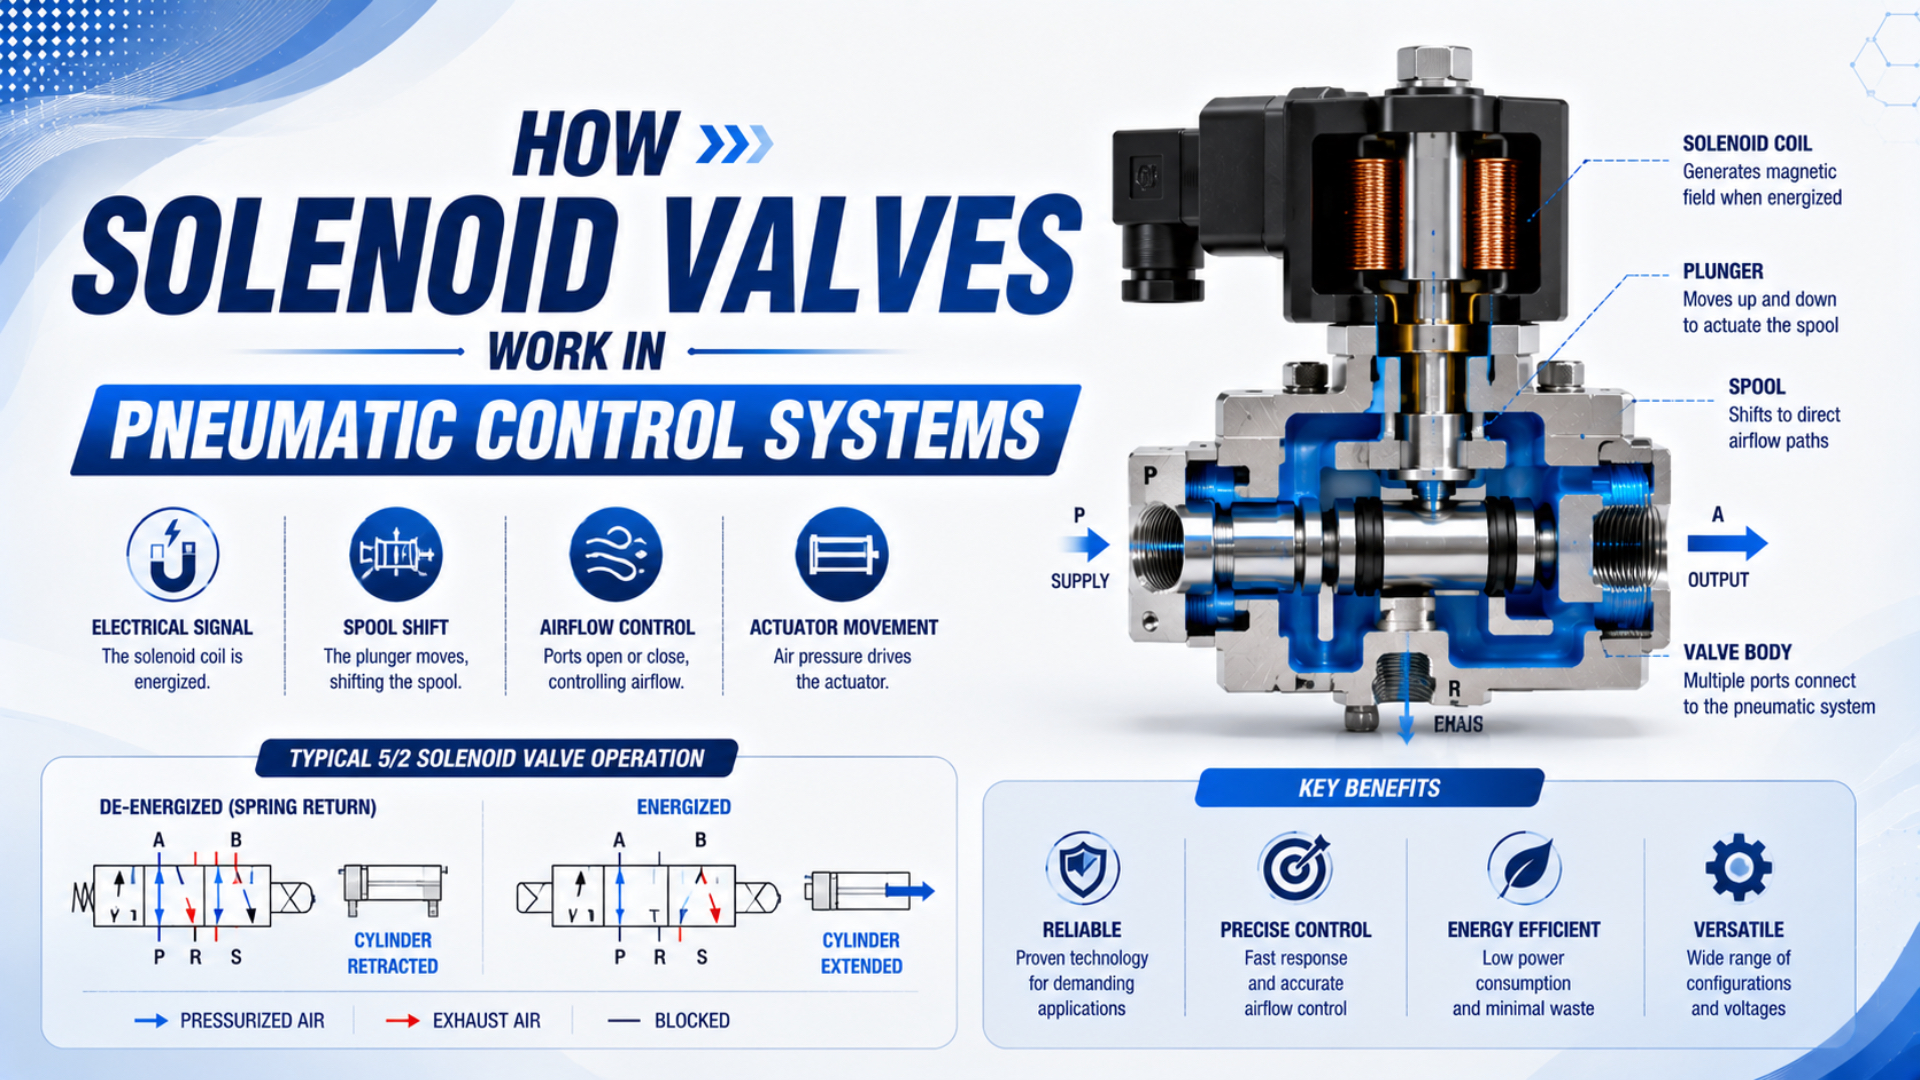
Un’elettrovalvola pneumatica è un dispositivo elettropneumatico di controllo direzionale che trasforma un comando elettrico in una modifica dei percorsi dell’aria compressa. Il PLC richiede uno stato, il circuito di uscita alimenta una bobina, un’ancora si sposta e un elemento della valvola modifica i collegamenti tra le porte. In una valvola pilotata, anche la pressione pilota deve spostare lo stadio principale prima che l’attuatore possa rispondere.
Questa sequenza è importante perché un comando, una bobina alimentata, una spola commutata e un cilindro in movimento sono quattro fatti distinti. Un connettore illuminato o uno scatto udibile confermano soltanto una parte della catena. Una progettazione e una ricerca guasti affidabili verificano ogni stato separatamente, dall’uscita PLC al movimento misurato dell’attuatore.
Punti chiave
- Un’elettrovalvola è un’interfaccia elettropneumatica e l’elemento finale di commutazione; il PLC rimane il controllore.
- Le valvole ad azionamento diretto muovono elettromagneticamente l’elemento di tenuta principale. Le valvole pilotate aggiungono dipendenze dalla pressione e dallo scarico tra il solenoide e lo stadio principale.
- Numero di porte, numero di posizioni, stato normale, metodo di ritorno, dati di portata, pressione di esercizio, specifiche della bobina e grado di protezione ambientale appartengono tutti al codice d’ordine esatto.
- Lo scatto di una bobina non dimostra che la spola principale si sia spostata, e lo spostamento della spola non dimostra che all’attuatore sia arrivata aria sufficiente.
- La disalimentazione di una normale valvola direzionale non costituisce automaticamente una misura sicura di isolamento o di mantenimento del carico.
Qual è il ruolo di un'elettrovalvola nel controllo pneumatico?
ISO 11727:1999 è una norma di identificazione di 11 pagine che tratta le porte delle valvole, i meccanismi di comando e i conduttori dei solenoidi. Il suo campo di applicazione chiarisce il confine ingegneristico: l’operatore elettrico e la valvola pneumatica sono parti collegate dello stesso dispositivo, ma il dispositivo deve comunque avere una funzione delle porte e uno stato di comando definiti (ISO 11727).
In un anello di controllo di base, il PLC valuta i segnali di ingresso e la logica. Il suo modulo di uscita alimenta o disalimenta quindi il circuito della valvola. La valvola non decide quando la macchina deve muoversi; attua lo stato pneumatico richiesto.
Il percorso completo del segnale e dell’energia è il seguente:
- Decisione di controllo: la logica del PLC richiede uno stato della valvola.
- Uscita elettrica: un transistor, un relè, un driver del manifold o un’uscita di sicurezza applica la condizione elettrica specificata.
- Azionamento elettromagnetico: la corrente della bobina genera una forza magnetica e sposta un’ancora o un nucleo mobile.
- Conversione pilota, se prevista: un piccolo passaggio pilota pressurizza o scarica un’area di comando dello stadio principale.
- Movimento della valvola principale: una spola, un otturatore o un diaframma raggiunge una posizione definita.
- Distribuzione pneumatica: le porte di alimentazione, di lavoro e di scarico si collegano in base a tale posizione.
- Risposta dell’attuatore: pressione e portata producono il movimento di un cilindro, di una pinza o di un attuatore rotativo.
L’astrazione utile è una catena di stati, non un unico flag «valvola attiva». Una macchina può avere un bit di uscita PLC attivo, un connettore illuminato e persino il movimento dell’ancora mentre la spola principale rimane nello stato precedente. Trattare queste osservazioni come variabili distinte evita di scambiare una prova elettrica per una prova pneumatica.
Per una spiegazione più ampia della costruzione delle valvole e del controllo generale del flusso d’aria, consulta come le elettrovalvole pneumatiche controllano il flusso dell’aria compressa. Questo articolo rimane incentrato sui confini di controllo che devono essere verificati.
Che cosa accade tra l'uscita PLC e il movimento dell'attuatore?
ISO 12238:2023 dedica 17 pagine alla definizione della misurazione del tempo di commutazione per valvole direzionali azionate elettricamente o pneumaticamente, comprese le configurazioni monostabili e bistabili a due o tre posizioni. Questo campo di applicazione ristretto dimostra perché il tempo di commutazione di una valvola non può essere dedotto da un timestamp del PLC né considerato come l’intera risposta del cilindro (ISO 12238).
Al confine elettrico, verifica il tipo di uscita prima di effettuare misurazioni. Un transistor sourcing, un transistor sinking, un contatto a relè e un driver intelligente del manifold non presentano lo stesso circuito. Il LED di un connettore può accendersi con una corrente insufficiente a completare l’attrazione, mentre un modulo di uscita può segnalare un comando regolare senza rilevare un carico scollegato.
Al confine elettromagnetico, la corrente genera la forza magnetica. L’ancora deve vincere la forza della molla di ritorno, la forza dovuta alla pressione, l’attrito ed eventuali contaminanti lungo l’intera corsa. I driver elettronici possono utilizzare un controllo peak-and-hold; il DRV110 di TI, ad esempio, regola una corrente di picco più elevata prima di passare a una corrente di mantenimento inferiore, anziché applicare un unico livello di pilotaggio costante (Texas Instruments DRV110).
Al confine pneumatico, la valvola commutata deve fornire la pressione e la portata previste alla porta di lavoro. Restrizioni nei tubi, silenziatori, contropressione allo scarico, raccordi sottodimensionati, una valvola di isolamento a monte chiusa o un collegamento invertito possono impedire la normale risposta dell’attuatore anche quando la valvola commuta.
Infine, il movimento dell’attuatore dipende dal carico, dall’attrito, dalla pressione nella camera opposta, dall’ammortizzazione e dall’allineamento meccanico. Il tempo di commutazione della valvola è soltanto una parte dell’intervallo che va dal comando alla posizione confermata. Per un’analisi specifica dei tempi, consulta la guida ai tempi di risposta delle elettrovalvole.
Qual è la differenza tra valvole ad azionamento diretto e valvole pilotate?
I dati tecnici SMC sulle valvole direzionali distinguono tre metodi di azionamento: pilotaggio interno, pilotaggio esterno e azionamento diretto. La differenza non è estetica. Determina se l’azione della bobina muove direttamente l’elemento principale della valvola oppure commuta soltanto un passaggio più piccolo, il cui differenziale di pressione sposta poi lo stadio principale (dati tecnici SMC).
| Metodo di azionamento | Elemento mosso dal solenoide | Dipendenza aggiuntiva | Conseguenza diagnostica |
|---|---|---|---|
| Azionamento diretto | Otturatore, nucleo mobile, elemento di tenuta o spola principale | La forza elettromagnetica deve vincere le forze dello stadio principale | La corrente della bobina e la corsa dell’ancora sono strettamente legate alla funzione principale di passaggio dell’aria. |
| Pilotaggio interno | Piccolo otturatore o passaggio pilota | Pressione in ingresso e differenziale di pressione pilota utilizzabile | Può udirsi uno scatto mentre lo stadio principale rimane nella posizione precedente. |
| Pilotaggio esterno | Passaggio pilota alimentato da una porta separata | Pressione pilota esterna corretta e scarico pilota | La sola pressione di alimentazione principale non dimostra la disponibilità del pilotaggio. |
Il catalogo Parker delle elettrovalvole per impieghi generali indica che le configurazioni pilotate richiedono un differenziale minimo di pressione specificato, mentre quelle ad azionamento diretto non dipendono dallo stesso differenziale. Il limite esatto appartiene al modello, al fluido, alla disposizione delle porte e alla direzione di funzionamento selezionati, non alla sola definizione «pilotata» (catalogo Parker).
Se la valvola è pilotata internamente e la pressione in ingresso scende al di sotto dell’intervallo specificato, l’otturatore pilota può comunque muoversi mentre la spola principale non si sposta. Se il progetto prevede un pilotaggio esterno, verifica la porta pilota separata e il relativo percorso di scarico. La guida alle valvole pilotate descrive questa architettura in maggiore dettaglio.
In che modo porte, posizioni e ritorni definiscono il comportamento?
ISO 11727 standardizza le convenzioni di identificazione, ma lo stesso numero di porte non rende intercambiabili due valvole. Una descrizione funzionale completa deve specificare anche il numero di posizioni, lo stato normale o memorizzato, il metodo di azionamento, il metodo di ritorno, il simbolo del produttore e il codice d’ordine (ISO 11727).
La notazione «5/2» indica cinque porte e due posizioni di commutazione; «5/3» indica cinque porte e tre posizioni. Da sola, non specifica quali porte siano collegate in ciascuna posizione. A seconda della funzione della spola, lo stato centrale di una 5/3 può essere chiuso, in scarico oppure in pressione.
| Funzione | Finalità di controllo tipica | Informazioni ancora necessarie |
|---|---|---|
| 2/2 | Avviare o arrestare un percorso di flusso | Normalmente chiusa o normalmente aperta, direzione del flusso, intervallo di pressione |
| 3/2 | Alimentare e scaricare una porta di lavoro | Stato normale, collegamenti delle porte, metodo di ritorno |
| 5/2 | Invertire due porte di lavoro | Azionamento a solenoide singolo o doppio, stato memorizzato, disposizione degli scarichi |
| 5/3 | Aggiungere una posizione centrale | Collegamenti esatti al centro, metodo di centraggio, comportamento delle perdite |
«Normalmente chiusa» e «normalmente aperta» descrivono lo stato del flusso, a valvola disalimentata, lungo un percorso definito. «Monostabile» significa che la valvola ritorna in uno stato prestabilito quando viene rimosso il segnale di azionamento. «Bistabile» significa che può rimanere in uno dei due stati stabili. Questi termini rispondono a domande diverse e non devono essere usati come definizioni mutuamente esclusive.
Una valvola 5/2 monostabile a solenoide singolo e ritorno a molla passa normalmente allo stato definito dalla molla quando viene tolta l’alimentazione elettrica. Una valvola 5/2 bistabile a doppio solenoide può mantenere l’ultimo stato dopo la disalimentazione di entrambe le bobine. Il confronto dettagliato tra valvole 3/2 e 5/2 illustra le comuni scelte applicative senza sostituire il simbolo esatto della valvola.
Perché «disalimentata» non significa automaticamente «sicura»?
ISO 4414:2010 è una norma di 38 pagine che definisce regole generali e requisiti di sicurezza per sistemi e componenti pneumatici. Il suo campo di applicazione a livello di sistema è importante: la sicurezza non può essere dedotta dallo stato della bobina di una singola valvola. Pressione accumulata, gravità, perdite, volumi intrappolati, guasti del controllore e comportamento al riavvio devono essere tutti considerati nella valutazione dei rischi (ISO 4414).
La rimozione dell’alimentazione elettrica può produrre diversi esiti pneumatici:
- Una valvola con ritorno a molla può collegare una porta di lavoro allo scarico.
- Una valvola bistabile può rimanere nell’ultima posizione.
- Una valvola 5/3 può portarsi in una condizione centrale i cui collegamenti dipendono dalla spola.
- La posizione o il comportamento di commutazione di una valvola pilotata non sono garantiti se la pressione scende al di fuori dell’intervallo specificato.
- Un cilindro può continuare a muoversi perché nei tubi e nelle camere rimane aria compressa accumulata.
- Un carico verticale può scendere a causa delle perdite della valvola, delle tenute o dei raccordi.
Una valvola 5/3 a centro chiuso blocca le porte di lavoro esterne nella posizione centrale nominale, ma ciò non garantisce il mantenimento del carico. L’aria è comprimibile e valvole, raccordi e tenute dei cilindri reali presentano perdite. Per il pericolo effettivo possono essere necessari un bloccastelo appositamente progettato, un vincolo meccanico, un sistema di controbilanciamento o una funzione di sicurezza monitorata.
Analogamente, una comune valvola direzionale non è automaticamente un dispositivo di isolamento o scarico con certificazione di sicurezza. Utilizza componenti e architetture con funzioni di sicurezza documentate, diagnostica, ipotesi di guasto e livelli di prestazione adeguati alla valutazione dei rischi della macchina.
La formulazione diagnostica più sicura è anche la più precisa: «la bobina è disalimentata» descrive uno stato elettrico, non uno stato sicuro della macchina. Prima che il personale entri in un’area pericolosa, registra separatamente la posizione della spola, le pressioni alle porte, l’energia accumulata e il vincolo del carico.
Come verificare ogni fase senza procedere per tentativi?
La scheda SMC SY5200-X25 riporta 24 VDC, 0,4 W e 17 mA. Il tempo di risposta è pari o inferiore a 12 ms senza indicatore luminoso e soppressore di picchi. Con soppressione, è pari o inferiore a 15 ms per le varianti S/Z e a 12 ms per le varianti R/U. Questa differenza mostra perché un’altra valvola richieda limiti di accettazione propri (SMC SY5200-X25).
Prima di sostituire componenti, utilizza una tabella degli stati scritta:
| Stato richiesto | Punto di prova | Evidenza attesa | Se l’evidenza manca |
|---|---|---|---|
| Il PLC richiede ON | Stato logico o dell’uscita | Il bit di comando cambia | Controllare interblocchi, logica di sequenza e condizioni di sicurezza. |
| L’uscita alimenta il carico | Morsetti della bobina collegata | Tensione corretta sotto carico | Controllare tipo di uscita, connettore, cavo, fusibile e ritorno comune. |
| La bobina produce l’azione | Forma d’onda della corrente o controllo magnetico/dell’ancora | Comportamento di attrazione e mantenimento coerente con il modello | Controllare codice d’ordine della bobina, driver, soppressione, ancora e contaminazione. |
| Lo stadio pilota funziona | Alimentazione e scarico pilota | La pressione cambia come richiesto dal simbolo | Controllare pressione minima, sorgente pilota esterna e scarico pilota ostruito. |
| Lo stadio principale commuta | Indicatore di posizione o prova di portata controllata | Stato previsto della spola o dell’otturatore | Controllare comando manuale, attrito della spola, contaminazione e montaggio. |
| La porta di lavoro cambia | Manometro alla porta di lavoro | La pressione sale o scende come previsto | Controllare alimentazione, mappatura delle porte, silenziatori, raccordi e restrizioni. |
| L’attuatore si muove | Sensore di posizione o corsa misurata | Direzione, tempo e posizione finale corretti | Controllare carico, allineamento, attrito del cilindro, ammortizzazione e contropressione. |
Una sequenza pratica di messa in servizio
- Metti in sicurezza la macchina. Isola i movimenti pericolosi, vincola i carichi soggetti alla gravità e scarica l’energia accumulata secondo la procedura della macchina.
- Registra l’identità esatta della valvola. Acquisisci codice d’ordine completo, simbolo, tensione, frequenza, connettore, stazione del manifold e revisione della scheda tecnica.
- Conferma lo stato richiesto. Controlla la logica PLC, gli interblocchi, la diagnostica dell’uscita e l’eventuale modifica della condizione prevista dovuta al comando manuale.
- Misura sul carico collegato. Una lettura di tensione a carico scollegato non verifica la caduta di tensione nel circuito reale.
- Confronta la corrente con i dati del modello. Interpreta picco, mantenimento, PWM e rilascio utilizzando la documentazione della valvola e del driver.
- Controlla le condizioni di pilotaggio. Nelle configurazioni pilotate, misura l’alimentazione pilota interessata e ispeziona il percorso di scarico.
- Verifica lo stadio principale. Utilizza un indicatore di posizione, una transizione di pressione o una prova di portata controllata approvata per la macchina.
- Misura il risultato pneumatico. Controlla pressione di alimentazione, pressione alla porta di lavoro, restrizione allo scarico e movimento dell’attuatore sotto un carico definito.
- Conserva il verbale di accettazione. Registra pressione di prova, tensione, temperatura, carico, riferimento temporale e limiti di accettazione insieme al codice d’ordine.
Nella mia esperienza di messa in servizio dei controlli pneumatici, la tabella degli stati funziona meglio se viene seguita da sinistra a destra, fermandosi al primo confine non superato. Forzare ripetutamente l’uscita o sostituire bobine senza registrare quel confine tende a cancellare le prove e può trasformare un singolo guasto in diverse ipotesi non verificate.
Quali specifiche contano prima di una sostituzione?
ISO 6358-1 definisce i metodi di prova per le caratteristiche di portata dei fluidi comprimibili. L’Emendamento 2 del 2026 aggiunge sei pagine sull’incertezza. Occorre quindi confrontare dati di portata ottenuti con metodi e condizioni coerenti; la dimensione della filettatura della porta non costituisce una specifica completa della capacità (ISO 6358-1; Emendamento 2:2026).
Prima di approvare una sostituzione, verifica:
- Funzione della valvola: numero di porte, numero di posizioni, condizione centrale, stato normale e direzione del flusso.
- Metodo di azionamento: diretto, pilotaggio interno, pilotaggio esterno o un’altra architettura documentata.
- Limiti di pressione: intervallo dell’ingresso principale, differenziale minimo, intervallo pilota, pressione di prova e contropressione ammessa.
- Caratteristiche di portata: dati del produttore nelle condizioni di prova dichiarate; utilizzare il Cv soltanto quando definizione e base di calcolo sono coerenti.
- Identità elettrica: AC o DC, tensione nominale, frequenza, tolleranza, potenza o corrente, servizio, polarità, soppressione, connettore e compatibilità con l’uscita.
- Tempi: valori di alimentazione e disalimentazione, pressione di prova, temperatura, carico e definizione del tempo di risposta adottata dal produttore.
- Fluido e ambiente: qualità dell’aria, regole di lubrificazione, temperatura, materiali, grado di protezione, sostanze chimiche di lavaggio e approvazioni per aree pericolose.
- Interfaccia meccanica: filettature delle porte, configurazione del manifold, montaggio, comando manuale, ingombro e orientamento del cavo.
Non sostituire una bobina a 24 VDC con una a 24 VAC soltanto perché coincide il valore della tensione. Avvolgimenti, rettificazione, spire di ombreggiamento, soppressione, tolleranze e connettori possono essere differenti. Occorre rispettare il codice d’ordine completo e approvato della bobina e della valvola.
IEC 60529 definisce le classificazioni del grado di protezione degli involucri. Una marcatura IP65 o IP67 descrive la protezione contro specifiche condizioni di accesso, polvere e acqua; non attesta una funzione di sicurezza della macchina né un’approvazione per la protezione contro le esplosioni (IEC 60529).
Per il calcolo della capacità, consulta la spiegazione dedicata al coefficiente di portata e al dimensionamento delle valvole pneumatiche. Il sovradimensionamento di una valvola non aumenta di per sé il consumo d’aria di un cilindro: volume e pressione del cilindro determinano principalmente il consumo, mentre la capacità della valvola influisce soprattutto sulla caduta di pressione e sulla dinamica del movimento.
Mettere in servizio l'intera catena degli stati
ISO 12238 separa la misurazione del tempo di commutazione della valvola dal sistema dell’attuatore, mentre ISO 4414 tratta le apparecchiature pneumatiche a livello di sistema. Insieme, sostengono l’uso di verbali di messa in servizio con limiti di accettazione elettrici, della valvola, di pressione e meccanici distinti, anziché un unico risultato ambiguo di «tempo ciclo» (ISO 12238; ISO 4414).
Un foglio di messa in servizio utile contiene una riga per ogni stato richiesto della valvola. Registra la condizione del controllore, la tensione sulla bobina collegata, l’andamento della corrente, la pressione pilota ove applicabile, le pressioni alle porte di lavoro, la posizione dell’attuatore, il tempo di movimento, il carico, la pressione di alimentazione e la temperatura. La prova deve comprendere alimentazione, disalimentazione, riavvio, perdita dell’alimentazione pneumatica e qualsiasi comportamento dello stato memorizzato rilevante per la valutazione dei rischi.
I limiti di accettazione devono derivare dalla valvola, dal driver, dal manifold, dai tubi, dall’attuatore e dai requisiti esatti della macchina. Un tempo di commutazione a catalogo misurato a una determinata pressione non dimostra che il cilindro installato rispetterà il requisito di tempo ciclo. Viceversa, un cilindro lento non dimostra che la valvola abbia commutato lentamente.
Il modello mentale utile è lo stato, non lo scatto
Il campo di applicazione di 17 pagine di ISO 12238 si concentra sulla commutazione delle valvole direzionali, mentre ISO 10094-1 tratta separatamente le caratteristiche delle valvole elettropneumatiche di controllo della pressione a regolazione continua. Le comuni valvole direzionali on/off devono pertanto essere considerate dispositivi di commutazione dei percorsi di flusso, senza presumere che regolino la pressione di uscita (ISO 12238; ISO 10094-1).
Il modello mentale più affidabile è una serie di stati verificati:
Richiesta PLC → uscita sotto carico → corrente della bobina → movimento dell’ancora → pressione pilota → posizione della valvola principale → pressione alla porta → movimento dell’attuatore
Una valvola ad azionamento diretto elimina lo stadio della pressione pilota, ma non elimina la necessità di verificare il carico elettrico, l’elemento principale, il flusso d’aria e l’attuatore. Una valvola pilotata ricava dall’aria compressa la forza per lo stadio principale, ma aggiunge dipendenze dalla pressione e dallo scarico.
Progetta il circuito definendo lo stato richiesto durante il funzionamento normale, la perdita dell’alimentazione elettrica, la perdita di pressione, il riavvio e le condizioni di guasto plausibili. Durante la ricerca guasti, fermati al primo stato che non corrisponde alla richiesta. Questo approccio è tracciabile e meno soggetto a supposizioni diagnostiche rispetto all’uso del rumore, degli indicatori luminosi o della sostituzione dei componenti come prova.
Domande frequenti sulle elettrovalvole pneumatiche
ISO 11727 e ISO 12238 separano l’identificazione dalla misurazione dei tempi, mentre la documentazione del produttore aggiunge limiti di tensione, corrente, pressione e risposta specifici del modello. Le risposte seguenti rispettano questi confini: spiegano che cosa dimostra ogni osservazione e che cosa occorre ancora misurare prima di poter dichiarare funzionante una valvola o un attuatore.
Il LED acceso del connettore dimostra che la valvola ha commutato?
No. Il LED mostra che un certo potenziale elettrico raggiunge il circuito dell’indicatore. Non dimostra una tensione adeguata sulla bobina sotto carico, una corrente corretta, la corsa completa dell’ancora, una pressione pilota utilizzabile o il movimento della spola principale. Verifica tensione e corrente con il carico collegato, quindi conferma lo stato pneumatico mediante prove di posizione, portata o pressione.
Perché un'elettrovalvola scatta ma il cilindro non si muove?
Lo scatto può provenire dall’ancora o dall’otturatore pilota, non dalla spola principale. Le possibili cause comprendono pressione pilota insufficiente, scarico pilota ostruito, spola bloccata, assenza dell’alimentazione principale, collegamenti errati delle porte, scarico limitato, pressione insufficiente alla porta di lavoro o un problema dell’attuatore. Segui la catena degli stati per individuare il primo confine non superato.
Una valvola 5/3 a centro chiuso può sostenere un cilindro in sicurezza?
Non da sola. Il centro chiuso blocca nominalmente le porte di lavoro nella posizione centrale, ma l’aria compressa accumula energia e valvole, raccordi e tenute dei cilindri reali presentano perdite. Una valutazione dei rischi può richiedere un vincolo meccanico, un bloccastelo, un’architettura di valvole monitorata o un’altra misura appositamente progettata per il mantenimento del carico.
Una bobina a 24 VDC può sostituire una bobina a 24 VAC?
Soltanto quando il produttore della valvola approva il codice d’ordine completo della sostituzione. Le bobine AC e DC possono differire per avvolgimento, progetto magnetico, componenti di ombreggiamento, rettificazione, tolleranza, soppressione, connettore e comportamento di potenza. La coincidenza del numero «24» non dimostra la compatibilità elettrica o meccanica con l’operatore.
Il tempo di commutazione della valvola coincide con il tempo di risposta del cilindro?
No. Il tempo di commutazione della valvola riguarda la transizione della valvola in condizioni di prova definite. La risposta del cilindro comprende anche il ritardo dell’uscita, la propagazione della pressione, le restrizioni di tubi e raccordi, il riempimento o lo scarico delle camere, il carico, l’attrito, l’ammortizzazione e le soglie dei sensori. Misura separatamente l’intervallo tra il comando installato e la posizione, senza confonderlo con la specifica della valvola.
Fonti
- ISO 11727:1999, Potenza fluida pneumatica — Identificazione delle porte e dei meccanismi di comando delle valvole di controllo e di altri componenti, identificazione delle porte, dei meccanismi di comando e dei conduttori dei solenoidi. Consultato il 2026-07-26.
- ISO 12238:2023, Potenza fluida pneumatica — Valvole di controllo direzionale — Misurazione del tempo di commutazione, campo di applicazione e confine di prova del tempo di commutazione. Consultato il 2026-07-26.
- ISO 4414:2010, Potenza fluida pneumatica — Regole generali e requisiti di sicurezza per i sistemi e i relativi componenti, requisiti di sicurezza pneumatica a livello di sistema. Consultato il 2026-07-26.
- ISO 6358-1:2013 e ISO 6358-1:2013/Amd 2:2026, metodi di prova per le caratteristiche di portata e l’incertezza dei fluidi comprimibili. Consultati il 2026-07-26.
- ISO 10094-1:2021, Potenza fluida pneumatica — Valvole elettropneumatiche di controllo della pressione, campo di applicazione delle valvole di pressione a regolazione continua. Consultato il 2026-07-26.
- Texas Instruments DRV110, controllo peak-and-hold della corrente del solenoide. Consultato il 2026-07-26.
- Dati tecnici delle elettrovalvole SMC, metodi di azionamento diretto, con pilotaggio interno e con pilotaggio esterno. Consultati il 2026-07-26.
- Informazioni sul prodotto SMC SY5200-X25, esempio specifico del modello relativo a tensione, corrente, potenza e risposta. Consultate il 2026-07-26.
- Manuale di istruzioni SMC SY3000/5000/7000, avvertenze su protezione, soppressione e intervallo di funzionamento in funzione del connettore. Consultato il 2026-07-26.
- Catalogo Parker delle elettrovalvole per impieghi generali, requisiti del differenziale di pressione per configurazioni ad azionamento diretto e pilotate. Consultato il 2026-07-26.
- IEC 60529, Gradi di protezione forniti dagli involucri, campo di applicazione della classificazione IP. Consultato il 2026-07-26.