

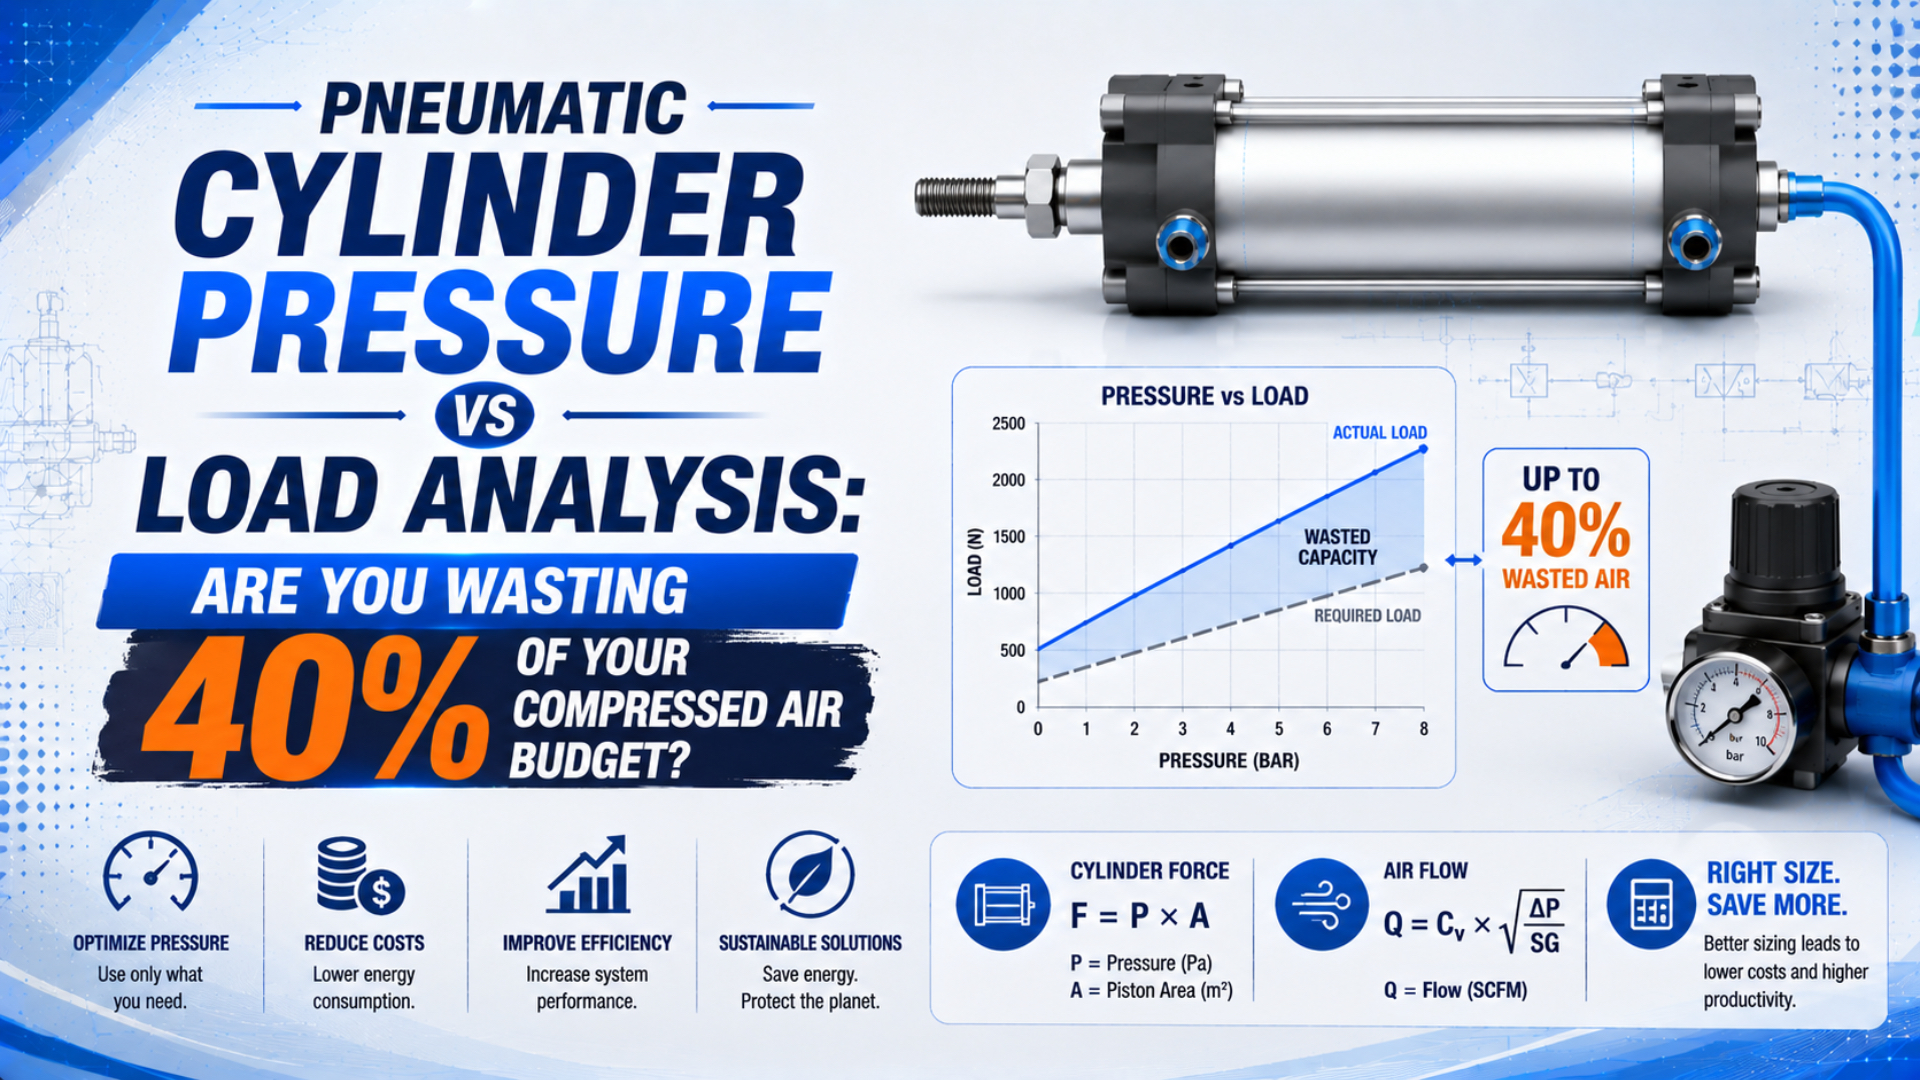
공압 실린더는 작동 압력이 하중에 필요한 수준보다 높을 때 공기를 낭비할 수 있지만, 40%가 보편적인 절감량은 아닙니다. 이를 시험 가능한 가설로 취급하세요. 양방향 하중을 계산하고, 스트로크에서 가장 어려운 구간에 두 실린더 포트의 압력을 측정한 다음, 조절기를 바꾸기 전에 기준 상태의 공기 사용량과 비교해야 합니다.
공압 실린더 압력-하중 분석은 방향별 힘 요구량을 측정된 챔버 압력에 맞춘 뒤, 선택한 압력이 속도·구조·공기 사용량 요구사항도 충족하는지 확인하는 과정입니다.
핵심 요점
- 압력은 컴프레서 헤더에서 추정하지 말고 운동 중 실린더에서 측정해야 합니다.
- 실린더 공기 사용량을 40% 줄이려면 같은 부피와 사이클에서 절대 충전 압력도 대략 40% 낮아져야 합니다.
- 낮은 설정값이 에너지 절감으로 이어지려면 힘, 유량, 가이드, 쿠션 및 컴프레서 응답을 모두 통과해야 합니다.
이 분석은 일반적인 에어 실린더 작동 압력 가이드나 유효 피스톤 면적 계산보다 범위가 좁습니다. 여기서의 질문은 한 실린더에 공급하는 압력이 측정된 하중으로 정당화되는지, 그리고 그 압력 감소가 플랜트의 압축공기 예산에도 반영되는지입니다.
압축공기 40% 절감은 현실적인가요?
DOE는 시스템 압력을 낮춘 한 플랜트 프로젝트에서 압력을 22 psig 낮추자 압축공기 에너지 비용이 11% 감소했다고 보고했습니다. 이 검증된 결과가 유용한 이유는 40%가 아니기 때문입니다. 절감량은 하중, 조절되지 않은 수요, 컴프레서 제어 및 실제로 줄어든 압력에 따라 달라집니다(DOE Better Plants, 2026-07-22 확인).
서로 다른 세 가지 비율이 자주 섞입니다.
- 실린더 공기량 감소: 해당 액추에이터가 기준 상태에서 사용하는 공기량의 감소.
- 플랜트 공기 수요 감소: 모든 다른 액추에이터, 누설, 블로오프, 퍼지 및 조절되지 않은 사용처를 전체 수요 프로파일에 포함한 뒤의 실린더 절감량.
- 전기 에너지 감소: 제어, 저장 탱크, 압력 밴드 및 단위 동력을 고려한 컴프레서 응답.
한 실린더가 기준 공기량을 40% 적게 사용한다고 해서 플랜트 전력도 자동으로 40% 줄지는 않습니다. 부하가 가벼운 컴프레서 제어는 비효율적으로 언로드할 수 있고, 다른 컴프레서가 계속 켜져 있을 수 있으며, 조절되지 않은 사용처가 헤더 수요를 지배할 수 있습니다. 방어 가능한 예산 절감 주장은 측정된 유량 또는 검증된 사이클 부피 모델과 컴프레서 전력 데이터를 결합할 때만 나옵니다. 따라서 제목의 40% 기준은 반증 가능한 목표로 사용하는 것이 적절합니다. 먼저 힘과 사이클 요구를 위반하지 않고 실린더의 절대 충전 압력을 약 40% 낮출 수 있는지 확인하세요. 그 다음 낮아진 공기 수요가 컴프레서 제어를 통해 kWh 감소로 이어지는지 확인합니다. 이 2단계 검증은 액추에이터 계산과 플랜트 에너지 결과를 분리합니다. 한쪽은 좋아 보여도 다른 쪽이 절감 주장을 무효화할 수 있으므로 두 결과를 모두 기록해야 합니다.
힘 평형에서 압력-하중 계산 만들기
Parker의 ISO 15552 P1F 카탈로그는 보어 50 mm, 로드 20 mm 실린더가 6 bar에서 이론 전진력 1,178 N, 이론 복귀력 990 N이라고 제시합니다. 서로 다른 값은 압력-하중 분석에서 올바른 면적과 운동 방향을 사용해야 하는 이유를 보여줍니다(Parker P1F 카탈로그, 2026-07-22 확인).
D를 보어 지름, d를 로드 지름이라고 하겠습니다. 전진 및 후퇴 면적은 다음과 같습니다.
Ap는 전체 피스톤 면적이고 Aa는 환형 면적입니다. 두 지름을 모두 밀리미터로 사용하면 제곱밀리미터가 되고, 모두 미터로 사용하면 제곱미터가 됩니다.
전진 중 압력-힘 평형은 다음과 같습니다.
Pc는 캡 측 압력, Pr는 로드 측 배기 배압, Fresist는 씰과 가이드 마찰 및 외부 하중에 이미 포함되지 않은 기타 저항입니다. 두 압력은 보통 2포트 평형에 사용하는 게이지 압력처럼 동일한 기준을 사용해야 합니다.
하중을 움직이는 데 필요한 캡 측 압력을 풀면 다음과 같습니다.
Fprocess는 공정력이고, Fgravity는 중력이 운동을 방해할 때 양수입니다. 후퇴에서는 챔버 면적과 압력 역할을 반대로 적용하세요. 선택한 운동 방향에 맞춰 모든 항의 부호를 유지해야 합니다.
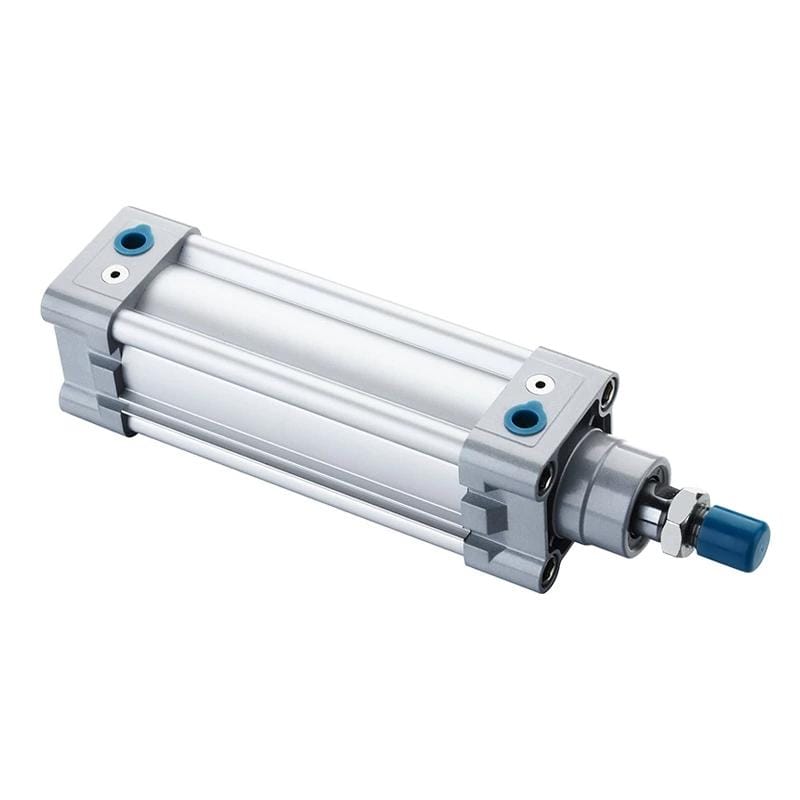
단로드 실린더는 전진할 때 전체 피스톤 면적을, 후퇴할 때 더 작은 환형 면적을 사용하므로 두 방향을 별도로 확인해야 합니다.
계산 예: 보어 50 mm, 로드 20 mm, 클램프 하중 700 N
D=50 mm이고 d=20 mm라면:
첫 번째 이론 점검에서 배압과 마찰을 무시하면, 전진 하중 700 N에 필요한 압력은 다음과 같습니다.
이 값은 주어진 하중과 균형을 이루는 압력일 뿐 조절기 설정값이 아닙니다. SMC의 실린더 선정 가이드는 목적에 따라 0.7과 0.5를 포함한 하중 계수를 사용하며, 고속 조건에는 더 낮은 계수를 권장합니다. 선택한 제조업체의 정적 작업 방식이 하중 계수를 0.7로 제한한다면, 같은 700 N 하중에는 최소 1,000 N의 이론 힘이 필요하고 이 보어에서는 약 5.09 bar에 해당합니다(SMC 에어 실린더 모델 선정, 2026-07-22 확인).
차이를 주목하세요. 3.565 bar는 힘 평형 결과이고, 5.09 bar는 문서화된 한 가지 선정 방식에서 나온 값입니다. 가속, 마찰, 배압 및 적용 여유를 임의의 “실린더 효율” 비율 하나에 숨기지 마세요.
필요 하중은 알지만 보어를 모른다면 실린더 보어 크기 계산기를 역산 선정 단계로 사용하세요. 전진력과 후퇴력의 기하학적 근거는 공압 실린더 이론 힘 가이드를 참조하세요.
정적·동적·수직 하중에서는 무엇이 달라지나요?
SMC의 선정 가이드는 보편적인 하나의 배율이 아니라 0.7, 0.5 및 고속 운전에서 더 낮은 하중 계수를 제시합니다. 실무적인 답은 하중 유형에 따라 필요한 힘 항과 제조업체가 허용하는 하중 비율이 달라진다는 것입니다. 단순히 이론 압력에 일정 비율을 더하는 문제가 아닙니다(SMC, 2026-07-22 확인).
| 하중 사례 | 힘 평형에 포함할 항 | 주요 검증 위험 |
|---|---|---|
| 정적 클램프 | 공정력, 마찰, 배기 배압 | 최저 공급 압력에서의 최소 유지력 |
| 수평 가이드 운동 | 가이드 마찰, 가속도, 공정 접촉력 | 이탈, 속도 변화 및 끝단 충격 |
| 수직 리프팅 | 중량, 가속도, 마찰, 배압 | 제어된 하강과 압력 손실 동작 |
| 가변 탑재 하중 | 신뢰할 수 있는 최악의 질량과 공정력 | 전체 하중 범위에서 안정적인 운동 |
| 고사이클 운동 | 가속도, 유량 손실, 쿠션 에너지 | 동적 압력 붕괴와 과열 |
수직 축에서 중량은 Fg=mg입니다. 위쪽으로 가속할 때 ma를 더하세요. 제어된 하강에서는 중력이 하중을 구동할 수 있으므로 회로가 오버런 운동도 제어해야 합니다. 실린더를 크게 하거나 압력을 높이는 것만으로 하중 유지, 안전한 배기 또는 공급 손실 후 보호가 확보되지는 않습니다.
수평 가이드 축에서는 탑재 질량에 중력을 곱해 축방향 힘으로 취급하지 마세요. 실린더가 이겨야 하는 것은 가이드 마찰, 가속, 케이블 저항 및 공정력입니다. 메커니즘이 올바르게 설계되었다면 하중의 무게는 베어링 반력과 마찰에는 영향을 주지만 가이드가 지지합니다.
압력-하중 워크시트에는 필요한 축방향 힘과 축 이외 하중의 반력이라는 두 열이 있어야 합니다. 압력은 축방향 추력을 높일 수 있지만 측하중, 과도한 전복 모멘트, 유연한 장착부 또는 정렬되지 않은 가이드를 해결하지는 못합니다. 두 열을 섞으면 힘이 충분해 보이는 실린더에서도 씰 마모와 걸림이 발생할 수 있습니다.
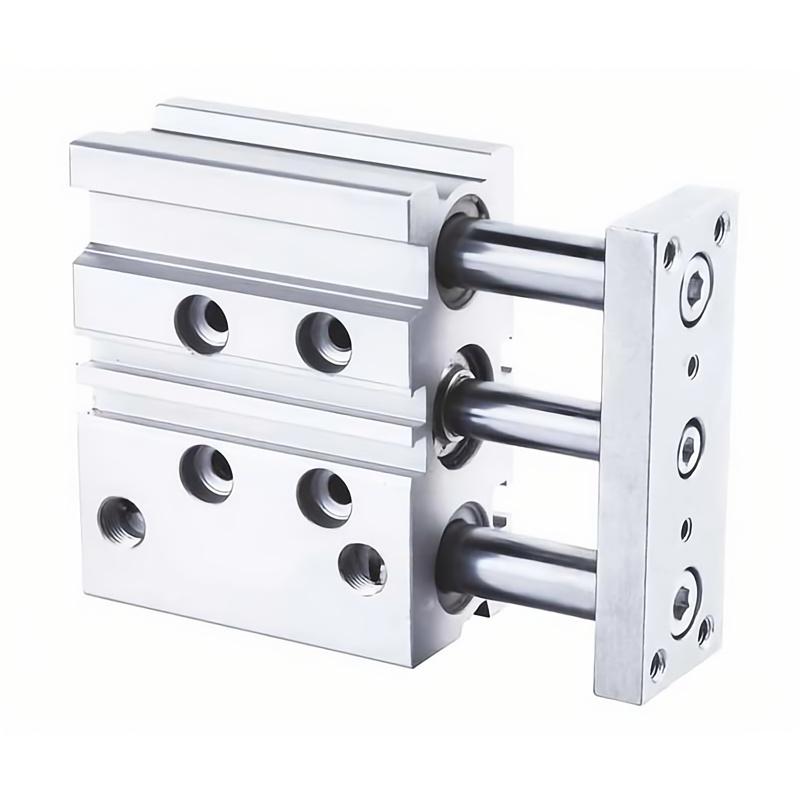
가이드형 액추에이터는 추가 공기 압력으로 해결할 수 없는 측하중과 회전 방지 요구를 관리합니다.
로드나 캐리지에 큰 측하중이 걸린다면 압력을 높이기 전에 실린더 장착 및 하중 용량 가이드를 검토하세요.
양쪽 실린더 포트에서 동적 압력 측정
DOE는 잘 설계된 압축공기 분배 시스템의 압력 손실이 리시버 출구에서 사용 지점까지 측정했을 때 컴프레서 토출 압력의 10%보다 훨씬 작아야 한다고 말합니다. 또한 호스, 퀵 디스커넥트, 필터, 조절기, 루브리케이터 및 튜브를 사용 지점의 일반적인 제한부로 지적합니다(DOE 자료집, 2026-07-22 확인).
기계가 정지한 상태에서 본 조절기 게이지로는 최대 유량 중 실린더에 실제로 도달하는 압력을 알 수 없습니다. 양쪽 실린더 포트에 압력 트랜스듀서 또는 빠른 응답 게이지를 설치하고 완전한 전진-유지-후퇴 사이클을 기록하세요. 최소한 다음을 캡처해야 합니다.
동적 실린더 압력은 공기가 흐르고 액추에이터가 움직이는 동안 실린더 포트에서 기록한 압력이지, 유동이 멈춘 뒤 표시되는 정적값이 아닙니다.
- 동시에 작동하는 기계 수요가 만드는 과도 현상을 포함한 기계 조절기 상류의 헤더 압력;
- 정지, 가속, 등속 이동, 쿠션 진입, 정지, 방향 전환, 후퇴 및 최대 탑재 하중 동안의 조절기 출구 압력;
- 캡 측 및 로드 측 실린더 포트 압력;
- 스트로크 위치 또는 시간 기준;
- 사이클 시간과 탑재 하중 조건.
서로 다른 두 문제를 구분하세요. 공급 측 포트 압력이 떨어지면 조절기, 밸브, 피팅, 튜브 또는 공급 경로를 통과하는 유량이 부족하다는 뜻입니다. 배기 측 압력이 높으면 유량 제어, 머플러, 작은 밸브 통로 또는 제한된 배기에서 배압이 생긴다는 뜻입니다. 정지 상태의 조절기 설정이 충분해 보여도 두 문제 모두 순힘을 줄입니다.
DOE의 사용처 지침은 툴 입구에서 압력을 모니터링하고 최대 허용 압력과 필요한 압력을 혼동하지 말라고 합니다. 실린더에도 같은 원칙이 적용됩니다. 부품의 최대 정격은 경계이지 목표 운전값이 아닙니다(DOE 사용처 팁 시트, 2026-07-22 확인).
공압 시스템에서 압력 강하가 생기는 원인의 문제 해결 순서는 전체 플랜트 헤더를 올리지 않고 각 제한부를 분리하는 데 도움이 됩니다.
실린더 압력을 낮추면 공기 사용량을 40% 줄일 수 있나요?
Parker의 P1F 표는 50/20 mm 실린더가 6 bar에서 전진 10 mm당 0.136 Nl, 후퇴 10 mm당 0.114 Nl을 사용한다고 제시합니다. 스트로크 500 mm라면 튜브 부피와 누설을 제외하고 완전한 한 사이클에 약 12.5 기준 리터입니다(Parker P1F 카탈로그, 2026-07-22 확인).
양방향에서 같은 충전 압력을 사용하는 이상화된 복동 사이클은 다음과 같습니다.
VN,cycle은 사이클당 기준 공기량, L은 스트로크, Pabs는 절대 기준의 실린더 충전 압력, PN은 선택한 정상 기준 압력입니다. Nl, NL/min, SCF 또는 SCFM을 비교할 때는 기준 조건을 명시하세요.
게이지 6 bar에서는 이상적인 절대 충전 압력이 약 7 bar입니다. 50/20 mm, 스트로크 500 mm 사례에서 계산된 스윕 부피는 약 1.806 L이고, 절대 압력 1 bar 기준으로 사이클당 약 12.64 기준 리터가 됩니다. Parker의 약 12.5 Nl이라는 반올림된 카탈로그 합계와 잘 맞습니다.
스트로크나 사이클 수를 바꾸지 않고 이 고정 부피 실린더의 이상적인 공기 사용량을 40% 줄이려면:
절대 압력 7 bar에서 시작하면 목표는 절대 압력 4.2 bar, 즉 대략 게이지 3.2 bar입니다.
NIST는 1 psi를 6,894.757 Pa로 정의하므로 설정값, 포트 파형 또는 카탈로그 데이터를 비교할 때 혼합 단위 압력 기록을 먼저 변환해야 합니다(NIST, 2026-07-22 확인).
이 계산은 700 N 클램프 사례에서 40% 목표가 즉시 성립하지 않음을 보여줍니다. 3.2 bar에서 보어 50 mm는 이론 전진력 약 628 N만 만들며, 배압·마찰 또는 제조업체 하중 계수를 적용하기 전에도 공정 하중보다 작습니다. 이 실린더에서는 공기 절감 목표와 하중 요구를 동시에 만족할 수 없습니다.
사이클 속도와 운전 시간을 포함한 검토에는 공기 소비량 계산기를 사용하세요. 공압 실린더 보어와 운전 비용 관련 글은 압력을 낮추면서 보어를 키우는 것만으로 총 수요 감소를 입증할 수 없는 이유를 설명합니다.
올바른 엔지니어링 변경 선택
DOE는 약 100 psig에서 컴프레서 토출 압력을 2 psi 올릴 때마다 조절되지 않은 추가 수요를 제외하고도 최대 출력 에너지 사용량이 약 1% 증가한다고 추정합니다. DOE의 첫 권고는 컴프레서 설정값을 자동으로 올리는 것이 아니라 제한을 줄이고 가장 효율적인 최저 운전 압력을 사용하는 것입니다(DOE 자료집, 2026-07-22 확인).
| 기계에서 얻은 근거 | 우선 조치 | 이유 |
|---|---|---|
| 힘 여유가 충분하고 사이클 시간이 통과함 | 측정하면서 국부 조절기 압력을 단계적으로 낮춤 | 압력이 불필요한지 직접 시험함 |
| 운동 중 공급 포트 압력이 붕괴함 | 유량 용량을 높이거나 제한을 줄임 | 국부 병목을 헤더 압력으로 보상하는 것은 효율적이지 않음 |
| 배기 포트 배압이 높음 | 미터아웃 밸브, 머플러, 밸브 및 배기 경로를 검토함 | 배압은 순 실린더 힘에서 빠짐 |
| 필요 힘이 카탈로그 선정 방식의 한계를 초과함 | 보어를 키우거나 메커니즘을 바꾸거나 다른 액추에이터 구조를 사용함 | 부품 압력 한계 초과를 피함 |
| 측하중 또는 모멘트가 과도함 | 외부 가이드를 추가하거나 가이드형 액추에이터를 선택함 | 압력은 축 이외 반력을 지지하지 않음 |
| 끝단 충격이 허용되지 않음 | 속도를 낮추거나 쿠션과 쇼크 용량을 확인함 | 압력이 높아지면 운동 에너지와 충격이 증가할 수 있음 |
| 작은 한 구역만 높은 압력이 필요함 | 국부 부스터와 저장 탱크 구성을 검토함 | 한 사용처 때문에 전체 헤더를 올리지 않음 |
올바른 보어를 선택하지 않기 위해 정확한 카탈로그 정격보다 높은 압력으로 실린더를 운전하지 마세요. 작은 고압 실린더가 자동으로 더 에너지 효율적인 것은 아닙니다. 절대 압력비가 높고 누설의 영향이 커질 수 있으며 컴프레서도 그 압력을 만들어야 합니다.
변경은 제어된 단계로 실행하세요. 각 설정에서 캡 측과 로드 측의 최저 압력, 스트로크 시간, 최고 충격, 반복성, 하중 결과 및 사이클당 기준 공기량을 기록합니다. 그 다음 관련 생산 혼합과 제어 사이클을 포함할 만큼 충분한 시간 동안 컴프레서 kW와 시스템 압력을 관찰하세요.
검수 워크시트
변경 전후에 다음 값을 기록하세요.
- 보어와 로드;
- 최악의 운전 레시피에서 각 방향과 제품 변형의 하중, 공정력, 가이드 마찰, 가속도, 중력 및 접촉 또는 툴 결합 중 저항;
- 헤더, 조절기 출구, 캡 포트 및 로드 포트 압력 파형;
- 밸브, 튜브, 피팅, 유량 제어 및 머플러 크기;
- 전진 시간, 후퇴 시간, 정지 시간, 충격 및 반복성;
- 사이클당 기준 리터 또는 SCF, 교대당 사이클 및 운전 시간;
- 컴프레서 kW, 부하/무부하 상태, 헤더 밴드 및 생산 수량.
결과는 영구적인 하나의 비율이 아니라 운전 조건에 연결된 범위로 표현해야 합니다. 낮은 조절기 설정이 한 제품 레시피에서는 공기를 절약하지만 가장 무거운 레시피에서 사이클 시간을 놓친다면, 하나의 타협 설정 대신 구역 제어 또는 레시피별 압력이 더 나을 수 있습니다.
공압 실린더 압력 대 하중 FAQ
Parker 카탈로그는 50/20 mm 실린더가 6 bar에서 이론 전진력 1,178 N, 이론 후퇴력 990 N임을 보여줍니다. 다음 FAQ는 이 두 카탈로그 값을 안전한 기계 설정과 방어 가능한 압축공기 절감으로 연결하는 측정과 결정을 설명합니다(Parker P1F 카탈로그, 2026-07-22 확인).
하중만으로 실린더 압력을 계산할 수 있나요?
아닙니다. 하중을 피스톤 면적으로 나누면 이론적인 평형 압력만 얻을 수 있습니다. 실제 선정에는 운동 방향, 가속도, 중력, 배기 배압, 마찰, 최저 동적 공급 압력 및 제조업체 하중 계수 방식도 포함해야 합니다. 정확한 실린더 카탈로그와 측정된 기계 사이클로 결과를 확인하세요.
실린더 포트 압력이 조절기 설정값보다 낮은 이유는 무엇인가요?
조절기, 밸브, 피팅, 튜브, 퀵 디스커넥트 및 필터를 통과하는 유동에서 압력 강하가 생깁니다. 고유량에서 강하가 커지므로 정지 상태 게이지는 정상이어도 가속 중 포트 압력이 붕괴할 수 있습니다. 플랜트 헤더를 올리기 전에 전체 사이클에서 공급 포트와 배기 포트를 측정하세요.
압력을 40% 낮추면 공기도 40% 절약되나요?
게이지 압력을 비교할 때는 그렇지 않습니다. 고정 챔버 부피에서 기준 상태 공기량은 절대 충전 압력에 비례합니다. 게이지 6 bar를 3.2 bar로 낮추면 절대 압력은 약 7 bar에서 4.2 bar가 되어 이상적인 실린더 부피 사용량이 40% 줄어듭니다. 누설, 튜브 부피, 사이클 변화 및 컴프레서 응답은 플랜트 결과를 바꿉니다.
압력을 올려야 하나요, 아니면 보어가 더 큰 실린더를 선택해야 하나요?
힘 평형, 카탈로그 한계, 설치 공간, 공기 수요 및 사용 가능한 동적 압력을 기준으로 선택하세요. 보어가 커지면 같은 압력에서 힘이 증가하지만 챔버 부피도 늘어납니다. 압력이 높아지면 보어를 바꾸지 않고 힘을 높일 수 있지만 공기 사용량과 시스템 에너지가 증가할 수 있습니다. 필요한 사이클 속도에서 두 방법을 비교하세요.
압력을 낮추면 전기 에너지가 절약된다는 것을 어떻게 증명하나요?
비교 가능한 생산 조건에서 기준 공기 수요와 컴프레서 전력을 측정하세요. 출력, 사이클 시간, 압력 안정성 및 품질이 허용 범위인지 확인해야 합니다. 국부 실린더 절감이 플랜트 전력 절감으로 이어지는 것은 컴프레서 제어가 낮아진 수요에 반응할 때뿐이며, 컴프레서 kW, 부하 운전 시간 및 생산량으로 정규화한 에너지가 최종 근거입니다.
출처 및 기술 참고자료
- Parker P1F ISO 15552 공압 실린더 기술 카탈로그 - 전진과 후퇴의 이론 힘 및 기준 공기 소비량 표. 이 글의 힘과 사이클 부피 계산을 교차 확인하는 50/20 mm 사례를 포함합니다. 2026-07-22 확인.
- SMC 에어 실린더 모델 선정 - 목적별 하중 계수, 작동 압력 선택 및 고속 운전 주의사항. 2026-07-22 확인.
- DOE 산업용 압축공기 시스템 성능 개선 자료집 - 압력 강하, 사용처 제한, 인위적 수요 및 압력-에너지 지침. 2026-07-22 확인.
- DOE 고효율 사용처 엔지니어링 - 필요한 압력과 최대 압력, 사용처 측정 지침. 2026-07-22 확인.
- DOE Better Plants TE Connectivity 사례 연구 - 시스템 압력 22 psig 감소와 압축공기 에너지 비용 11% 감소를 측정한 사례. 2026-07-22 확인.
- NIST 압력 및 가스 유량 단위 환산 - 압력 환산 계수. 2026-07-22 확인.