

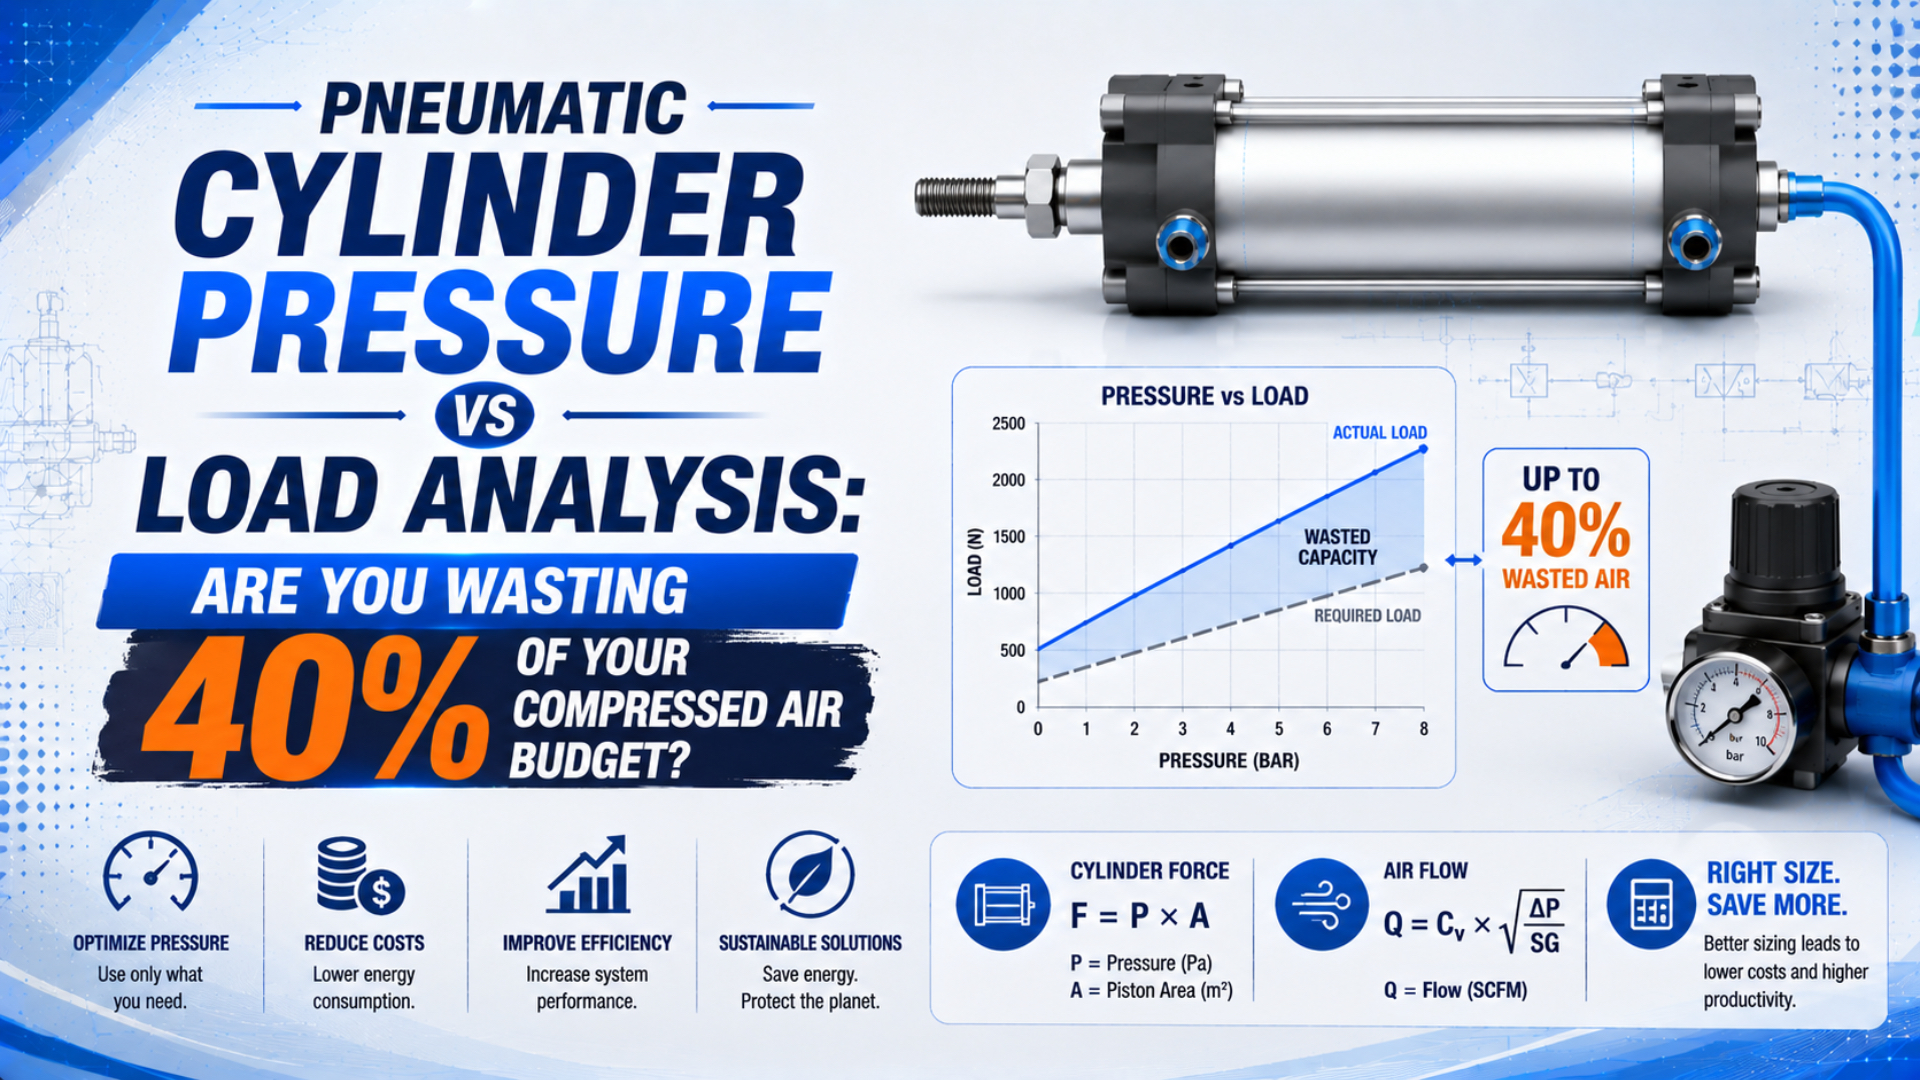
Un vérin pneumatique peut gaspiller de l’air lorsque sa pression de service est supérieure à ce qu’exige la charge, mais 40 % n’est pas une économie universelle. Traitez ce chiffre comme une hypothèse à vérifier. Calculez la charge dans les deux directions, mesurez la pression aux deux orifices du vérin pendant la partie la plus exigeante de la course et comparez la consommation d’air normalisée avant de modifier le régulateur.
L’analyse pression-charge d’un vérin pneumatique consiste à rapprocher la force requise dans chaque direction de la pression mesurée dans les chambres, puis à vérifier que la pression choisie respecte aussi les exigences de vitesse, de structure et de consommation d’air.
À retenir
- La pression doit être mesurée au niveau du vérin pendant le mouvement, et non déduite de la pression du collecteur du compresseur.
- Une réduction de 40 % de l’air consommé par le vérin exige environ 40 % de baisse de la pression absolue de remplissage à volume et cadence constants.
- La force, le débit, le guidage, l’amortissement et la réponse du compresseur doivent tous être validés avant qu’un réglage plus bas ne devienne une économie d’énergie.
Cette analyse est volontairement plus ciblée qu’un guide général de la pression de service des vérins pneumatiques ou qu’un calcul de surface efficace de piston. La question est ici de savoir si la pression fournie à un vérin est justifiée par sa charge mesurée et si une réduction atteint le budget d’air comprimé de l’usine.
Une économie de 40 % d’air comprimé est-elle réaliste ?
Le DOE rapporte un projet industriel documenté dans lequel une réduction de la pression du système de 22 psig a diminué de 11 % les coûts énergétiques de l’air comprimé. Ce résultat vérifié est utile précisément parce qu’il n’est pas de 40 % : les économies dépendent de la charge, de la demande non régulée, des commandes du compresseur et de la pression réellement réduite (DOE Better Plants, consulté le 2026-07-22).
Trois pourcentages différents sont souvent confondus :
- Réduction du volume d’air du vérin : l’air normalisé consommé par cet actionneur.
- Réduction de la demande d’air de l’usine : l’économie du vérin après intégration de tous les autres actionneurs, fuites, soufflages, purges et usages finaux non régulés dans le profil de demande total.
- Réduction de l’énergie électrique : la réponse du compresseur après prise en compte des commandes, du stockage, des bandes de pression et de la puissance spécifique.
Si un vérin consomme 40 % d’air normalisé en moins, l’usine ne consomme pas automatiquement 40 % d’électricité en moins. Des commandes de compresseur faiblement chargé peuvent décharger de manière inefficace, un autre compresseur peut rester en ligne ou des utilisateurs non régulés peuvent dominer la demande du collecteur. La seule affirmation budgétaire défendable vient d’un débit mesuré ou d’un modèle de volume par cycle validé, combiné aux données de puissance du compresseur. Le seuil de 40 % du titre doit donc être utilisé comme objectif falsifiable. Demandez d’abord si la pression de remplissage absolue du vérin peut baisser d’environ 40 % sans enfreindre les exigences de force et de cadence. Demandez ensuite si les commandes du compresseur convertissent la baisse de demande d’air en baisse de kilowattheures. Cette preuve en deux étapes sépare un calcul d’actionneur d’un résultat énergétique d’usine. Consignez les deux résultats, car l’un ou l’autre peut invalider une affirmation d’économie même lorsque l’autre paraît favorable.
Construire le calcul pression-charge à partir d’un équilibre des forces
Le catalogue ISO 15552 P1F de Parker indique pour un vérin de 50 mm d’alésage et 20 mm de tige une force théorique de sortie de 1 178 N et une force théorique de rentrée de 990 N à 6 bar. Ces valeurs différentes montrent pourquoi l’analyse pression-charge doit utiliser la surface et la direction de mouvement correctes (catalogue Parker P1F, consulté le 2026-07-22).
Soit le diamètre d’alésage et le diamètre de tige. Les surfaces de sortie et de rentrée sont :
est la surface totale du piston et la surface annulaire. Utilisez les millimètres pour les deux diamètres afin d’obtenir des millimètres carrés, ou les mètres pour les deux afin d’obtenir des mètres carrés.
Pendant la sortie, l’équilibre pression-force est :
est la pression côté fond, la contre-pression d’échappement côté tige et comprend le frottement des joints et du guidage ainsi que toute autre résistance non déjà incluse dans la charge externe. Les deux pressions doivent utiliser la même référence, généralement la pression relative pour un équilibre entre deux orifices.
En isolant la pression côté fond nécessaire pour déplacer la charge, on obtient :
est la force du procédé, $m a$ la force d’accélération et est positive lorsque la gravité s’oppose au mouvement. Inversez les surfaces et les rôles de pression des chambres pour la rentrée. Conservez le signe de chaque terme selon la direction de mouvement choisie.
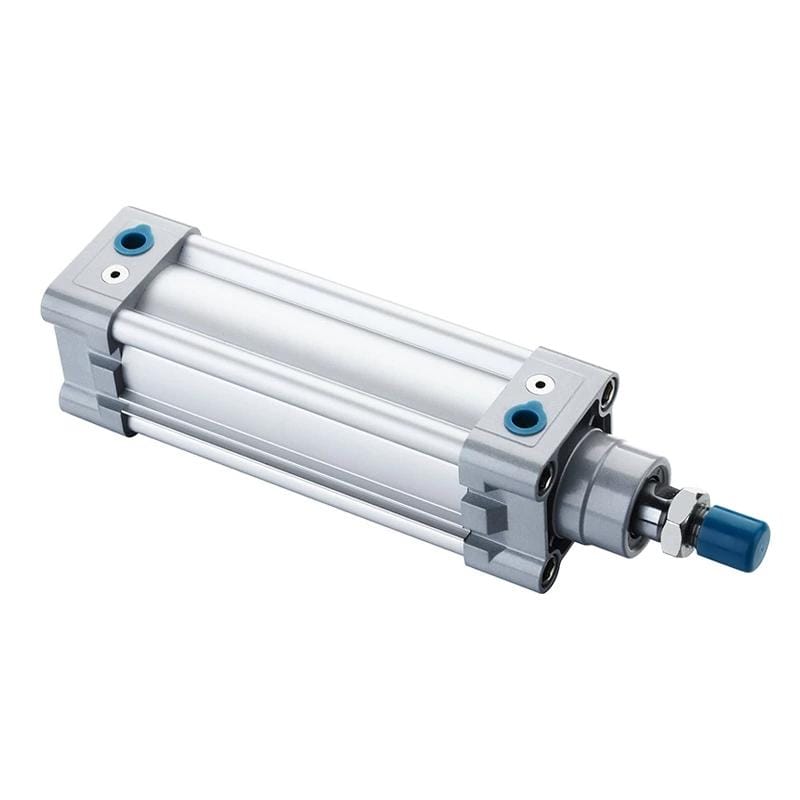
Un vérin à tige simple possède toute la surface du piston en sortie et une surface annulaire plus petite en rentrée ; les deux directions exigent donc des vérifications séparées.
Exemple calculé : alésage de 50 mm, tige de 20 mm, charge de bridage de 700 N
Pour et :
En ignorant la contre-pression et le frottement pour la première vérification théorique, une charge de sortie de 700 N exige :
Cette valeur équilibre uniquement la charge indiquée. Ce n’est pas le réglage du régulateur. Le guide de sélection des vérins de SMC utilise des facteurs de charge dépendant de l’usage, notamment 0,7 et 0,5, et recommande des facteurs encore plus faibles pour les applications à grande vitesse. Si la méthode de travail stationnaire du fabricant choisi limite le facteur de charge à 0,7, la même charge de 700 N exige au moins 1 000 N de force théorique, soit environ 5,09 bar pour cet alésage (Sélection des vérins pneumatiques SMC, consulté le 2026-07-22).
Notez la distinction : 3,565 bar est un résultat d’équilibre des forces, tandis que 5,09 bar provient d’une méthode de sélection documentée. N’enfouissez pas l’accélération, le frottement, la contre-pression et la marge d’application dans un pourcentage universel d’« efficacité du vérin » inventé.
Si la charge requise est connue mais pas l’alésage, utilisez le calculateur de diamètre d’alésage de vérin pour effectuer le dimensionnement inverse. Pour la base géométrique des forces de poussée et de traction, consultez le guide de la force théorique des vérins pneumatiques.
Qu’est-ce qui change pour les charges statiques, dynamiques et verticales ?
Le guide de sélection de SMC publie des limites de facteur de charge de 0,7, 0,5 et des valeurs inférieures pour les cas de fonctionnement plus rapides, plutôt qu’un multiplicateur universel. Voilà la réponse pratique : le type de charge modifie les termes de force requis et le rapport de charge acceptable du fabricant, et pas seulement un pourcentage ajouté à la pression théorique (SMC, consulté le 2026-07-22).
| Cas de charge | À inclure dans l’équilibre des forces | Risque principal à vérifier |
|---|---|---|
| Bridage statique | Force du procédé, frottement, contre-pression d’échappement | Force minimale de maintien à la pression d’alimentation la plus basse |
| Mouvement horizontal guidé | Frottement du guidage, accélération, force de contact du procédé | Décollage, variation de vitesse et impact en fin de course |
| Levage vertical | Poids, accélération, frottement, contre-pression | Descente contrôlée et comportement en cas de perte de pression |
| Charge utile variable | Masse réaliste la plus défavorable et force du procédé | Mouvement stable sur toute la plage de charge |
| Mouvement à cadence élevée | Accélération, perte de débit, énergie d’amortissement | Chute de pression dynamique et surchauffe |
Pour un axe vertical, le poids vaut . Ajoutez $m a$ lors de l’accélération vers le haut. Pendant une descente contrôlée, la gravité peut entraîner la charge ; le circuit doit donc aussi contrôler le mouvement en survitesse. Un vérin plus grand ou une pression plus élevée ne garantit pas à lui seul le maintien de charge, un échappement sûr ou une protection après perte d’alimentation.
Pour un axe horizontal guidé, ne traitez pas la masse de la charge utile comme une force axiale en la multipliant par la gravité. Le vérin surmonte le frottement du guidage, l’accélération, la traînée des câbles et les forces du procédé. Le poids de la charge compte pour les réactions des paliers et le frottement, mais le guidage la porte lorsque le mécanisme est correctement conçu.
Une feuille de calcul pression-charge doit comporter deux colonnes : force axiale requise et réactions de charge non axiale. La pression peut augmenter la poussée axiale. Elle ne peut pas corriger une charge latérale, un moment de renversement excessif, un montage flexible ou un guidage mal aligné. Mélanger ces colonnes explique souvent pourquoi un vérin apparemment puissant use malgré tout ses joints et se bloque.
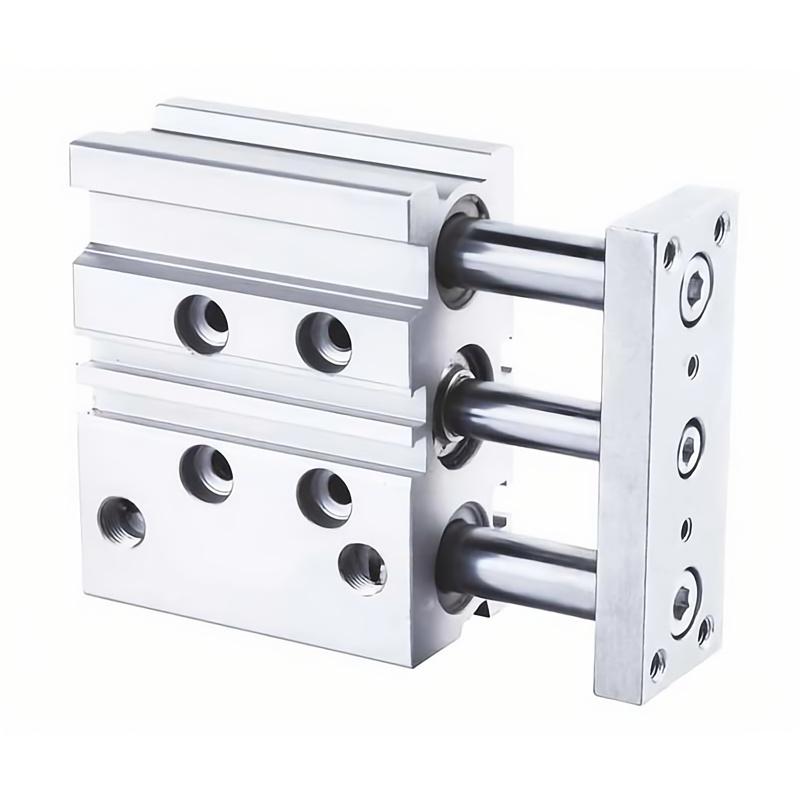
Un actionneur guidé gère les exigences de charge latérale et d’anti-rotation qu’une pression d’air supplémentaire ne peut pas résoudre.
Si la tige ou le chariot subit une charge latérale importante, consultez le guide du montage et de la capacité de charge des vérins avant d’augmenter la pression.
Measure Dynamic Pressure at Both Cylinder Ports
Le DOE indique qu’un réseau de distribution d’air comprimé bien conçu doit présenter une perte de pression bien inférieure à 10 % de la pression de refoulement du compresseur, mesurée de la sortie du réservoir au point d’utilisation. Il identifie également les flexibles, raccords rapides, filtres, régulateurs, lubrificateurs et tubes comme des restrictions courantes au point d’utilisation (Sourcebook du DOE, consulté le 2026-07-22).
Un manomètre de régulateur observé lorsque la machine est au repos ne peut pas montrer ce que reçoit le vérin pendant le débit maximal. Installez des transducteurs de pression ou des manomètres rapides aux deux orifices du vérin et enregistrez un cycle complet sortie-maintien-rentrée. Au minimum, relevez :
La pression dynamique du vérin est la pression enregistrée à un orifice du vérin lorsque l’air circule et que l’actionneur se déplace, et non la valeur statique affichée après l’arrêt du débit.
- la pression du collecteur en amont du régulateur de la machine, y compris les transitoires créés par la demande simultanée des machines ;
- la pression en sortie du régulateur au repos et pendant l’accélération, le déplacement à vitesse constante, l’entrée dans l’amortissement, le maintien, l’inversion, la rentrée et la charge utile maximale ;
- la pression aux orifices du vérin côté fond et côté tige ;
- la position de course ou la référence temporelle ;
- le temps de cycle et la condition de charge utile.
Recherchez deux problèmes différents. Une baisse de la pression à l’orifice côté alimentation indique un débit insuffisant à travers le régulateur, la vanne, le raccord, le tube ou la voie d’alimentation. Une pression élevée côté échappement indique une contre-pression à travers un régulateur de débit, un silencieux, un petit passage de vanne ou un échappement restreint. Les deux réduisent la force nette même lorsque le réglage statique du régulateur paraît suffisant.
Le guide du DOE sur les usages finaux recommande de surveiller la pression à l’entrée de l’outil et de ne pas confondre la pression maximale admissible avec la pression requise. La même règle s’applique aux vérins : la pression maximale nominale du composant est une limite, pas une valeur de fonctionnement cible (fiche DOE sur les usages finaux, consulté le 2026-07-22).
La séquence de dépannage de ce qui provoque les chutes de pression dans les systèmes pneumatiques aide à isoler chaque restriction sans augmenter la pression de tout le collecteur de l’usine.
Une baisse de la pression du vérin peut-elle réduire de 40 % la consommation d’air ?
Le tableau P1F de Parker donne pour un vérin 50/20 mm 0,136 Nl par 10 mm en sortie et 0,114 Nl par 10 mm en rentrée à 6 bar. Pour une course de 500 mm, cela représente environ 12,5 litres normalisés par cycle complet avant le volume des tubes et les fuites (catalogue Parker P1F, consulté le 2026-07-22).
Pour un cycle double effet idéalisé avec la même pression de remplissage dans les deux directions :
est l’air normalisé par cycle, la course, la pression absolue de remplissage du vérin et la pression de référence normale choisie. Indiquez les conditions de référence lors de toute comparaison entre Nl, NL/min, SCF ou SCFM.
À 6 bar relatifs, la pression absolue idéale de remplissage est d’environ 7 bar absolus. Pour l’exemple 50/20 mm avec une course de 500 mm, le volume balayé calculé est d’environ 1,806 litre, soit environ 12,64 litres normalisés par cycle avec une référence de 1 bar absolu. Cela concorde étroitement avec le total arrondi d’environ 12,5 Nl par cycle indiqué dans le catalogue Parker.
Pour réduire de 40 % la consommation d’air idéale de ce vérin à volume fixe sans modifier la course ni le nombre de cycles :
À partir de 7 bar absolus, la cible serait de 4,2 bar absolus, soit environ 3,2 bar relatifs :
Le NIST définit 1 psi comme 6 894,757 Pa ; les relevés de pression en unités mixtes doivent donc être convertis avant de comparer les consignes, les courbes aux orifices ou les données du catalogue (NIST, consulté le 2026-07-22).
Ce calcul rejette immédiatement la cible de 40 % pour l’exemple de bridage à 700 N. À 3,2 bar, un alésage de 50 mm ne produit qu’environ 628 N de force théorique de sortie, moins que la charge du procédé avant même de tenir compte de la contre-pression, du frottement ou d’un facteur de charge du fabricant. La cible d’économie d’air et l’exigence de charge ne peuvent pas être vraies simultanément pour ce vérin.
Utilisez le calculateur de consommation d’air pour étendre la vérification à la cadence et aux heures de fonctionnement. L’article associé sur le diamètre d’alésage des vérins pneumatiques et le coût d’exploitation explique pourquoi augmenter l’alésage tout en réduisant la pression ne prouve pas à lui seul une baisse de la demande totale.
Choisir la bonne modification d’ingénierie
Le DOE estime qu’autour de 100 psig, chaque augmentation de 2 psi de la pression de refoulement du compresseur accroît d’environ 1 % la consommation d’énergie à pleine production, avant même de compter la demande non régulée supplémentaire. Sa première recommandation est de réduire les restrictions et d’utiliser la pression de fonctionnement efficace la plus basse, et non d’augmenter automatiquement la consigne du compresseur (Sourcebook du DOE, consulté le 2026-07-22).
| Évidence issue de la machine | Première action à privilégier | Pourquoi |
|---|---|---|
| La marge de force est suffisante et le temps de cycle est respecté | Abaisser le régulateur local par étapes mesurées | Teste directement si la pression est inutile |
| La pression à l’orifice d’alimentation s’effondre pendant le mouvement | Augmenter la capacité de débit ou réduire la restriction | La pression du collecteur ne peut pas compenser efficacement un étranglement local |
| La contre-pression à l’orifice d’échappement est élevée | Vérifier la vanne meter-out, le silencieux, la vanne et la voie d’échappement | La contre-pression se soustrait à la force nette du vérin |
| La force requise dépasse la méthode de sélection du catalogue | Augmenter l’alésage, revoir le mécanisme ou utiliser une autre architecture d’actionneur | Éviter de dépasser les limites de pression du composant |
| La charge latérale ou le moment est excessif | Ajouter un guidage externe ou choisir un actionneur guidé | La pression ne supporte pas les réactions non axiales |
| L’impact en fin de course est inacceptable | Réduire la vitesse ou vérifier la capacité d’amortissement et d’absorption des chocs | Une pression plus élevée peut augmenter l’énergie cinétique et l’impact |
| Une petite zone nécessite une pression plus élevée | Étudier un surpresseur local et un dispositif de stockage | Éviter d’augmenter tout le collecteur pour un seul utilisateur |
N’augmentez jamais la pression d’un vérin au-delà de sa valeur nominale exacte du catalogue pour éviter de choisir l’alésage correct. Un vérin plus petit à haute pression n’est pas automatiquement plus efficace énergétiquement : son rapport de pression absolue est plus élevé, les conséquences des fuites peuvent augmenter et le compresseur doit toujours produire cette pression.
Effectuez les changements par incréments contrôlés. À chaque réglage, consignez la pression minimale côté fond et côté tige, le temps de course, l’impact maximal, la répétabilité, le résultat de charge et l’air normalisé par cycle. Surveillez ensuite les kW du compresseur et la pression du système assez longtemps pour inclure le mélange de production et les cycles de commande concernés.
Feuille d’acceptation
Consignez ces valeurs avant et après la modification :
- l’alésage et la tige ;
- la charge dans chaque direction et pour chaque variante de produit, la force du procédé, le frottement du guidage, l’accélération, la gravité et la résistance pendant le contact ou l’engagement de l’outil selon la recette de fonctionnement la plus défavorable ;
- les courbes de pression du collecteur, de la sortie du régulateur, de l’orifice côté fond et de l’orifice côté tige ;
- les dimensions de la vanne, du tube, du raccord, du régulateur de débit et du silencieux ;
- le temps de sortie, le temps de rentrée, le temps de maintien, l’impact et la répétabilité ;
- les litres normalisés ou SCF par cycle, les cycles par équipe et les heures de fonctionnement ;
- les kW du compresseur, l’état chargé/déchargé, la bande du collecteur et le nombre de pièces produites.
Le résultat doit être exprimé comme une plage liée aux conditions de fonctionnement, et non comme un pourcentage permanent. Si un réglage plus bas du régulateur économise de l’air pour une recette mais ne respecte pas le temps de cycle de la recette la plus lourde, une commande par zone ou une pression propre à la recette peut être préférable à un réglage compromis unique.
FAQ sur la pression et la charge des vérins pneumatiques
Le catalogue Parker montre qu’un vérin 50/20 mm à 6 bar possède une force théorique de poussée de 1 178 N, mais une force théorique de traction de seulement 990 N. Ces FAQ portent sur les mesures et les décisions qui transforment ces deux valeurs de catalogue en un réglage sûr de la machine et en une économie d’air comprimé défendable (catalogue Parker P1F, consulté le 2026-07-22).
Puis-je calculer la pression du vérin à partir de la seule charge ?
Non. La charge divisée par la surface du piston ne donne qu’une pression théorique d’équilibre. Une sélection fonctionnelle doit aussi traiter la direction du mouvement, l’accélération, la gravité, la contre-pression d’échappement, le frottement, la pression d’alimentation dynamique minimale et la méthode de facteur de charge du fabricant. Vérifiez le résultat avec le catalogue du vérin exact et un cycle mesuré sur la machine.
Pourquoi la pression à l’orifice du vérin est-elle inférieure au réglage du régulateur ?
L’écoulement à travers les régulateurs, vannes, raccords, tubes, raccords rapides et filtres crée une chute de pression. Cette chute est maximale pendant les forts débits ; un manomètre au repos peut donc paraître normal tandis que la pression aux orifices s’effondre pendant l’accélération. Mesurez les orifices d’alimentation et d’échappement sur un cycle complet avant d’augmenter la pression du collecteur de l’usine.
Une réduction de pression de 40 % équivaut-elle à une économie d’air de 40 % ?
Pas lorsque vous comparez la pression relative. Pour un volume de chambre fixe, l’air normalisé suit la pression absolue de remplissage. Réduire la pression relative de 6 bar à 3,2 bar fait passer la pression absolue d’environ 7 à 4,2 bar, soit une réduction idéale de 40 % du volume d’air du vérin. Les fuites, le volume des tubes, les changements de cadence et la réponse du compresseur modifient le résultat à l’échelle de l’usine.
Dois-je augmenter la pression ou choisir un alésage plus grand ?
Choisissez à partir de l’équilibre des forces, des limites du catalogue, de l’espace disponible, de la demande d’air et de la pression dynamique disponible. Un alésage plus grand augmente la force à pression égale, mais aussi le volume de chambre. Une pression plus élevée augmente la force sans changer l’alésage, mais peut accroître la consommation d’air et l’énergie du système. Comparez les deux options à la cadence requise.
Comment prouver qu’une pression plus basse économise de l’énergie électrique ?
Mesurez la demande d’air normalisée et la puissance du compresseur sur des productions comparables. Confirmez que la production, le temps de cycle, la stabilité de pression et la qualité restent acceptables. Une réduction locale de la pression du vérin ne baisse l’électricité de l’usine que si les commandes du compresseur réagissent à la baisse de demande ; les kW du compresseur, les heures en charge et l’énergie normalisée par production fournissent la preuve finale.
Sources et références techniques
- Catalogue technique des vérins pneumatiques Parker P1F ISO 15552 - tableaux de force théorique et de consommation d’air normalisée en sortie et en rentrée, y compris l’exemple 50/20 mm utilisé pour recouper les calculs de force et de volume par cycle de cet article. Consulté le 2026-07-22.
- Sélection des vérins pneumatiques SMC - facteurs de charge dépendant de l’usage, sélection de la pression de fonctionnement et précautions pour les grandes vitesses. Consulté le 2026-07-22.
- DOE, améliorer les performances des systèmes d’air comprimé : sourcebook pour l’industrie - chute de pression, restrictions au point d’utilisation, demande artificielle et recommandations pression-énergie. Consulté le 2026-07-22.
- DOE, usages finaux étudiés pour une efficacité maximale - pression requise par rapport à la pression maximale et recommandations de mesure au point d’utilisation. Consulté le 2026-07-22.
- Étude de cas DOE Better Plants sur TE Connectivity - réduction mesurée de 22 psig de la pression du système et baisse de 11 % des coûts énergétiques de l’air comprimé. Consulté le 2026-07-22.
- NIST, conversions des unités de pression et de débit de gaz - facteurs de conversion de pression. Consulté le 2026-07-22.