
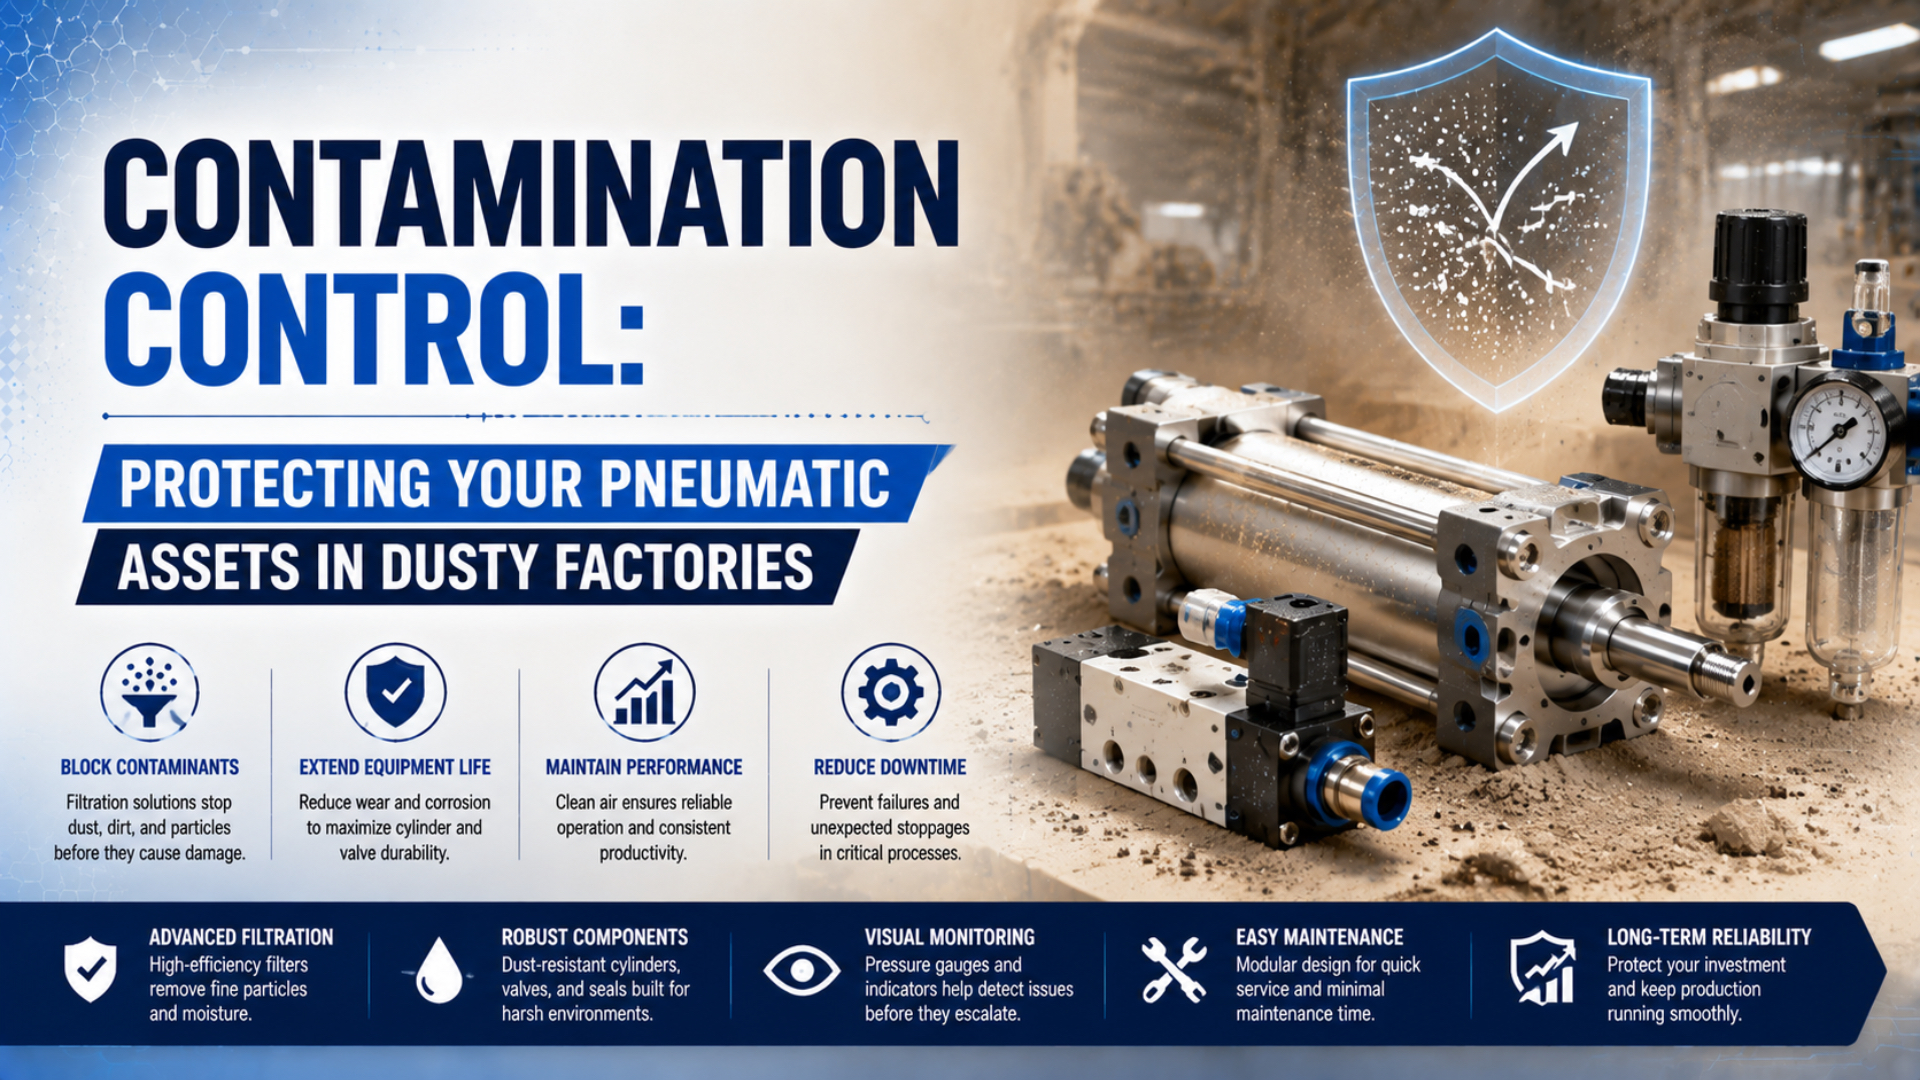
O controle de contaminação em uma fábrica com poeira exige três ações distintas: manter a poeira do processo afastada das interfaces móveis, fornecer ar comprimido com a pureza exigida por cada componente e impedir a entrada de sujeira durante a instalação ou a manutenção. Um filtro mais fino, por si só, não corrige a poeira externa sobre uma haste de pistão, uma ranhura aberta do cilindro ou um tubo cortado sem a devida limpeza.
O método prático consiste em rastrear o percurso antes de comprar componentes. Registre onde aparecem os resíduos, compare os indícios do lado da alimentação com os indícios externos, consulte o manual do componente e depois verifique a ação corretiva no ponto de uso. Essa abordagem evita dois erros caros: trocar cilindros sem controlar a fonte de poeira e tratar excessivamente todo o ar da fábrica por causa de uma única aplicação sensível.
Principais conclusões
- A ISO 8573-1 separa partículas, água e óleo em três parâmetros de pureza.
- A poeira externa e a contaminação do ar de alimentação exigem controles diferentes.
- A construção sem haste, por si só, não comprova resistência à contaminação.
- Os limites de manutenção de filtros e vedações devem vir da documentação do modelo instalado.
Por onde a contaminação entra em um sistema pneumático?
A ISO 8573-1 classifica a pureza do ar comprimido por três grupos independentes de contaminantes: partículas, água e óleo (ISO, 2010). Isso fornece um limite inicial útil, mas as falhas em fábricas com poeira geralmente envolvem três vias de entrada: ar de alimentação contaminado, material externo que atravessa uma interface móvel e contaminação introduzida durante a instalação ou a manutenção.
A contaminação do lado da alimentação é o material indesejado transportado pelo circuito pneumático. Pode incluir poeira aspirada, carepa da tubulação, produtos de corrosão, resíduos de dessecante, água líquida, aerossol de água, aerossol de óleo, vapor de óleo, fragmentos de mangueira ou excesso de vedante de rosca. O material pode ter origem antes da sala de compressores, dentro da rede de distribuição ou durante intervenções em ramais.
A contaminação externa é o material que alcança uma interface móvel ou exposta a partir do ambiente da máquina. Os caminhos típicos incluem haste do pistão e raspador, trilho-guia, ranhura do carro, fita de vedação, rolamento, canaleta de sensor, dispositivo de ajuste manual ou abertura de escape sem proteção. Serragem, partículas finas de retífica, pó de cimento, farinha, fibras, resíduos de tinta e névoa de fluido de corte não se comportam da mesma maneira. Dureza, formato, umidade, composição química e aderência das partículas são fatores relevantes.
A contaminação introduzida durante a manutenção consiste em detritos que entram enquanto conexões, tubos, válvulas, filtros ou cilindros estão abertos. Um tubo recém-cortado pode conter cavacos. Uma mangueira sem tampão pode acumular poeira do chão. O excesso de vedante pode se soltar a jusante. Limpar um componente sobre uma bancada suja pode introduzir justamente os detritos que o reparo deveria remover.
| Local da evidência | Via mais provável | O que inspecionar em seguida |
|---|---|---|
| Anel de poeira do lado externo de um raspador de haste | Ingresso externo | Acabamento da haste, raspador, nuvem de poeira próxima e orientação |
| Resíduo semelhante em vários dispositivos de um mesmo ramal | Transporte pelo lado da alimentação | Filtro no ponto de uso, tubulação, secador e amostras do ramal |
| Detritos aparecem após trabalhos na tubulação ou nas vedações | Introdução durante a manutenção | Corte de tubos, tampões, ferramentas, vedante e área de montagem |
| Água nos copos e pontos baixos | Condensação ou falha de drenagem | Ponto de orvalho sob pressão, funcionamento do dreno e temperatura da tubulação |
| Película pegajosa na válvula e no atuador | Óleo, vapor do processo, lubrificante ou resíduo de vedação | Compatibilidade dos materiais e amostras a montante e a jusante |
A primeira mancha nem sempre indica a origem. Um tubo interno riscado mostra que material duro passou por um contato sob carga, mas não revela se esse material veio pelo ar de alimentação, atravessou o raspador da haste ou se formou como detrito de desgaste. Preserve o resíduo antes da limpeza e use o método de investigação da origem das partículas quando for importante atribuir a causa.
Em nossa experiência, a localização do resíduo é a maneira mais rápida de decidir qual limite deve ser amostrado primeiro. Material concentrado do lado externo de um raspador aponta para o ambiente da máquina, enquanto um depósito semelhante em vários dispositivos de um mesmo ramal torna o percurso de alimentação uma hipótese inicial mais forte. Essa é uma regra de triagem, não uma prova de origem.
Controle a fonte de poeira antes de proteger o atuador
A OSHA descreve as explosões de poeira combustível por meio de cinco elementos necessários: combustível, ignição, confinamento, oxigênio e dispersão (Manual Técnico da OSHA, acessado em 2026). Controlar o processo no ambiente vem antes de escolher um cilindro, porque a extração localizada, o enclausuramento e a limpeza segura reduzem tanto a exposição das máquinas quanto a possibilidade de transformar material depositado em um perigo suspenso no ar.
Comece pela operação que gera a contaminação. Capture a poeira perto da serra, esmerilhadeira, ponto de transferência, misturador ou estação de enchimento antes que ela se espalhe pela máquina. Repare dutos com vazamento e proteções danificadas. Verifique se alguma alteração do processo deslocou a nuvem de poeira em direção a um cilindro ou bloco de válvulas. Um componente mais limpo não permanecerá limpo se a fonte continuar lançando material sobre ele.
A limpeza deve ser compatível com a avaliação de risco. Aspiradores próprios para poeira, métodos úmidos adequados e extração localizada costumam ser opções iniciais melhores do que lançar o material depositado no ar. A norma da OSHA para a indústria geral limita a menos de 30 psi o ar comprimido usado na limpeza e também exige proteção eficaz contra cavacos e equipamento de proteção individual (29 CFR 1910.242(b)). Áreas com poeira combustível podem exigir procedimentos locais mais rigorosos e controles de fontes de ignição.
E se uma pistola de ar já fizer parte da rotina de manutenção? Não considere o limite de 30 psi uma autorização automática. Avalie o risco da poeira, a legislação local, a classificação do equipamento, o bico, a proteção, as pessoas próximas, as fontes de ignição e o procedimento de limpeza aprovado. Nunca use ar comprimido para limpar roupas ou o corpo de uma pessoa.
O leiaute da máquina pode reduzir a exposição sem substituir o atuador:
- Retire o cilindro da trajetória direta de poeira ou respingos.
- Instale uma proteção entre o processo e a interface móvel.
- Oriente canaletas, ranhuras e ressaltos de modo que o material não se acumule neles.
- Proteja sensores, conectores, escapes e controles manuais.
- Mantenha acesso suficiente para inspeção sem precisar retirar a proteção durante a produção.
- Evite que coberturas retenham água, calor ou material abrasivo contra o componente.
O estudo de caso sobre contaminação em uma indústria de madeira mostra por que a poeira externa, a qualidade do ar comprimido e as práticas de manutenção devem ser investigadas como frentes separadas. Corrigir apenas uma delas pode deixar intacto o caminho que causa a reincidência da falha.
Quais características de cilindros e atuadores importam em áreas com poeira?
A SMC informa durabilidade até seis vezes maior para uma opção específica de cilindro resistente à poeira, testada com pós de 20 a 100 µm e equipada com raspador reforçado e recurso de retenção de lubrificação (SMC, acessado em 2026). A alegação é específica do produto e das condições do teste. Ela não demonstra que todo cilindro sem haste dure mais do que qualquer cilindro com haste em ambientes com poeira.
Escolha a proteção de acordo com a exposição e a construção reais:
| Opção de projeto | Útil quando | Verificar antes da seleção |
|---|---|---|
| Raspador de haste reforçado | Partículas secas e abrasivas se acumulam sobre uma haste exposta | Faixa de partículas qualificada, revestimento da haste, material do raspador e acesso para substituição |
| Protetor de haste ou fole | A haste precisa de uma barreira física contra respingos ou detritos | Curso, velocidade, flambagem, umidade retida, limpeza das dobras e compatibilidade dos materiais |
| Proteção ou enclausuramento | A nuvem do processo pode ser interceptada fora do atuador | Calor, acesso, acúmulo de poeira, método de limpeza e requisitos para áreas classificadas |
| Cilindro sem haste com acoplamento magnético | Um tubo fechado evita uma ranhura mecânica longitudinal | Força de retenção, velocidade, momento, percurso do cursor externo e detritos magnéticos |
| Cilindro sem haste com acoplamento mecânico | São necessários curso longo e comprimento compacto | Exposição da fita de vedação, vedações do carro, proteção da guia e acesso para limpeza |
| Cilindro guiado ou guia externa | A carga lateral e o momento precisam ser suportados separadamente | Raspadores da guia, coberturas do trilho, lubrificação e limites de carga combinada |
Um cilindro convencional com haste não é automaticamente a escolha errada. Um modelo com raspador reforçado qualificado, superfície de haste adequada, vedações compatíveis, montagem correta e proteção contra o processo pode ser a opção de manutenção mais simples. Os produtos resistentes à poeira da SMC são um exemplo útil justamente porque o fornecedor define a faixa de partículas e os componentes, em vez de recorrer a uma indicação genérica de “à prova de poeira”.
Os projetos sem haste também precisam ser qualificados. O manual dos cilindros magnéticos da série CY da SMC adverte contra a exposição direta a poeira, fluido de corte, gotículas de óleo e corpos estranhos, além de recomendar uma cobertura protetora em locais com poeira (manual da série CY da SMC, acessado em 2026). O tubo de pressão fechado elimina uma haste exposta, mas o cursor externo e o ambiente da guia continuam sendo relevantes.
Conte as interfaces de contaminação, não as categorias de produto. Um cilindro com haste pode expor uma haste e um raspador. Um atuador sem haste com acoplamento mecânico pode expor uma longa fita de vedação e o percurso do carro. Uma unidade com acoplamento magnético evita a ranhura, mas pode atrair detritos ferrosos perto do cursor. A questão relevante é onde o material pode se acumular, atravessar uma vedação ou danificar uma guia no modelo selecionado.
Em nosso trabalho de análise de aplicações pneumáticas com poeira, constatamos que uma proteção que não pode ser inspecionada com segurança é difícil de manter. Uma proteção pode bloquear a nuvem do processo e, ao mesmo tempo, ocultar um fole danificado, uma fita de vedação saturada de resíduos ou uma guia seca. A seleção deve incluir um caminho seguro para inspeção, não apenas uma barreira contra o ingresso de contaminantes.
Solicite ao fornecedor:
- a exposição exata a poeira, líquido ou produto químico permitida
- os materiais do raspador, limpador, fole, fita de vedação e guia
- as condições de validação e os contaminantes excluídos
- o tratamento superficial da haste, do tubo ou do trilho
- os limites de temperatura ambiente e pressão
- a compatibilidade com produtos de limpeza e lubrificantes
- a velocidade, carga lateral, momento e ciclo de trabalho admissíveis
- as instruções de inspeção e substituição das peças de proteção
Se o tubo interno já estiver riscado, não presuma que a contaminação seja a única causa. Desalinhamento, carga lateral, rolamento danificado, lubrificação deficiente ou defeito de fabricação podem produzir marcas semelhantes. Use o guia de falhas por riscamento do tubo interno para manter os mecanismos concorrentes na investigação.
Como o ar comprimido deve ser tratado no ponto de uso?
A CAGI reúne os principais contaminantes do ar comprimido em três categorias — partículas, água e óleo — e recomenda estágios de tratamento adequados a cada forma física (Guia de Pureza do Ar Comprimido da CAGI, 2026). Um filtro no ponto de uso pode proteger o atuador contra detritos provenientes da tubulação a jusante, mas não substitui a separação de líquidos em volume nem reduz o ponto de orvalho sob pressão.
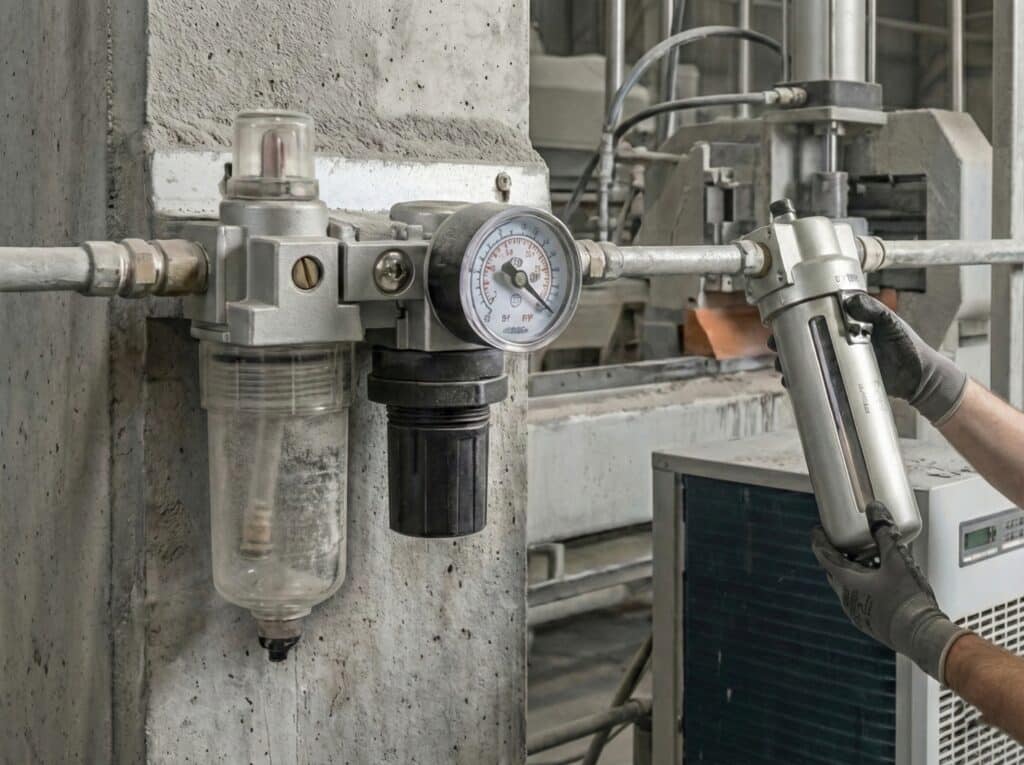
O tratamento no ponto de uso deve ser selecionado com base na exigência de ar do componente, na vazão de pico, na queda de pressão admissível, na carga de condensado e no acesso para manutenção.
Monte a sequência de tratamento conforme a função de cada estágio:
| Estágio de tratamento | Função principal | Não substitui |
|---|---|---|
| Pós-resfriador | Reduz a temperatura do ar para que o vapor possa condensar | Separador, dreno, secador ou filtro |
| Separador de umidade e dreno | Remove o líquido arrastado em volume | Controle do vapor de água |
| Filtro de partículas | Retém partículas sólidas dentro da especificação | Secador ou adsorvedor de vapor de óleo |
| Filtro coalescente | Coleta aerossóis finos de água líquida e óleo | Secador ou remoção completa do vapor de óleo |
| Secador | Reduz o teor de vapor de água e o ponto de orvalho sob pressão | Controle de partículas ou óleo, salvo quando integrado |
| Adsorvedor | Reduz vapores especificados após um pré-tratamento adequado | Separação de líquidos em volume |
| Filtro-regulador no ponto de uso | Controla localmente as partículas e a pressão | Gestão central de condensado e ponto de orvalho |
Especifique a qualidade de ar exigida em um local definido. A ISO 8573-1 utiliza classes separadas para partículas, água e óleo; portanto, “ar filtrado a 5 µm” não é uma especificação completa da qualidade do ar. Registre a classe-alvo, o ponto de amostragem, a vazão de pico, a temperatura ambiente mínima, a pressão de entrada, a política de lubrificação e os requisitos do fabricante do componente.
A filtragem fina cria resistência. Dimensione o filtro com base nos dados de vazão e queda de pressão do fornecedor, considerando a pressão de entrada e a demanda de pico reais. Um elemento fino pequeno pode proteger bem em baixa vazão, mas deixar o cilindro sem alimentação suficiente durante movimentos simultâneos. Quando é necessária maior pureza, a filtragem em estágios impede que o material mais grosso sature rapidamente o elemento mais fino.
A água exige atenção separada. A CAGI observa que um separador remove líquido em volume, mas não reduz o ponto de orvalho sob pressão; é necessário um secador quando o vapor restante pode condensar a jusante. Se o ramal ou a máquina puder atingir uma temperatura inferior ao ponto de orvalho sob pressão fornecido pelo secador, poderá haver formação de condensado perto do atuador mesmo que a sala de compressores pareça seca. O guia sobre ponto de orvalho sob pressão explica esse limite de temperatura.
Para válvulas e pequenas passagens de pilotagem, consulte o manual do modelo exato. O guia do site sobre contaminação em válvulas pneumáticas aborda com mais detalhes a seleção da classe ISO, o local de amostragem e a sequência de tratamento. Para controlar aerossóis, use o guia sobre filtros coalescentes sem presumir que o meio coalescente também remova vapor de água.
Baseie a manutenção na condição, não em um calendário genérico
A Parker especifica uma pressão diferencial de 10 psig para substituição em um filtro-regulador P3A, enquanto a SMC indica 0,1 MPa ou um limite de tempo para determinados elementos das séries AFF e AM (Parker; SMC). Esses limites diferentes mostram por que uma regra universal de 5 psi não é confiável. Os limites de manutenção devem vir da documentação do modelo instalado.
Crie um registro do ativo antes de definir os intervalos. Inclua o modelo do componente, o número de série ou a localização na máquina, o requisito de qualidade do ar, o elemento filtrante, o tipo de dreno, o ramal do secador, a opção de raspador ou fole, o lubrificante aprovado, as restrições de limpeza e os critérios de substituição do fabricante. Um calendário sem essa linha de base transforma a manutenção em mera suposição.
Use sinais da condição em conjunto com os limites de tempo declarados:
| Sinal | Possível significado | Confirmar antes de agir |
|---|---|---|
| Aumento da pressão diferencial do filtro | Saturação do elemento ou vazão de pico excessiva | Comparar com a mesma vazão e pressão de entrada |
| Água na linha a jusante | Problema no dreno, separador ou ponto de orvalho | Verificar o funcionamento do dreno, o ponto de orvalho e a temperatura local |
| Tempo de ciclo maior | Restrição, atrito, perda de pressão ou problema de controle | Registrar a pressão e o tempo com carga constante |
| Aumento do consumo de ar | Vazamento, desgaste de vedação, vazamento na válvula ou mudança de processo | Isolar os ramais e repetir o teste no mesmo estado |
| Poeira do lado externo de um raspador ou fita | Exposição externa ou proteção ineficaz | Inspecionar a nuvem, a proteção, a interface e o método de limpeza |
| Novos riscos ou detritos metálicos | Abrasão, desalinhamento, desgaste de rolamento ou rebarba | Preservar os detritos e inspecionar a geometria antes de atribuir a causa |
Inspecione os drenos automáticos pelo funcionamento, não pela aparência. Um dreno que falha fechado transporta líquido a jusante. Um dreno que falha aberto desperdiça ar. Verifique nos copos a compatibilidade química, a presença de trincas ou turvação e as condições para isolamento seguro antes da manutenção. Despressurize a unidade conforme o procedimento do equipamento; mesmo um copo transparente contém energia pneumática armazenada.
Os componentes de proteção também precisam de uma inspeção definida. Procure desgaste do raspador, cortes no fole, material retido nas dobras, fitas de vedação levantadas, raspadores do carro danificados, guias secas, proteções soltas, escapes bloqueados e abrasão dos cabos dos sensores. Substitua as peças quando atingirem o limite do modelo, não porque outro cilindro seguia o mesmo calendário.
Acompanhe as tendências em condições reproduzíveis. A pressão diferencial registrada com vazões aleatórias ou o tempo de ciclo medido com cargas variáveis pode gerar falsos alarmes de manutenção. Um registro útil informa o modo da máquina, a pressão de entrada, o estado da vazão, a carga, a temperatura e o ponto de amostragem, para que o resultado atual possa ser comparado à linha de base.
Constatamos que os registros de manutenção só se tornam úteis quando o contexto da medição é reproduzível. Um indicador vermelho de pressão diferencial permite uma ação porque pertence a um produto e a uma condição de vazão definidos. Uma anotação manuscrita como “a pressão parece alta” não permite. Registre em conjunto o fator desencadeante, o estado operacional, a ação e o resultado.
Como verificar se os controles de contaminação funcionam?
A ISO 8573-4 define dois resultados principais para partículas — tamanho e concentração numérica — e exige atenção aos limites de medição e à incerteza (ISO, 2019). Portanto, a verificação deve comparar pontos de amostragem e estados operacionais identificados. Uma amostra limpa obtida na sala de compressores não comprova que o ar esteja limpo no atuador, e uma vedação danificada, por si só, não identifica a origem da contaminação.
Defina os critérios de aceitação antes da alteração. Conforme o modo de falha, critérios úteis podem incluir:
- classes de partículas, água e óleo em um ponto identificado
- ponto de orvalho sob pressão na pressão de operação
- pressão diferencial do filtro limpo e carregado
- condição do dreno ou dos resíduos a jusante
- tempo de ciclo do cilindro com carga e pressão definidas
- acúmulo de poeira externa na haste, fita, guia ou proteção
- tendência de vazamento após estabilização
- intervalo de inspeção sem novos riscos, travamentos ou danos às vedações
Colete amostras a montante e a jusante de um limite suspeito. A saída do tratamento central, o coletor remoto, a entrada no ponto de uso, a saída da válvula e o componente que falhou respondem a perguntas diferentes. Mantenha o tubo de amostragem limpo, faça a purga conforme exigido pelo método de medição e registre pressão, temperatura, vazão, estado operacional e local.
Não misture todos os resíduos em um único recipiente. Fotografe o componente antes da limpeza. Mantenha separadas as partículas da extremidade da haste, do cabeçote traseiro, das conexões, do raspador, da guia, do copo do filtro, do processo próximo e dos materiais conhecidos do componente. Composição, formato, distribuição, localização e momento de ocorrência devem sustentar o mesmo percurso antes de se atribuir uma origem.
Uma instalação em teste precisa de um período de monitoramento relacionado à exposição, não de uma alegação exagerada de economia. Registre o número de ciclos ou as horas de produção, a condição do contaminante, as inspeções, as intervenções e uma linha de base comparável. Se o teste for bem-sucedido, o resultado será válido para esse modelo e esse ciclo de trabalho. Ele não comprova que o mesmo projeto suportará da mesma maneira pó de cimento, pó úmido de alimentos, partículas finas de retífica de metal e resíduos de tinta.
Checklist de controle de contaminação em camadas
Um plano eficaz de contaminação abrange três barreiras: controlar a poeira do processo, condicionar o ar comprimido e proteger a interface do componente. A ISO 4414 também trata a manutenção e a limpeza como considerações de projeto do sistema, e não como medidas posteriores (ISO, 2010). Use o checklist abaixo como registro de comissionamento e depois substitua os intervalos genéricos pelos limites específicos do modelo e pela condição medida.
Antes de selecionar o equipamento
- Identifique o contaminante, a fonte, a dureza, a faixa de tamanho, a umidade, a composição química e a condição de poeira combustível.
- Separe o ingresso externo, o transporte pelo ar de alimentação e os detritos introduzidos durante a manutenção.
- Registre curso, velocidade, carga, momentos, ciclo de trabalho, orientação e método de limpeza.
- Obtenha no manual do componente exato os limites de qualidade do ar, ambiente, materiais e opções de proteção.
- Confirme que uma proteção, um raspador, um fole ou uma construção sem haste não criará um novo problema de carga, calor, acesso ou acúmulo.
Durante a instalação
- Mantenha conexões e tubos abertos tampados até a conexão.
- Corte os tubos de forma limpa, remova as rebarbas quando o sistema exigir e elimine os cavacos.
- Controle o vedante de rosca para que ele não entre no caminho do fluxo.
- Instale filtros, drenos e secadores na orientação e na sequência exigidas.
- Mantenha proteções e coberturas acessíveis para inspeção.
- Bloqueie o sistema e libere a energia armazenada antes de abrir o circuito.
Durante o comissionamento
- Registre a pressão diferencial do filtro limpo em um estado de vazão definido.
- Verifique pressão, vazão, ponto de orvalho e pureza do ar onde for necessário.
- Verifique o movimento em todo o curso, os vazamentos, o amortecimento, o funcionamento dos sensores e o comportamento da guia.
- Fotografe as interfaces protegidas e estabeleça uma linha de base para inspeção.
- Confirme que o procedimento de limpeza não dispersa poeira perigosa nem expõe as pessoas.
Durante a operação
- Compare as tendências no mesmo estado da máquina.
- Inspecione a localização dos resíduos antes de removê-los.
- Teste os drenos e alarmes.
- Investigue uma falha recorrente antes de instalar outra peça de reposição idêntica.
- Atualize o plano de controle quando houver alteração no material do processo, na extração, nos produtos químicos de limpeza ou no leiaute da máquina.
A decisão mais segura nem sempre é o filtro mais fino ou o atuador mais enclausurado. É a combinação que controla a via identificada, atende ao ciclo de movimento, pode ser mantida com segurança e produz evidências mensuráveis no ponto de uso.
Perguntas frequentes sobre controle de contaminação pneumática
A ISO 8573-1 utiliza três parâmetros independentes de pureza, enquanto o manual do cilindro magnético CY da SMC especifica um filtro de 5 µm a montante para essa família específica de produtos (ISO; SMC, acessado em 2026). As respostas abaixo mantêm essa distinção: as regras gerais do sistema definem o método, mas os manuais dos produtos estabelecem os limites finais de seleção e manutenção.
A filtragem de 5 µm é sempre obrigatória em uma fábrica com poeira?
Não. Um filtro de 5 µm é um requisito publicado para alguns produtos pneumáticos, não uma regra universal para toda a fábrica. Comece pelo manual do componente e pelas classes exigidas de partículas, água e óleo da ISO 8573-1. Em seguida, dimensione os estágios selecionados para a vazão de pico, a queda de pressão admissível, a condição de entrada e o ponto de amostragem em que a pureza deve ser alcançada.
Os cilindros sem haste são sempre melhores em ambientes com poeira?
Não. Um cilindro com acoplamento magnético elimina a haste do pistão exposta, enquanto um modelo com acoplamento mecânico introduz uma fita de vedação longitudinal e uma interface do carro. Ambos ainda possuem partes externas que precisam de proteção. Antes da seleção, compare os limites de poeira do modelo exato, o sistema de guia, o acoplamento, a configuração de vedação, a capacidade de carga, o acesso para limpeza e as condições de teste do fornecedor.
Devem ser instalados foles de proteção em todos os cilindros com haste?
Somente quando o material do fole, o curso, a velocidade, o espaço de montagem, o método de limpeza e o contaminante forem adequados à aplicação. Um fole pode proteger a haste, mas suas dobras podem acumular partículas ou umidade e ocultar danos. Raspadores reforçados, proteções, reposicionamento ou outra construção de atuador podem oferecer um controle mais fácil de manter.
Pode-se usar ar comprimido para remover poeira de equipamentos pneumáticos?
Somente com um procedimento aprovado que considere o risco da poeira e a legislação aplicável. A norma da OSHA para a indústria geral exige pressão inferior a 30 psi, proteção eficaz contra cavacos e equipamento de proteção individual. Áreas com poeira combustível também exigem controles contra dispersão e fontes de ignição. Aspiração apropriada para poeira, extração localizada ou limpeza úmida adequada podem ser opções mais seguras.
Como as equipes de manutenção podem saber se os controles de contaminação estão funcionando?
Defina uma linha de base e repita as mesmas observações em locais e estados operacionais identificados. Acompanhe os resultados de pureza do ar, o ponto de orvalho sob pressão, a pressão diferencial do filtro, o funcionamento dos drenos, os vazamentos, o tempo de ciclo e a localização dos resíduos. Preserve as evidências das peças que falharam. Uma redução das falhas recorrentes só é útil quando a exposição, as horas de operação, as intervenções e as condições de comparação estão documentadas.
Fontes e referências técnicas
- ISO 8573-1:2010, contaminantes e classes de pureza do ar comprimido
- ISO 8573-4:2019, medição do teor de partículas
- ISO 4414:2010, requisitos de segurança para sistemas pneumáticos
- Manual Técnico da OSHA, poeira combustível
- OSHA 29 CFR 1910.242, ar comprimido usado para limpeza
- Guia de Pureza do Ar Comprimido da CAGI
- Opções de cilindros resistentes à poeira da SMC
- Manual de operação dos cilindros magnéticos da série CY da SMC
- Instruções de manutenção do filtro-regulador P3A da Parker
- Orientações de manutenção dos filtros das séries AFF e AM da SMC