
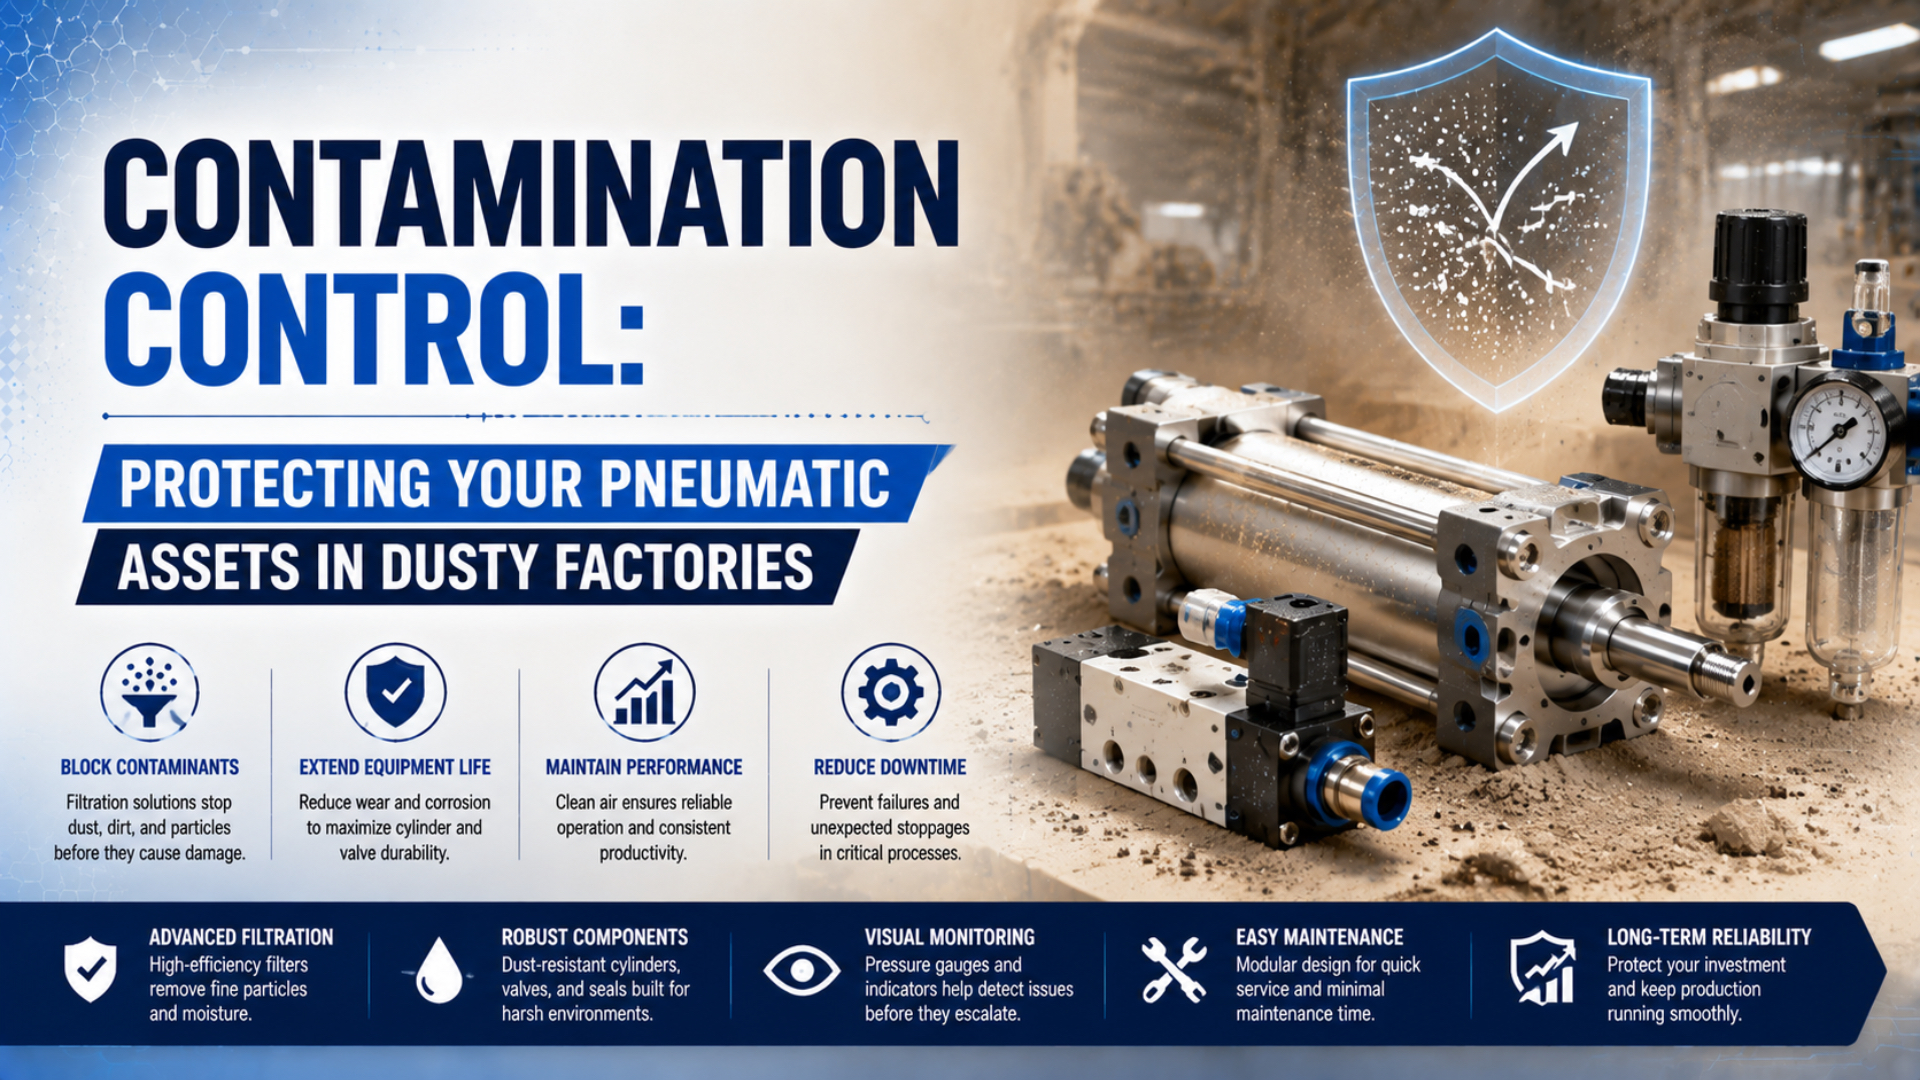
تتطلب مكافحة التلوث في المصنع المغبر ثلاثة إجراءات منفصلة: إبعاد غبار العملية عن الواجهات المتحركة، وتوفير هواء مضغوط بالنقاء الذي يحتاجه كل مكوّن، ومنع دخول الأوساخ أثناء التركيب أو الصيانة. ولا يستطيع مرشح أدق وحده تصحيح غبار خارجي على قضيب مكبس أو شق أسطوانة مفتوح أو قطع أنبوب متسخ.
تبدأ الطريقة العملية بتتبّع المسار قبل شراء المعدات. سجّل موضع البقايا، وقارن أدلة جهة التغذية بالأدلة الخارجية، وافحص دليل المكوّن، ثم تحقق من الإجراء التصحيحي عند نقطة الاستخدام. تتجنب هذه الطريقة خطأين مكلفين: تغيير الأسطوانات من دون ضبط مصدر الغبار، والإفراط في معالجة هواء المصنع كله من أجل تطبيق حساس واحد.
أهم النقاط
- يفصل ISO 8573-1 الجسيمات والماء والزيت إلى ثلاث معلمات للنقاء.
- يحتاج الغبار الخارجي وتلوث هواء التغذية إلى ضوابط مختلفة.
- لا يثبت التصميم من دون قضيب وحده مقاومة التلوث.
- يجب أخذ حدود صيانة المرشح والمانع من الطراز المركب.
من أين يدخل التلوث إلى النظام النيوماتيكي؟
يصنّف ISO 8573-1 نقاء الهواء المضغوط ضمن ثلاث مجموعات مستقلة من الملوثات: الجسيمات والماء والزيت (ISO، 2010). يقدم ذلك حدًا أوليًا مفيدًا، لكن أعطال المصانع المغبرة تشمل غالبًا ثلاثة مسارات دخول: هواء تغذية ملوث، ومادة خارجية تعبر واجهة متحركة، وتلوث يدخل أثناء التركيب أو الخدمة.
تلوث جهة التغذية مادة غير مرغوبة تنتقل عبر الدائرة النيوماتيكية. وقد تشمل غبار السحب وقشور الأنابيب ونواتج التآكل وحطام المادة المجففة والماء السائل وهباء الماء وهباء الزيت وبخار الزيت وشظايا الخرطوم وفائض مادة إحكام الأسنان. وقد ينشأ الملوث قبل غرفة الضاغط أو داخل شبكة التوزيع أو أثناء العمل في خط الفرع.
التلوث الخارجي مادة تصل من بيئة الماكينة إلى واجهة متحركة أو مكشوفة. تشمل المسارات المعتادة قضيب المكبس وماسحته وقضيب التوجيه ومسار العربة وشريط الإحكام والمحمل ومجرى المستشعر وميزة الضبط اليدوي أو فتحة عادم غير محمية. ولا تتصرف نشارة الخشب وبرادة التجليخ ومسحوق الأسمنت والدقيق والألياف وبقايا الطلاء ورذاذ سائل التبريد بالطريقة نفسها؛ إذ تؤثر صلابة الجسيم وشكله ورطوبته وكيمياؤه والتصاقه.
التلوث المدخل أثناء الخدمة حطام يدخل عندما تكون المنافذ أو الأنابيب أو الصمامات أو المرشحات أو الأسطوانات مفتوحة. قد يحمل الأنبوب المقطوع حديثًا رايشًا. وقد يجمع الخرطوم غير المغطى غبار الأرضية. وقد ينفصل فائض مادة الإحكام ويتحرك بعد نقطة الإدخال. وقد يضيف تنظيف مكوّن على طاولة متسخة الحطام نفسه الذي يُفترض أن يزيله الإصلاح.
| موضع الدليل | المسار الأرجح | ما ينبغي فحصه بعد ذلك |
|---|---|---|
| حلقة غبار خارج ماسحة القضيب | دخول خارجي | تشطيب القضيب والماسحة وسحابة الغبار المجاورة والاتجاه |
| بقايا متشابهة في عدة أجهزة على فرع واحد | انتقال من جهة التغذية | مرشح نقطة الاستخدام والأنبوب والمجفف وعينات الفرع |
| ظهور الحطام بعد عمل في الأنابيب أو الموانع | إدخال أثناء الخدمة | قطع الأنابيب والأغطية والأدوات ومادة الإحكام ومنطقة التجميع |
| ماء في الأوعية والنقاط المنخفضة | تكاثف أو فشل التصريف | نقطة ندى الضغط وعمل المصرف وحرارة الأنبوب |
| غشاء لزج في الصمام والمشغل | زيت أو بخار عملية أو مزلق أو بقايا مانع | توافق المواد وعينات قبل المكوّن وبعده |
ليست أول بقعة هي المصدر دائمًا. يثبت الأنبوب المخدوش أن مادة صلبة تحركت خلال تلامس محمّل، لكنه لا يحدد هل أتت عبر تغذية الهواء أو عبرت ماسحة القضيب أو تكونت كحطام تآكل. احفظ البقايا قبل التنظيف، واستخدم طريقة التحقيق في مصدر الجسيمات عندما يكون الإسناد مهمًا.
بحسب خبرتنا، يمثل موضع البقايا أسرع وسيلة لاختيار الحد الذي ينبغي أخذ عينات منه أولًا. تشير المادة المتمركزة خارج الماسحة إلى بيئة الماكينة، بينما يجعل الترسب المتشابه عبر عدة أجهزة على فرع واحد مسار التغذية فرضية أولية أقوى. هذه قاعدة فرز، وليست دليلًا على المصدر.
اضبط مصدر الغبار قبل حماية المشغل
تصف OSHA انفجارات الغبار القابل للاشتعال بخمسة عناصر لازمة: الوقود والاشتعال والاحتواء والأكسجين والتشتت (دليل OSHA الفني، تم الاطلاع في 2026). يسبق التحكم في عملية الغرفة اختيار الأسطوانة، لأن الاستخلاص الموضعي والاحتواء والتنظيف الآمن تقلل تعرض المعدات واحتمال تحويل المادة المترسبة إلى خطر محمول في الهواء.
ابدأ عند العملية المولدة للتلوث. التقط الغبار قرب المنشار أو المطحنة أو نقطة النقل أو الخلاط أو محطة التعبئة قبل انتشاره على الماكينة. أصلح قنوات السحب المتسربة والحواجز التالفة. وافحص ما إذا كان تغيير في العملية قد حوّل السحابة نحو أسطوانة أو جزيرة صمامات. فلن يظل المكوّن الأنظف نظيفًا إذا استمر المصدر في طرح الغبار عليه.
يجب أن تطابق أعمال النظافة تقييم الخطر. تمثل معدات الشفط المصنفة للغبار والطرق الرطبة المناسبة والاستخلاص الموضعي نقاط بداية أفضل عادةً من نفخ المادة المترسبة في الهواء. تقيد قاعدة OSHA للصناعة العامة الهواء المضغوط المستخدم للتنظيف بأقل من 30 psi، وتشترط أيضًا حاجزًا فعالًا للرايش ومعدات حماية شخصية (29 CFR 1910.242(b)). وقد تتطلب مناطق الغبار القابل للاشتعال إجراءات موقع وضوابط مصادر اشتعال أشد.
ماذا لو كان مسدس النفخ جزءًا من روتين الصيانة؟ لا تعتبر حد 30 psi إذنًا تلقائيًا. راجع خطر الغبار والقانون المحلي وتصنيف المعدات والفوهة والحاجز والأشخاص المجاورين ومصادر الاشتعال وإجراء التنظيف المعتمد. ولا تستخدم الهواء المضغوط لتنظيف الملابس أو جسم شخص.
يمكن لتخطيط الماكينة تقليل التعرض دون تغيير المشغل:
- انقل الأسطوانة بعيدًا عن مسار الغبار أو الرذاذ المباشر.
- ضع حاجزًا بين العملية والواجهة المتحركة.
- وجّه المجاري والشقوق والحواف بحيث لا تتجمع عليها المواد.
- احمِ المستشعرات والموصلات والعوادم وأدوات التحكم اليدوية.
- اترك وصولًا كافيًا للفحص دون إزالة الحماية أثناء الإنتاج.
- امنع الأغطية من حبس الماء أو الحرارة أو المواد الكاشطة على المكوّن.
توضح دراسة حالة تلوث أعمال النجارة ضرورة التحقيق في الغبار الخارجي وجودة الهواء المضغوط وممارسات الصيانة بوصفها فروعًا منفصلة. وقد يترك تصحيح فرع واحد مسار تكرار العطل دون معالجة.
ما خصائص الأسطوانة والمشغل المهمة في المناطق المغبرة؟
تبلغ SMC عن متانة تصل إلى ستة أضعاف لخيار محدد من الأسطوانات المقاومة للغبار، اختُبر بمساحيق 20 إلى 100 µm وبماسحة شديدة التحمل وخاصية احتفاظ بالتزييت (SMC، تم الاطلاع في 2026). هذا الادعاء خاص بالمنتج والظروف، ولا يثبت أن كل أسطوانة من دون قضيب تعمر أكثر من كل أسطوانة ذات قضيب في الغبار.
اختر الحماية وفق التعرض والإنشاء الفعليين:
| خيار التصميم | يفيد عندما | ما يجب فحصه قبل الاختيار |
|---|---|---|
| ماسحة قضيب شديدة التحمل | تتجمع جسيمات جافة كاشطة على قضيب مكشوف | نطاق الجسيم المؤهل وطلاء القضيب ومادة الماسحة وسهولة الاستبدال |
| منفاخ أو غطاء للقضيب | يحتاج القضيب إلى حاجز مادي عن الرذاذ أو الحطام | الشوط والسرعة والانبعاج والرطوبة المحبوسة وتنظيف الطيات وتوافق المادة |
| حاجز أو غلاف | يمكن اعتراض سحابة العملية خارج المشغل | الحرارة والوصول وتراكم الغبار وطريقة التنظيف ومتطلبات المنطقة الخطرة |
| أسطوانة من دون قضيب مقترنة مغناطيسيًا | يتجنب الأنبوب المغلق شقًا ميكانيكيًا طوليًا | قوة التثبيت والسرعة والعزم ومسار المنزلقة الخارجية والحطام المغناطيسي |
| أسطوانة من دون قضيب مقترنة ميكانيكيًا | يلزم شوط طويل وطول مدمج | تعرض شريط الإحكام وموانع العربة وحماية الدليل وسهولة التنظيف |
| أسطوانة موجهة أو دليل خارجي | يجب حمل الحمل الجانبي والعزم بصورة منفصلة | ماسحات الدليل وأغطية السكة والتزييت وحدود الحمل المركب |
ليست الأسطوانة التقليدية ذات القضيب خيارًا خاطئًا تلقائيًا. قد يكون الطراز ذو الماسحة شديدة التحمل المؤهلة وسطح القضيب المناسب والموانع المتوافقة والتركيب الصحيح وحاجز العملية أسهل الخيارات خدمة. تمثل منتجات SMC المقاومة للغبار مثالًا مفيدًا لأن المورد يحدد نطاق الجسيم والمعدات بدل الاعتماد على تسمية عامة «مقاوم للغبار».
تحتاج التصاميم من دون قضيب إلى تأهيل أيضًا. يحذر دليل الأسطوانة المغناطيسية من سلسلة SMC CY من التعرض المباشر للغبار وسائل التبريد وقطرات الزيت والأجسام الغريبة، ويوصي بغطاء واقٍ في المواقع المغبرة (دليل سلسلة SMC CY، تم الاطلاع في 2026). يزيل أنبوب الضغط المغلق القضيب المكشوف، لكن المنزلقة الخارجية وبيئة الدليل تظلان مهمتين.
عدّ واجهات التلوث، لا فئات المنتجات. قد تعرض الأسطوانة ذات القضيب قضيبًا وماسحة واحدة. وقد يعرض المشغل من دون قضيب المقترن ميكانيكيًا شريط إحكام طويلًا ومسار عربة. وتتجنب الوحدة المقترنة مغناطيسيًا الشق لكنها قد تجذب الحطام الحديدي قرب المنزلقة. السؤال المهم هو أين يمكن للمادة أن تتجمع أو تعبر مانعًا أو تتلف دليلًا في الطراز المختار.
من خلال مراجعتنا لتطبيقات نيوماتيكية مغبرة، يصعب الحفاظ على حماية لا يمكن فحصها بأمان. قد يوقف الحاجز سحابة العملية لكنه يخفي منفاخًا تالفًا أو شريط إحكام ممتلئًا أو دليلًا جافًا. ينبغي أن يتضمن الاختيار مسار فحص آمنًا، لا حاجز دخول فقط.
اطلب من المورد:
- التعرض الدقيق المسموح للغبار أو السوائل أو المواد الكيميائية
- مواد الماسحة والمنفاخ وشريط الإحكام والدليل
- ظروف التحقق والملوثات المستبعدة
- معالجة سطح القضيب أو الأنبوب أو السكة
- حدود الحرارة المحيطة والضغط
- توافق عامل التنظيف والمزلق
- السرعة والحمل الجانبي والعزم ودورة التشغيل المسموح بها
- تعليمات فحص أجزاء الحماية واستبدالها
إذا كان الأنبوب مخدوشًا بالفعل، فلا تفترض أن التلوث هو السبب الوحيد. قد تنشئ المحاذاة الخاطئة أو الحمل الجانبي أو المحمل التالف أو ضعف التزييت أو عيب التصنيع علامات متشابهة. استخدم دليل عطل خدش الأنبوب لإبقاء الآليات المتنافسة ضمن التحقيق.
كيف ينبغي معالجة الهواء المضغوط عند نقطة الاستخدام؟
تجمع CAGI ملوثات الهواء المضغوط الرئيسية في ثلاث فئات: الجسيمات والماء والزيت، وتوصي بمراحل معالجة تطابق كل حالة فيزيائية (دليل CAGI لنقاء الهواء المضغوط، 2026). يستطيع مرشح نقطة الاستخدام حماية المشغل من حطام الأنابيب الواقع بعد المعالجة المركزية، لكنه لا يستبدل فصل السائل المتجمع أو يخفض نقطة ندى الضغط.
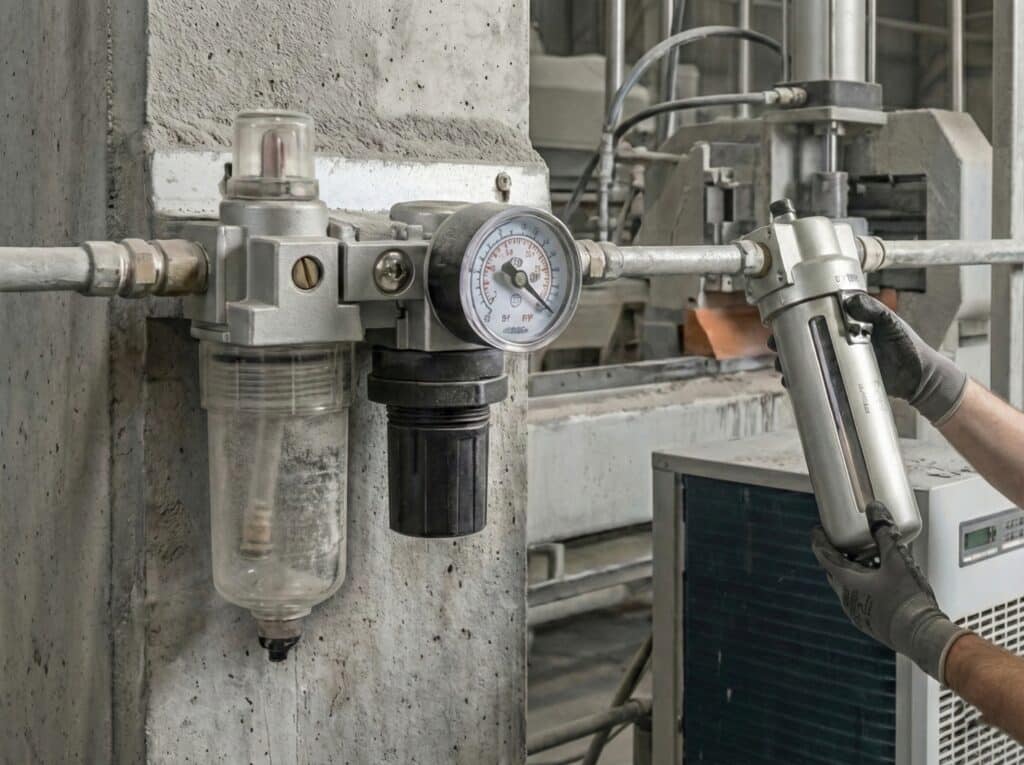
ينبغي اختيار معالجة نقطة الاستخدام وفق متطلب هواء المكوّن وذروة التدفق وفقد الضغط المسموح وحمل المكثفات وسهولة الخدمة.
ابنِ قطار المعالجة حسب المهمة:
| مرحلة المعالجة | الوظيفة الأساسية | ما لا تستبدله |
|---|---|---|
| المبرد اللاحق | يخفض حرارة الهواء كي يتكاثف البخار | الفاصل أو المصرف أو المجفف أو المرشح |
| فاصل الرطوبة والمصرف | يزيل السائل المتجمع المحمول | التحكم في بخار الماء |
| مرشح الجسيمات | يلتقط الجسيمات الصلبة المصنفة | المجفف أو ماص بخار الزيت |
| المرشح الاندماجي | يجمع ماءً سائلًا دقيقًا وهباء الزيت | المجفف أو الإزالة الكاملة لبخار الزيت |
| المجفف | يخفض بخار الماء ونقطة ندى الضغط | التحكم في الجسيمات أو الزيت ما لم يكن مدمجًا |
| الماص | يخفض أبخرة محددة بعد معالجة أولية مناسبة | فصل السائل المتجمع |
| مرشح/منظم نقطة الاستخدام | يتحكم في الجسيمات والضغط محليًا | إدارة المكثفات المركزية ونقطة الندى |
حدد الهواء المطلوب عند موضع مسمى. يستخدم ISO 8573-1 فئات منفصلة للجسيمات والماء والزيت، لذلك لا تمثل عبارة «هواء مرشح عند 5 µm» مواصفة جودة كاملة. سجّل الفئة المستهدفة ونقطة أخذ العينة وذروة التدفق وأدنى حرارة محيطة وضغط الدخول وسياسة التزييت ومتطلبات الشركة المصنّعة للمكوّن.
ينشئ الترشيح الدقيق مقاومة. حدد سعة المرشح من بيانات تدفق المورد وفقد الضغط عند ضغط الدخول وذروة الطلب الفعليين. قد يحمي عنصر دقيق صغير جيدًا عند تدفق منخفض لكنه يجوع الأسطوانة أثناء الحركة المتزامنة. وعند الحاجة إلى نقاء أعلى، يمنع الترشيح المرحلي المادة الخشنة من تحميل العنصر الأدق بسرعة.
يحتاج الماء إلى اهتمام منفصل. تذكر CAGI أن الفاصل يزيل السائل المتجمع لكنه لا يخفض نقطة ندى الضغط؛ ويلزم مجفف عندما يمكن للبخار المتبقي أن يتكاثف بعده. فإذا استطاع الفرع أو الماكينة الانخفاض دون نقطة ندى الضغط التي يوفرها المجفف، فقد يتكون التكاثف قرب المشغل حتى عندما تبدو غرفة الضاغط جافة. يشرح دليل نقطة ندى الضغط هذا الحد الحراري.
بالنسبة إلى الصمامات وممرات الطيار الصغيرة، راجع الدليل الدقيق. يغطي دليل تلوث الصمامات النيوماتيكية اختيار فئة ISO وموضع أخذ العينة وتسلسل المعالجة بمزيد من التفصيل. وللتحكم في الهباء، استخدم دليل المرشح الاندماجي دون افتراض أن الوسط الاندماجي يزيل بخار الماء أيضًا.
ابنِ الصيانة حول الحالة، لا حول تقويم عام
تحدد Parker فرق استبدال يبلغ 10 psig لوحدة مرشح ومنظم P3A، بينما تسرد SMC حدًا يبلغ 0.1 MPa أو حدًا زمنيًا لعناصر مختارة من سلسلتي AFF وAM (Parker؛ SMC). توضح هذه الحدود المختلفة سبب عدم موثوقية قاعدة عامة قدرها 5 psi. يجب أخذ حدود الصيانة من وثائق الطراز المركب.
أنشئ سجلًا للأصل قبل اختيار الفترات. أدرج طراز المكوّن والرقم التسلسلي أو موقع الماكينة ومتطلب جودة الهواء وعنصر المرشح ونوع المصرف وفرع المجفف وخيار الماسحة أو المنفاخ والمزلق المعتمد وقيود التنظيف ومعايير الاستبدال لدى الشركة المصنّعة. يحول التقويم من دون هذا الأساس الصيانة إلى تخمين.
استخدم إشارات الحالة إلى جانب الحدود الزمنية المحددة:
| الإشارة | المعنى المحتمل | ما يجب تأكيده قبل الإجراء |
|---|---|---|
| ارتفاع فرق ضغط المرشح | تحميل العنصر أو ذروة تدفق مفرطة | قارن عند التدفق وضغط الدخول نفسيهما |
| ماء في الخط الواقع بعد المعالجة | مشكلة مصرف أو فاصل أو نقطة ندى | افحص عمل المصرف ونقطة الندى والحرارة المحلية |
| زيادة زمن الدورة | قيد أو احتكاك أو فقد ضغط أو مشكلة تحكم | سجّل الضغط والتوقيت عند حمل ثابت |
| زيادة استخدام الهواء | تسرب أو تآكل موانع أو تسرب صمام أو تغير عملية | اعزل الفروع وكرر القياس عند الحالة نفسها |
| غبار خارج ماسحة أو شريط | تعرض خارجي أو حماية غير فعالة | افحص السحابة والحاجز والواجهة وطريقة التنظيف |
| خدش جديد أو حطام معدني | كشط أو سوء محاذاة أو تآكل محمل أو نتوء | احفظ الحطام وافحص الهندسة قبل الإسناد |
افحص المصارف الأوتوماتيكية بالوظيفة لا بالمظهر. ينقل المصرف المتعطل مغلقًا السائل بعده، بينما يهدر المتعطل مفتوحًا الهواء. افحص الأوعية للتوافق الكيميائي والشقوق والتعكر والعزل الآمن قبل الخدمة. فرغ ضغط الوحدة وفق إجراء المعدات؛ فالوعاء الشفاف يظل محتويًا على طاقة نيوماتيكية مخزنة.
تحتاج معدات الحماية إلى فحص محدد أيضًا. ابحث عن تآكل الماسحة وشقوق المنفاخ والمادة المحبوسة في طياته وارتفاع أشرطة الإحكام وتلف ماسحات العربة وجفاف الأدلة وارتخاء الحواجز وانسداد العوادم واحتكاك كابل المستشعر. استبدل الأجزاء عند حد الطراز، لا لأن أسطوانة أخرى استخدمت التقويم نفسه.
تتبّع القيم ضمن ظروف قابلة للتكرار. قد تنتج قراءات فرق ضغط عند معدلات تدفق عشوائية أو أزمنة دورة بأحمال متغيرة إنذارات صيانة زائفة. يذكر السجل المفيد وضع الماكينة وضغط الدخول وحالة التدفق والحمل والحرارة ونقطة أخذ العينة كي تقارن نتيجة اليوم بخط الأساس.
وجدنا أن سجلات الصيانة تصبح مفيدة فقط عندما يكون سياق القياس قابلًا للتكرار. يكون مؤشر فرق الضغط الأحمر قابلًا للإجراء لأنه يعود إلى منتج وحالة تدفق محددين. أما ملاحظة مكتوبة تقول «الضغط يبدو مرتفعًا» فليست كذلك. سجّل المحفز وحالة التشغيل والإجراء والنتيجة معًا.
كيف تتحقق من فعالية ضوابط التلوث؟
يحدد ISO 8573-4 نتيجتين رئيسيتين للجسيمات، هما الحجم والتركيز العددي، ويشترط الانتباه إلى حدود القياس وعدم اليقين (ISO، 2019). لذلك ينبغي أن يقارن التحقق نقاط أخذ عينات وحالات تشغيل مسماة. لا تثبت عينة نظيفة من غرفة الضاغط نظافة الهواء عند المشغل، ولا يحدد مانع تالف وحده مصدر التلوث.
حدد معايير القبول قبل التغيير. وحسب نمط العطل، قد تشمل المعايير المفيدة:
- فئات الجسيمات والماء والزيت عند نقطة مسماة
- نقطة ندى الضغط عند ضغط التشغيل
- فرق ضغط المرشح النظيف والمحمل
- حالة المصرف أو البقايا بعد المعالجة
- زمن دورة الأسطوانة عند حمل وضغط محددين
- تراكم الغبار الخارجي عند القضيب أو الشريط أو الدليل أو الحاجز
- اتجاه التسرب بعد الاستقرار
- فترة فحص دون خدش أو التصاق أو تلف موانع جديد
خذ عينات قبل الحد المشتبه به وبعده. تجيب نقطة خروج المعالجة المركزية والخط الرئيسي البعيد ومدخل نقطة الاستخدام ومخرج الصمام والمكوّن المتعطل عن أسئلة مختلفة. حافظ على نظافة أنبوب العينة، واطرده حسب طريقة القياس، وسجّل الضغط والحرارة والتدفق وحالة التشغيل والموقع.
لا تخلط كل البقايا في حاوية واحدة. صوّر المكوّن قبل التنظيف. افصل جسيمات جهة القضيب وجهة الغطاء والمنافذ والماسحة والدليل ووعاء المرشح والعملية المجاورة ومواد المكونات المعروفة. ينبغي أن يدعم التركيب والشكل والتوزيع والموقع والتوقيت المسار نفسه قبل إسناد المصدر.
تحتاج التجربة التركيبية إلى فترة مراقبة مرتبطة بالتعرض، لا إلى ادعاء توفير مبالغ فيه. سجّل عدد الدورات أو ساعات الإنتاج وحالة الملوث والفحوص والتدخلات وخط الأساس القابل للمقارنة. إذا نجحت التجربة، تدعم النتيجة ذلك الطراز والواجب، لكنها لا تثبت صموده بالتساوي أمام غبار الأسمنت ومسحوق الغذاء الرطب وبرادة المعادن وبقايا الطلاء.
قائمة فحص متعددة الطبقات لمكافحة التلوث
تغطي خطة التلوث الفعالة ثلاثة حواجز: التحكم في غبار العملية، ومعالجة الهواء المضغوط، وحماية واجهة المكوّن. ويعامل ISO 4414 الصيانة والتنظيف أيضًا باعتبارهما من اعتبارات تصميم النظام لا أفكارًا لاحقة (ISO، 2010). استخدم القائمة التالية كسجل تشغيل أولي، ثم استبدل الفترات العامة بحدود الطراز والحالة المقاسة.
قبل اختيار المعدات
- حدد الملوث ومصدره وصلابته ونطاق حجمه ورطوبته وكيمياءه وحالة قابليته للاشتعال.
- افصل الدخول الخارجي ونقل هواء التغذية والحطام المدخل أثناء الصيانة.
- سجّل الشوط والسرعة والحمل والعزوم ودورة التشغيل والاتجاه وطريقة التنظيف.
- احصل على حدود جودة الهواء والبيئة والمواد وخيارات الحماية من دليل المكوّن الدقيق.
- أكد أن الحاجز أو الماسحة أو المنفاخ أو التصميم من دون قضيب لن ينشئ مشكلة حمل أو حرارة أو وصول أو تراكم جديدة.
أثناء التركيب
- أغلق المنافذ والأنابيب المفتوحة حتى التوصيل.
- اقطع الأنابيب بنظافة، وأزل النتوءات حيث يتطلب النظام، وأزل الرايش.
- اضبط مادة إحكام الأسنان بحيث لا تدخل مسار التدفق.
- ركّب المرشحات والمصارف والمجففات بالاتجاه والتسلسل المطلوبين.
- أبقِ الحواجز والأغطية قابلة للوصول للفحص.
- طبّق القفل وفرغ الطاقة المخزنة قبل فتح الدائرة.
أثناء التشغيل الأولي
- سجّل فرق ضغط المرشح النظيف عند حالة تدفق محددة.
- تحقق من الضغط والتدفق ونقطة الندى ونقاء الهواء حيث يلزم.
- افحص حركة الشوط الكامل والتسرب والتوسيد وعمل المستشعر وسلوك الدليل.
- صوّر الواجهات المحمية وحدد خط أساس للفحص.
- أكد أن إجراء التنظيف لا يشتت غبارًا خطرًا أو يعرض الأفراد.
أثناء التشغيل
- قارن الاتجاهات عند حالة الماكينة نفسها.
- افحص موضع البقايا قبل مسحها.
- اختبر المصارف والإنذارات.
- حقق في العطل المتكرر قبل تركيب بديل مطابق آخر.
- حدّث خطة التحكم عند تغير مادة العملية أو الاستخلاص أو كيمياء التنظيف أو تخطيط الماكينة.
ليس القرار الأكثر أمانًا دائمًا المرشح الأدق أو المشغل الأكثر انغلاقًا. بل هو المجموعة التي تتحكم في المسار المحدد وتناسب واجب الحركة ويمكن صيانتها بأمان وتنتج دليلًا قابلًا للقياس عند نقطة الاستخدام.
أسئلة شائعة عن مكافحة تلوث الأنظمة النيوماتيكية
يستخدم ISO 8573-1 ثلاث معلمات مستقلة للنقاء، بينما يحدد دليل الأسطوانة المغناطيسية SMC CY مرشحًا قبليًا 5 µm لعائلة المنتج تلك تحديدًا (ISO؛ SMC، تم الاطلاع في 2026). تحافظ الإجابات التالية على هذا التمييز: تحدد قواعد النظام العامة الطريقة، لكن أدلة المنتجات تحدد حدود الاختيار والصيانة النهائية.
هل يلزم دائمًا ترشيح 5 µm في المصنع المغبر؟
لا. مرشح 5 µm متطلب منشور لبعض المنتجات النيوماتيكية، وليس قاعدة عامة للمصنع. ابدأ بدليل المكوّن وفئات الجسيمات والماء والزيت المطلوبة في ISO 8573-1. ثم حدد سعة مراحل المعالجة المختارة وفق ذروة التدفق وفقد الضغط المسموح وحالة الدخول ونقطة أخذ العينة المطلوب عندها تحقيق النقاء.
هل الأسطوانات من دون قضيب أفضل دائمًا في البيئات المغبرة؟
لا. تزيل الأسطوانة المقترنة مغناطيسيًا قضيب المكبس المكشوف، بينما يضيف التصميم المقترن ميكانيكيًا شريط إحكام طوليًا وواجهة عربة. ويظل لكليهما أجزاء خارجية تحتاج إلى حماية. قارن حدود الغبار ونظام التوجيه والاقتران وترتيب الإحكام وسعة الحمل وسهولة التنظيف وشروط اختبار المورد للطراز الدقيق.
هل ينبغي تركيب منفاخ واقٍ على كل أسطوانة ذات قضيب؟
فقط عندما تناسب مادة المنفاخ والشوط والسرعة ومساحة التركيب وطريقة التنظيف والملوث التطبيق. يستطيع المنفاخ حماية القضيب، لكن طياته قد تجمع الجسيمات أو الرطوبة وقد يخفي التلف. وقد توفر ماسحة شديدة التحمل أو حاجز أو نقل المكوّن أو تصميم مشغل مختلف حلًا أسهل في الخدمة.
هل يمكن استخدام الهواء المضغوط لنفخ الغبار عن المعدات النيوماتيكية؟
فقط ضمن إجراء معتمد يتناول خطر الغبار والقانون المنطبق. تشترط قاعدة OSHA للصناعة العامة ضغطًا أقل من 30 psi وحاجزًا فعالًا للرايش ومعدات حماية شخصية. وتتطلب مناطق الغبار القابل للاشتعال ضوابط لمنع الانتشار والاشتعال. وقد يكون الشفط المصنف للغبار أو الاستخلاص الموضعي أو التنظيف الرطب المناسب أكثر أمانًا.
كيف تعرف فرق الصيانة أن ضوابط التلوث تعمل؟
حدد خط أساس وكرر الملاحظات نفسها عند مواقع وحالات تشغيل مسماة. تتبع نتائج نقاء الهواء ونقطة ندى الضغط وفرق ضغط المرشح ووظيفة المصرف والتسرب وزمن الدورة وموضع البقايا. احفظ أدلة الأجزاء المتعطلة. ولا تكون قلة الأعطال المتكررة ذات معنى إلا مع توثيق التعرض وساعات التشغيل والتدخلات وظروف المقارنة.
المصادر والمراجع الفنية
- ISO 8573-1:2010، ملوثات الهواء المضغوط وفئات النقاء
- ISO 8573-4:2019، قياس محتوى الجسيمات
- ISO 4414:2010، متطلبات سلامة الأنظمة النيوماتيكية
- دليل OSHA الفني للغبار القابل للاشتعال
- OSHA 29 CFR 1910.242، الهواء المضغوط المستخدم للتنظيف
- دليل CAGI لنقاء الهواء المضغوط
- خيارات أسطوانات SMC المقاومة للغبار
- دليل تشغيل الأسطوانة المغناطيسية من سلسلة SMC CY
- تعليمات خدمة وحدة مرشح ومنظم Parker P3A
- إرشادات صيانة مرشحات SMC من سلسلتي AFF وAM