
空圧シリンダが24時間365日の生産に適するのは、正確な構成が測定されたデューティプロファイルに適合し、利用できる保守時間内で維持できる場合だけです。「高耐久」は普遍的な信頼性等級ではありません。まず年間サイクル数、移動距離、荷重経路、停止エネルギー、環境、空気品質、故障時の影響を確認します。
これにより、購入時の問いも変わります。最も長持ちするシリンダはどれかと尋ねるのではなく、用途をカバーする文書化された限界を持つシリンダはどれか、その信頼性の主張を裏付ける証拠は何か、工場が故障をどれだけ早く検知・隔離・復旧できるかを確認します。稼働率は一つのシール材やマーケティングラベルではなく、判断全体から生まれます。
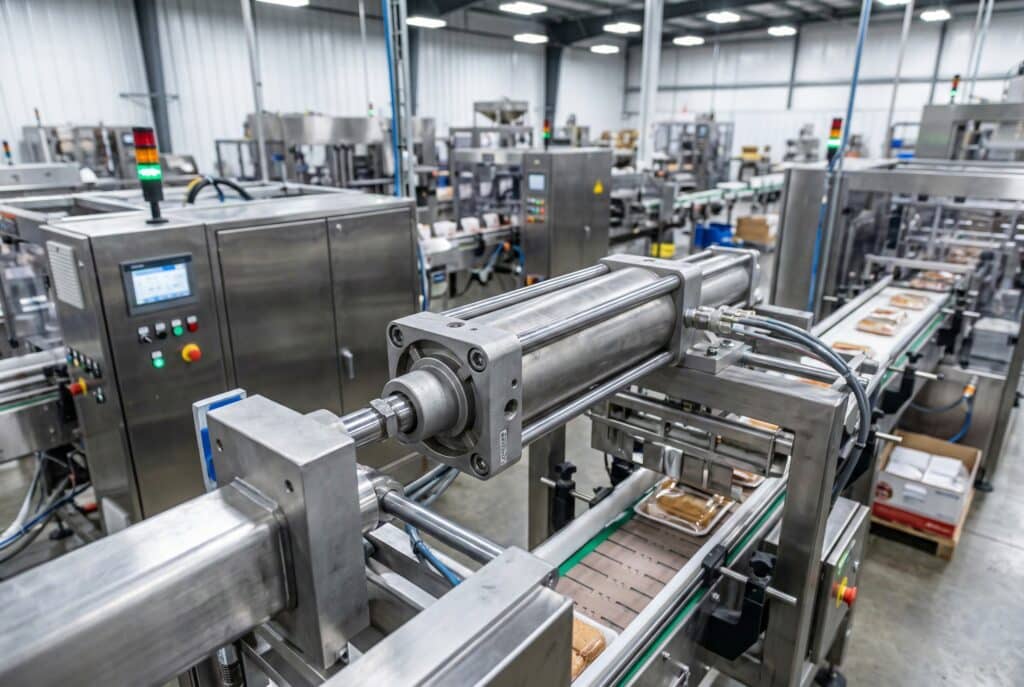
24時間稼働するシリンダでも、荷重、速度、クッション、空気品質、環境、保守アクセスについて用途固有の限界が必要です。
要点
- ISO 19973-3は、空圧シリンダの寿命を普遍的な年数ではなく、サイクル数またはキロメートルで表します。
- 信頼性の証拠を求める前に、生産計画を年間サイクル数と移動距離に換算します。
- 荷重モーメント、クッションエネルギー、動圧、環境、修理アクセス、予備品戦略をまとめて確認します。
- 記録したコミッショニング基準に照らしてシリンダを承認します。
24/7シリンダのデューティとは、アクチュエータに割り当てられた測定済みのサイクル、移動、荷重、動作、環境、保守への暴露です。コミッショニングベースラインとは、後の比較に使う、健全な状態の測定値を管理下でまとめたものです。復旧時間目標とは、故障を検知してから生産を検証済みの状態で再開するまでに許容される最長時間です。
空圧シリンダにとって24時間365日のデューティとは何か?
24時間の可用性は、すべてのシリンダが連続して動くという意味ではありません。SMCは、あるCQ2高周波構成で5 mmストローク時15 Hz、あるCM2構成で25 mmストローク時12 Hzを示しています(SMC、2026年)。この限界からも、「24/7」を測定可能な暴露量に変換する必要が分かります。
伸長、停止、縮小、停止という完全な1サイクルを正確に記録します。そのうえで、予定稼働時間、稼働日数、稼働率、ストローク、移動質量、向き、加速度、外部ストップ、故障復旧を記録します。24時間体制で人員がいるラインでも、停止時間が長い場合があります。一方で、別の軸は毎秒数回反転するかもしれません。
年間サイクル数は次のように見積もれます。
Nyear は年間サイクル数、fc は毎分サイクル数、hd は1日あたりの予定稼働時間、dy は年間稼働日数、U は測定した稼働率です。可能であれば、機械が予定されたすべての時間に動くと仮定せず、生産履歴からUを求めます。
年間の摺動距離は、サイクル数だけの場合より有用なことがあります。
Lyear は、ストロークsをmで入力した場合の往復移動距離(km)です。毎分6サイクル、1日20時間、年間350日、稼働率85%の例では、年間2,142,000サイクルになります。0.5 mのストロークでは年間2,142 kmを移動します。
ISO 19973-3は、空圧シリンダの寿命を通常サイクル数またはキロメートルで表すと説明しています(ISO 19973-3、2015年)。デューティの定義をさらに詳しく確認するには、リニアアクチュエータのデューティサイクルの計算方法を参照してください。
どのシリンダ構造が稼働率を最も守るか?
適切な構造は、荷重経路と機械レイアウトに従って決まります。ISO 15552は、32~320 mmボア、最大1,000 kPa定格圧力の着脱式取付シリンダについて、交換可能な取付寸法を扱います(ISO 15552、2025年確認)。寸法互換性は復旧に役立ちますが、荷重、クッション、寿命が同等であることは証明しません。
| 用途条件 | 評価する構造 | 稼働率に関する質問 |
|---|---|---|
| 外部ガイド付き荷重の軸方向押し引き | 標準ロッドシリンダ | ガイドはすべての位置で横荷重と回転を防げるか? |
| ツーリングが偏心力またはモーメントを加える | ガイド付きシリンダまたは独立したリニアガイド | ピッチ、ヨー、ロールのモーメントは選択したガイド限界内か? |
| 取付長さが限られる長ストローク | 機械結合式または磁気結合式のロッドレスシリンダ | キャリッジ、ガイド、シールシステム、カップリングは動的荷重を受けられるか? |
| 限られた空間での短ストローク | コンパクトシリンダ | ベアリング支持、クッション、保守アクセスは十分か? |
| 洗浄、薬品、熱、またはクリーン生産 | 環境固有の構造 | すべてのシール、潤滑剤、センサー、締結部品、表面は適合しているか? |
ロッドシリンダは優れたガイドレールではありません。機械が横力や転倒モーメントをロッドベアリングへ伝えるなら、シール品質を上げても荷重経路は直りません。ボアやシール材を選ぶ前に、シリンダの横荷重の力学を確認してください。
ロッドレスシリンダは取付長さの問題を解消しますが、荷重モーメントをなくすわけではありません。機械結合式にはシールバンドとキャリッジガイドがあり、磁気式にはカップリング力の限界と分離の可能性があります。長ストローク軸では、別のガイドと構造支持も必要になることがあります。詳しい違いはロッドレスシリンダのシリーズ比較で説明しています。
構造の選定は、故障の影響を閉じ込める作業として扱います。シリンダが固着、漏れ、分離、センサー喪失を起こしたとき、荷重が支持されたままか、機械が安全状態へ移行するかを確認します。交換しやすくても、支持されていない垂直荷重を落下させる部品は、稼働率の解決策ではありません。
高サイクル動作を支配するカタログ限界は何か?
カタログ限界は、一つのまとまりとして確認します。SMCの高周波例では最大ピストン速度2,500 mm/sが示されていますが、ボア、ストローク、圧力、温度、クッション形式、推奨回路条件も制限されています(SMC、2026年)。速度の数値だけでは用途を適格と判断できません。
サプライヤーに正確な注文コードを求め、次を確認します。
- 使用圧力と耐圧
- 動作中にシリンダで得られる最低圧力
- ピストン速度範囲と最大動作周波数
- 該当速度で許容される運動エネルギーまたは移動質量
- 軸方向の推力に加えた許容ラジアル荷重とガイドモーメント
- 完全なアセンブリの周囲温度と流体温度
- ストローク許容差、取付方向、センサー制限
- 許容空気品質と潤滑状態
- 寿命試験中に許される保守作業
複数の仕様から最も有利な数値だけを組み合わせないでください。高温シールのオプションを選ぶと、速度、摩擦、潤滑剤、センサー、圧力、サイクル寿命の限界が変わることがあります。ボアと圧力が同じでも、ストロークが長くなると許容周波数が下がる場合があります。
ロッドレスシリンダに固有のサプライヤー証拠とパイロット試験の質問には、24時間365日運転に向けたロッドレスシリンダ耐久性の評価ガイドを使います。
クッションと荷重制御は信頼性の判断である
ストローク端のエネルギーは、すべてのサイクルで吸収しなければなりません。SMCは、例示カタログの特定のCM2/CQ2高周波仕様について、0.16~0.98 Jの運動エネルギー限界を公開しています(SMC、2026年)。この小さく型式に依存する数値により、移動質量と衝突速度が選定の決定要因になります。
シリンダクッションは、単に機械の音を小さくするものではありません。アクチュエータがまだ力を加えている間に、移動質量を減速させる必要があります。利用可能な容量は、正確なボア、クッション設計、圧力、クッションストローク、進入速度、調整に依存します。平均ストローク速度だけでは、最後の接近がはるかに速いことを隠してしまいます。
内蔵クッションが十分な余裕をもってイベントを吸収できない場合は、外部ショックアブソーバまたは管理された動作プロファイルを使います。可能な限り、ハードストップとガイド構造をシリンダロッドに受けさせないでください。調整後は、クッションねじの位置、ストローク時間、リバウンド、音、エンドキャップ温度を記録し、保守用の健全な基準を残します。
調整時の症状とクッション進入速度については、高速シリンダ用途におけるエアクッションの役割を参照してください。
空気品質と環境は選定にどう組み込むべきか?
圧縮空気の品質は、使用点で仕様化する必要があります。ISO 8573-1は、粒子、水、油という3つの主要汚染物質グループで純度を分類しています(ISO 8573-1、2010年、改訂予定)。フィルターのミクロン定格だけでは、シリンダに届く空気を定義できません。
シリンダ、バルブ、チューブ、空気処理システムを同じ要求に適合させます。圧力露点、粒子クラス、油の状態、周囲温度、媒体温度、洗浄薬品、洗浄水圧、異物侵入への暴露を記録します。サプライヤーが無給油空気を求めているなら、後から上流にルブリケータを追加すると潤滑状態が不均一になり、保守も複雑になります。
「ステンレス鋼」や「食品グレード」だけでは不十分です。購入者は材質の等級と使用箇所、シールと潤滑剤の宣言、衛生が重要な箇所の表面仕上げ限界、洗浄剤適合性を必要とします。センサーやケーブルの温度定格または洗浄定格が、シリンダ本体より低い場合もあります。
エアソース処理機器のガイドを使い、純度要件をフィルター、レギュレータ、ドレン、ドライヤ、使用点測定へつなげます。
保守性、標準化、予備品戦略
標準インターフェースは、部品寿命が長いと主張せずに復旧時間を短縮できます。ISO 15552は、最大1,000 kPaの着脱式取付シリンダについて、32~320 mmの基本寸法、取付寸法、付属品寸法を定めています(ISO 15552、2025年確認)。互換寸法であっても、ロッドねじ、ポート、センサー、推力、クッション、動的性能の検証は必要です。
関係のない設備を分解しなくても、技術者が取付ボルト、ポート、センサーねじ、クッション調整部、エネルギー隔離点へアクセスできるよう軸を設計します。正確なシリンダ注文コード、取付部、ロッドエンド付属品、センサー、コネクタ、シールキット、潤滑剤、調整設定を設備記録に残します。
予備品の深さは、影響度と復旧時間から決めます。
- 故障した1軸が重要ラインを停止し、現場での再組立てでは復旧目標に間に合わない場合は、構成済みの完成品シリンダを在庫する。
- シリンダを安全に取り外せ、再組立て能力が実証され、別の設備またはバッファが修理時間を吸収できる場合は、サービスキットを在庫する。
- 複数の標準化された軸が正確に互換する部品を共有する場合は、摩耗部品を中央在庫する。
- ポート、センサー、クッション、ロッドねじ、材質が異なる「近いだけ」の予備品は避ける。
最も有用な標準化の対象は、シリンダだけではありません。交換作業そのものを標準化します。隔離方法、取付基準、チューブと電気コネクタ、吊り上げ要件、工具、受入試験、保存された設定をそろえます。これにより、二つの軸でボアやストロークが異なっても、緊張した復旧作業中のばらつきを減らせます。
状態信号は診断を起動するものであり、自動的な部品発注を起動するものではありません。ストロークの低下は、供給圧力、絞られたバルブ、チューブ、荷重、アライメント、排気制限、シリンダ摩耗のいずれでも起こります。状態の証拠からシリンダ予備品を先行手配するガイドでは、この診断境界を説明しています。
信頼性の判断を支えるサプライヤー証拠とは何か?
信頼性の主張には、開示された試験条件と個別結果が必要です。ISO 19973-1は、修理なしの初回故障について、一般手順、計算、報告、統計評価、外れ値の扱いを定めています(ISO 19973-1、2015年)。見出しにある単一のサイクル数だけでは、用途が試験と一致するか分かりません。
簡潔な証拠パッケージを求めます。
- 試験した正確な注文コードとサンプル数量
- 荷重、荷重の偏心、向き、ストローク、速度、周波数、圧力、温度、空気品質
- バルブ、チューブ、クッション、外部ストップ、ガイド、センサー、潤滑状態
- 試験中に許可された保守、調整、停止、交換作業
- 故障の定義、しきい値、個別結果、外れ値、停止した試験
- 試験品と提案する量産構成の差異
ISO 19973-3は、ピストンロッドを備えた単動・複動シリンダに特化し、試験手順としきい値を含みます(ISO 19973-3、2015年)。ロッドレス構造や特殊構造では、どの方法を使ったか、なぜ提案用途を代表できるのかをサプライヤーに説明してもらいます。
年間サイクル数、年間移動距離、荷重、環境、許可された保守がすべて一致しない限り、試験室の結果をそのまま暦年に換算しないでください。有用なサプライヤーは差異を説明します。「数百万サイクル」という曖昧な約束では、エンジニアリング上のリスクが購入者に残ります。
信頼できる生産のためにシリンダをどうコミッショニングするか?
コミッショニングによって、選定した限界を測定可能な基準へ変換します。OSHA 1910.147は、機械のサービス開始前に、危険エネルギーの隔離、蓄積エネルギーの解放または拘束、検証を求めています(OSHA)。生産リリース前に、アクセス、トラブルシューティング、調整、交換の手順へこれらの管理策を組み込みます。
無負荷の空運転だけでなく、現実的に最悪の動作条件で受入試験を行います。次を測定します。
- 静的な供給圧力と、バルブまたはシリンダでの動圧
- 伸長、停止、縮小、全サイクルの時間
- ペイロード、向き、ツーリングの偏心、製品ばらつき
- クッション進入時の挙動、リバウンド、ハードストップ接触、異常音
- 該当する場合の外部漏れと、再現可能な圧力降下条件
- 熱的に安定した後のシリンダ、エンドキャップ、ガイド、バルブ、周辺環境の温度
- センサーの切換位置と余裕
- 取付アライメント、締結部品の状態、チューブの拘束、ガイドの自由度
基準は設備記録と一緒に保管し、各測定で使った動作状態を明記します。修理や調整の後は、同じ受入試験を繰り返します。構成変更がレビューされ承認された場合だけ、基準を更新してください。
工場固有の停止リスクはどのように計算すべきか?
一般的な停止コストの範囲ではなく、工場の記録を使います。ISO 4414は、連続運転、保守経済性、信頼性のある運転、エネルギー効率、環境を明確に考慮する38ページのシステム規格です(ISO 4414、2010年)。隠れた業界平均を使わず、財務部門と操業部門が確認できるよう、各イベントコストの入力を分けて管理します。
透明性のあるイベントモデルは次の通りです。
Cevent は1回のイベントに対する工場固有のコスト、td は検証済み停止時間、Cp は1時間あたりの失われた生産寄与、Cl は1時間あたりの待機または追加労務、Cs は1時間あたりのスクラップまたは下流損失、Cr は修理費、Ce は文書化された特急費用またはペナルティ費用です。
売上を利益として数えたり、同じ労務を二重に数えたりしないでください。スループット、復旧時間、寄与額が不確かな場合は範囲で扱います。そのうえで、各選択肢の価格、検証費用、予備品在庫、切換え作業と、期待できるリスク低減を比較します。
重要度によっても判断は変わります。バッファ付きコンベヤの低価格シリンダなら、シールキットと計画的な再組立てでよいかもしれません。同じシリンダでも、単一障害点となる包装軸なら、構成済み完成予備品、クイックコネクタ、訓練済みの交換手順が必要になることがあります。ハードウェアの価格は変わっていません。変わったのは復旧の責任です。
24時間365日生産向け空圧シリンダFAQ
ISO 19973-3は、シリンダ寿命を通常サイクル数またはキロメートルで表すため、年数で表す普遍的な耐用年数の答えはないとしています(ISO 19973-3、2015年)。次の5つの質問により、24/7シリンダの選定を測定可能なデューティ、証拠、保守、復旧条件に結び付けます。
空圧シリンダに普遍的な連続デューティ定格はありますか?
ありません。「連続デューティ」や「高耐久」は、シリンダの信頼性を普遍的に示す等級ではありません。正確な型式について、圧力、速度、周波数、運動エネルギー、温度、荷重、保守の限界と、信頼性試験の条件を確認します。用途を年間サイクル数と年間移動距離に換算し、二つの条件群を直接比較してください。
24時間365日稼働する空圧シリンダは何サイクルもつべきですか?
すべてのシリンダに当てはまる単一のサイクル数はありません。ISO 19973-3は寿命をサイクル数またはキロメートルで扱い、試験条件を定義することを求めています。有用な要件は、用途のストローク、荷重、速度、圧力、温度、空気品質、クッション、取付、許容された保守を含む正確な構成に対する寿命目標です。
重要設備では、完成品シリンダとシールキットのどちらを在庫すべきですか?
その軸が重要な生産を停止し、現場での再組立てでは復旧目標を満たせない場合は、構成済みの完成品シリンダを在庫します。シールキットは、重要度の低い設備で、取り外し、点検、再組立て、再試験を保守時間内に実施できることが実証されている場合に適します。同じボアとストロークだけで十分だと考えず、正確な互換性を確認してください。
ISO 15552 シリンダなら、互換性と同等の寿命が保証されますか?
ISO 15552は、指定されたシリンダの基本寸法、取付寸法、付属品寸法を標準化し、機械的な互換性を支えます。しかし、推力余裕、クッション、センサー適合性、動的圧力応答、材料、信頼性が同等になることまでは保証しません。完全な注文コードと用途限界を比較し、交換後にコミッショニングの受入試験を繰り返してください。
どのコミッショニング測定を保守基準にすべきですか?
動圧、伸長・縮小時間、荷重状態、クッション挙動、漏れ試験条件、安定後の温度、センサー位置、取付アライメント、調整設定を記録します。基準には、使用した動作状態と計測器を明記する必要があります。後の変化を有効な兆候として扱えるのは、比較可能な条件で再現し、安全に故障原因を切り分けられた場合だけです。
出典と技術資料
- ISO 19973-1:2015、空圧部品の信頼性評価、計算、統計評価、報告に関する一般手順。
- ISO 19973-3:2015、ピストンロッド付き空圧シリンダの信頼性試験手順と報告。
- ISO 4414:2010、空圧システムと部品の一般則および安全要求事項。
- ISO 8573-1:2010、圧縮空気の汚染物質と純度クラス。ISOはこの版を改訂予定として掲載。
- ISO 15552:2018、着脱式取付シリンダの基本寸法、取付寸法、付属品寸法。
- SMC高速・高周波シリンダカタログ、型式固有の周波数、速度、エネルギー、圧力、ストローク、温度条件。
- OSHA 29 CFR 1910.147、サービスと保守中の危険エネルギー制御。
- AVENTICS:調整可能なクッション - 利点、動画埋め込みに使用したメーカー実演。