
 自動化用途でより高い性能を発揮するのは平行開閉形と支点開閉形のどちらのグリッパか?SMC のワーク質量 10~20 倍という初期選定指針を使い、ジョー軌跡、クリアランス、フィンガ長さ、把持力、故障時状態から両形式を比較します。
記事タグ
産業自動化
このテーマの技術記事は、公開後にここへ表示されます。
タグ別アーカイブ
産業自動化
関連する選定メモ、見積確認、置き換えガイド、空圧部品の参考情報を確認できます。
自動化用途でより高い性能を発揮するのは平行開閉形と支点開閉形のどちらのグリッパか?SMC のワーク質量 10~20 倍という初期選定指針を使い、ジョー軌跡、クリアランス、フィンガ長さ、把持力、故障時状態から両形式を比較します。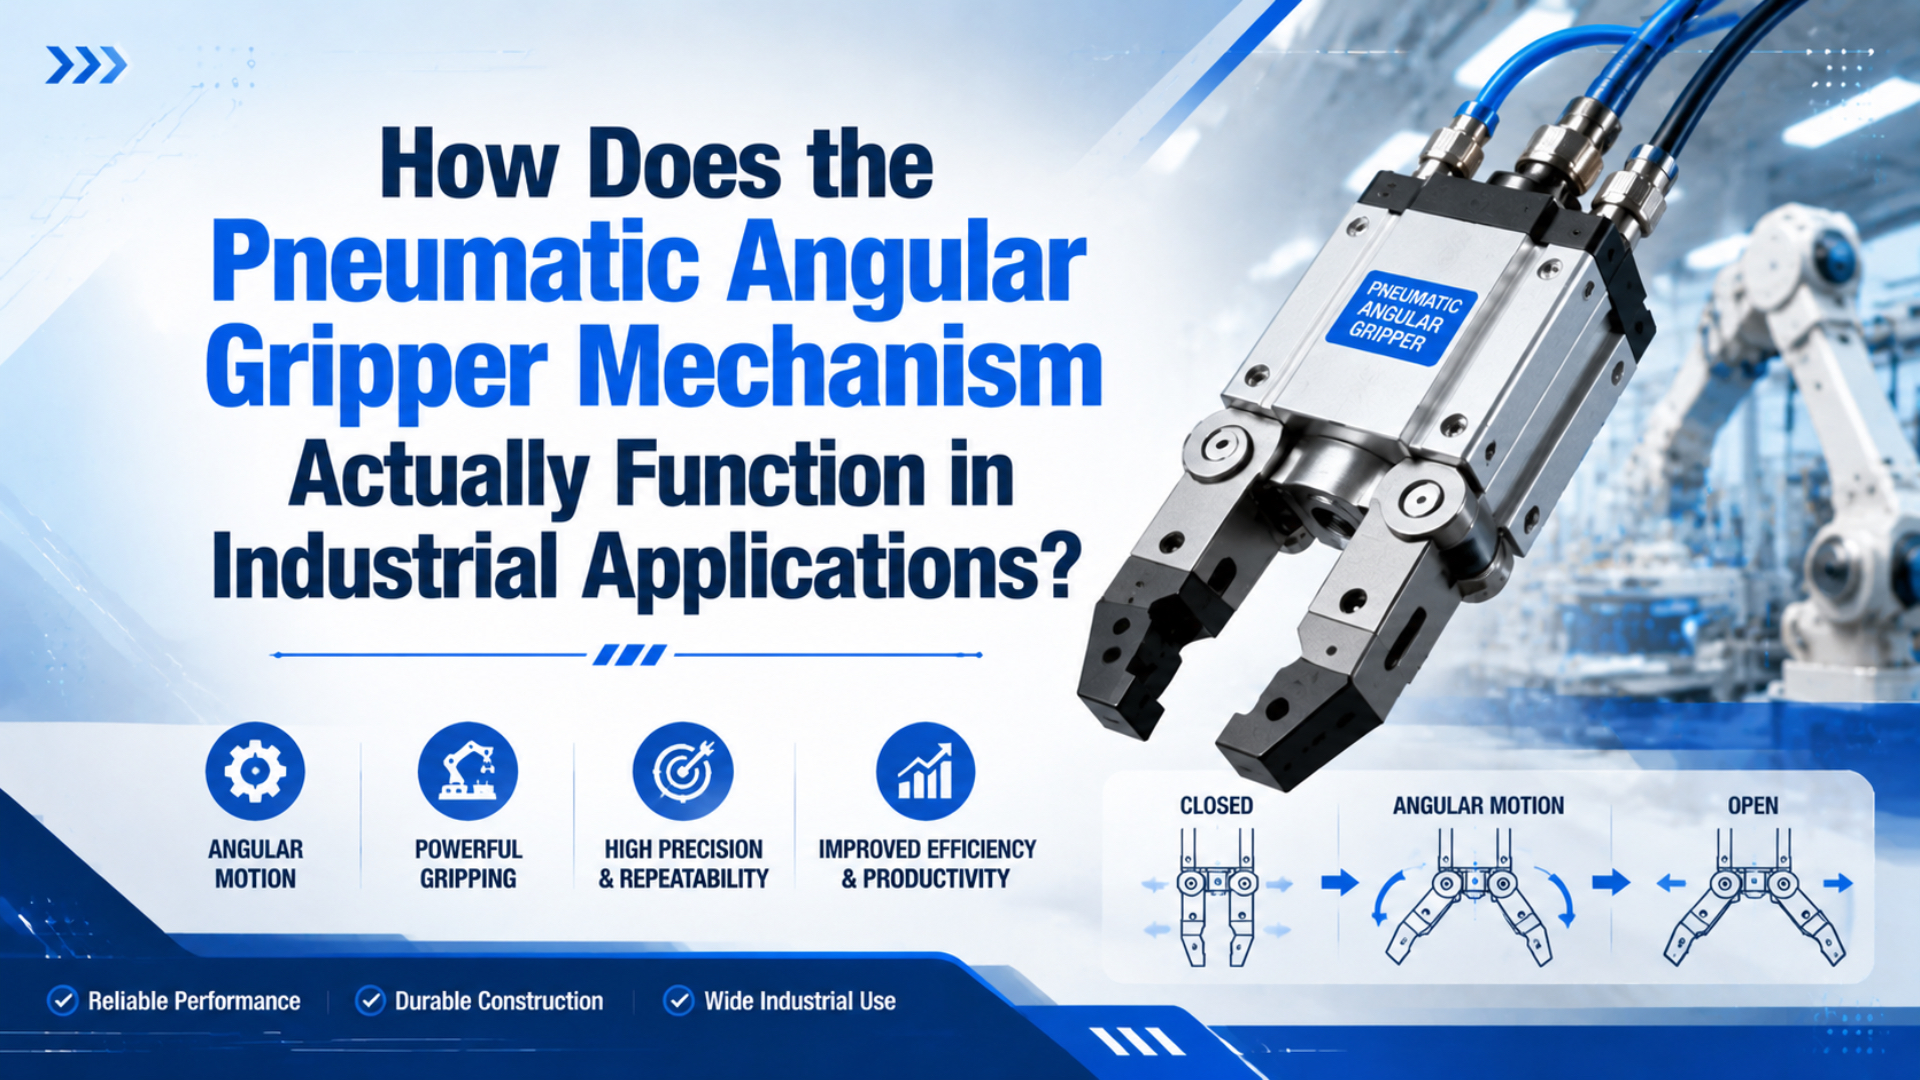 空圧アンギュラグリッパの機構は産業用途で実際にどう作動するか?ピストン直線運動を爪の回転へ変換する仕組み、MHC2の0.10〜1.36 N·mデータ、フィンガ半径、バックラッシ、センサ、空気喪失時の状態を解説します。
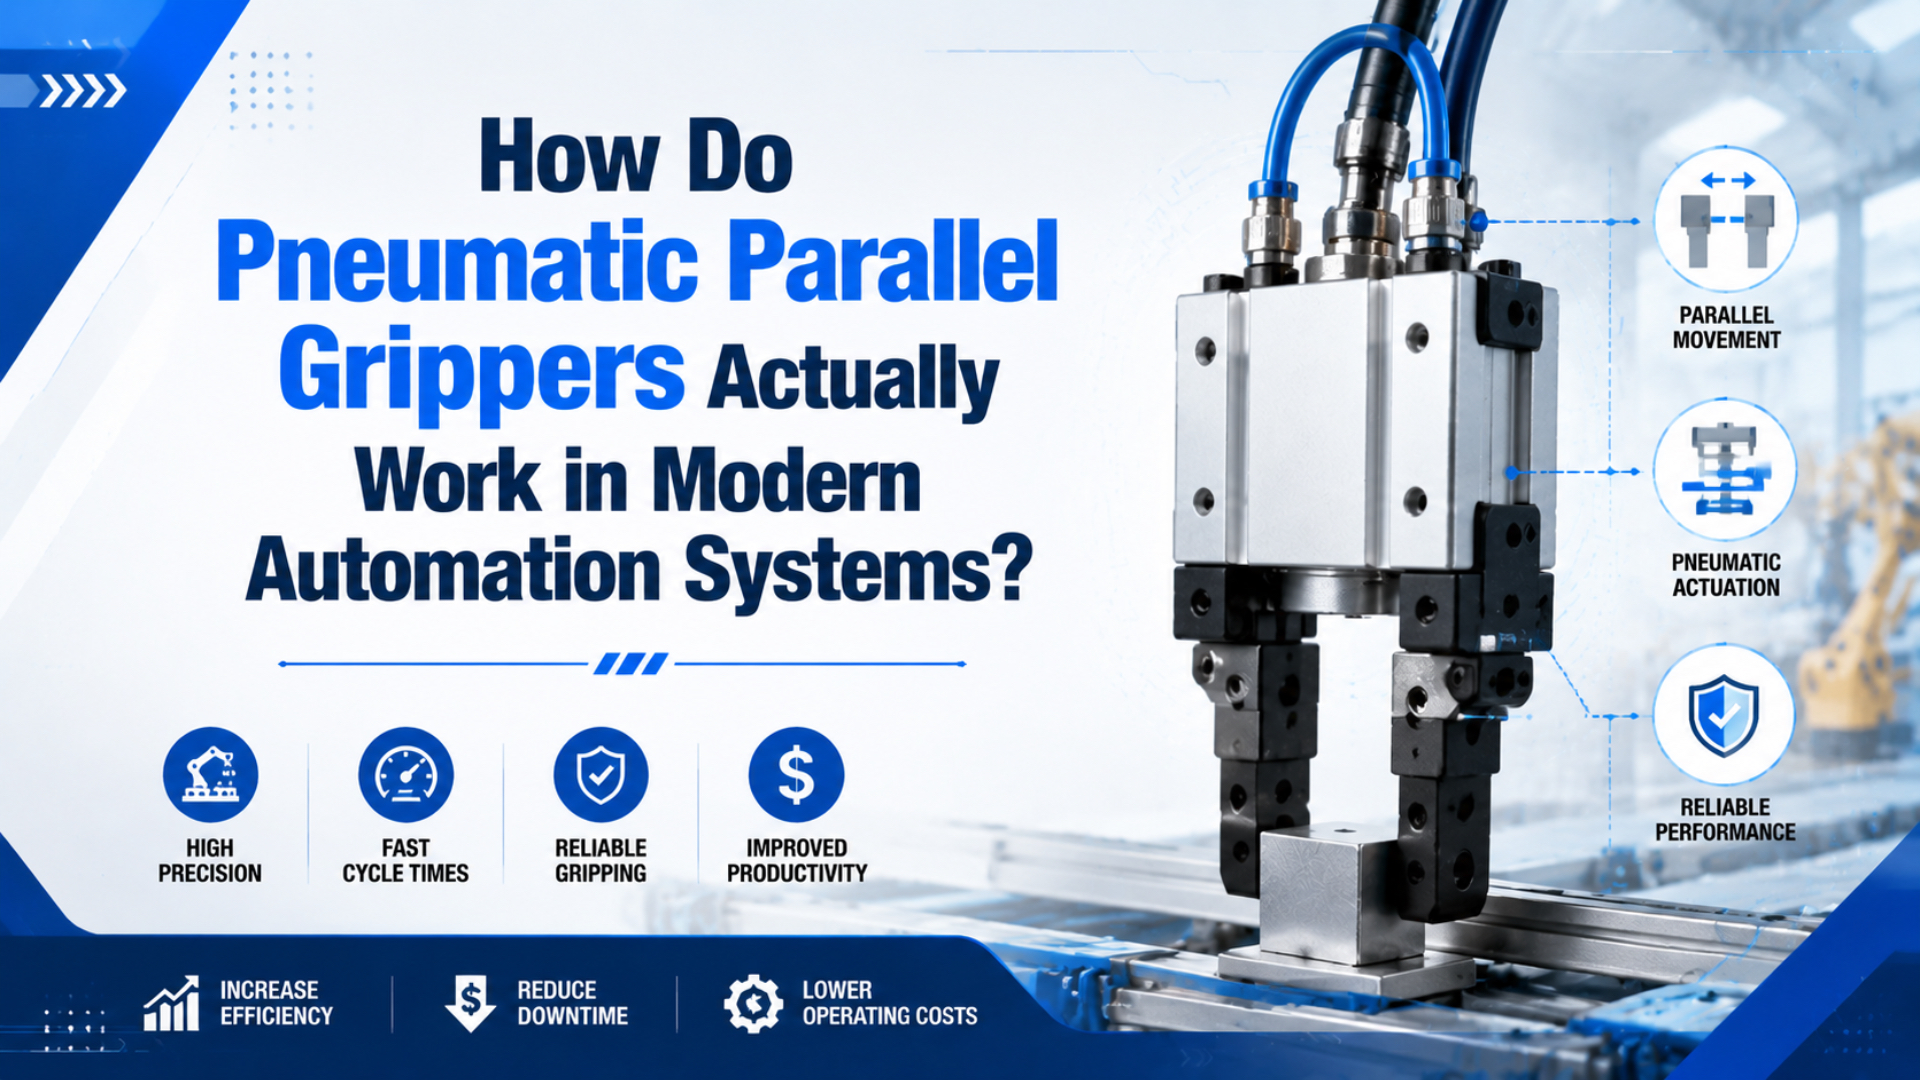 空圧式平行グリッパは現代の自動化システムでどのように動作するのか?2爪式空圧平行グリッパがバルブ圧力を同期運動へ変換する仕組みと、把持力、フィンガ長、バックラッシ、エア喪失時の状態を確認します。
 リニアアクチュエータとロータリーアクチュエータ:用途に合うモーション制御方式は?ISO 15552 のシリンダ範囲、SMC の 90~270°回転範囲、推力、トルク、慣性、RFQ 確認項目からリニア式とロータリー式を比較します。
 空圧アクチュエータにフィードバックセンサを統合し、自動化精度を高める方法0.01 mm分解能がアクチュエータ精度を意味しない理由を理解し、PLC入力、比例弁、故障ロジック、受入試験を統合します。
 空圧グリッパはピックアンドプレース自動化の効率をどう変革するか?爪ストローク、把持力、センサ、チューブ、動圧から空圧グリッパのサイクル時間を診断します。CAGIは圧力降下を10%以下に抑えることを推奨しています。
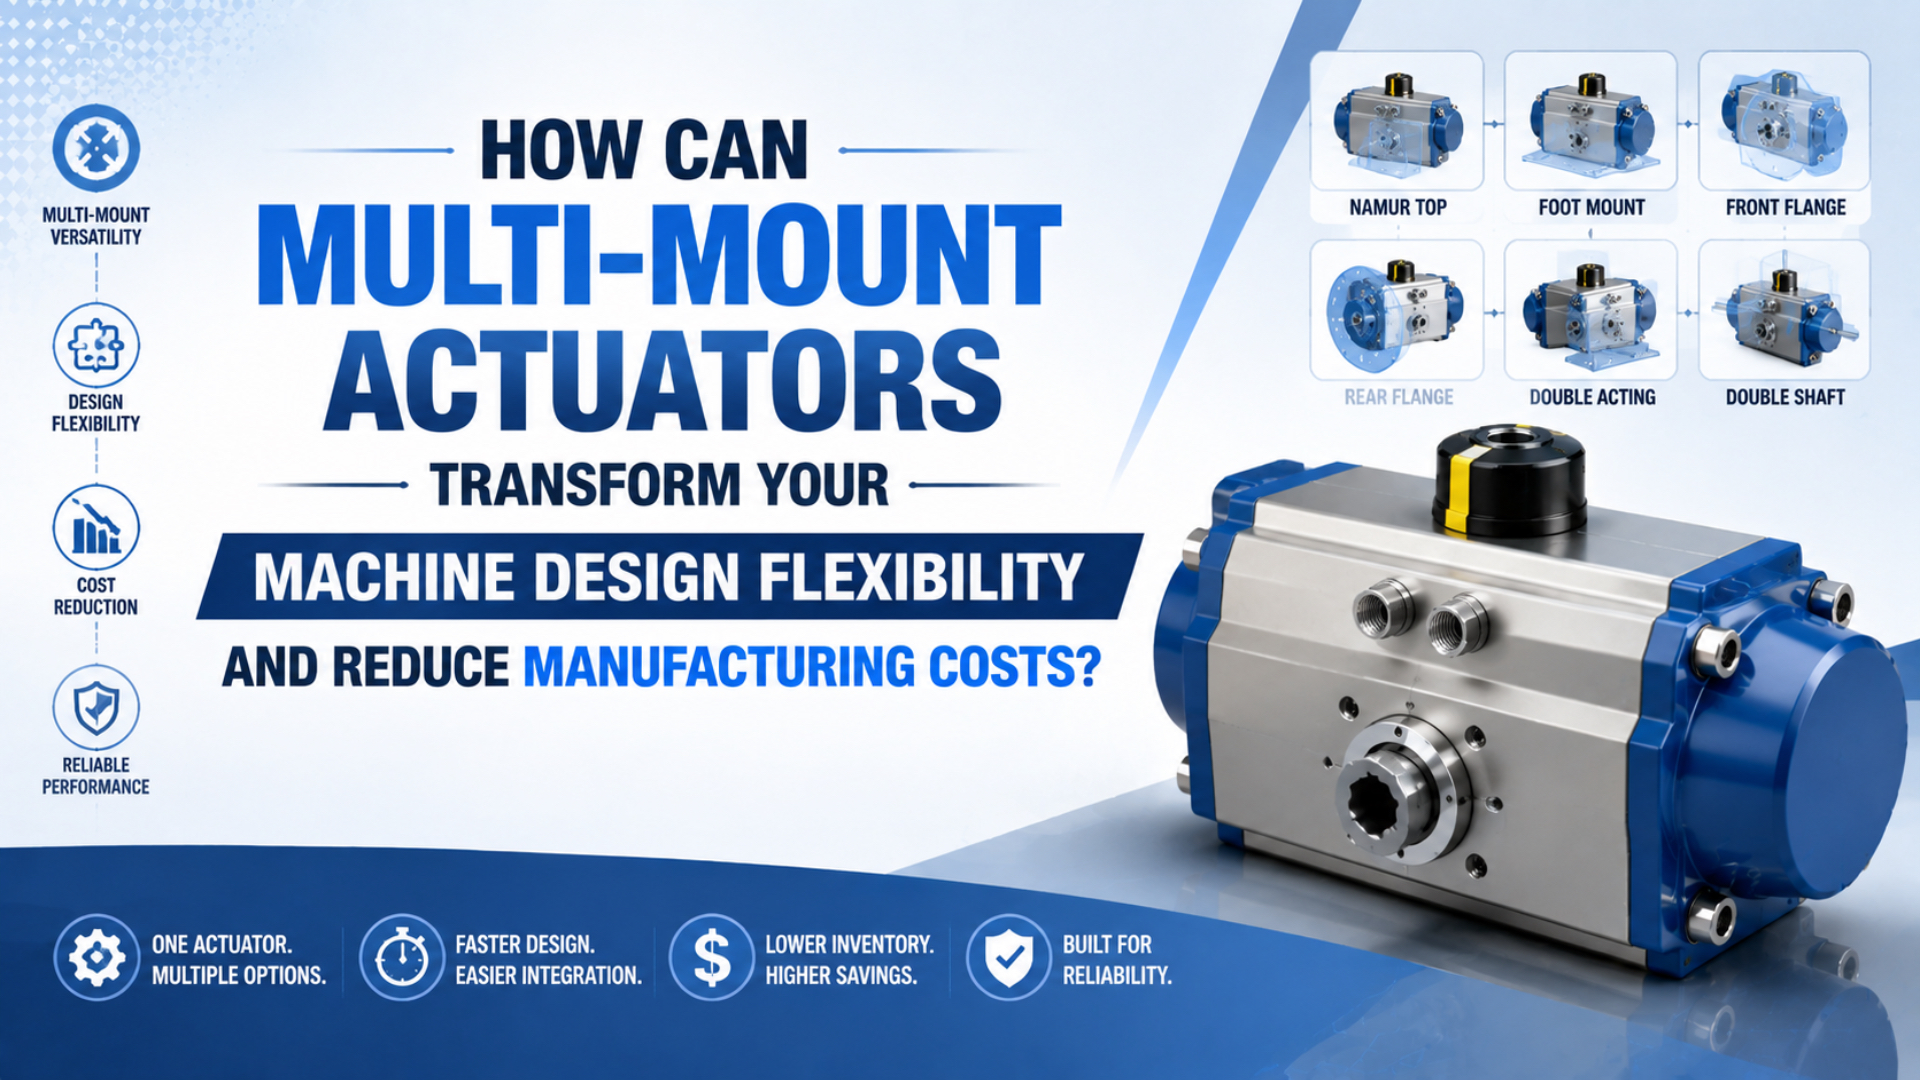 マルチマウントアクチュエータは機械設計の自由度を高め、製造コストを削減できるか?ISO 15552の32~320 mm範囲、荷重経路、適合ブラケット、検証、ライフサイクルコストからマルチマウントアクチュエータを設計します。
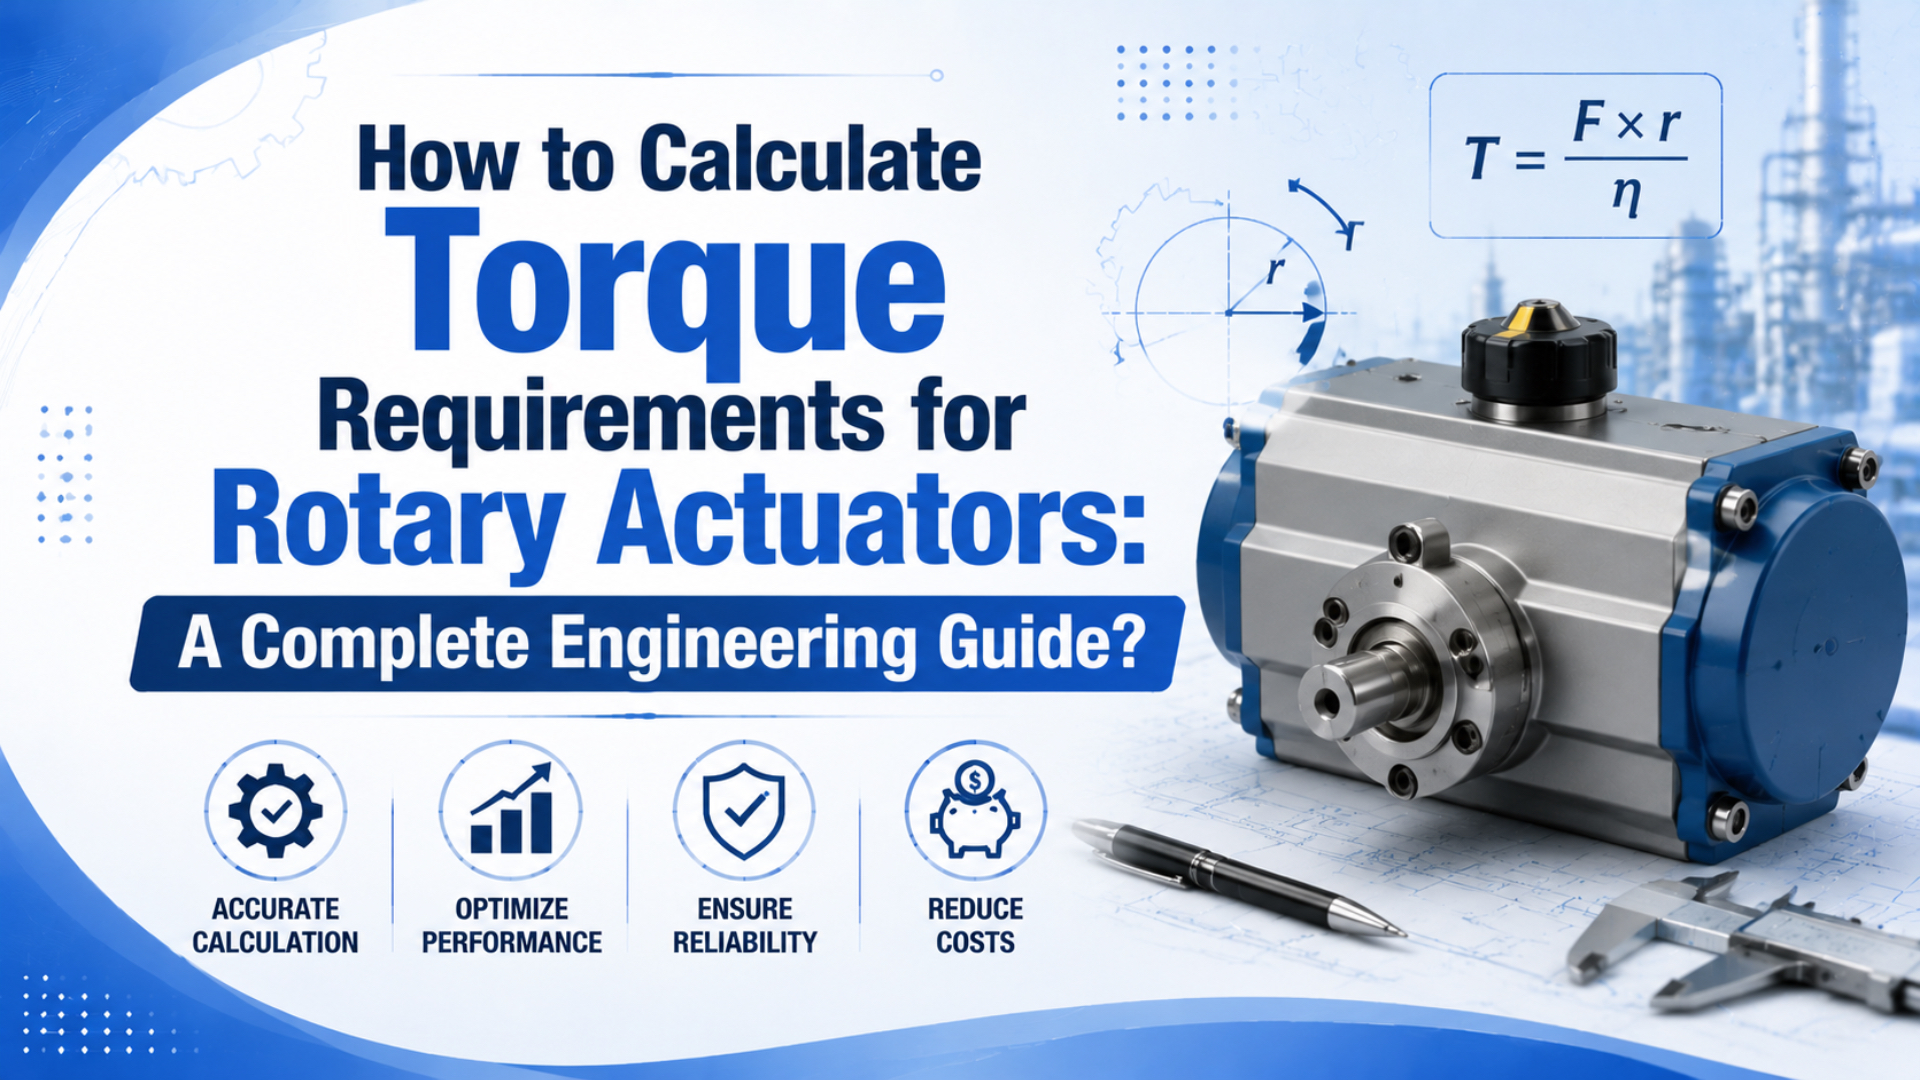 ロータリーアクチュエータの必要トルクを計算する方法:完全技術ガイド負荷、慣性、摩擦、動作時間からロータリーアクチュエータの必要トルクを計算し、90度回転の計算例をカタログ出力と照合します。
 高推力空圧アクチュエータでプレス・クランプ工程の効率を最大化する方法6 bar推力データ、タンデムシリンダ限界、クランプ形状、圧力損失、安全要件から高推力空圧アクチュエータを選定します。