

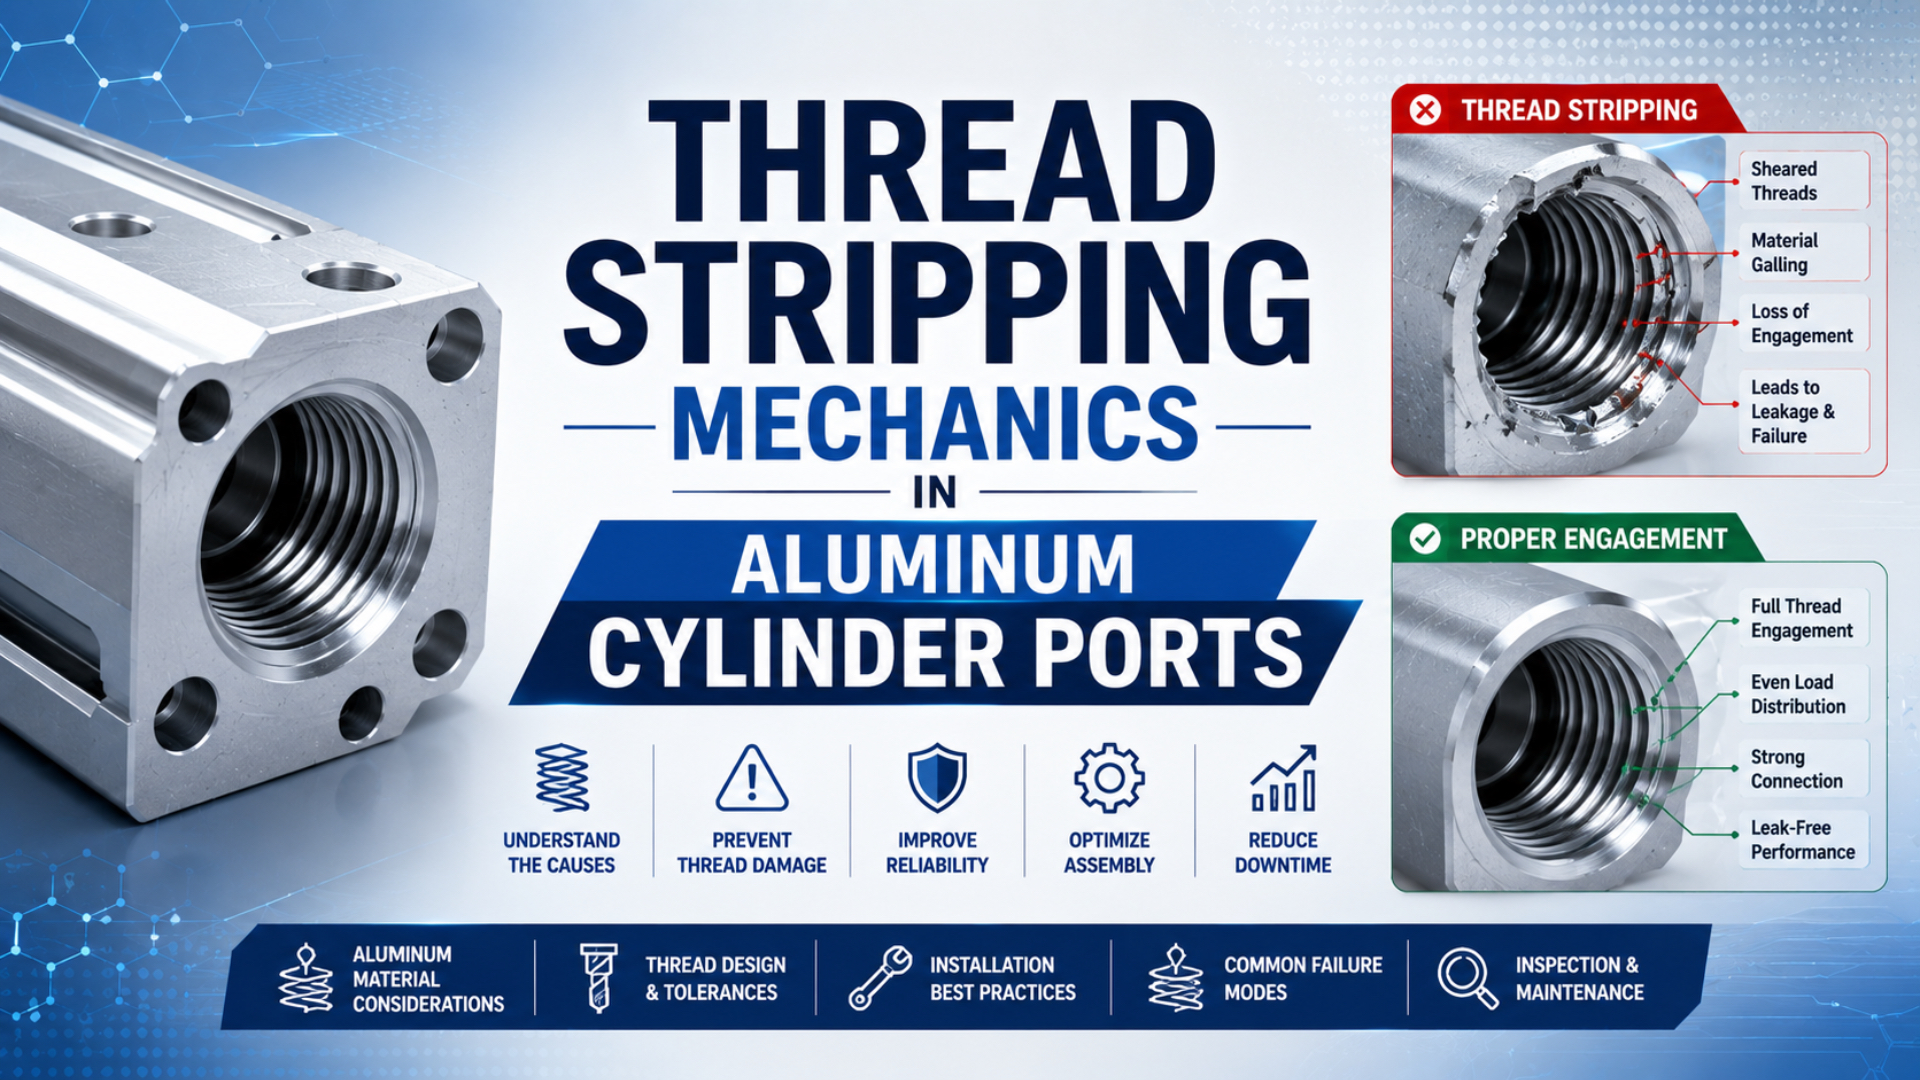
La mecánica del arrancamiento de roscas comprende los procesos de transferencia de carga y fallo del material que eliminan la rosca útil de un puerto de cilindro de aluminio. La tensión local de cizalladura o de apoyo termina superando la carga que pueden soportar las roscas internas engranadas. Una interferencia excesiva del cono es un desencadenante. Otros son un par incorrecto en roscas rectas, el roscado cruzado, la geometría dañada y el movimiento repetido. No existe una regla universal segura que convierta el par de un puerto de acero en un valor para un puerto de aluminio.
Empiece por la forma de la rosca. ASME B1.20.1 cubre las dimensiones y la calibración de NPT y de las roscas de tubería en pulgadas relacionadas (ASME, 2013, reafirmada en 2018). Los puertos de rosca recta utilizan otro mecanismo de sellado. Mezclar estas reglas de instalación conduce directamente a dañar la culata del cilindro.
Conclusiones clave
- Identifique primero la rosca del puerto.
- Adapte el método de instalación al diseño de sellado real.
- Parker especifica 2-3 vueltas desde el apriete manual para los racores NPTF habituales de 1/8 a 3/4.
- Calcule la extracción de la rosca base solo a partir del material real, la longitud de engrane, la geometría de la rosca y las hipótesis de fricción.
- Especifique un inserto únicamente después de confirmar el espesor del resalte, los conductos cercanos, el control de la corrosión, las herramientas, la calibración y la prueba de presión final.
Compare las conexiones cónicas y paralelas en la guía de selección de roscas para puertos de cilindros.
¿Por qué debe identificar la rosca del puerto antes de elegir el par?
ASME B1.20.1 cubre cinco familias de roscas de tubería en pulgadas (ASME, 2013, reafirmada en 2018). Entre ellas están NPT, NPSC y NPSM. Una rosca de tubería cónica es una conexión cuyo diámetro cambia a lo largo de su eje. El sellado NPT depende de la interferencia de la rosca y del sellador. Muchos puertos de rosca recta dependen, en cambio, de una junta tórica o un sello adherido independiente. A medida que un racor macho NPT o NPTF avanza, su cono se aprieta progresivamente dentro del puerto hembra. Una rotación adicional cambia la interferencia radial y la posición de engrane. También cambia la tensión en el resalte de aluminio. El par resultante refleja la geometría de la rosca. El estado de la superficie también influye. Lo mismo ocurre con el sellador y la combinación de materiales.
Los racores de rosca recta se comportan de otra manera. Sus roscas generan una carga axial de apriete. Una junta tórica independiente o un asiento definido suele contener el aire. Por tanto, el par especificado corresponde a un extremo de espárrago concreto. También importan su disposición de sellado y la norma del puerto. Sustituirlo por un valor NPT no es un atajo conservador.
| Conexión del puerto | Mecanismo principal de sellado | Referencia correcta de instalación | Riesgo principal de arrancamiento |
|---|---|---|---|
| Rosca cónica NPT o NPTF | Interferencia de rosca más sellador compatible | Vueltas desde el apriete manual y comprobaciones de engrane del fabricante | Interferencia radial excesiva o cono dañado |
| Rosca cónica BSPT | Interferencia del cono más sellador especificado | TFFT del fabricante para el racor exacto | Mezclar BSPT y NPT o apretar en exceso |
| Rosca recta BSPP o G | Junta tórica, sello adherido o cara de sellado | Par específico del componente | Carga de apriete excesiva o geometría de sellado incorrecta |
| Extremo de espárrago recto métrico ISO | Junta tórica contra un asiento de puerto definido | Tabla exacta del extremo de espárrago y el racor | Aplicar un par genérico de tornillo métrico |
Para más contexto, esta explicación general de ASME B1.20.1 explica por qué el tamaño nominal por sí solo no define la unión terminada.
¿Qué revela la mecánica del arrancamiento de roscas sobre los puertos de aluminio?
El estudio de NASA sobre fijaciones de aluminio utiliza un modelo de extracción con un factor de seguridad de 3 (NASA/TM-2017-219475, 2017). Sus tablas excluyen las cargas estructurales y de vibración. Permanece un principio central útil: la capacidad de la rosca base depende de la resistencia al cizallamiento multiplicada por el diámetro de paso y el engrane efectivo, no solo del nombre del material.
Para una fijación recta con rosca interna, el estudio expresa la carga de extracción admisible como:
es la carga de extracción modelada. El símbolo representa el diámetro de paso de la rosca. La resistencia al cizallamiento del material base es . El engrane efectivo es la longitud útil de contacto representada por . En este modelo, el denominador aplica el factor de seguridad del estudio. Use la ecuación para comprender una rosca recta mecanizada, no para establecer el par de un racor NPT.
Cinco mecanismos suelen combinarse en un puerto neumático dañado:
Cizallamiento de la rosca base: El racor transfiere la carga a los flancos de la rosca hembra de aluminio. Un engrane efectivo demasiado corto o un agujero roscado sobredimensionado reduce el área portante.
Interferencia cónica excesiva: Un racor NPT actúa como una cuña. Cada vuelta adicional expande la zona del puerto hembra y eleva la tensión local alrededor del resalte.
Roscado cruzado: Un racor inclinado carga los primeros segmentos de rosca en lugar de repartir el contacto alrededor de la circunferencia. El instalador puede confundir esta resistencia anómala con el engrane cónico normal.
Gripado y daño superficial: El desgaste adhesivo o el material arrancado eleva la fricción. Un mayor esfuerzo de la llave produce entonces un avance menos predecible y puede eliminar la cresta de rosca que quedaba.
Movimiento cíclico: Una válvula pesada, un tubo sin soporte o una manguera vibrante aplica flexión en el puerto. El micromovimiento puede aflojar la unión, desgastar por rozamiento las superficies de contacto y convertir una instalación marginal en un problema de fatiga.
Un puerto con la rosca arrancada rara vez se diagnostica solo por la lectura final de la llave. La cadena de evidencias comienza con la norma de la rosca y el estado de la galga, y después sigue el engrane, el sellador, el soporte del racor y el movimiento durante el funcionamiento. Incluso un registro de par de aspecto normal no puede demostrar que el racor entró perpendicularmente ni que el cono hembra estaba dentro de tolerancia.
El análisis de concentración de tensiones en la raíz de la rosca aporta contexto adicional para las grietas que comienzan debajo de una primera rosca aparentemente intacta.
¿Por qué falla una tabla universal de pares para aluminio?
La guía mecánica actual de NASA para fijaciones utiliza un coeficiente de par medio de 0.30 para fijaciones limpias y secas, y de 0.18 para fijaciones lubricadas, y exige comprobar por separado la extracción de la rosca base (NASA Mechanical Fastener Torque Guidelines, 2020). Un solo número de par no puede absorber ese cambio de fricción, y menos aún un cambio de forma de rosca o de sellador.
Para fijaciones rectas, una relación conocida es:
es el par de apriete. El coeficiente empírico de par es . La precarga axial es . El diámetro nominal de la fijación es . El Manual de diseño de fijaciones de NASA explica que la mayor parte del par aplicado se convierte en fricción de rosca y de apoyo (NASA RP-1228, 1990). Solo una parte se convierte en precarga útil.
Esta relación es útil para una unión atornillada controlada. Una conexión de tubería cónica es diferente. El racor avanza dentro de una geometría de interferencia. El sellador cambia la fricción. El puerto puede sellar antes o después de un ángulo de llave concreto. Por eso Parker indica que no se deben montar los racores de tubería cónicos con un par específico (Parker, consultado en 2026). La calidad de la rosca, los materiales y el sellador cambian el resultado.
En la práctica, un multiplicador fijo no puede convertir el par de un NPT de acero en un valor seguro para un NPT de aluminio. Utilice el procedimiento aprobado por los fabricantes del cilindro y del racor. Si la combinación exacta de materiales queda fuera de ese procedimiento, califíquela mediante un montaje controlado y una prueba de presión.
| Variable | Qué cambia | Evidencia necesaria |
|---|---|---|
| Forma y tolerancia de la rosca | Avance, interferencia y posición de contacto | Plano, designación de rosca y registro de calibración |
| Sellador o lubricante | Fricción, sellado y comportamiento de curado | Instrucciones del producto y compatibilidad |
| Material y acabado del racor | Tendencia al gripado y fricción superficial | Especificación de la pieza exacta |
| Aleación y temple del aluminio | Cizallamiento y deformación de la rosca base | Certificado del material o requisito del plano |
| Geometría del resalte del puerto | Rigidez de expansión y pared restante | Plano de sección y acumulación de tolerancias |
| Historial de reutilización | Deformación de la rosca y calidad del sellado | Registro de servicio e inspección visual |
¿Cómo se deben montar los puertos de cilindro NPT y NPTF?
La tabla de roscas cónicas de Parker especifica 2-3 vueltas desde el apriete manual para racores NPTF de 1/8, 1/4, 3/8, 1/2 y 3/4 fabricados en acero, acero inoxidable o latón (Parker, consultado en 2026). Es un procedimiento para una familia de racores, no un permiso para aplicar las mismas vueltas a ciegas a todos los puertos de cilindros de aluminio.
Utilice esta secuencia controlada:
- Confirme la identidad de ambas roscas. Nunca identifique un puerto solo por su aspecto.
- Inspeccione cuidadosamente el puerto hembra. Busque crestas arrancadas, cinta incrustada, corrosión y avances excesivos anteriores antes de que un racor nuevo oculte las evidencias.
- Compruebe el racor macho. Rechace las roscas dañadas o contaminadas. Compare su designación con el plano del cilindro y confirme que haya acceso suficiente para una entrada perpendicular.
- Aplique el sellador aprobado. Siga sus instrucciones de cobertura y curado.
- Comience completamente a mano. El racor debe llegar a una referencia de apriete manual repetible sin balancearse, atascarse prematuramente ni entrar visiblemente en ángulo. Deténgase e investigue cualquier resistencia anómala.
- Marque la posición de referencia. Cuente las vueltas de llave especificadas en lugar de confiar en la sensación.
- Verifique el estado final. Registre la posición de engrane y la alineación. Nunca retroceda un racor cónico solo para mejorar su orientación, salvo que el procedimiento aprobado permita expresamente ese movimiento.
- Realice una prueba de presión antes de liberar. Utilice la presión de prueba de fugas, el periodo de aislamiento, la fuga admisible y el método de inspección del fabricante del cilindro antes de volver a conectar el actuador a la máquina.
Parker señala que una conexión cónica montada normalmente suele tener entre 3,5 y 6 roscas engranadas. Un resultado fuera de ese intervalo puede indicar un apriete insuficiente, excesivo o roscas fuera de tolerancia. Esta observación es más diagnóstica que copiar un valor de par porque comprueba lo que realmente hizo la conexión.
No utilice una fuerza adicional de la llave como método para reparar una fuga. Elimine la presión, inspeccione la rosca y aplique el procedimiento de sellado correcto. Seguir apretando puede cambiar una fuga pequeña por un daño permanente del puerto.
¿Cómo se deben tratar de forma diferente los puertos de rosca recta?
La tabla de extremos de espárrago ISO 6149 de Parker asigna 10 N·m a una configuración M8x1 y 20 N·m a una configuración M10x1, y después proporciona valores diferentes para otras series de extremos de espárrago (Parker, consultado en 2026). La variación demuestra por qué el diámetro nominal por sí solo no puede proporcionar el par correcto.
Para un puerto de rosca recta, identifique el elemento de sellado antes de elegir el par:
- Un racor con resalte para junta tórica necesita el tamaño correcto de junta.
- Un sello adherido necesita una cara sin daños y la orientación, dureza y diámetro exterior especificados para la arandela.
- Un adaptador de sello frontal carga un hombro, por lo que el estado del asiento importa más que el avance del cono.
- Una fijación roscada simple necesita una carga de apriete diseñada y una comprobación independiente de extracción de la rosca base basada en el material real, el diámetro de paso, el engrane, la fricción y la carga de servicio.
Un apriete correcto asienta el sello previsto sin aplastarlo ni sobrecargar las roscas internas. Utilice el plano del componente o la tabla del fabricante para la serie exacta del racor. Una tabla general de pernos métricos no es suficiente.
Esta distinción también cambia las evidencias del fallo. En un puerto cónico, la profundidad de inserción excesiva y la expansión del resalte merecen atención. En un puerto de rosca recta, inspeccione la cara de sellado, la compresión de la arandela o la junta tórica y el contacto del hombro. Tratar ambos fallos como una simple «baja resistencia del aluminio» oculta la geometría que realmente necesita corrección.
Controles de producción que evitan daños en los puertos
ASME B1.20.1 define las dimensiones y la calibración de las roscas de la familia NPT, mientras que el procedimiento de insertos NPT de Stanley exige taladrado, roscado, calibración e instalación como cuatro operaciones controladas (ASME, 2013; Stanley Engineered Fastening, consultado en 2026). Aplique la misma disciplina de proceso a cada culata de cilindro nueva.
Los controles de fabricación deben abarcar:
- designación del puerto;
- pared mínima del resalte después de todo el mecanizado y del taladrado de los conductos cercanos;
- tipo de macho de roscar, proceso de corte, criterio de cambio de herramienta y vida de herramienta registrada para las series de producción;
- galgas funcionales calibradas;
- margen de recubrimiento cuando el acabado cambia las dimensiones funcionales de la rosca;
- desbarbado que proteja la primera rosca completa;
- trazabilidad del lote que vincule el material de la culata, la máquina, el macho de roscar, el operario y el resultado de inspección;
- limpieza final seguida de una prueba de fugas documentada que defina la presión, el tiempo de estabilización, el tiempo de mantenimiento, la temperatura del aire, el método de medición y la fuga admisible para la culata terminada.
Los controles de servicio necesitan otras evidencias. Registre el número de pieza del racor, el sellador, la referencia de apriete manual, el TFFT final o el par especificado y el instalador. Sujete las válvulas o mangueras pesadas para que el puerto no soporte una carga de flexión evitable. Si una conexión debe desmontarse repetidamente, registre las reconstrucciones e inspecciónela en lugar de suponer un número universal de ciclos.
El artículo sobre especificaciones de par de los tirantes aborda las fijaciones estructurales. Sus valores de par nunca deben transferirse a un racor de puerto neumático.
¿Cuándo se debe especificar un inserto de rosca?
El boletín de insertos para roscas de tubería de Stanley cubre tamaños NPT desde 1/16-27 hasta 1 1/2-11 1/2 y trata la profundidad taladrada como una dimensión específica de la rosca (Stanley Engineered Fastening, consultado en 2026). Para 1/4-18 NPT, su profundidad taladrada de referencia difiere entre las preparaciones con macho de roscar de entrada y de fondo, lo que confirma que un inserto no es una reparación genérica de sustitución directa.
Especifique un inserto cuando la revisión del diseño respalde una de estas necesidades:
- un servicio frecuente necesita una interfaz resistente al desgaste;
- el engrane disponible en aluminio no puede soportar la carga calculada;
- un puerto dañado mantiene la concentricidad y suficiente material sano para completar el taladrado, roscado, calibración e instalación;
- el fabricante del cilindro autoriza el aprovechamiento en producción;
- se han revisado la combinación de materiales, el recubrimiento, el sellador, la exposición al fluido y el acceso para inspección de la configuración instalada.
La instalación sigue necesitando un plano. Stanley exige la broca, el macho de roscar del inserto, la galga y la herramienta de instalación adecuados. Su boletín también exige registrar la posición del inserto instalado y recomienda un compuesto de sellado adecuado que no endurezca para el servicio NPT. Sin embargo, un inserto puede introducir nuevos riesgos. Retirar más material puede debilitar un resalte delgado o atravesar un conducto de aire. El acero inoxidable en aluminio puede crear un par galvánico cuando hay humedad y contacto eléctrico. Revise las opciones de recubrimiento y aislamiento con la guía de corrosión galvánica de cilindros.
Reparar o sustituir: una decisión práctica
Según el boletín de insertos para roscas de tubería de Stanley, sus profundidades taladradas de referencia para 1/4-18 NPT son 0.833 in con una aproximación del macho y 0.606 in con otra. Sin embargo, una culata con menos material sano, una ranura cercana o una grieta no puede aceptar ese proceso solo porque el tamaño nominal del puerto coincida.
| Hallazgo | Disposición probable | Confirmación necesaria |
|---|---|---|
| Contaminación menor, sin pérdida de metal | Limpiar y volver a inspeccionar | Galga y prueba de fugas aprobada |
| Pequeña rebaba en la primera rosca | Solo retrabajo aprobado por el fabricante | La forma de la rosca permanece dentro de tolerancia |
| Arrancamiento parcial con resalte sano | Puede ser posible un inserto diseñado | Plano de sección, proceso del inserto y calibración |
| Grieta radial del resalte | Sustituir la culata o el cilindro | Extensión de la grieta y límite de presión afectado |
| Puerto agrandado por una reparación anterior | Normalmente sustituir, salvo reparación documentada | Pared restante y separación del conducto |
| Daño de rosca mezclado desconocido | Detenerse e identificar ambas normas | Galgas correctas y trazabilidad del racor |
No repase las roscas dañadas con un macho ordinario hasta aprobar la ruta de reparación. Retirar material puede borrar las evidencias del fallo. También puede sobredimensionar el puerto o hacer imposible un inserto posterior. Evite el epoxi como sustituto estructural de una rosca en un límite neumático presurizado, salvo que el fabricante original tenga un procedimiento de reparación cualificado para esa configuración exacta.
La geometría restaurada y las evidencias del límite de presión deben determinar la aceptación de la reparación. El apriete del racor no debe hacerlo. Una conexión puede resistir un tirón manual y aun así tener un engrane insuficiente. También siguen siendo posibles las grietas ocultas y las rutas de sellado que cambian después de los ciclos.
¿Qué deben incluir los compradores en la solicitud de cotización?
NASA-STD-5020B exige que los sistemas roscados incluidos en su alcance eviten el arrancamiento de la rosca base como modo de fallo dominante. También exige un diseño de fijación documentado. Una solicitud de cotización de un cilindro neumático no adopta esta norma espacial. Su principio de evidencia sigue siendo útil: defina la unión antes de solicitar un valor de par.
Pida al proveedor que documente:
- norma y tamaño nominal del puerto;
- aleación y temple de la culata, recubrimiento, pared mínima del resalte después del mecanizado y separación de los conductos internos;
- familias de racores aprobadas;
- control de instalación expresado como TFFT o par específico de la configuración, incluida la tolerancia y el intervalo de la herramienta;
- producto sellador, preparación de la superficie, requisito de curado, compatibilidad con aire comprimido y límite de temperatura;
- política de reconstrucción o regla de inspección utilizada en lugar de un número fijo de ciclos;
- masa del racor externo y soporte necesario para el tubo o la válvula, incluido su desplazamiento máximo sin soporte y la responsabilidad de montaje;
- opción de inserto, número de pieza, preparación del agujero, calibración y proceso de instalación en fábrica;
- presión de prueba de fugas, estabilización, tiempo de mantenimiento, resolución de medición y criterio de aceptación;
- reparaciones prohibidas.
Los compradores también deben distinguir el tamaño del puerto del área de flujo en la solicitud de cotización. Una rosca grande no garantiza un conducto interno grande. Utilice el análisis del tamaño del puerto frente al orificio interno cuando la capacidad de flujo forme parte de la misma selección.
Regla final de ingeniería
Parker utiliza 2-3 vueltas desde el apriete manual para varios tamaños comunes de rosca cónica (Parker, consultado en 2026). Su tabla de extremos de espárrago ISO rectos utiliza en cambio valores de par específicos de la configuración. Ese contraste define la regla. El control de instalación depende de la rosca y del diseño de sellado, no de la palabra «aluminio». Identifique el puerto. Confirme su geometría y estado. Utilice el procedimiento exacto del racor. Sujete las cargas externas y documente la instalación. Una conexión fuera de la envolvente aprobada por el proveedor necesita análisis de ingeniería. También necesita pruebas controladas de fugas y funcionamiento. Nunca utilice un multiplicador universal de par de acero a aluminio para un puerto NPT. Ignora la posición del cono y la fricción del sellador. La tolerancia de la rosca hembra y la rigidez del resalte también importan. Su aparente sencillez es precisamente lo que hace inseguro el atajo.
Preguntas frecuentes sobre puertos de cilindros de aluminio
La guía de roscas cónicas de Parker utiliza 2-3 vueltas desde el apriete manual para los tamaños NPTF habituales de 1/8 a 3/4 (Parker, consultado en 2026). Los extremos de espárrago de rosca recta reciben tablas de par independientes. Estas respuestas separan la identificación de la rosca de las evidencias de reparación. También mantienen separado el control de instalación.
¿Puedo usar el 40-60 % del valor de par del acero para un puerto NPT de aluminio?
No. Un porcentaje fijo no tiene en cuenta la posición del cono, la tolerancia del puerto, el sellador, el material del racor ni la rigidez del resalte. Parker suele controlar los racores de tubería cónicos mediante vueltas desde el apriete manual y el engrane final. Utilice el procedimiento aprobado por los fabricantes del cilindro y del racor para la combinación exacta y después pruebe a presión la unión terminada.
¿Cómo puedo saber si el racor está roscado de forma cruzada?
Deténgase si el racor se atasca durante el engrane manual, se balancea visiblemente o entra en ángulo. Compare las normas de las roscas macho y hembra antes de volver a intentarlo. Después de retirarlo, inspeccione las primeras roscas hembra engranadas para detectar desgarros en un solo lado o crestas aplanadas. No utilice la fuerza de la llave para hacer avanzar un racor dudoso.
¿Un inserto de rosca siempre es más resistente que el puerto de aluminio original?
No. Un inserto puede proporcionar una rosca resistente al desgaste, pero el resalte circundante debe soportar el agujero taladrado y roscado de mayor tamaño. Confirme el espesor de pared, los conductos cercanos, la calibración, la posición del inserto, la compatibilidad frente a la corrosión y el método de sellado. Utilice el proceso del fabricante del inserto o una instrucción de reparación del fabricante del cilindro, no un procedimiento improvisado de taller.
¿Cuándo se debe sustituir una culata de cilindro dañada?
Sustitúyala cuando el resalte esté agrietado, la pared restante sea insuficiente, el puerto intercepte otro conducto, no se pueda verificar la norma de la rosca o no exista un proceso de reparación cualificado. Que un racor se apriete no demuestra que la reparación sea segura. La aceptación necesita geometría restaurada, trazabilidad y una prueba de presión documentada.
Fuentes y referencias técnicas
El conjunto de referencias prioriza organismos de normalización, documentos de ingeniería gubernamentales e instrucciones de fabricantes originales. Se incluyen las fechas de consulta para comprobar ediciones posteriores.
- ASME B1.20.1: Pipe Threads, General Purpose, Inch, referencia del alcance para las dimensiones y la calibración de la familia NPT. Edición de 2013, reafirmada en 2018; consultada el 2026-07-26.
- Parker Tube Fittings Division: Assembly and Installation, procedimientos de TFFT y par. Consultado el 2026-07-26.
- NASA Fastener Design Manual, RP-1228, principios de par, fricción, extracción de agujeros roscados, insertos y diseño de uniones roscadas. Publicado en 1990; consultado el 2026-07-26.
- NASA/TM-2017-219475: Torque Limits for Threaded Fasteners in Aluminum Alloy, ecuaciones conservadoras de extracción de la rosca base, fundamento del factor de seguridad del estudio, hipótesis de materiales y tablas de par ilustrativas con limitaciones explícitas. Publicado en 2017; consultado el 2026-07-26.
- NASA Mechanical Fastener Torque Guidelines, hipótesis del coeficiente de par, efectos de la lubricación y comprobaciones separadas de extracción del material base. Vigente desde 2020; consultado el 2026-07-26.
- NASA-STD-5020B: Requirements for Threaded Fastening Systems in Spaceflight Hardware, requisitos de diseño limitados por el alcance. Revalidada el 2026-01-05; consultada el 2026-07-26.
- Stanley Engineered Fastening: HELI-COIL Pipe Thread Inserts, Technical Bulletin 903B1, dimensiones de insertos NPT, taladrado, roscado, calibración, instalación e instrucciones de sellado. Consultado el 2026-07-26.