
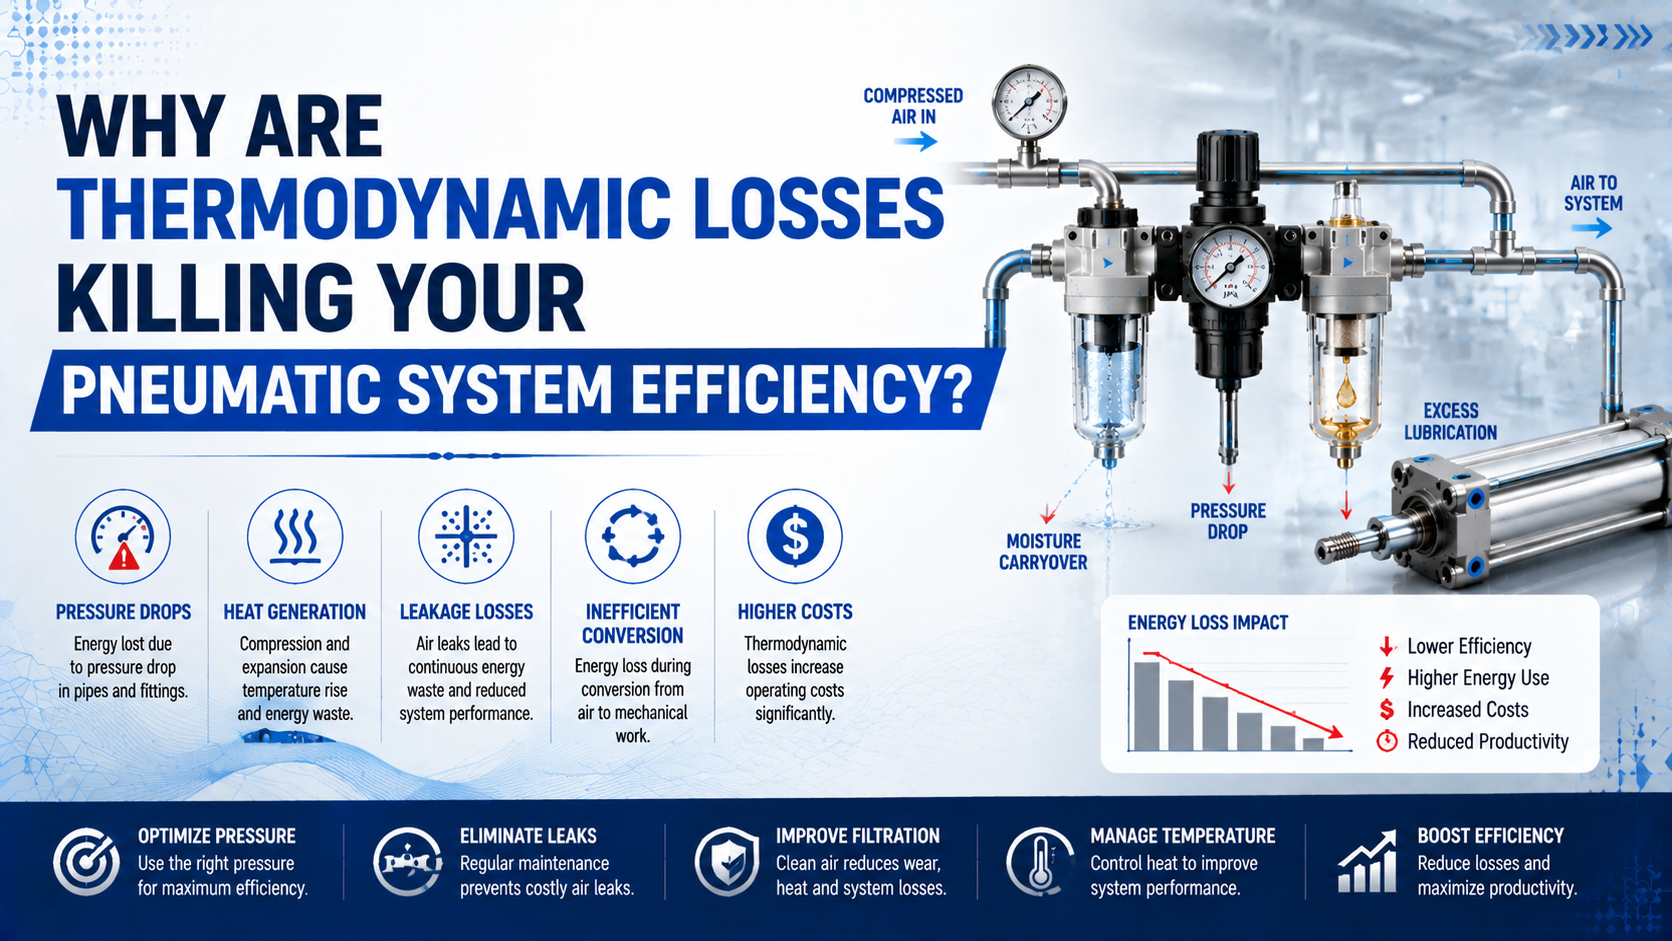
Les pertes thermodynamiques réduisent l’efficacité d’un système pneumatique parce que l’énergie électrique traverse plusieurs étapes irréversibles avant de devenir un travail utile. La compression rejette de la chaleur, le traitement consomme de la puissance ou de la pression, les régulateurs étranglent l’air, les volumes morts se remplissent et l’échappement sous pression est évacué. Le transfert thermique à travers la paroi du vérin et le condensat ne constituent pas, à eux seuls, des pertes fixes en pourcentage.
Un échappement froid et un vérin chaud n’identifient pas la perte la plus importante. Définissez la frontière, synchronisez les mesures et séparez le potentiel de travail perdu de la chaleur récupérable et des risques pour la fiabilité.
Points clés
- Le DOE indique que 80 à 93 % de l’entrée électrique du compresseur devient de la chaleur.
- Le flux thermique d’un vérin n’a pas de pourcentage de perte universel.
- Une chambre alimentée par une vanne change de masse et de volume : une seule équation d’expansion ne suffit donc pas.
- Synchronisez la puissance électrique, le débit normalisé, les pressions aux frontières, le travail utile, la température et le point de rosée sur le même intervalle de production avant de comparer les changements proposés.
Pour les priorités à l’échelle de l’usine, consultez le guide de conversion énergétique de l’air comprimé. Cet article pose une question plus ciblée : quels effets sont de véritables pertes thermodynamiques et quelles preuves permettent de les localiser ?
Où va réellement l’énergie d’entrée ?
Le DOE indique que 80 à 93 % de l’entrée électrique d’un compresseur d’air industriel devient de la chaleur, tandis qu’un équipement de récupération correctement conçu peut réutiliser 50 à 90 % de cette énergie thermique (Sourcebook du DOE sur l’air comprimé, consulté le 27/07/2026). L’audit doit donc commencer avant le vérin. Les frontières du système thermodynamique définissent les équipements, les flux d’énergie et l’intervalle de fonctionnement à inclure dans le calcul du rendement. Déplacer la frontière modifie la réponse, car le rendement du compresseur, de la distribution et de l’actionneur ne sont pas interchangeables.
| Frontière | Entrée | Sortie utile | Pertes ou pénalités incluses |
|---|---|---|---|
| Ensemble compresseur | Énergie électrique | Énergie d’air comprimé fournie | moteur, compression, refroidissement, commandes, fonctionnement à vide |
| Réseau de distribution | Air entrant dans le collecteur | Air arrivant à la machine | fuites, perte de charge, purges, pénalités liées au stockage et au traitement |
| Branche machine | Air et énergie électrique affectée | Mouvement et travail du procédé | régulateurs, distributeurs, tubes, volumes morts, échappement et frottement |
| Actionneur | Énergie de l’air dans la chambre | Travail de la charge au niveau du mécanisme | état de l’échappement, fuites, frottement, amortissement et pression inutilisée |
N’additionnez pas les pourcentages de lignes différentes. La valeur de chaleur du DOE et un résultat d’exergie au niveau de l’actionneur peuvent se recouvrir. Les traiter comme des pertes distinctes reviendrait à compter deux fois la même entrée.
Attribuer un pourcentage avant de définir la frontière est l’erreur comptable la plus courante. La chaleur, la perte de charge, la condensation et l’échappement peuvent tous compter. Seules des mesures synchronisées des entrées et des sorties montrent leur effet sur la demande électrique et le travail utile.
Pourquoi le transfert thermique n’est-il pas automatiquement une perte ?
Le DOE indique que 50 à 90 % de la chaleur disponible du compresseur peut être récupérée dans des applications adaptées, ce qui prouve que la chaleur quittant un volume de contrôle peut devenir une énergie utile dans un autre (Sourcebook du DOE sur l’air comprimé, consulté le 27/07/2026). Un flux thermique doit avoir une direction, une frontière et une conséquence pratique avant d’être qualifié de perte. Les parois du vérin peuvent rejeter de la chaleur après un remplissage rapide, puis en restituer à l’air plus froid de la chambre pendant l’expansion ou l’attente ; la direction peut s’inverser au cours d’un même cycle. La conductivité de l’aluminium ne permet pas, à elle seule, de prévoir le résultat, car la convection côté gaz, la géométrie de la paroi, la conduction par le montage, le temps de cycle et l’historique thermique influencent le flux de chaleur. La conduction simple dans une plaque suppose également un régime permanent, un flux unidimensionnel et des températures de surface connues. Un actionneur installé ajoute une géométrie courbe, des films aux limites, un volume variable et une masse de gaz variable.
C’est pourquoi isoler un vérin ne constitue pas automatiquement une amélioration du rendement. L’isolation peut réduire une charge thermique environnementale indésirable, mais elle peut aussi ralentir l’égalisation de température ou maintenir les joints et le lubrifiant à une température plus élevée. Commencez par diagnostiquer la source avec le guide des frontières du transfert thermique.
Posez une question pratique : le changement thermique proposé a-t-il réduit l’énergie mesurée du compresseur pour une même production, sans dépasser les limites de température des composants ? Si cette comparaison manque, le résultat est une observation de température, pas une preuve d’économie d’énergie.
Un vérin alimenté par une vanne est un système ouvert et transitoire
En 2023, des chercheurs ont modélisé des chambres de moteurs pneumatiques avec un volume variable, un transfert thermique, des débits massiques d’entrée et de sortie et la conservation de l’énergie, puis ont testé le fonctionnement entre 2 et 8 bar (Energies, consulté le 27/07/2026). Un vérin pneumatique en fonctionnement doit intégrer les mêmes termes de système ouvert lorsqu’une vanne laisse circuler l’air.
Le bilan énergétique du volume de contrôle s’écrit :
Ici, est la masse d’air de la chambre, l’énergie interne spécifique, la chaleur transférée à l’air de la chambre, la pression absolue de la chambre et son volume. Les termes de débit massique utilisent l’enthalpie d’entrée et de sortie . Selon cette convention de signe, le travail de frontière positif quitte la chambre par le mouvement du piston.
Les relations température-pression isentropiques ne s’appliquent qu’à une masse fixe de gaz parfait soumise à un processus adiabatique réversible. Elles exigent également une pression et une température absolues. Une chambre reliée à une vanne d’alimentation ou d’échappement ne respecte plus l’hypothèse de masse fixe pendant l’écoulement ; l’équation ne peut donc pas prédire une baisse universelle de température de 50 à 70 °C.
La température reste importante. Elle agit sur la masse volumique, la masse stockée dans le volume mort, la réponse en pression, le comportement de l’humidité, les joints, le lubrifiant, les capteurs et les limites des matériaux. Elle ne crée pas une correction de force universelle telle que « 3,5 % par 10 °C ». L’effort du vérin à un instant donné dépend surtout des deux pressions de chambre, des surfaces efficaces, du frottement et de la charge extérieure.
Utilisez le guide détaillé sur l’expansion adiabatique et isotherme des vérins pour les limites des modèles et les équations de chambre. La méthode de mesure ci-dessous est plus directe lorsqu’il s’agit de localiser le gaspillage d’énergie dans l’usine.
Quelles pertes détruisent le travail disponible au point d’utilisation ?
Une étude d’exergie publiée en 2023 a analysé un vérin d’alésage 63 mm et de course 500 mm déplaçant 120 kg à 6,3 bar relatifs. Dans sa configuration classique, seulement 6,7 % des 5 186 J d’exergie d’entrée devenaient un travail mécanique ; environ 46 % étaient liés aux volumes morts et plus de 40 % sortaient par le chemin d’échappement (Energy, 2023). Il s’agit de résultats diagnostiques propres à ce cas, pas de pourcentages par défaut. Ils montrent pourquoi un alésage surdimensionné, de longs tubes, les cavités de vanne, la mise sous pression sur toute la course et une pression d’échappement élevée peuvent dominer le bilan au niveau de l’actionneur. L’exergie est la part de l’énergie qui peut devenir un travail utile par rapport à un environnement défini. L’énergie se conserve, mais l’étranglement irréversible, le mélange, le frottement et la perte de charge détruisent l’exergie ; l’air d’échappement peut l’emporter hors de la frontière choisie.
| Mécanisme | Ce qui se passe | Preuves à recueillir | Frontière de correction typique |
|---|---|---|---|
| Étranglement de pression | La pression disponible est dissipée dans une restriction | pression dynamique avant et après le dispositif | régulateur, distributeur, raccord ou tube |
| Remplissage du volume mort | Les tubes et les cavités de vanne se remplissent et se vident à chaque cycle | volume interne, trace de pression et nombre de cycles | raccourcir ou redimensionner la branche |
| Actionneur surdimensionné | Davantage d’air est admis que nécessaire pour la charge | charge, alésage, pression et coefficient de sécurité | redimensionner ou réduire la pression avec validation |
| Pression résiduelle d’échappement | L’air sous pression sort avant de fournir davantage de travail | traces de pression de chambre et d’échappement | commande de l’expansion ou concept de récupération |
| Fuite | L’air circule sans produire le travail commandé | débit hors cycle et essai d’isolement | réparer les joints, raccords ou distributeurs |
| Frottement et impact | L’énergie mécanique devient chaleur et vibration | effort, position, vitesse et énergie d’arrêt | guidage, alignement, amortissement |
Ne réduisez pas la pression au hasard. Un régulateur local peut diminuer la consommation d’air, mais il crée aussi une perte par étranglement et peut ralentir l’actionneur. Vérifiez la marge de charge, la pression dynamique minimale, le temps de course, l’amortissement et le comportement en cas de défaillance sûre. Le guide de diagnostic des pertes de charge et le guide de dimensionnement des conduites d’air comprimé couvrent ces contrôles distincts.
Le condensat doit-il entrer dans le calcul du rendement ?
Le guide de séchage de Parker comprime une prise d’air illustrative de 8 ft³ à 1 ft³ à 100 psig, puis montre qu’un refroidisseur final réduit sa teneur en eau de 2,1 g à 0,6 g, soit une réduction de 75 % dans cet exemple (Séchage de l’air comprimé, Parker, consulté le 27/07/2026). Il n’attribue pas à la condensation un pourcentage de rendement universel. Le condensat apparaît lorsque l’air refroidit sous son point de rosée sous pression. La corrosion, le déplacement du lubrifiant, le collage, le gel, la contamination et la maintenance sont des coûts de fiabilité et de qualité, pas la preuve que l’eau a consommé une part fixe de l’énergie du compresseur. Le séchage comporte également des pénalités : puissance électrique, air de purge, perte de charge du filtre ou perte à la purge. Une comparaison valable inclut ces coûts et le risque évité.
Separate three questions:
- L’eau va-t-elle se condenser ? Comparez le point de rosée sous pression avec la température la plus basse attendue.
- Quel est le risque de dommage ? Examinez les matériaux, le lubrifiant, les limites de contamination, la durée d’exposition, le risque de gel et la possibilité qu’une surface humide touche le produit.
- Quel est le coût du traitement ? Mesurez la puissance du sécheur ou la demande d’air de purge, la perte de charge du filtre, la perte à la purge, les heures de maintenance et toute énergie achetée remplacée par la récupération de chaleur pendant le même intervalle.
Utilisez le guide de sélection selon le point de rosée sous pression pour les spécifications d’humidité. Si la corrosion est déjà présente, le guide des dégâts causés par l’eau dans les vérins pneumatiques sépare l’air d’alimentation humide des infiltrations externes.
Comment les ingénieurs doivent-ils mesurer le rendement thermodynamique ?
Une revue soutenue par l’ORNL en 2025 situe le rendement près de 15 % lorsqu’il est évalué à partir de l’énergie fournie par l’air comprimé. Elle souligne également que l’erreur de mesure du débit affecte directement l’économie du projet (ORNL, 2025). Un diagnostic fiable exige des données synchronisées de puissance, de débit, de pression et de sortie.
Définissez le rendement du système comme suit :
est sans dimension, est le travail mécanique qui fait réellement avancer le procédé et est l’énergie électrique affectée aux équipements d’air comprimé qui desservent le même intervalle. Utilisez des joules pour les deux termes ou convertissez-les tous deux en kWh avant la division.
Pour un actionneur linéaire, le travail utile sur un segment est l’intégrale de l’effort de charge sur le déplacement utile. Ne comptez pas le retour à vide, l’impact, l’amortissement interne ni un mouvement qui ne fait pas avancer la production comme une sortie utile, sauf si le procédé l’exige spécifiquement.
Enregistrez au moins les canaux suivants avec une même horloge :
| Canal | Données minimales | Pourquoi synchroniser est essentiel |
|---|---|---|
| Entrée électrique du compresseur | kW, état en charge ou à vide et durée | sépare la demande de production de la puissance au repos |
| Demande d’air de la branche | débit normalisé, cycle de service et débit hors cycle | relie l’activité de la machine à la demande du compresseur |
| Pression dynamique | collecteur, entrée machine, sortie de vanne et deux chambres | identifie l’étranglement et l’effondrement de pression pendant le mouvement |
| Sortie mécanique | effort ou couple, position, vitesse et nombre de cycles | calcule le travail utile au lieu de le supposer |
| État thermique | température de l’alimentation, de la surface et de l’ambiance locale | distingue une température transitoire d’une charge thermique chronique |
| État hygrométrique | point de rosée sous pression et emplacement du prélèvement | prévoit la condensation sans l’inférer de l’humidité ambiante |
D’après notre expérience de l’analyse des plaintes liées à l’énergie pneumatique, une tendance synchronisée modifie généralement le premier diagnostic. Une surface chaude peut correspondre à un rejet thermique normal, tandis que le gaspillage réel vient d’un débit hors cycle. Un échappement froid peut attirer l’attention, alors qu’un vérin surdimensionné et un long volume de tubes consomment beaucoup plus d’air.
Corriger les pertes dans l’ordre des preuves
Dans l’étude d’exergie de 2023, la configuration d’essai surdimensionnée a économisé près de 50 % grâce à la réduction de pression et environ 75 % grâce à une alimentation intermittente (Energy, 2023). Ces résultats justifient l’essai de commandes adaptées à la charge, mais ne garantissent pas une économie sur une autre machine.
Commencez par les actions qui suppriment la demande sans modifier le travail requis :
- Arrêtez les fuites, le soufflage ouvert, les purges défaillantes et les purges excessives.
- Confirmez le profil complet de charge, la course utile, le temps de cycle requis, l’énergie d’impact et la marge de sécurité de l’actionneur avant de modifier le matériel.
- Raccourcissez les tubes et positionnez la vanne afin de réduire le volume mort.
- Supprimez les restrictions mesurées au lieu d’augmenter la pression du compresseur.
- Testez la pression la plus basse qui respecte encore l’effort, le temps de mouvement, l’amortissement, le comportement au redémarrage et chaque condition d’état sûr requise sous la charge crédible la plus défavorable.
- Évaluez la coupure anticipée de l’alimentation, l’utilisation de la contre-pression ou la récupération de l’échappement uniquement après avoir validé la pression dynamique, la stabilité du mouvement et la réponse de commande.
- Adaptez le traitement à la limite réelle de point de rosée et de contamination.
- Récupérez la chaleur du compresseur uniquement lorsqu’une source froide stable, un niveau de température compatible, un calendrier de fonctionnement et la demande saisonnière produisent un bénéfice net mesuré.
| Changement proposé | Référence à relever | Condition d’acceptation |
|---|---|---|
| Réduire la pression de branche | débit, temps de cycle, charge, pression minimale de chambre | même production et marge de charge sûre |
| Redimensionner le vérin | profil de charge, course, montage, énergie d’impact | effort requis et durée de vie à la pression mesurée |
| Raccourcir les tubes | volume, débit, position de vanne, temps de réponse | mouvement stable avec une installation maintenable |
| Modifier le réglage du sécheur | point de rosée, purge ou puissance, perte du filtre | qualité d’air requise avec une pénalité totale moindre |
| Récupérer l’échappement | pression et temporisation de l’échappement, contre-pression, commandes | énergie récupérée utile sans risque pour le mouvement |
| Récupérer la chaleur du compresseur | chaleur disponible, niveau de température, demande de la source froide | l’énergie achetée évitée dépasse la puissance ajoutée du ventilateur ou de la pompe |
De grands écarts de température n’identifient pas automatiquement le meilleur projet thermodynamique. Préférez le changement qui supprime le plus d’entrée électrique par unité de production vérifiée, tout en préservant l’effort, le temps de cycle, la qualité de l’air, la fiabilité et le comportement en cas de défaillance sûre.
Documentez l’état du compresseur, le nombre de produits, la recette machine, les conditions ambiantes et l’incertitude de mesure pour chaque comparaison. Si le projet modifie plusieurs variables à la fois, le résultat peut montrer une amélioration sans prouver quelle modification l’a causée.
Pour une priorisation plus large du système, revenez au guide du rendement de l’air comprimé. Le contexte de l’éditeur est disponible sur la page À propos de Bepto Pneumatique, et les ingénieurs peuvent transmettre les données de charge, de débit, de pression et de temporisation via la page Contact.
FAQ sur les pertes thermodynamiques pneumatiques
La revue 2025 de l’ORNL situe le rendement de l’air comprimé près de 15 % lorsqu’il est évalué à partir de l’énergie d’air fournie. Cette référence à l’échelle du système n’est pas un facteur de correction pour chaque actionneur (ORNL, 2025).
Toute la chaleur produite par un compresseur d’air est-elle gaspillée ?
Non. Le DOE indique que 80 à 93 % de l’entrée électrique du compresseur devient de la chaleur et que des systèmes adaptés peuvent en récupérer 50 à 90 %. La récupération doit toutefois fournir un bénéfice net vérifié après prise en compte de la puissance auxiliaire.
Un échappement froid prouve-t-il qu’un actionneur pneumatique est inefficace ?
Non. Un échappement froid prouve que l’état de l’air a changé pendant l’expansion et l’évacuation, pas quelle quantité d’électricité a été gaspillée. Comparez les données synchronisées de puissance, de débit, de pression, de travail utile et d’échappement avant d’attribuer une cause.
Puis-je utiliser l’équation adiabatique de température pour la course d’un vérin motorisé ?
Pas à elle seule. La relation isentropique décrit une masse fixe soumise à une variation adiabatique réversible. Une chambre alimentée par une vanne change de masse et de volume tout en transférant de la chaleur ; la course complète exige donc des bilans de masse et d’énergie.
Le condensat représente-t-il une perte d’énergie fixe en pourcentage ?
Non. Le condensat prouve que l’air s’est refroidi sous son point de rosée sous pression. Quantifiez le traitement par la puissance du sécheur ou la demande de purge, la perte de charge du filtre et la perte à la purge ; évaluez séparément les dégâts causés par l’eau.
Que dois-je mesurer en premier dans un audit de rendement pneumatique ?
Commencez par la puissance du compresseur, le débit normalisé de la branche, la quantité produite et la pression dynamique sur un intervalle. Ajoutez l’effort ou le couple de l’actionneur, la position, la température et le point de rosée sous pression selon les besoins du diagnostic.