
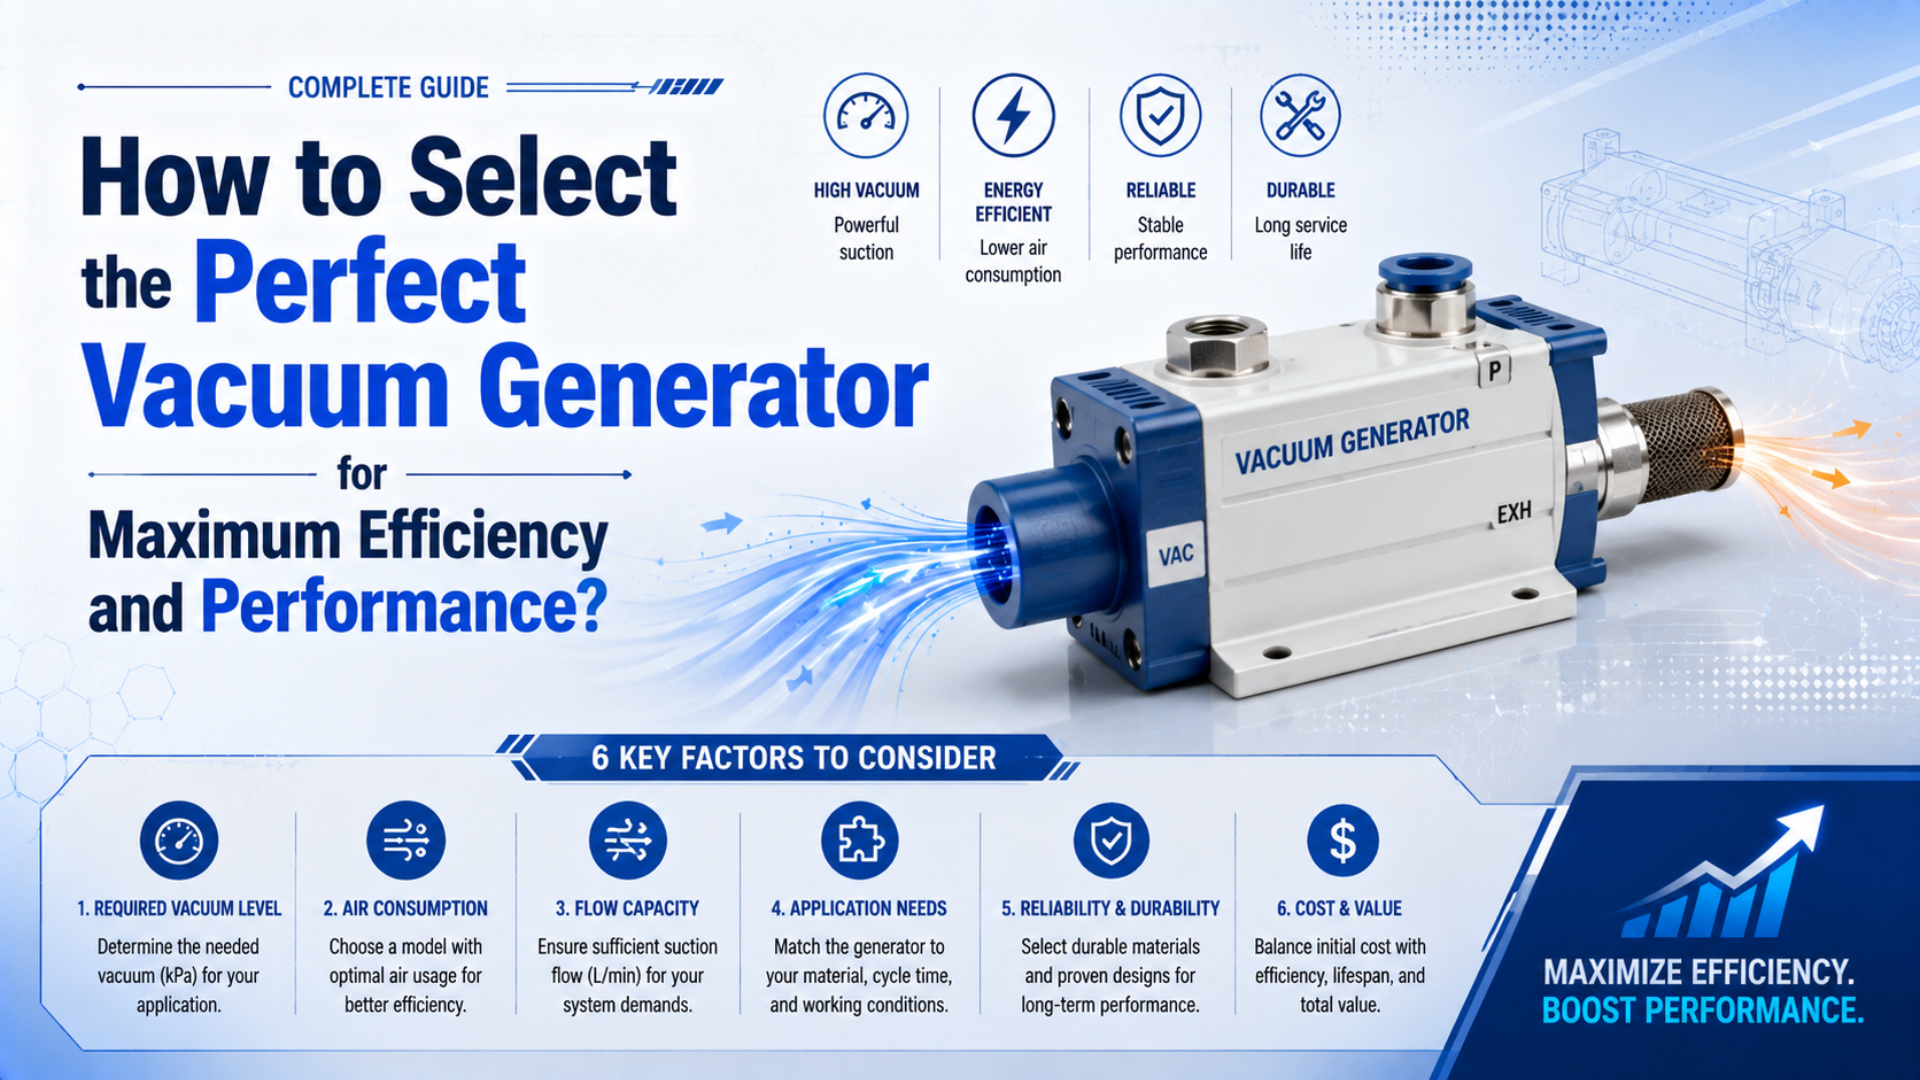
真空発生器は、吸着パッドと接続回路を排気する機器です。真空発生器を選ぶときは、検証したピック圧力に許容時間内で到達し、測定した漏れがある状態でも圧力を維持し、空気コストと安全限界を満たす最小の機種を選びます。最大真空度、最大吸込流量、空気消費量は、カタログ上で別々の値です。
負荷、パッド構成、表面、排気する総容積、目標応答時間、想定漏れ、動的入口圧力、デューティサイクル、リリース方法から始めます。その後、すべての候補を同じ運転点で比較してください。最終判断は、無関係なカタログ最大値を組み合わせることではなく、実際のワークでの試験から得られます。
要点
- 吸着パッドの保持力と発生器の流量を、別々の確認項目としてサイジングします。
- 吸込流量は曲線の端点ではなく、必要な真空圧で読み取ります。
- SMCのZQ例では、5-22 L/minの吸込流量と15-47 L/minの駆動空気消費量が対応しています。
- 実機でピック圧力、応答時間、漏れからの回復、リリース、安全な故障動作を証明します。
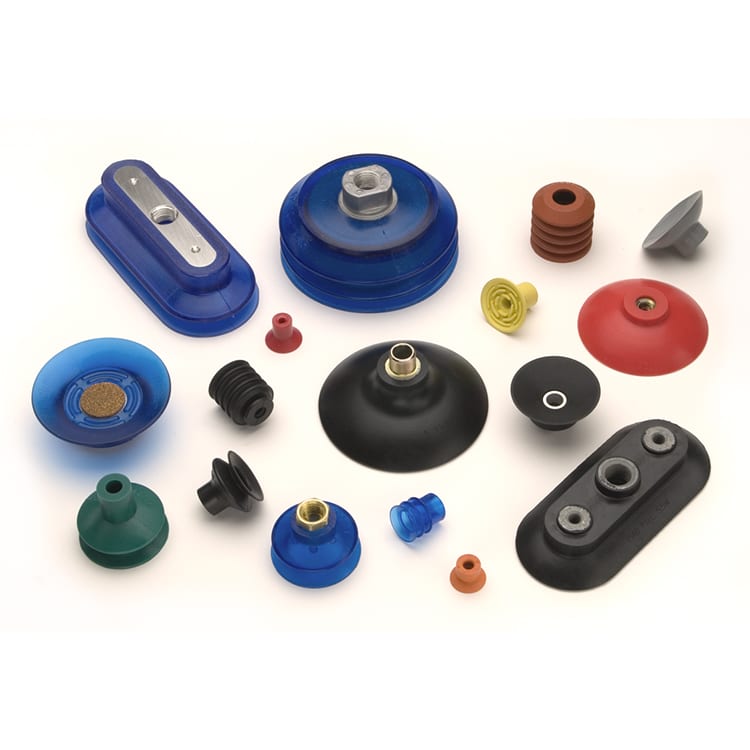
真空発生器の選定データシート
SMCの現行モデル選定手順は7段階で、最後に実機で評価します。この順序が有効なのは、ワーク、動作、パッド形状、必要保持力が分からなければ、発生器容量を確定できないからです(SMC真空機器モデル選定、2026年)。
カタログを開く前に運転要件を書きます。使えるデータシートには次の項目を含めます。
| 入力項目 | 記録する値 | 選定を変える理由 |
|---|---|---|
| ワーク | 質量、寸法、重心、表面、通気性 | 負荷、パッドの種類、漏れ、負荷分担を決める |
| 動作 | 向き、加速度、減速度、振動 | 必要な保持余裕を決める |
| 真空回路 | パッド数、パッド容積、チューブ内径と長さ、マニホールド容積 | 排気容積とコンダクタンスを決める |
| タイミング | 真空指令から安全ピック信号までの最大時間 | 必要な実効吸込流量を決める |
| 漏れ | 実ワークで測定した流量または到達圧力 | 流量曲線上の運転点を移動させる |
| 工場エア | 発生器入口の動的圧力、空気品質、同時使用量 | カタログ性能を実現できるかどうかを決める |
| 制御 | 真空スイッチ、チェック弁、遮断ロジック、ブローオフ、故障応答 | エアON時間と安全なリリースを決める |
| 商用運転 | 発生器数、サイクル、保持時間、シフト、エネルギー価格 | 年間の圧縮空気コストを決める |
結果を1つの真空値ではなく、運転エンベロープとして扱います。簡潔な要件は、例えば次のようになります。「12 L/minの測定漏れを吸い込みながら、少なくともゲージ圧-55 kPaを維持し、180 ms以内にスイッチ点へ到達し、0.40 MPaの動的入口圧力で動作する」。この文章なら、曲線と実機試験で確認できます。
吸着パッドの保持力と発生器容量をどう分けて考えるか
Schmalzは、理想的な真空パッド保持力を、差圧と有効吸着面積の積 として定義しています。この関係は負荷側のサイジングに使いますが、チューブを排気したり漏れを補ったりするために必要な吸込流量を示すものではありません(Schmalz真空吸着パッド、2026年)。
理想的な法線方向保持力は次の式で表せます。
この式で、は理想法線力、は周囲圧力からパッド圧力を引いた値、はメーカーの有効吸着面積です。圧力と面積には互換性のあるSI単位を使い、ニュートンを得ます。
垂直上向きに移動する場合、スクリーニング用の負荷は次のように書けます。
この式では、はワーク質量、は重力加速度、は上向き加速度、は選定した設計係数です。必要保持力をパッド間で分配する前に、重心、荷重の不均等分担、ワークのたわみ、パッド摩耗、汚染、1つのパッドがシールを失った場合の影響を考慮してください。
垂直面では、負荷がパッドに接線方向に作用するため、別途滑りを確認する必要があります。摩擦係数、油、水、粉じん、表面性状が支配的になる場合があります。法線力の式をせん断容量の証明として再利用しないでください。公表されたせん断データを使うか、正確なパッドと表面を試験します。両方を試験してください。
必要な圧力に到達した後、発生器が保持力を追加で作り出すわけではありません。発生器の流量容量は、圧力がどれだけ速く形成されるか、また空気が漏れ込む間もその圧力を維持できるかを決めます。流量は別の問題です。初期の負荷側確認には真空パッドサイズ計算ツールを使い、その後、パッドメーカーの有効面積とせん断データを取得してください。
真空発生器の性能曲線をどう読むか
SMCのZQ105、ZQ107、ZQ110の例では、指定された供給圧力において最大吸込流量がそれぞれ5、10、22 L/min(ANR)で、3機種とも最大真空度は-80 kPaです。これらの値は、曲線上の異なる端点で得られます(SMC ZQシリーズ、2023年)。
最大真空度は吸込口を密閉し、吸込流量がほぼゼロになる状態で測定します。最大吸込流量は、吸込口が大気圧に近く、利用できる真空度が低い状態で測定します。実ワークはこの2つの端点の間で動作します。
候補曲線は次の順序で読みます。
- 加速度と、コントローラが反応するまでに許容される圧力損失を含め、負荷確認から得た最小許容真空圧力を記します。
- その圧力と候補の吸込流量曲線を交差させます。
- 流量を読み取ります。
- 測定した連続漏れと、プロジェクトが必要とする余裕と比較します。
- 同じ供給圧力、チューブ、フィルタ、容積、圧力目標で排気時間データを確認します。
- 工場ヘッダーの無負荷時の読み値ではなく、動的入口圧力で駆動空気消費量を記録します。
カタログに「最大真空度」と「最大流量」しかない場合はどうするのでしょうか。2つの最大値を組み合わせると架空の運転点になるため、完全な曲線を求めてください。
供給圧力も比較項目です。ZQの例では、0.5 mmノズルに0.35 MPa、0.7 mmおよび1.0 mmノズルに0.43 MPaを指定しています。入口圧力を上げればよいとは限りません。SMCの選定ガイドはモデルの標準供給圧力を推奨し、過大な圧力は性能を下げるだけでなく空気を浪費する可能性があると警告しています。
曲線の背景にあるノズル、エントレインメント、ディフューザの物理については、ベンチュリエジェクタと真空制御弁の物理を参照してください。
容積、漏れ、応答時間は流量をどう決めるか
吸着応答時間は、バルブが作動してから、パッドが吸着に必要な圧力へ到達するまでの時間です。SMCは、真空側配管容量を必要応答時間で割った値から流量のスクリーニングを始め、その後、流量曲線上の実際の漏れ運転点を加えています(SMC真空機器モデル選定、2026年)。
排気容積には、パッド、継手、フィルタ、チューブ、マニホールド、リザーバ、センサ空間が含まれます。長い真空チューブは容積と抵抗を増やします。応答時間が重要なら、長い吸込配管を離れた盤へ引くより、エジェクタをパッドの近くに置く方が有効なことがよくあります。
閉じた容積で実効ポンプ速度がほぼ一定と仮定した、最初のスクリーニング推定は次のとおりです。
この推定で、は時間、は総排気容積、は接続容積での実効吸込流量、とは初期と最終の絶対圧力です。Leyboldは、排気時間の推定に容積、実効ポンプ速度、圧力比を使いながら、圧力依存の速度と気体流入によって結果が変わると説明しています(Leybold:排気時間の計算、2026年)。
エジェクタの吸込流量は通常、真空度の上昇に伴って変化するため、この式はリリース基準ではなくスクリーニングです。利用できる場合はメーカーの排気曲線を使い、その後、据付容積を試験します。真空排気時間計算ツールでは、カタログ確認前に容積、絶対圧力、漏れ、効率の仮定を整理できます。
多孔質板、粗い鋳物、反ったシート、摩耗したパッドは連続漏れを加えます。実ワークで測定してください。実務的には、候補エジェクタで安定した真空度を記録し、その機種の流量曲線から対応する吸込流量を推定します。最もシールしやすいサンプルだけでなく、代表的な部品で繰り返してください。
高真空、高流量、集中供給源の選び分け
SMCの曲線例では、漏れが40 L/minの場合、高真空エジェクタは-10 kPa付近にとどまる一方、高流量タイプは-23 kPa付近になります。漏れが5 L/minなら、高真空タイプは約-72 kPaに到達します。どの曲線が有効かは、用途の運転点で決まります(SMC真空機器モデル選定、2026年)。
| 供給方式 | 通常適する用途 | 主な確認事項 |
|---|---|---|
| 高真空エジェクタ | 密閉性が高い、または漏れが少なく、深い差圧が必要な部品 | 保持設定点で利用できる流量 |
| 高流量エジェクタ | 多孔質、粗い、またはばらつきのある表面 | 測定した漏れで維持できる真空度 |
| 多段エジェクタ | 完全な曲線と駆動空気需要が他方式を上回る用途 | 機種固有の曲線、空気消費量、排気、制御データ |
| 分散配置エジェクタ | 高速な局所応答、短い真空配管、独立したパッド | 圧縮空気の同時需要と騒音 |
| 集中ポンプまたはブロワ | 多数の点、長時間運転、連続漏れ、工場全体の真空 | 配管コンダクタンス、予備能力、制御、保守、総エネルギー |
「多段」は構造の説明であり、省エネルギーの保証ではありません。必要圧力での吸込流量、指定供給圧力での駆動空気流量、実際のON時間を比較します。ノズルが適合し、デューティが短い単段機は、過大な多段機を連続運転するより運転コストが低い場合があります。
1台の発生器で複数のパッドに供給すると、共通故障経路が生まれます。これは重要です。1つの部品がない、または1つのパッドが大気に開くと、残りのパッドの真空も崩れることがあります。リスク評価によっては、個別回路、チェック弁、流量制限器、個別確認が必要です。正しい構成は、最少部品数ではなくリスク評価で決まります。
フィルタは回路の正しい側で選定します。真空側フィルタは吸込流量と許容圧力損失を使い、供給側フィルタは駆動空気需要と発生器の入口空気要件を使います。別の計算については、エジェクタ詰まりを防ぐ適切な真空フィルタサイズの選び方を参照してください。
根拠のない節約を作らずに圧縮空気コストを比較する方法
同じSMC ZQ例では、最大吸込流量5、10、22 L/minに対して、駆動空気消費量15、25、47 L/min(ANR)が対応しています。この差は、吸込能力と圧縮空気需要を入札比較の別々の列に置く必要があることを示します(SMC ZQシリーズ、2023年)。
年間電力コストは、NL/minと電力価格だけでは計算できません。根拠のある推定には、基準状態の駆動空気流量、発生器数、測定したON時間、年間運転時間、コンプレッサの比消費電力、エネルギー価格が必要です。
変数は、基準空気流量、発生器数、エアONデューティ率、年間運転時間、コンプレッサの比エネルギー、kWh当たりの電力コストです。すべての容積基準状態を統一してください。
米国エネルギー省は、単一の普遍的なコスト係数ではなく、圧縮空気評価ツールと工場コストワークシートを提供しています(DOE圧縮空気システム、2026年)。可能なら、実測した現場データを使います。
空気節約制御が変えるのはであり、発生器の瞬時駆動空気消費量ではありません。測定してください。密閉性の高い部品では、チェック弁と真空スイッチによって保持中に供給弁を閉じられる場合があります。多孔質部品では、エジェクタを連続運転する必要があるかもしれません。デューティ削減を承認する前に、再起動頻度と最小真空度を記録します。
RFQには、連続エアONと検証済み遮断制御の2つのエネルギーシナリオを入れます。先に測定してください。これにより、ワークが維持できない楽観的なデューティサイクルをサプライヤーが提示することを防げます。また、高価な統合機器が、一般的な節約率ではなく、測定したOFF時間によって価格差を回収できるかどうかも明らかになります。
選定に含めるべき制御と安全機能
SMCは、タイマーだけで先へ進むのではなく、持ち上げる前に真空スイッチ信号を確認することを推奨しています。また、電力または供給空気の喪失が落下物の危険を生む場合は、落下防止措置を求めています(SMC真空機器モデル選定、2026年)。
発生器とともに制御シーケンスを指定します。
- ワークが許す範囲で、パッド接触前または接触時に真空を指令します。
- 応答時間の監視を開始します。
- 荷重を支える動作を開始する前に、安全ピックのスイッチしきい値を要求します。
- 検証した漏れ戦略に従って駆動空気を停止または維持し、再起動があれば記録します。
- 圧力が安全動作しきい値を越えて低下したら、警報を出して文書化した安全状態へ移行します。
- 配置時は真空を遮断し、最悪条件のワークを確実にリリースできる最短のブローオフパルスを適用します。近くの部品を乱したり、積み重ねから2つ目の部品を引き出したりしないことも確認します。
- リリースを確認します。
真空スイッチのしきい値は、加速度と振動の下で負荷計算を満たす最小圧力から決まります。高いほど安全とは限りません。最大真空度に近く設定すると、使える安全性を増やさず遅延だけを加えることがあります。コントローラとセンサ分解能が許せば、警告、安全ピック、アボートのしきい値を分けて設定します。
チェック弁は駆動空気の停止後も真空を保持できますが、保持された真空は安全な吊り上げの証明ではありません。チェック弁が買うのは時間です。漏れ、パッドの変形、部品の欠落、共有マニホールドによって保護が破られる場合があります。危険荷重には、機械的な二次保持またはガードが必要になることがあります。リザーバは減衰を遅らせますが、排気時間とリリース時間も増やします。
排気も重要です。詰まったサイレンサや抵抗の大きい共通排気は背圧を増やし、性能を変えます。空気が流れている間の動的入口圧力を記録し、最終サイレンサ、フィルタ、チューブ、継手、ブローオフ設定を装着した状態で真空試験を繰り返してください。上流の測定については、圧縮空気の圧力損失ガイドを参照してください。
実機で選定をどう証明するか
SMCの現行選定手順はステップ7の「実機で評価する」で終わり、制御ガイドは動作前の吸着確認信号を求めています。これが正しいリリース境界です。計算は発生器候補を絞り込み、据付試験は回路とワークの組み合わせを証明します(SMC真空機器モデル選定、2026年)。
段階的な受入試験を行います。
| 試験 | 方法 | 合格基準 |
|---|---|---|
| 吸込口密閉真空 | 吸込口を密閉し、動的定格供給圧力で運転する | 機種固有の密閉吸込口レンジに到達する |
| 既知容積の応答 | 最終回路を通して測定した容積を排気する | プロジェクト時間内に指定スイッチ圧力へ到達する |
| ワーク漏れ | 代表的な清浄、汚れ、粗い、反り、多孔質の部品を試験する | 必要な余裕を持って最小圧力を維持する |
| 動的ハンドリング | 最悪条件の加速度、向き、振動、非常停止で動かす | 文書化したアボートしきい値を下回る圧力低下がない |
| リリース | 最終ブローオフとベント経路を試験する | 隣接部品を乱さず、機械の時間限界内でリリースする |
| 空気使用量の検証 | エアON時間、再起動頻度、入口流量を測定する | 承認したコストシナリオと一致する |
| 故障応答 | 許容される範囲で部品を外し、1つのパッドを開放し、供給を下げ、電源を遮断する | 機械が文書化した安全状態へ移行する |
許容できる真空減衰率に普遍的な値はありません。蓄積容積、既知の漏れ、最小安全圧力、応答時間、機械の反応時間から限界を設定します。開始値と終了値だけでなく、圧力の全トレースを記録してください。
密閉吸込口、既知容積、実ワークの3つの基準トレースを保管します。3つすべてを使ってください。発生器の状態、回路コンダクタンス、部品漏れを分離できます。密閉真空は正しいのに既知容積試験が遅いなら、抵抗と容積を調べます。両方が合格しても部品が失敗するなら、より大きな発生器を買う前に、パッド、配置、表面、漏れを調べてください。
RFQまたは最終承認には、データシート、選んだカタログ曲線、試験回路、圧力トレース、流量の基準状態、制御しきい値、故障試験結果を添付します。この一式によってサプライヤー比較を再現可能にし、将来の交換部品がモデル名だけで選ばれることを防げます。
真空発生器選定に関するFAQ
ZQシリーズは0.5、0.7、1.0 mmのノズルを使いますが、各機種には固有の供給圧力、吸込流量曲線、駆動空気需要、据付試験が必要です。次の質問では、誤った選定につながりやすい近道を扱います(SMC ZQシリーズ、2023年)。
最大真空度が最も高い発生器が常に最適か
いいえ。最大真空度は通常、吸込流量がほぼゼロの密閉吸込口での結果です。負荷に必要な最小圧力で選び、その点でどれだけ吸込流量が残るかを読み取ります。多孔質または漏れのあるワークでは、密閉吸込口の真空定格が低い発生器でも、高流量曲線の方がよく機能する場合があります。
最大吸込流量で排気時間を計算できるか
それだけではできません。最大吸込流量は通常、真空度が低い付近で示され、圧力が下がると流量も変化します。パッド、チューブ、継手、フィルタ、マニホールド、リザーバの容積を含め、メーカーの排気曲線または据付回路を通る実効流量を使います。最終的なタイミングは、実際のスイッチしきい値で検証してください。
空気節約弁が消費量を減らすのはいつか
ワークと回路が十分な真空を保持し、制御した再起動の間に駆動空気を停止できるときに消費量を減らします。エアONデューティサイクルと最小保持圧力を測定してください。多孔質材料や継続的な漏れがあると連続発生が必要になり、期待した遮断効果の大部分が失われます。
真空発生器のRFQには何を送るべきか
ワークの質量と表面、動作と向き、パッドの種類と数、必要真空度、測定漏れ、総容積、応答時間、動的供給圧力、駆動空気限界、デューティサイクル、制御、リリース方法、環境、故障応答を送ります。サプライヤー曲線上で想定する正確な運転点も含めてください。
出典と技術資料
- SMC真空機器モデル選定。7段階のパッド選定、エジェクタの流量・漏れ選定、応答時間、供給圧力、制御、安全、ろ過、モデルデータ。2026年7月27日参照。
- SMC ZQシリーズ。ノズル径、標準供給圧力、最大吸込流量、空気消費量、最大真空度、流量曲線の読み方。2026年7月27日参照。
- Schmalz真空吸着パッド。差圧と有効面積による保持力の関係。2026年7月27日参照。
- Leybold:排気時間の計算。容積、実効ポンプ速度、圧力比、排気時間の限界。2026年7月27日参照。
- 米国エネルギー省:圧縮空気システム。圧縮空気評価ツール、工場コストの指針、システム効率の資料。2026年7月27日参照。