
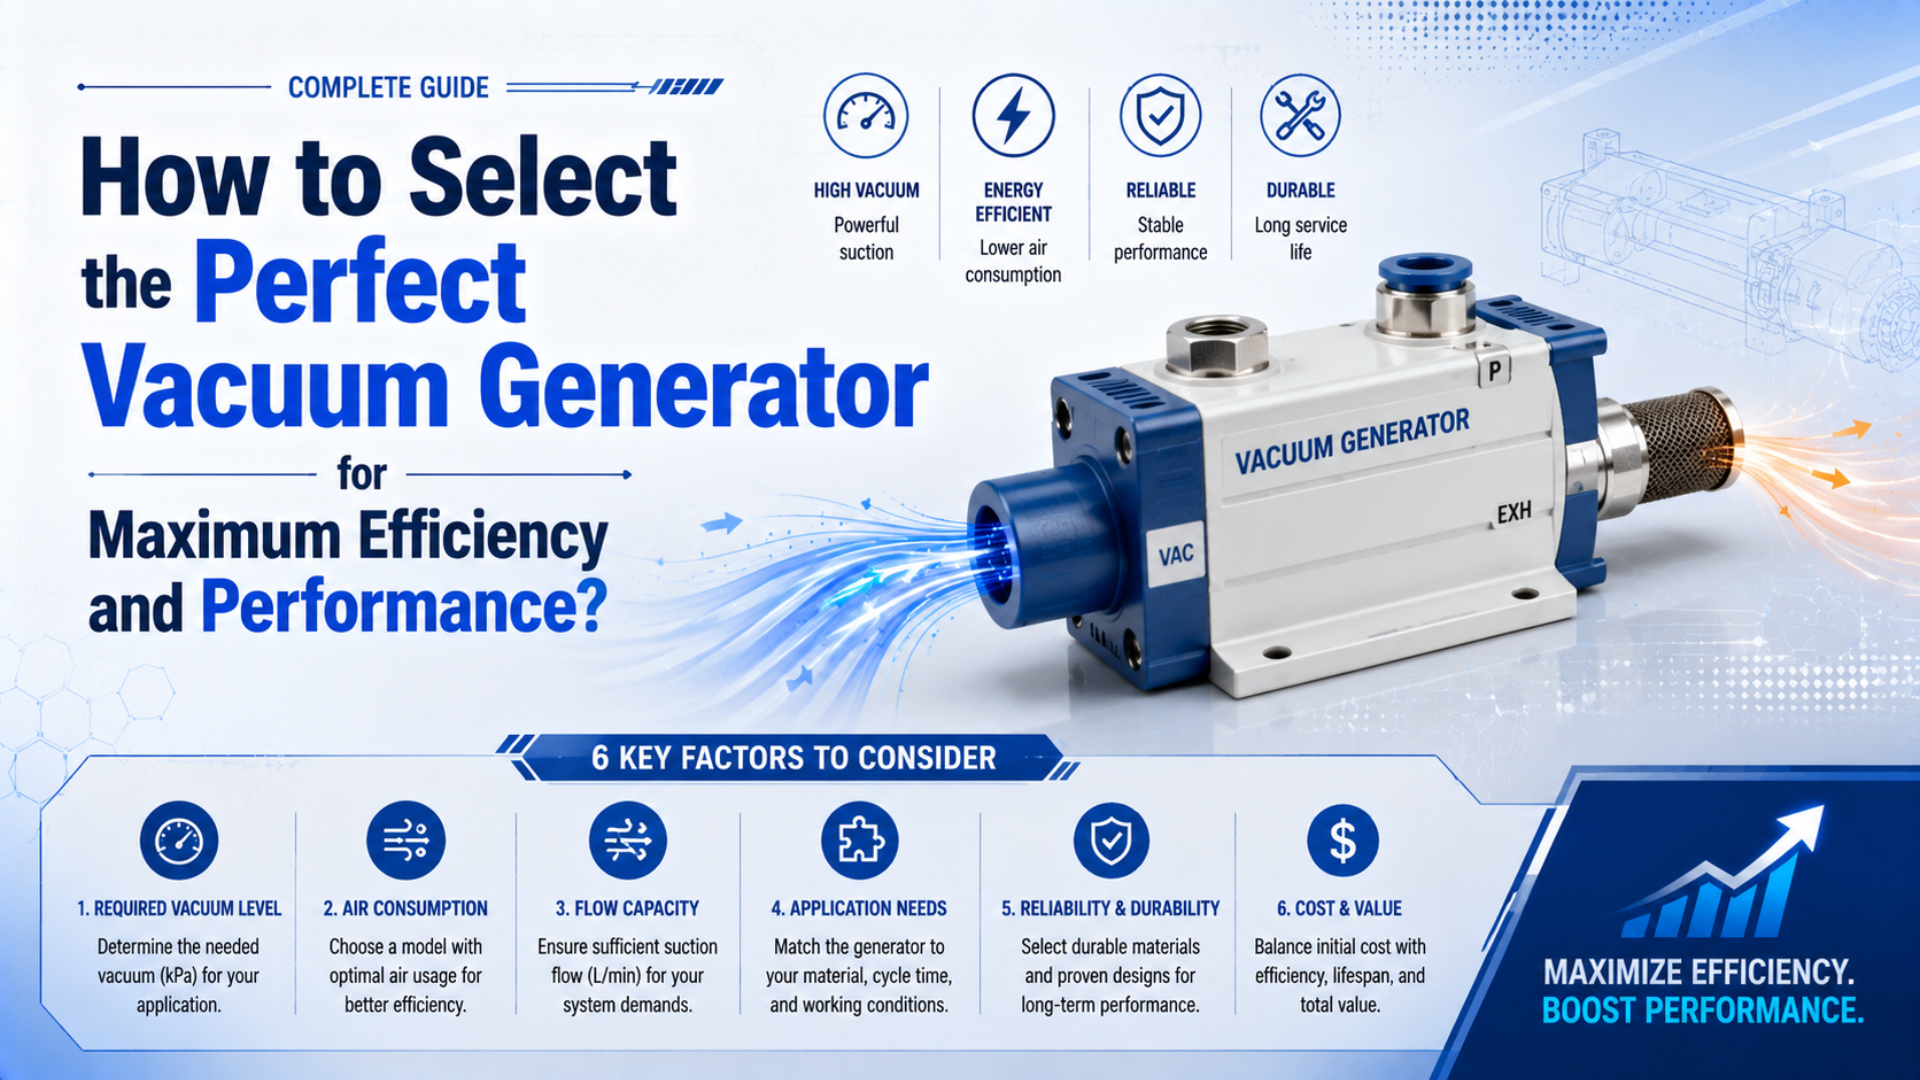
Ein Vakuumerzeuger ist das Gerät, das den Sauger und den angeschlossenen Vakuumkreis evakuiert. Wählen Sie den kleinsten Vakuumerzeuger, der den verifizierten Greifdruck innerhalb der zulässigen Zeit erreicht, ihn bei gemessener Leckage hält und die Grenzen für Druckluftkosten und Sicherheit erfüllt. Maximalvakuum, maximaler Saugluftstrom und Luftverbrauch bleiben getrennte Katalogwerte.
Beginnen Sie mit Last, Saugeranordnung, Oberfläche, insgesamt zu evakuierendem Volumen, gewünschter Reaktionszeit, erwarteter Leckage, dynamischem Eingangsdruck, Einschaltdauer und Ausblasmethode. Vergleichen Sie danach jeden Kandidaten an einem gemeinsamen Betriebspunkt. Die endgültige Entscheidung ergibt sich aus einem Test am tatsächlichen Werkstück und nicht aus der Kombination voneinander unabhängiger Katalogmaxima.
Wichtige Erkenntnisse
- Prüfen Sie Haltekraft der Sauger und Durchfluss des Vakuumerzeugers getrennt.
- Lesen Sie den Saugluftstrom beim erforderlichen Vakuum und nicht am Ende der Kennlinie ab.
- Die ZQ-Beispiele von SMC kombinieren 5–22 L/min Saugluftstrom mit 15–47 L/min Treibluftverbrauch.
- Beweisen Sie Greifdruck, Reaktionszeit, Erholung nach Leckage, Ablage und sicheren Fehlerzustand an der Maschine.
Das Datenblatt für die Auswahl eines Vakuumerzeugers
Die aktuelle Auswahlreihenfolge von SMC umfasst sieben Schritte und endet mit der Bewertung an der tatsächlichen Anlage. Diese Reihenfolge ist sinnvoll, weil die Leistung des Vakuumerzeugers erst festgelegt werden kann, wenn Werkstück, Bewegung, Saugergeometrie und erforderliche Haltekraft bekannt sind (SMC-Auswahl von Vakuumausrüstung und Modellen, 2026).
Schreiben Sie die Betriebsanforderung auf, bevor Sie einen Katalog öffnen. Ein brauchbares Datenblatt enthält:
| Eingabe | Diesen Wert dokumentieren | Warum er die Auswahl verändert |
|---|---|---|
| Werkstück | Masse, Abmessungen, Schwerpunkt, Oberfläche, Porosität | bestimmt Last, Saugerart, Leckage und Lastverteilung |
| Bewegung | Ausrichtung, Beschleunigung, Verzögerung, Vibration | bestimmt die erforderliche Haltereserve |
| Vakuumkreis | Anzahl und Volumen der Sauger, Innendurchmesser und Länge der Schläuche, Verteilervolumen | bestimmt zu evakuierendes Volumen und Leitwert |
| Zeitverhalten | maximale Zeit vom Vakuumbefehl bis zum sicheren Greifsignal | bestimmt den erforderlichen effektiven Saugluftstrom |
| Leckage | gemessener Durchfluss oder erreichter Druck am echten Teil | verschiebt den Betriebspunkt auf der Durchflusskurve |
| Werksluft | dynamischer Druck am Erzeuger, Luftqualität, gleichzeitiger Bedarf | bestimmt, ob die Katalogleistung erreichbar ist |
| Steuerung | Vakuumschalter, Rückschlagventil, Absperrlogik, Ausblasen, Fehlerreaktion | bestimmt Einschaltzeit der Luft und sichere Ablage |
| Kaufmännische Belastung | Anzahl der Erzeuger, Zyklen, Haltezeit, Schichten, Energiepreis | bestimmt jährliche Druckluftkosten |
Behandeln Sie das Ergebnis als Betriebsbereich und nicht als einzelne Vakuumzahl. Eine kurze Anforderung könnte lauten: „Mindestens -55 kPa Überdruck bei 12 L/min gemessener Leckage halten, den Schaltpunkt innerhalb von 180 ms erreichen und mit einem dynamischen Eingangsdruck von 0,40 MPa arbeiten.“ Diese Aussage lässt sich gegen eine Kennlinie und einen Maschinentest prüfen.
Wie trennen Sie Haltekraft des Saugers und Leistung des Vakuumerzeugers?
Schmalz definiert die ideale Haltekraft eines Vakuumsaugers als Druckdifferenz multipliziert mit der wirksamen Saugfläche, . Diese Beziehung dimensioniert die Lastseite; sie sagt nicht, welcher Saugluftstrom zum Evakuieren der Schläuche oder zum Ausgleich der Leckage benötigt wird (Schmalz-Vakuumsauger, 2026).
Die ideale normale Haltekraft ist:
In dieser Gleichung ist die ideale Normalkraft, $Delta p$ der Umgebungsdruck minus Saugerdruck und die effektive Saugfläche des Herstellers. Verwenden Sie Druck und Fläche in kompatiblen SI-Einheiten, um Newton zu erhalten.
Für eine senkrechte Aufwärtsbewegung kann die Prüflast so geschrieben werden:
In diesem Ausdruck stehen für die Werkstückmasse, für die Erdbeschleunigung, für die Aufwärtsbeschleunigung und für einen gewählten Sicherheitsfaktor. Verteilen Sie die erforderliche Kraft erst dann auf die Sauger, wenn Schwerpunkt, ungleiche Lastverteilung, Werkstückbiegung, Saugerabnutzung, Verunreinigung und die Folgen des Verlusts eines Saugers berücksichtigt sind.
Senkrechte Flächen benötigen eine separate Prüfung des Gleitens, weil die Last tangential zum Sauger wirkt. Reibungskoeffizient, Öl, Wasser, Staub und Oberflächenstruktur können entscheidend sein. Verwenden Sie die Gleichung für die Normalkraft nicht als Nachweis der Schertragfähigkeit. Nutzen Sie veröffentlichte Scherdaten oder prüfen Sie den genauen Sauger auf der genauen Oberfläche. Prüfen Sie beides.
Ein Erzeuger erzeugt keine zusätzliche Haltekraft, nachdem der erforderliche Druck erreicht ist. Seine Durchflussleistung bestimmt, wie schnell sich der Druck aufbaut und ob er gehalten werden kann, während Luft einströmt. Durchfluss ist eine separate Größe. Verwenden Sie den Rechner für die Vakuumsaugergröße als erste Lastprüfung und beschaffen Sie danach effektive Saugflächen- und Scherdaten des Saugerherstellers.
Wie lesen Sie die Leistungskurve eines Vakuumerzeugers?
Bei den angegebenen Versorgungsdrücken nennen die Beispiele SMC ZQ105, ZQ107 und ZQ110 maximale Saugluftströme von 5, 10 und 22 L/min (ANR), während alle drei ein maximales Vakuum von -80 kPa aufweisen. Diese Werte liegen an unterschiedlichen Endpunkten der Kennlinie (SMC-ZQ-Serie, 2023).
Maximalvakuum wird bei verschlossenem Sauganschluss gemessen, wenn der Saugluftstrom gegen null geht. Der maximale Saugluftstrom wird nahe Atmosphärendruck am Sauganschluss gemessen, wo das nutzbare Vakuum gering ist. Ein Werkstück arbeitet zwischen diesen beiden Endpunkten.
Lesen Sie eine Kandidatenkennlinie in dieser Reihenfolge:
- Markieren Sie den minimal zulässigen Vakuumdruck aus der Lastprüfung einschließlich Beschleunigung und des zulässigen Druckverlusts, bevor die Steuerung reagiert.
- Schneiden Sie diese Drucklinie mit der Saugluftstromkurve des Kandidaten.
- Lesen Sie den Durchfluss ab.
- Vergleichen Sie ihn mit der gemessenen Dauerleckage und der erforderlichen Projektreserve.
- Prüfen Sie die Evakuierungszeitdaten bei demselben Versorgungsdruck, Schlauch, Filter, Volumen und Druckziel.
- Dokumentieren Sie den Treibluftverbrauch beim dynamischen Eingangsdruck und nicht beim Leerlaufwert der Werksleitung.
Was ist, wenn ein Katalog nur „maximales Vakuum“ und „maximalen Durchfluss“ zeigt? Fordern Sie die vollständige Kennlinie an, denn die Kombination dieser beiden Maxima erzeugt einen fiktiven Betriebspunkt.
Auch der Versorgungsdruck gehört in den Vergleich. Die ZQ-Beispiele nennen 0,35 MPa für die 0,5-mm-Düse und 0,43 MPa für die Düsen mit 0,7 und 1,0 mm. Mehr Eingangsdruck ist kein allgemeines Upgrade. Der SMC-Auswahlleitfaden empfiehlt den Standardversorgungsdruck des Modells und warnt, dass überhöhter Druck die Leistung verringern und zugleich Luft verschwenden kann.
Die Physik von Düse, Mitnahmeeffekt und Diffusor hinter der Kennlinie wird in Die Physik von Venturi-Ejektoren und Vakuumregelventilen erklärt.
Wie bestimmen Volumen, Leckage und Reaktionszeit den Durchfluss?
Die Ansaugreaktionszeit ist das Intervall vom Betätigen des Ventils bis zum Erreichen des für das Greifen erforderlichen Drucks am Sauger. SMC beginnt die Durchflussprüfung mit der Kapazität der vakuumseitigen Leitungen geteilt durch die erforderliche Reaktionszeit und ergänzt danach den tatsächlichen Leckage-Betriebspunkt aus der Durchflusskurve (SMC-Auswahl von Vakuumausrüstung und Modellen, 2026).
Das zu evakuierende Volumen umfasst Sauger, Verschraubungen, Filter, Schläuche, Verteiler, Behälter und Sensorkavitäten. Lange Vakuumschläuche erhöhen Volumen und Begrenzung. Wenn die Reaktionszeit wichtig ist, ist es oft besser, den Ejektor nahe an den Saugern zu platzieren, als eine lange Saugleitung zu einem entfernten Schaltschrank zu führen.
Für ein geschlossenes Volumen und eine ungefähr konstante effektive Pumpgeschwindigkeit ergibt sich als erste Näherung:
In dieser Näherung ist die Zeit, das gesamte zu evakuierende Volumen, der effektive Saugluftstrom am angeschlossenen Volumen und sowie der anfängliche und der endgültige absolute Druck. Leybold verwendet Volumen, effektive Pumpgeschwindigkeit und Druckverhältnis für Abpumpzeitschätzungen und weist darauf hin, dass druckabhängige Geschwindigkeit und Gaszufluss das Ergebnis verändern (Leybold: Abpumpzeit berechnen, 2026).
Der Saugluftstrom eines Ejektors ändert sich gewöhnlich mit steigender Evakuierung, daher ist die Gleichung nur ein Screening und kein Freigabekriterium. Verwenden Sie nach Möglichkeit die Evakuierungskurve des Herstellers. Prüfen Sie danach das installierte Volumen. Der Rechner für die Vakuum-Evakuierungszeit hilft, Annahmen zu Volumen, Absolutdruck, Leckage und Wirkungsgrad vor der Katalogprüfung zu ordnen.
Poröse Platten, strukturierte Gussteile, verzogene Bleche und verschlissene Sauger erhöhen die Dauerleckage. Messen Sie diese am tatsächlichen Werkstück. Eine praktische Methode besteht darin, das stabilisierte Vakuum mit dem Kandidaten-Ejektor zu erfassen und anschließend anhand seiner Durchflusskurve den entsprechenden Saugluftstrom zu schätzen. Wiederholen Sie die Prüfung mit repräsentativen Teilen und nicht nur mit dem am besten dichtenden Muster.
Auswahl zwischen Hochvakuum, hohem Durchfluss und zentralen Quellen
Im ausgearbeiteten Kennlinienbeispiel von SMC lässt eine Leckage von 40 L/min einen Hochvakuum-Ejektor bei etwa -10 kPa und eine Hochdurchflussversion bei etwa -23 kPa liegen; bei 5 L/min Leckage erreicht die Hochvakuumversion etwa -72 kPa. Der Betriebspunkt der Anwendung entscheidet, welche Kennlinie nützlich ist (SMC-Auswahl von Vakuumausrüstung und Modellen, 2026).
| Quellenstrategie | Passt typischerweise zu | Wichtigste Prüfung |
|---|---|---|
| Hochvakuum-Ejektor | dichten oder leckagearmen Teilen, die eine größere Druckdifferenz benötigen | verfügbarer Durchfluss beim Haltesollwert |
| Hochdurchfluss-Ejektor | porösen, rauen oder uneinheitlichen Oberflächen | aufrechterhaltbares Vakuum bei gemessener Leckage |
| Mehrstufiger Ejektor | Anwendungen, bei denen seine vollständige Kennlinie und der Treibluftbedarf Alternativen übertreffen | modellspezifische Kennlinie, Luftverbrauch, Abluft- und Steuerungsdaten |
| Verteilte Ejektoren | schnelle lokale Reaktion, kurze Vakuumleitungen, unabhängige Sauger | gleichzeitiger Druckluftbedarf und Geräusch |
| Zentrale Pumpe oder Gebläse | viele Punkte, lange Einschaltdauer, kontinuierliche Leckage oder werksweite Vakuumversorgung | Leitwert, Reserve, Steuerung, Wartung und Gesamtenergie |
„Mehrstufig“ beschreibt eine Konstruktion und ist keine Energiegarantie. Vergleichen Sie Saugluftstrom beim erforderlichen Druck, Treibluftstrom beim angegebenen Versorgungsdruck und die tatsächliche Einschaltdauer. Ein einstufiges Gerät mit gut abgestimmter Düse und kurzer Einschaltdauer kann im Betrieb weniger kosten als ein überdimensioniertes mehrstufiges Gerät, das dauerhaft eingeschaltet bleibt.
Ein Erzeuger, der mehrere Sauger versorgt, bildet einen gemeinsamen Ausfallpfad. Das ist relevant. Fehlt ein Teil oder öffnet ein Sauger zur Atmosphäre, kann das Vakuum an den übrigen Saugern zusammenbrechen. Getrennte Kreise, Rückschlagventile, Durchflussbegrenzer oder eine Einzelprüfung können erforderlich sein. Die richtige Anordnung folgt der Risikobewertung und nicht der geringsten Bauteilzahl.
Filter müssen auf der richtigen Seite des Kreises ausgewählt werden. Der vakuumseitige Filter wird nach Saugluftstrom und zulässigem Druckabfall dimensioniert; der versorgungsseitige Filter nach Treibluftbedarf und Eintrittsluftanforderung des Erzeugers. Siehe Vakuumfiltergröße zur Vermeidung von Ejektorverstopfung richtig auswählen für diese separate Berechnung.
Wie vergleichen Sie Druckluftkosten, ohne Einsparungen zu erfinden?
Dieselben SMC-ZQ-Beispiele kombinieren maximale Saugluftströme von 5, 10 und 22 L/min mit einem Treibluftverbrauch von 15, 25 und 47 L/min (ANR). Diese Spannweite zeigt, warum Saugleistung und Druckluftbedarf in einem Angebotsvergleich getrennte Spalten benötigen (SMC-ZQ-Serie, 2023).
Die jährlichen Stromkosten lassen sich nicht allein aus NL/min und dem Strompreis berechnen. Eine belastbare Schätzung benötigt normierten Treibluftstrom, Anzahl der Erzeuger, gemessene Luft-Einschaltdauer, jährliche Betriebsstunden, spezifische Kompressorleistung und Energiepreis:
Die Variablen stehen für den normierten Luftstrom , die Anzahl der Erzeuger , den Luft-Einschaltdaueranteil , die jährlichen Betriebsstunden , die spezifische Kompressorenergie und die Stromkosten pro kWh . Halten Sie alle Volumen-Referenzbedingungen konsistent.
Das US-Energieministerium stellt Werkzeuge zur Druckluftbewertung und ein Kostenarbeitsblatt für Anlagen bereit und keinen universellen Kostenfaktor (US-Energieministerium: Druckluftsysteme, 2026). Verwenden Sie nach Möglichkeit gemessene Standortdaten.
Eine Luftsparsteuerung verändert und nicht den momentanen Treibluftverbrauch des Erzeugers. Messen Sie ihn. Bei einem dichten Teil können Rückschlagventil und Vakuumschalter das Versorgungsventil während des Haltens schließen. Bei einem porösen Teil muss der Ejektor eventuell kontinuierlich laufen. Dokumentieren Sie Neustarthäufigkeit und Mindestvakuum, bevor Sie eine Reduzierung der Einschaltdauer freigeben.
Verwenden Sie in der RFQ zwei Energieszenarien: kontinuierliche Luftzufuhr und verifizierte Abschaltsteuerung. Messen Sie zuerst. So verhindern Sie, dass ein Lieferant einen optimistischen Einschaltdaueranteil anbietet, den das Werkstück nicht halten kann. Außerdem wird sichtbar, ob ein teureres integriertes Gerät seine Kosten durch gemessene Ausschaltzeit und nicht durch eine allgemeine Einsparungsprozentzahl verdient.
Welche Steuerungs- und Sicherheitsfunktionen gehören in die Auswahl?
SMC empfiehlt, das Signal des Vakuumschalters vor dem Heben zu bestätigen und nicht allein anhand eines Timers weiterzufahren. Der Leitfaden fordert außerdem Maßnahmen gegen das Herabfallen, wenn ein Verlust von Strom oder Versorgungsluft eine Gefahr durch fallende Gegenstände verursachen kann (SMC-Auswahl von Vakuumausrüstung und Modellen, 2026).
Spezifizieren Sie die Steuerungssequenz gemeinsam mit dem Erzeuger:
- Vakuum vor oder beim Kontakt des Saugers befehlen, soweit es das Werkstück erlaubt.
- Überwachung der Reaktionszeit starten.
- Den Schwellwert des sicheren Greifsignals verlangen, bevor eine lasttragende Bewegung beginnt.
- Treibluft entsprechend der validierten Leckagestrategie abschalten oder halten und jeden Neustart dokumentieren.
- Alarm auslösen und in den dokumentierten sicheren Zustand wechseln, wenn der Druck die Schwelle für sichere Bewegung unterschreitet.
- Beim Ablegen das Vakuum trennen und den kürzesten Ausblaspuls anwenden, der das ungünstigste Werkstück zuverlässig löst, ohne benachbarte Teile zu bewegen oder ein zweites Teil aus einem Stapel mitzunehmen.
- Die Freigabe bestätigen.
Der Schwellwert des Vakuumschalters ergibt sich aus dem Mindestdruck, der die Lastberechnung bei Beschleunigung und Vibration noch erfüllt. Mehr ist nicht automatisch sicherer. Ein Schwellwert nahe dem Maximalvakuum kann die Verzögerung erhöhen, ohne nutzbare Sicherheit hinzuzufügen. Legen Sie, sofern Steuerung und Sensorauflösung es erlauben, getrennte Warn-, Sicher-Greif- und Abbruchschwellen fest.
Rückschlagventile können Vakuum halten, nachdem die Treibluft abgeschaltet wurde, doch gehaltenes Vakuum ist kein Nachweis für sicheres Heben. Es verschafft Zeit. Leckage, Saugerverformung, ein fehlendes Teil und gemeinsame Verteiler können den Schutz überwinden. Gefährliche Lasten können eine mechanische Sekundärsicherung oder Schutzvorrichtungen erfordern. Ein Behälter kann den Druckabfall verlangsamen, erhöht aber auch Evakuierungs- und Ablagezeit.
Auch die Abluft ist wichtig. Ein verstopfter Schalldämpfer oder eine begrenzende gemeinsame Abluft kann Gegendruck erhöhen und die Leistung verändern. Dokumentieren Sie den dynamischen Eingangsdruck während des Luftstroms und wiederholen Sie die Vakuumprüfung mit dem endgültigen Schalldämpfer, Filter, Schlauch, Verschraubungen und Ausblaseinstellungen. Der Leitfaden zum Druckabfall in Druckluftsystemen behandelt die Messung auf der Versorgungsseite.
Wie weisen Sie die Auswahl an der tatsächlichen Maschine nach?
Der aktuelle Auswahlprozess von SMC endet mit Schritt 7, „Mit der tatsächlichen Anlage bewerten“, und die Steuerungshinweise verlangen vor der Bewegung ein Bestätigungssignal der Ansaugung. Das ist die richtige Freigabegrenze: Berechnungen wählen den Erzeuger vor, während die Prüfung im eingebauten Zustand die Kombination aus Kreis und Werkstück nachweist (SMC-Auswahl von Vakuumausrüstung und Modellen, 2026).
Verwenden Sie eine gestufte Abnahmeprüfung:
| Prüfung | Methode | Abnahmekriterium |
|---|---|---|
| Vakuum am verschlossenen Anschluss | Sauganschluss abdichten und bei dynamischem Nennversorgungsdruck betreiben | erreicht den modellspezifischen Bereich am verschlossenen Anschluss |
| Reaktion bei bekanntem Volumen | ein gemessenes Volumen über den endgültigen Kreis evakuieren | erreicht den spezifizierten Schaltdruck innerhalb der Projektzeit |
| Werkstückleckage | repräsentative saubere, verschmutzte, raue, verzogene und poröse Teile prüfen | hält den Mindestdruck mit der erforderlichen Reserve |
| Dynamisches Handling | ungünstigste Beschleunigung, Ausrichtung, Vibration und Not-Halt ausführen | unterschreitet die dokumentierte Abbruchschwelle nicht |
| Ablage | endgültigen Ausblas- und Entlüftungsweg prüfen | löst innerhalb des Maschinenzeitlimits, ohne benachbarte Teile zu bewegen |
| Luftverbrauch verifizieren | Luft-Einschaltzeit, Neustarthäufigkeit und Eintrittsdurchfluss messen | stimmt mit dem freigegebenen Kostenszenario überein |
| Fehlerreaktion | Teil entfernen, einen Sauger öffnen, Versorgung reduzieren und Strom unterbrechen, soweit zulässig | Maschine wechselt in den dokumentierten sicheren Zustand |
Es gibt keinen allgemein zulässigen Prozentsatz für den Vakuumabfall. Legen Sie die Grenze aus gespeichertem Volumen, bekannter Leckage, sicherem Mindestdruck, Reaktionszeit und Reaktionszeit der Maschine fest. Dokumentieren Sie die vollständige Druckkurve und nicht nur Anfangs- und Endwert.
Bewahren Sie drei Referenzkurven auf: verschlossener Anschluss, bekanntes Volumen und echtes Werkstück. Verwenden Sie alle drei. Sie trennen Zustand des Erzeugers, Leitwert des Kreises und Werkstückleckage. Ist das Vakuum am verschlossenen Anschluss korrekt, aber die Prüfung mit bekanntem Volumen zu langsam, untersuchen Sie Begrenzungen und Volumen. Bestehen beide Prüfungen, versagt aber das Teil, prüfen Sie Sauger, Positionierung, Oberfläche und Leckage, bevor Sie einen größeren Erzeuger kaufen.
Fügen Sie einer RFQ oder endgültigen Freigabe das Datenblatt, die gewählten Katalogkennlinien, den Prüfkreis, Druckkurven, Durchfluss-Referenzbedingungen, Steuerungsschwellwerte und Fehlerprüfergebnisse bei. So werden Lieferantenvergleiche wiederholbar und künftige Ersatzteile nicht allein nach Modellnamen ausgewählt.
FAQ zur Auswahl von Vakuumerzeugern
Die ZQ-Reihe nutzt Düsen mit 0,5, 0,7 und 1,0 mm, doch jedes Modell benötigt weiterhin eigenen Versorgungsdruck, eigene Saugluftstromkurve, eigenen Treibluftbedarf und einen Test im eingebauten Zustand. Diese Fragen behandeln die Abkürzungen, die am ehesten zu einer falschen Auswahl führen (SMC-ZQ-Serie, 2023).
Ist der Erzeuger mit dem höchsten Maximalvakuum immer die beste Wahl?
Nein. Maximalvakuum ist normalerweise ein Ergebnis bei verschlossenem Anschluss und nahezu null Saugluftstrom. Wählen Sie am Mindestdruck, den die Last benötigt, und lesen Sie ab, wie viel Saugluftstrom dort verbleibt. Ein poröses oder leckendes Werkstück kann mit einer Hochdurchflusskennlinie besser funktionieren, selbst wenn dieser Erzeuger einen niedrigeren Kennwert für verschlossenes Maximalvakuum hat.
Kann der maximale Saugluftstrom zur Berechnung der Evakuierungszeit verwendet werden?
Nicht allein. Der maximale Saugluftstrom wird normalerweise bei geringem Vakuum angegeben, während sich der Durchfluss mit fallendem Druck ändert. Berücksichtigen Sie Volumen von Sauger, Schlauch, Verschraubung, Filter, Verteiler und Behälter und verwenden Sie anschließend die Evakuierungskurve des Herstellers oder den effektiven Durchfluss im installierten Kreis. Validieren Sie die endgültige Zeit am tatsächlichen Schaltpunkt.
Wann senkt ein luftsparendes Ventil den Verbrauch?
Es senkt den Verbrauch, wenn Werkstück und Kreis genügend Vakuum halten, damit die Treibluft zwischen kontrollierten Neustarts abgeschaltet bleiben kann. Messen Sie Luft-Einschaltdauer und minimalen Haltevakuumdruck. Poröses Material oder eine dauerhafte Leckage kann kontinuierliche Erzeugung erzwingen und den erwarteten Vorteil der Abschaltung weitgehend beseitigen.
Welche Angaben sollten mit einer RFQ für einen Vakuumerzeuger gesendet werden?
Senden Sie Werkstückmasse und -oberfläche, Bewegung und Ausrichtung, Saugerart und -anzahl, erforderliches Vakuum, gemessene Leckage, Gesamtvolumen, Reaktionszeit, dynamischen Versorgungsdruck, Treibluftgrenze, Einschaltdauer, Steuerung, Ablagemethode, Umgebung und Fehlerreaktion. Geben Sie den exakten Betriebspunkt an, der auf der Lieferantenkennlinie erwartet wird.
Quellen und technische Referenzen
- SMC-Auswahl von Vakuumausrüstung und Modellen, siebenstufige Auswahl von Saugern, Auswahl nach Ejektordurchfluss und Leckage, Reaktionszeit, Versorgungsdruck, Steuerung, Sicherheit, Filterung und Modelldaten. Abgerufen am 2026-07-27.
- SMC-ZQ-Serie, Düsendurchmesser, Standardversorgungsdruck, maximaler Saugluftstrom, Luftverbrauch, Maximalvakuum und Interpretation von Durchflusskurven. Abgerufen am 2026-07-27.
- Schmalz-Vakuumsauger, Zusammenhang von Druckdifferenz, effektiver Fläche und Haltekraft. Abgerufen am 2026-07-27.
- Leybold: Abpumpzeit berechnen, Volumen, effektive Pumpgeschwindigkeit, Druckverhältnis und Grenzen der Abpumpzeit. Abgerufen am 2026-07-27.
- US-Energieministerium: Druckluftsysteme, Werkzeuge zur Druckluftbewertung, Kostenleitfäden für Anlagen und Ressourcen zur Systemeffizienz. Abgerufen am 2026-07-27.