
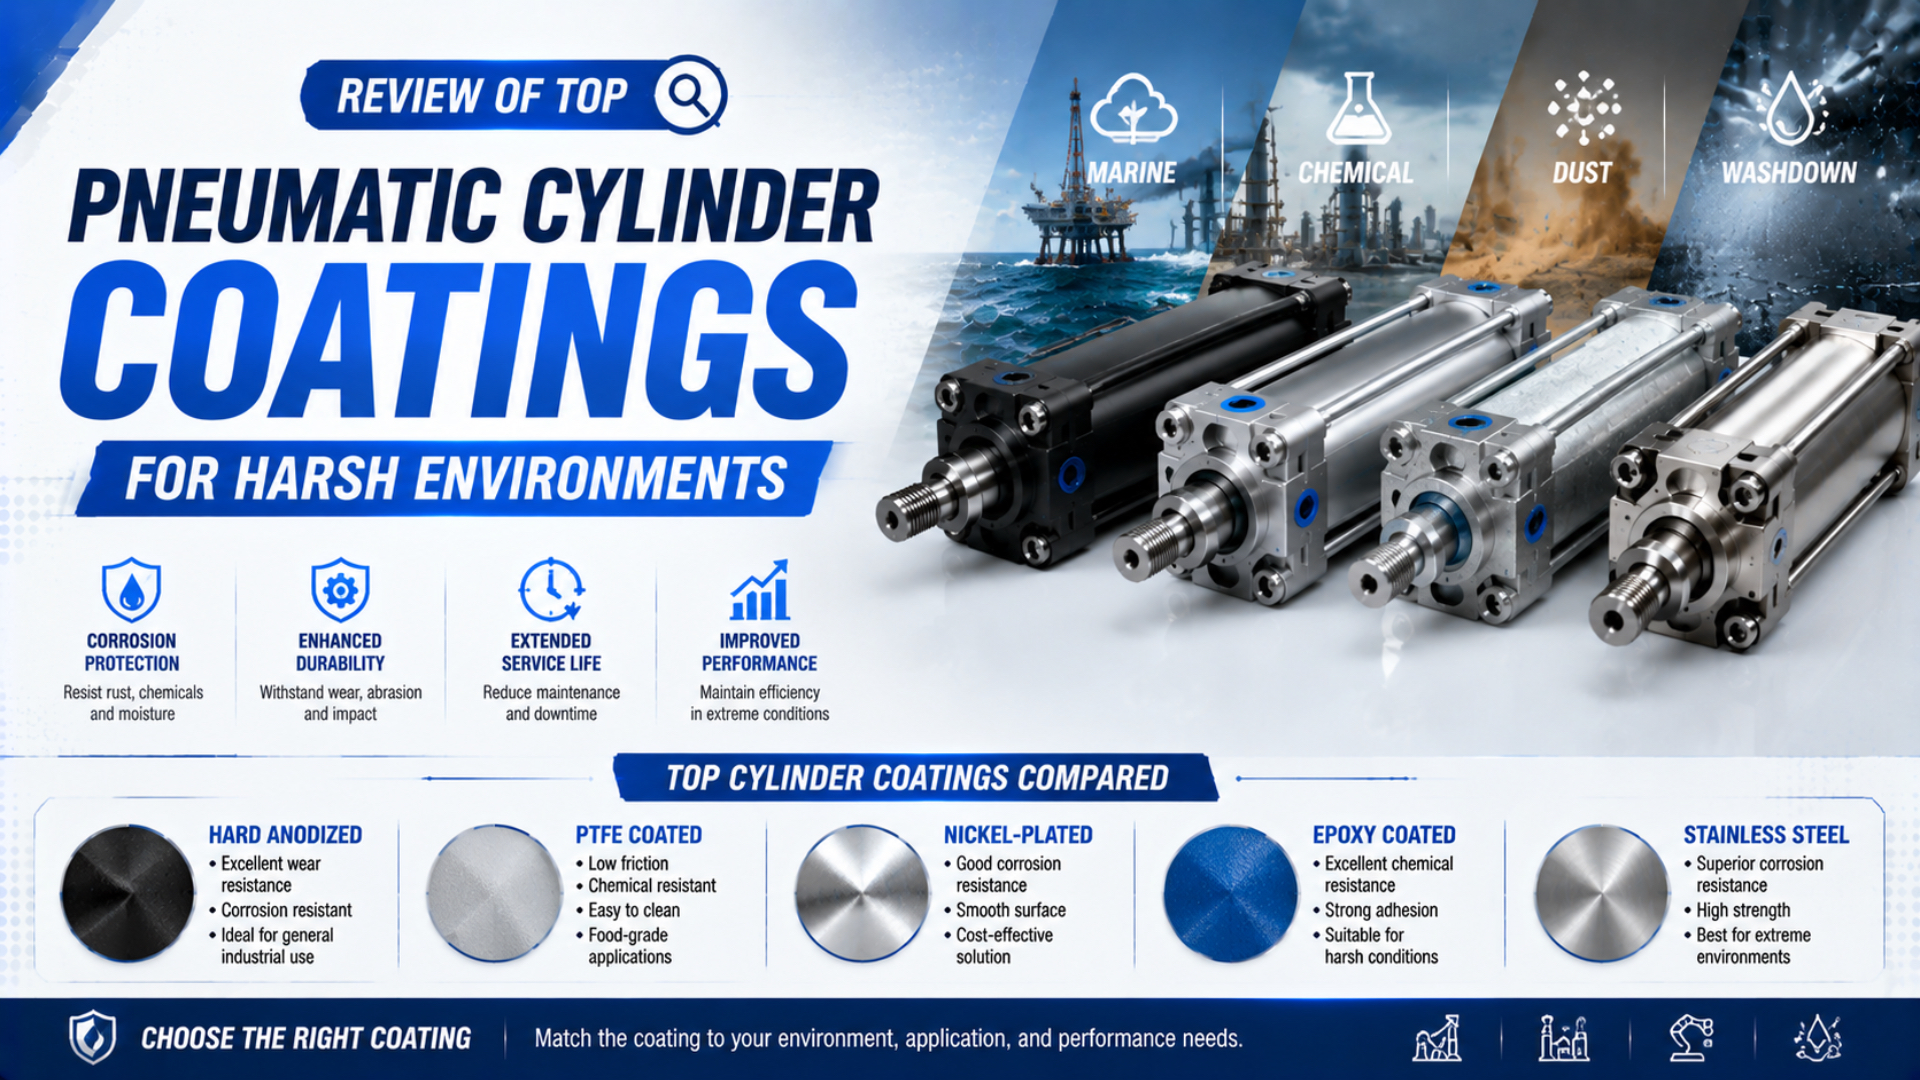
Her zorlu ortam için geçerli tek bir en iyi pnömatik silindir kaplaması yoktur. Doğru spesifikasyon gerçek maruziyetle başlar; hangi silindir komponentlerinin bu maruziyetle karşılaştığını belirler ve her biri için uyumlu bir malzeme veya yüzey işlemi seçer. Sert bir mil yüzeyi, korunan bir alüminyum gövde ve korozyona dayanıklı bağlantı elemanları farklı sorunları çözer.
Tuz püskürtme saatleri evrensel bir sıralama tablosu olarak kullanılmamalıdır. ISO 9227:2022 yapay atmosferler için üç yöntem tanımlar; ancak farklı malzemeleri sıralamak veya uzun vadeli korozyon direncini öngörmek için tasarlanmadığını açıkça belirtir (ISO 9227, 2022). Sonucu, adı belirlenmiş bir ürün spesifikasyonuna bağlı kontrollü kalite kontrollerinden biri olarak değerlendirin.
Önemli noktalar
- ISO 9227 üç tuz püskürtme yöntemi tanımlar, ancak test saatlerini saha ömrüne dönüştürmez.
- Gövde iç çapını, gövde dış yüzeyini, piston milini, kapakları, bağlantı elemanlarını, contaları ve aksesuarları ayrı ayrı belirtin.
- Anodizasyon, kaplama, polimer kaplama ve paslanmaz çelik yapı birbirinin yerine kullanılamaz.
- Kabul kanıtı, genel bir “korozyona dayanıklı” etiketinden daha önemlidir.
Zorlu ortam silindir paketi, belirli bir kimyasal, termal, mekanik ve nem maruziyeti için seçilmiş eksiksiz aktüatör konfigürasyonudur. Basınç taşıyan parçaları, hareketli yüzeyleri, contaları, yağlayıcıyı, bağlantı elemanlarını, montaj parçalarını, sensörleri, rakorları, kabloları ve her türlü koruyucu yüzey sistemini içerir.
Seçim kuralı basittir: Maruziyete açık ve en az korunan komponent pratik korozyon sınırını belirler. Kaplamalı bir çatal pim taşıyan paslanmaz gövde, uygun olmayan mil yüzeyine sahip anodize bir gövde veya şişmiş bir contanın yanında bulunan kimyasala dayanıklı bir kaplama erken arızaya yine de yol açabilir.
Tek bir kaplama neden her silindir yüzeyini koruyamaz?
ISO 9227:2022 üç tuz püskürtme yöntemi tanımlar: nötr tuz püskürtme, asetik asitli tuz püskürtme ve bakırla hızlandırılmış asetik asitli tuz püskürtme. Bu çeşitlilik, “korozyon direnci”nin tek bir özellik olmadığını gösteren ilk ipucudur. Bir silindirde her yüzey, maruziyet mekanizması ve işlevsel gereklilik için ayrı koruma gerekir (ISO 9227, 2022).
Gövdenin dış yüzeyi çoğunlukla bariyer koruması problemidir. İç çap, contanın üzerinde çalıştığı hassas bir yüzeydir. Piston mili, mil contasının gerektirdiği finisajı, sertliği, geometrisi ve dokuyu korurken korozyona direnmelidir. Kapaklar, dişler, tie-rod'lar, montaj parçaları, pimler, anahtarlar ve rakorlar aralıklar ve farklı metallerin temas ettiği arabirimler oluşturur.
Görünen her parçayı aynı sistemle kaplamak aktüatörü daha kötü hale getirebilir. Geçme çapındaki kalın bir birikim boşluğu değiştirir. Aşındırıcı bir mil üzerindeki yumuşak polimer tabaka çizilebilir veya soyulabilir. Agresif bir son işlem ana malzemeyi ya da nihai ölçüleri değiştirebilir. Sızdırılmış bir anodize kaplama dış yüzeye uyarken iç çap, işlemden sonra kontrollü bir finisaj sırası gerektirebilir.
Dış ve iç korozyon yollarını da ayırın. Dış yıkama sıvısı birleşim yerlerine, çiziklere, bağlantı elemanlarına ve sensör kanallarına saldırabilir. İç korozyon ise daha çok basınçlı havadaki neme, yoğuşmaya, uyumsuz yağlayıcıya, montaj hasarına veya basınç tarafındaki bir kusura işaret eder. Yıkama ortamında korozyon kılavuzu bu tanısal ayrımı ayrıntılı biçimde ele alır.
| Silindir bölgesi | Temel görev | Tipik tehdit | Spesifikasyon odağı |
|---|---|---|---|
| Gövde dış yüzeyi | Yapısal muhafaza ve montaj arabirimi | Nem, sıçrama, UV, kimyasallar, çizikler | Temel alaşım, ön işlem, bariyer sistemi, kenar ve diş kaplaması |
| Gövde iç çapı | Piston contasının çalışma yüzeyi | Nem, partiküller, aşınma, kaplama kusurları | Nihai çap, form, doku, kaplama sırası, conta uyumluluğu |
| Piston mili | Hareketli conta izi | Tuz, kum, darbe, kimyasal film, sıyırıcı hasarı | Altlık, finisaj tipi, kalınlık, sertlik, gözeneklilik, nihai pürüzlülük |
| Kapaklar ve portlar | Basınç kapaması ve bağlantı | Aralıklar, hasarlı dişler, galvanik çiftler | Malzeme eşleşmesi, kaplama sürekliliği, tapalar, drenaj, sızdırmazlık yüzeyleri |
| Bağlantı elemanları ve montaj parçaları | Yük aktarımı | Farklı metaller, hapsolmuş sıvı, hasarlı boya | Alaşım, izolasyon, drenaj, erişim, yedek parçalar |
| Contalar ve aksesuarlar | Kirlenmeyi dışarıda tutmak ve hareketi kararlı kılmak | Şişme, hidroliz, ısı, içeri girme | Kesin bileşik, gres, ortam uyumluluğu, muhafaza sınıfı |
Kaplama, plaka kaplama ve paslanmaz çelik farklı spesifikasyon seçimleridir
İki ISO belgesi anodizasyon için farklı temel koşullar belirler. ISO 7599:2018 dekoratif ve koruyucu anodizasyonu, ISO 10074:2021 ise mühendislik kullanımı için sert anodizasyonu kapsar. Bir teknik resim, her koyu renkli alüminyum yüzeyi aynı kaplama saymak yerine uygulanacak prosesi ve nihai gereklilikleri adlandırmalıdır (ISO 7599, 2018; ISO 10074, 2021).
Terimleri doğru kullanın:
- Anodizasyon, alüminyum yüzeyini oksit tabakasına dönüştürür. Geleneksel koruyucu anodizasyon ile sert anodizasyon farklı spesifikasyon yollarına ve performans önceliklerine sahiptir.
- Akımsız nikel-fosfor kaplama, otokatalitik bir prosesle metalik nikel-fosfor tabakası biriktirir. Fosfor oranı, kalınlık, gözeneklilik ve ısıl işlem sonucu değiştirir.
- Mühendislik tipi krom kaplama, genellikle demir esaslı bir mil veya aşınma yüzeyi üzerine metalik krom biriktirir. Bu, mil işlemi için bir seçenektir; silindir gövdesi için evrensel bir finisaj değildir.
- PTFE esaslı kaplama, bir reçine sistemi ailesini ifade eder. Bağlayıcı, astar, takviye, kür döngüsü, film kalınlığı, yapışma ve bitmiş doku yine tanımlanmalıdır.
- Paslanmaz çelik yapı, altlığı değiştirir. Bazı yüzeylerde bariyer kaplamasına olan ihtiyacı ortadan kaldırabilir; ancak çukurlaşma, aralık korozyonu, galling, farklı metallerin saldırısı veya conta uyumsuzluğunu ortadan kaldırmaz.
- Organik boya veya toz boya sistemleri, dış çelik braketleri ve muhafazaları koruyabilir. ISO 12944-5:2019 çelik yapılar için koruyucu boya sistemlerini ele alır; dinamik conta izlerini veya işlenmiş pnömatik iç çapları değil (ISO 12944-5, 2019).
Bu ayrım yaygın bir satın alma hatasını önler. “316L finisajı”, “Teflon iç çapı” ve “sert anodize silindir” belirli ifadeler gibi görünür; ancak aktüatörün tamamını tanımlamaz. Hangi komponentin işlem gördüğünü, altlığın ne olduğunu, hangi yüzeylerin maskelendiğini veya sonradan işlendiğini ve hangi kabul testlerinin uygulanacağını sorun.
Maruziyet kaplama kararını nasıl yönlendirmelidir?
Festo korozyon direncini CRC0'dan CRC4'e kadar beş sınıfa ayırır ve CRC4'ü agresif gıda veya kimyasal ortamlar ile ağır dış ortam maruziyeti gibi aşırı korozyon stresine ayırır. Rehberi, uygun olduğunda gerçek ortamla test yapılmasını da ister; bu, genel bir kaplama sıralamasından seçim yapmaktan daha kullanışlıdır (Festo CRC, 2026'da erişildi).
Bir yüzey sistemi seçmeden önce maruziyet kaydı oluşturun. En azından kimyasal adı, konsantrasyon, sıcaklık, temas biçimi, maruziyet süresi, sıklık, durulama, kurutma, aşındırıcı kirlenme, UV, mekanik darbe ve kaplamada beklenen hasarı kaydedin. “Dış ortam”, “gıda sınıfı” ve “kimyasala dayanıklı” test koşulu değildir.
| Maruziyet | İlk tarama sorusu | Makul başlangıç yönü | Gereken ek kanıt |
|---|---|---|---|
| İç ortam nemi ve hafif endüstriyel toz | Yoğuşma iç çapa mı yoksa yalnızca dış yüzeye mi ulaşıyor? | Koruyucu anodizasyon veya standart katalog yapısı yeterli olabilir | Hava kalitesi, kaplama spesifikasyonu, conta ve yağlayıcı sınırları |
| Dış hava ve UV | Kenarlar, portlar, anahtarlar ve montaj parçaları eşit şekilde korunuyor mu? | Sert anodize edilmiş veya korunmuş gövde ve hava koşullarına uygun aksesuarlar | UV, döngüsel ıslanma, kaplama hasarı, drenaj, sıcaklık aralığı |
| Gıda veya içecek yıkaması | Hangi temizleyici, konsantrasyon, sıcaklık, püskürtme ve hijyen bölgesi geçerli? | Yıkamaya özel paslanmaz veya doğrulanmış kaplama konfigürasyonu | Temizlenebilirlik, gıda teması durumu, conta kimyası, gres, giriş koruması kanıtı |
| Kimyasal sıçrama veya buhar | Maruziyet aralıklı sıçrama, buhar veya daldırma mı? | Malzeme ve kaplama tam ortam verilerinden seçilmeli | Konsantrasyon, sıcaklık, ıslak kalma süresi, geçirgenlik, yapışma, onarım planı |
| Kıyı veya deniz tuzu | Aktüatör nemli hava, tuz püskürtmesi, sıçrama veya daldırma içinde mi? | Bölgeye göre 316L, dubleks veya belgelenmiş bir kaplama paketi | Aralıklar, birikintiler, galvanik çiftler, drenaj, mil ve aksesuar paketi |
| Madencilik ve aşındırıcı toz | Kum tanesi mile, sıyırıcıya, iç çapa veya milsiz silindirin sızdırmazlık bandına ulaşıyor mu? | Aşınmaya dayanıklı mil finisajı, etkili sıyırıcı, korumalı veya kılavuzlu yerleşim | Partikül boyutu, darbe, temizlik yöntemi, nihai yüzey dokusu |
| Yüksek sıcaklık | Isı önce kaplamayı, altlığı, contayı veya yağlayıcıyı mı değiştirir? | Sıcaklığa uygun malzeme sistemi | Sürekli ve tepe sıcaklığı, termal çevrim, kimyasal kombinasyon |
Gıda işleme, malzeme etiketlerinin neden yetersiz olduğunu gösterir. ABD gıda üretimi kuralları ekipmanın yeterince temizlenebilir olmasını ve gıda temas yüzeylerinin amaçlanan ortama, gıdaya, temizlik bileşiklerine, sanitizanlara ve temizlik prosedürlerine dayanmasını ister (21 CFR 117.40, 2026'da erişildi). Tek başına kaplama adı bu gerekliliğin tamamını kanıtlayamaz.
Deniz uygulamalarında da aynı disiplin gerekir. Tuz püskürtme kabini bir braketin arkasındaki birikintileri, aralıklı deniz suyu daldırmasını, UV'yi, kablo girişini veya galvanik teması yeniden oluşturmaz. Klorür maruziyeti ana yük durumuysa ayrı denizcilik silindiri seçim kılavuzunu kullanın.
Her silindir komponentine hangi yüzey işlemi uyar?
ASTM B650-23, krom kaplamaların aşınma, fretting, sürtünme, galling, korozyon ve boyutsal yenileme dahil altı mühendislik kullanımını listeler. Bu kapsam, sert kromun neden millerle ilişkilendirildiğini açıklar; aynı zamanda altlık, kalınlık, işlemler, finisaj ve kabul kanıtı belirtilmeden “krom kaplı” ifadesinin eksik kaldığını gösterir (ASTM B650, 2023).
Önce komponentten başlayın, sonra işlemi seçin:
Alüminyum gövde dış yüzeyi
Koruyucu anodizasyon normal endüstriyel hizmete uyabilir. Aşınma veya taşıma hasarı önemli olduğunda sert anodizasyon daha çekici hale gelir; ancak kesin alaşım, ön işlem, kalınlık, sızdırmazlık durumu, renk, maskelenen bölgeler ve son işleme sırası adlandırılmalıdır. Sert anodize ve standart gövde karşılaştırması, sertliğin tek başına conta veya gövde ömrünü neden öngöremediğini açıklar.
Alüminyum iç çap
İç çapta nihai boyutsal ve tribolojik kontrol gerekir. Anodize, kaplanmış, astarlanmış veya işlemden sonra bitirilmiş olup olmadığını belirtin. Ardından çapı, yuvarlaklığı, doğruluğu, dokuyu, temizliği, ilgili konumlardaki kaplama kalınlığını ve piston contasıyla yağlayıcı uyumluluğunu tanımlayın. Sert anodizasyon derinliği kılavuzu kaplama büyümesini ve boyutsal payı ele alır.
Demir esaslı piston mili
Mühendislik tipi krom yerleşik seçeneklerden biridir. ISO 6158:2018, mühendislik komponentlerindeki elektrodepozit krom kalınlığı için bir adlandırma yolu sağlar; ASTM B650-23 ise kalınlık, yapışma, gözeneklilik ve hidrojen gevrekleşmesi kontrollerine ek gereklilikler getirir (ISO 6158, 2018; ASTM B650, 2023).
Nitrasyon, paslanmaz miller, nikel esaslı sistemler, PVD tabakaları ve seramik kaplamalar başka görevler için uygun olabilir. Her biri altlık-kaplama sistemini ve sıyırıcı ile mil contasının gördüğü finisajı değiştirir. Proses ödünleşimleri için sert krom ve nitrasyon karşılaştırmasını, aşındırıcı madencilik maruziyeti için seramik mil kaplama kılavuzunu kullanın.
Kapaklar, bağlantı elemanları, montaj parçaları ve aksesuarlar
Bu parçalar saha performansına çoğu zaman karar verir. Mümkün olduğunda alaşımları eşleştirin, tasarım izin verdiğinde farklı metalleri yalıtın, sıvıyı hapsetmek yerine boşaltın ve kaplamalı kenarları denetlenebilir tutun. Hassas pimler, rondelalar, anahtar donanımı veya rakorlarla monte edilmiş 316L gövde, 316L çevre paketi değildir. Farklı metaller ıslak bir arabirimi paylaşıyorsa silindir komponentleri arasındaki galvanik korozyon incelemesine bakın.
En yararlı karşılaştırma “Hangi kaplama ilk sırada?” değildir. “Bu komponent bu işlemi gördükten sonra hangi arıza yolu açık kalıyor?” sorusudur. Bu soru, makine hizmete girmeden önce mil contaları, kenarlar, dişler, montaj cepleri, sensörler ve yedek donanımdaki boşlukları ortaya çıkarır.
Başlıca kaplama aileleri gerçekte ne sağlar?
ASTM B733, akımsız nikel-fosfor kaplamalarını üç spesifikasyon ekseninde gruplar: fosfor tipi, maruziyete dayalı servis koşulu ve kaplama sonrası ısıl işlem sınıfı. Bu nedenle aynı kaplama adı farklı korozyon, aşınma, sertlik ve boyutsal davranışları temsil edebilir. Satın alma sürecinde yalnızca ENP etiketi değil, tam tanımlama ve kabul planı gerekir (ASTM B733, 2022).
| Yüzey sistemi | Sağlayabileceği özellik | Yaygın kullanım yeri | Başlıca spesifikasyon tuzakları |
|---|---|---|---|
| Koruyucu anodizasyon | Çıplak alaşıma göre korozyon bariyeri ve daha sert alüminyum yüzey | Kontrollü endüstriyel görevde alüminyum dış yüzeyi | Adı belirtilmemiş alaşım, eksik kalınlık/sızdırmazlık durumu, hasarlı kenarlar, varsayılan iç çap işlemi |
| Sert anodizasyon | Daha yüksek aşınma payı ve daha kalın mühendislik oksidi | Aşınmanın önemli olduğu alüminyum iç çaplar veya dış yüzeyler | Boyutsal büyüme, pürüzlülük, çatlama, son finisaj, conta uyumluluğu |
| Akımsız nikel-fosfor | Serbestçe ıslanan karmaşık geometrilerde nispeten düzgün birikim sağlayan metalik bariyer | Karmaşık alüminyum veya çelik parçalar, seçilmiş iç çaplar ve muhafazalar | Fosfor oranı, gözeneklilik, ön işlem, ısıl işlem, tolerans birikimi |
| Mühendislik tipi krom | Sert, aşınmaya dayanıklı mühendislik kaplaması | Demir esaslı piston milleri ve seçilmiş aşınma yüzeyleri | Mikro çatlak veya gözeneklilik, altlık durumu, kalınlık, taşlama, hidrojen kontrolleri |
| PTFE esaslı sistem | Tanımlı bir reçine sisteminden düşük yüzey enerjisi ve kimyasal dayanım | Seçilmiş yapışmaz veya kimyasala maruz kalan yüzeyler | Genel “Teflon” ifadesi, yumuşak film, aşınma, yapışma, kür, nihai doku |
| Organik boya veya toz boya | Dış bariyer ve renk sistemi | Çelik braketler, koruyucular, muhafazalar ve kaymayan dış parçalar | Yüzey hazırlığı, kenar kaplaması, çizikler, onarım, uygun olmayan dinamik arabirimler |
| Paslanmaz yapı | Her yüzeyde dış bariyere dayanmadan korozyona dirençli altlık | Yıkama, deniz, hijyenik veya kimyasal konfigürasyonlar | Kalite, finisaj, aralıklar, galling, farklı metaller, mil ve aksesuar farklılıkları |
Akımsız nikel, kimyanın neden önemli olduğunu gösterir. ASTM B733, düşük fosforlu birikimlerin kaplama sonrası yüksek sertliği; orta fosforlu birikimlerin genel aşınma ve korozyon gereksinimlerini; yüksek fosforlu birikimlerin ise daha güçlü tuz püskürtme ve asit direncini desteklediğini belirtir. Bu, her kaplanmış silindir için evrensel bir vaat değil, bir seçim sınırıdır.
PTFE de aynı özeni gerektirir. PTFE reçine dispersiyonu püskürtme, rulo veya perde prosesleriyle uygulanabilir; ancak nihai kaplama sistemi formülasyona ve işleme bağlıdır (Chemours Teflon PTFE DISP 40, 2026'da erişildi). Kayan bir pnömatik yüzey için sistemi bütünüyle belirtin ve yapışmayı, dokuyu, aşınmayı, conta davranışını ve kimyasal maruziyeti birlikte doğrulayın.
Paslanmaz çelik de aynı karar tablosunda yer alır; çünkü kaplamalı bir altlığın yerini alabilir, ancak kendisi bir kaplama değildir. Uygunluk yine ürün ayrıntılarına bağlıdır. Örneğin SMC'nin CG5-S kataloğu 304 paslanmaz dış parçaları, seçilebilir NBR veya FKM contaları, suya dayanıklı bir sıyırıcıyı ve belirtilen ürün için gıda bölgesinde kullanım kısıtını tanımlar (SMC CG5-S, 2026'da erişildi).
Yeterlilik kanıtı tuz püskürtme sıralamasından daha önemlidir
ASTM B117-26, uygulanacak ürün spesifikasyonuna üç kararı bırakır: numune, maruziyet süresi ve sonuçların yorumu. Ayrıca doğal ortam performansının tek başına tuz püskürtme verileriyle nadiren örtüştüğü konusunda uyarır. Adı belirlenmiş bir yöntem, numune konfigürasyonu, kabul kriteri ve destekleyici ürün kanıtı isteyin (ASTM B117, 2026).
Savunulabilir bir kanıt paketi birkaç katmandan oluşur:
- Teknik resim ve proses tanımı: altlık alaşımı ve durumu, işlem gören yüzeyler, maskeleme, ön işlem, kaplama tanımı, kalınlık, sızdırmazlık veya ısıl işlem, son işleme ve onarım kuralları.
- Proses kontrol muayenesi: sertifika izlenebilirliği, görünüş, kalınlık haritası, uygulanabildiğinde yapışma veya gözeneklilik kontrolleri, gerektiğinde sertlik yöntemi ve yükü ve her partiye ait kayıtlar.
- İşlevsel yüzey muayenesi: nihai çap, yuvarlaklık, doğruluk, doku, kusurlar, temizlik ve contalarda, yataklarda, dişlerde ve portlarda uyum.
- Malzeme uyumluluğu: kesin temizleyici, proses kimyasalı, yağlayıcı, conta bileşiği, sıcaklık, konsantrasyon ve maruziyet süresi.
- Silindir düzeyinde doğrulama: belirtilen maruziyet öncesinde, sırasında ve sonrasında sızıntı, ilk hareket davranışı, çalışma sürtünmesi, hareket, korozyon hasarı ve conta durumu.
- Monte edilmiş sistem incelemesi: montajlar, pimler, bağlantı elemanları, anahtarlar, kablolar, rakorlar, drenaj, koruyucular ve bakım erişimi.
Kaplama-altlık çiftine uygun kalınlık yöntemini kullanın. ISO 2360:2017, manyetik olmayan iletken altlıklar üzerindeki iletken olmayan kaplamalarda genlik duyarlı girdap akımı ölçümünü kapsar ve birçok anodize oksit için özellikle uygundur. ISO 21968:2019 ise uygun altlıklar üzerindeki manyetik olmayan metalik kaplamalarda faz duyarlı girdap akımı ölçümünü kapsar (ISO 2360, 2017; ISO 21968, 2019).
Tuz püskürtme, proses süreksizliklerini bulmak ve tanımlanmış bir koruma sisteminin kontrol altında kaldığını doğrulamak için en yararlıdır. Conta ömrünü, aşınma ömrünü, kimyasal uyumluluğu veya monte edilmiş hizmet yıllarını kanıtlayamaz. Ömür satın alma gerekliliğiyse tanımlanmış görev ve arıza eşikleriyle silindir düzeyinde bir program kullanın. ISO 19973-3:2015 piston milli silindirlerin güvenilirliğini değerlendirme prosedürleri sağlar ve ömrü çevrim veya kilometre olarak raporlar (ISO 19973-3, 2015).
Tek bir geçen numunenin başarısız bir montajın önüne geçmesine izin vermeyin. Kaplama tedarikçisi düz bir test panelini kontrol edebilir; silindir üreticisi ise kenarları, iç çapları, dişleri, taşlamayı, contaları, temizliği ve montaj hasarını kontrol eder. Her iki kayıt da önemlidir, ancak nihai test nesnesi monte edilmiş aktüatördür.
Satın alma RFQ'yu ve kabul planını nasıl yazmalıdır?
ASTM B650-23 mühendislik tipi krom için en az beş teknik alanda kanıt ister: ön/son işlemler, kalınlık, yapışma, gözeneklilik ve görünüş. Yararlı bir silindir RFQ'su aynı disiplini her belirtilen yüzey sistemine uygular ve nihai ölçüleri, conta uyumluluğunu, montaj testini ve dokümantasyon gerekliliklerini ekler (ASTM B650, 2023).
Tedarikçiye “zorlu ortam” ifadesi yerine bir maruziyet tablosu gönderin. Şunları ekleyin:
| RFQ alanı | Belirtilecek bilgi | Neden önemli? |
|---|---|---|
| Ortam | İç ortam, dış ortam, yıkama, deniz, madencilik, kimyasal, yüksek sıcaklık | Baskın hasar yollarını belirler |
| Ortam maddesi | Ürün adı, kimya, konsantrasyon, kirleticiler | Metalleri, kaplamaları, contaları, gresi, etiketleri ve plastikleri tarar |
| Temas | Buhar, sıçrama, doğrudan püskürtme, ıslak/kuru çevrim, daldırma | Aralık, geçirgenlik ve giriş riskini değiştirir |
| Sıcaklık | Sürekli, tepe, akışkan, yüzey ve ortam değerleri | Korozyonu, kür sınırlarını, contaları ve yağlamayı değiştirir |
| Mekanik görev | İç çap, strok, hız, çevrim oranı, yan yük, darbe, partiküller | Yüzey sistemini gerçek aşınmayla ilişkilendirir |
| Komponent kapsamı | İç çap, dış yüzey, mil, kapaklar, bağlantı elemanları, montajlar, aksesuarlar | Eksik bir “paslanmaz” veya “kaplamalı” paketi önler |
| Yüzey spesifikasyonu | Standart, tanım, kalınlık, finisaj, son işlem | Tedarik edilen prosesi denetlenebilir kılar |
| Kabul | Numune alma, konumlar, yöntemler, sınırlar, rapor biçimi | Sevkiyattan önce geçmenin ne olduğunu tanımlar |
| İşlevsel test | Sızıntı, sürtünme, hareket, maruziyet, dayanım, arıza sınırı | Numune kanıtını silindir performansına bağlar |
| Bakım | Temizlik, durulama, muayene, rötuş, yedek contalar ve donanım | Seçilen korumayı hizmet boyunca sağlam tutar |
Her katalog iddiasının arkasındaki kesin parça numarasını ve konfigürasyonu isteyin. Belirtilen korozyon sonucunun düz bir numuneyi, bir komponenti veya monte edilmiş silindiri kapsayıp kapsamadığını sorun. Ölçümlerin yerini, numune sayısını, kabul kriterini ve kaplama onarımının kritik bir ölçüyü değiştirmesi durumunda ne olacağını belirleyin.
Gıda uygulamalarında gerçek hijyen bölgesine ve komponent konfigürasyonuna bağlı beyanlar isteyin. Deniz uygulamalarında maruziyet bölgesini ve farklı metal montaj çizimini ekleyin. Madencilikte partikül boyutunu, darbeyi, sıyırıcı düzenini ve mil korumasını ekleyin. İyi bir RFQ, tedarikçiye uygun olmayan bir katalog seçeneğini saha arızasına dönüşmeden reddetmesi için yeterli bilgi verir.
Pnömatik silindir kaplamaları hakkında SSS
ISO 19973-3:2015 pnömatik silindir ömrünü çevrim veya kilometre gibi iki pratik birimle ifade eder. Bu beş yanıt, kaplama iddialarını tanımlanmış komponentlere, testlere ve çalışma sınırlarına bağlar; böylece tedarikçi sertifikası uygulamayla desteklenir ama evrensel saha ömrü garantisi sanılmaz (ISO 19973-3, 2015).
Zorlu bir ortam için en iyi pnömatik silindir kaplaması nedir?
Evrensel bir kazanan yoktur. ISO 9227:2022 üç farklı tuz püskürtme yöntemi içerir ve malzemelerin bu sonuçlara göre sıralanmasına karşı uyarır. Önce ortam maddesini, sıcaklığı, teması, aşınmayı ve komponenti tanımlayın. Ardından gövde dışı, iç çap, mil, kapaklar, donanım, contalar ve aksesuarlar için ayrı sistemler seçin.
316L paslanmaz çelik pnömatik silindir kaplaması mıdır?
Hayır. 316L bir paslanmaz çelik kalitesidir; dolayısıyla kaplama değil, altlık veya yapı malzemesidir. Bariyer finisajlarına bağımlılığı azaltabilir; ancak yine uygun yüzey durumu, contalar, bağlantı elemanları, drenaj ve aksesuarlar gerekir. SMC'nin suya dayanıklı CG5-S ürünü bile belirtilen konfigürasyonda dış parçalar için 304 kullanır.
Tuz püskürtme saatleri bir silindirin kaç yıl dayanacağını öngörebilir mi?
Hayır. ASTM B117-26, tek başına tuz püskürtme sonuçlarının doğal ortam performansıyla nadiren örtüştüğünü belirtir. ISO 9227:2022 de uzun vadeli öngörüyü reddeder. Test saatleri ancak adı belirlenmiş yöntem, numune, hazırlık, maruziyet, kabul kriteri ve ürün spesifikasyonuyla; ayrıca ilgili montaj veya saha kanıtıyla birlikte anlamlıdır.
Piston mili ve silindir gövdesi aynı kaplamayı mı kullanmalıdır?
Genellikle hayır. ISO 6158:2018, çoğunlukla mil gibi aşınma yüzeylerine uyan mühendislik tipi krom kaplamaları ele alırken ISO 7599 ve ISO 10074 alüminyum için farklı anodizasyon sistemlerini ele alır. Mil, iç çap, dış yüzey ve donanım hareket, korozyon, boyut ve conta arabirimi bakımından farklı gerekliliklere sahiptir.
Pnömatik silindir tedarikçisi hangi kaplama kanıtlarını sağlamalıdır?
En az beş kanıt grubu isteyin: altlık ve proses izlenebilirliği, kaplama kalınlığı ve durumu, nihai geometri ve doku, conta ve ortam uyumluluğu ve silindir düzeyinde işlev sonuçları. Numune alma konumlarını, yöntemleri, kabul sınırlarını, maruziyet koşullarını, onarımları ve tüm numune sonuçlarını ekleyin. Genel bir tuz püskürtme sertifikası yeterli değildir.
Kaynaklar ve teknik referanslar
- ISO 9227:2022, Yapay atmosferlerde korozyon testleri - Tuz püskürtme testleri, 2026-07-27 tarihinde erişildi.
- ASTM B117-26, Tuz püskürtme (sis) cihazının çalıştırılması için standart uygulama, 2026-07-27 tarihinde erişildi.
- ISO 7599:2018, Alüminyum üzerindeki dekoratif ve koruyucu anodizasyon kaplamaları, 2026-07-27 tarihinde erişildi.
- ISO 10074:2021, Alüminyum ve alaşımları üzerindeki sert anodizasyon kaplamaları, 2026-07-27 tarihinde erişildi.
- ASTM B733-22, Metaller üzerindeki otokatalitik nikel-fosfor kaplamaları, 2026-07-27 tarihinde erişildi.
- ISO 6158:2018, Mühendislik amaçlı elektrodepozit krom kaplamaları, 2026-07-27 tarihinde erişildi.
- ASTM B650-23, Demir esaslı altlıklarda elektrodepozit mühendislik tipi krom kaplamaları, 2026-07-27 tarihinde erişildi.
- ISO 2360:2017, Genlik duyarlı girdap akımıyla kaplama kalınlığı ölçümü, 2026-07-27 tarihinde erişildi.
- ISO 21968:2019, Faz duyarlı girdap akımıyla kaplama kalınlığı ölçümü, 2026-07-27 tarihinde erişildi.
- ISO 19973-3:2015, Piston milli pnömatik silindirler için güvenilirlik testleri, 2026-07-27 tarihinde erişildi.
- ISO 12944-5:2019, Çelik yapılar için koruyucu boya sistemleri, 2026-07-27 tarihinde erişildi.
- Festo korozyon direnci sınıfları CRC0 ile CRC4, 2026-07-27 tarihinde erişildi.
- SMC CG5-S paslanmaz çelik silindir kataloğu, 2026-07-27 tarihinde erişildi.
- 21 CFR 117.40, Ekipman ve araçlar, 2026-07-27 tarihinde erişildi.
- Chemours Teflon PTFE DISP 40 ürün bilgisi, 2026-07-27 tarihinde erişildi.