
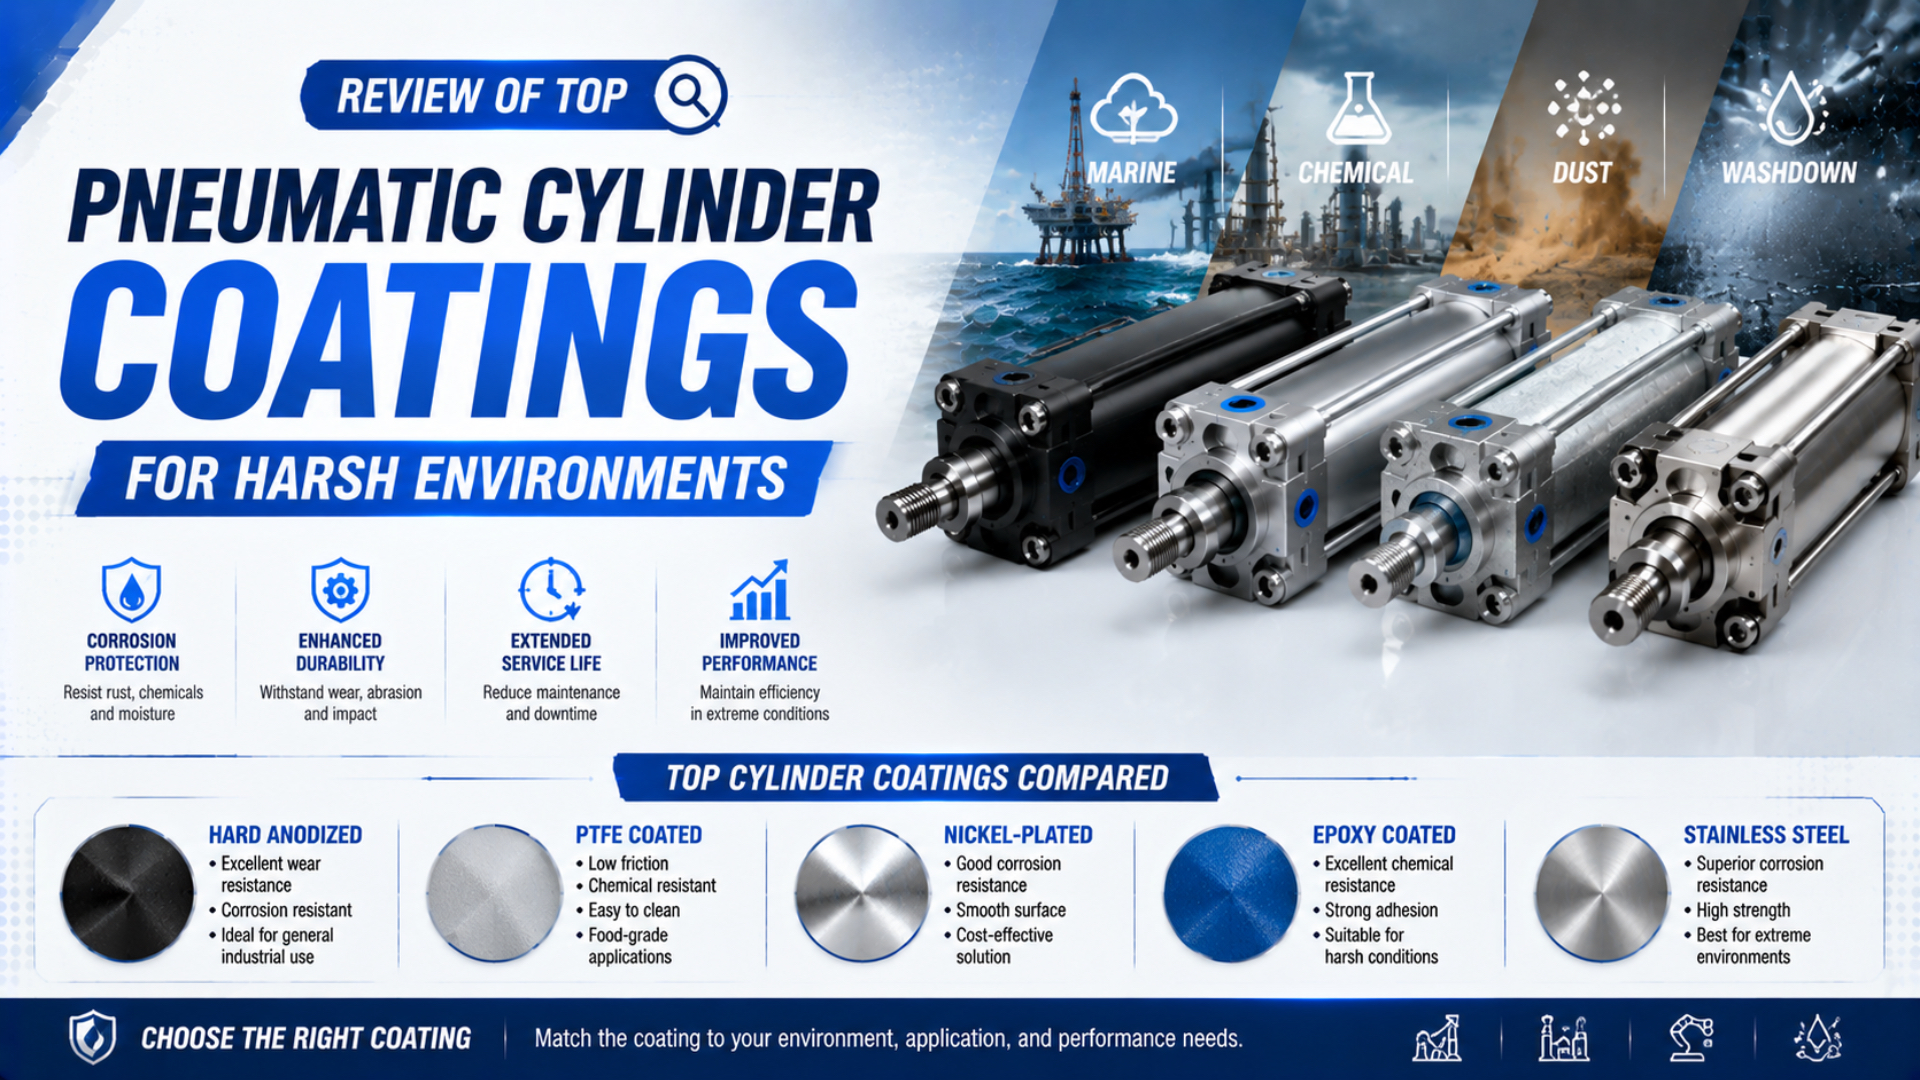
No existe un único mejor recubrimiento para cilindros neumáticos en todos los entornos agresivos. La especificación correcta comienza con la exposición real, identifica qué componentes del cilindro están sometidos a ella y asigna a cada uno un material o tratamiento superficial compatible. Un acabado duro del vástago, un cuerpo de aluminio protegido y unas fijaciones resistentes a la corrosión resuelven problemas diferentes.
Las horas de niebla salina no deben utilizarse como una clasificación universal. ISO 9227:2022 define tres métodos de atmósfera artificial, pero indica expresamente que no están destinados a clasificar materiales diferentes ni a predecir la resistencia a la corrosión a largo plazo (ISO 9227, 2022). Trate el resultado como una comprobación de calidad controlada vinculada a una especificación de producto identificada.
Conclusiones clave
- ISO 9227 define tres métodos de niebla salina, pero no convierte las horas de prueba en vida útil en campo.
- Especifique por separado el interior y el exterior del cuerpo, el vástago, los cierres, las fijaciones, las juntas y los accesorios.
- La anodización, el recubrimiento metálico, los recubrimientos poliméricos y la construcción de acero inoxidable no son intercambiables.
- La evidencia de aceptación importa más que una etiqueta genérica de «resistente a la corrosión».
Un conjunto de cilindro para entornos agresivos es la configuración completa del actuador seleccionada para una exposición química, térmica, mecánica y de humedad definida. Incluye las piezas que retienen la presión, las superficies móviles, las juntas, el lubricante, las fijaciones, los soportes, los sensores, los racores, los cables y cualquier sistema de protección superficial.
La regla de selección es sencilla: el componente expuesto menos protegido establece el límite práctico de corrosión. Un cuerpo inoxidable con un pasador de horquilla chapado, un cuerpo anodizado con un acabado de vástago inadecuado o un recubrimiento resistente a productos químicos junto a una junta hinchada todavía pueden provocar un fallo prematuro.
¿Por qué un solo recubrimiento no puede proteger todas las superficies del cilindro?
ISO 9227:2022 define tres métodos de niebla salina: niebla salina neutra, niebla salina de ácido acético y niebla salina de ácido acético acelerada con cobre. Esta variedad es la primera señal de que la «resistencia a la corrosión» no es una única propiedad. Un cilindro necesita una protección separada para cada superficie, mecanismo de exposición y requisito funcional (ISO 9227, 2022).
El exterior del cuerpo es principalmente un problema de protección mediante barrera. El interior es una superficie de precisión por la que se desplaza la junta. Un vástago debe resistir la corrosión y conservar al mismo tiempo el acabado, la dureza, la geometría y la textura que necesita la junta del vástago. Las tapas, las roscas, los tirantes, los soportes, los pasadores, los interruptores y los racores introducen hendiduras e interfaces entre metales diferentes.
Recubrir todas las piezas visibles con el mismo sistema puede empeorar el actuador. Un depósito grueso sobre un diámetro ajustado cambia la holgura. Una capa de polímero blanda sobre un vástago abrasivo puede rayarse o desprenderse. Un postratamiento agresivo puede alterar el material base o las dimensiones finales. Un recubrimiento anódico sellado puede ser adecuado para una superficie exterior, mientras que el interior puede necesitar una secuencia de acabado controlada después del tratamiento.
Separe también las vías de corrosión externas e internas. El líquido de lavado exterior puede atacar las juntas, los arañazos, las fijaciones y las ranuras de los sensores. La corrosión interna suele apuntar a humedad en el aire comprimido, condensación, lubricante incompatible, daños de montaje o un defecto en el lado sometido a presión. La guía sobre corrosión durante el lavado explica en detalle esta separación diagnóstica.
| Zona del cilindro | Función principal | Amenaza típica | Enfoque de la especificación |
|---|---|---|---|
| Exterior del cuerpo | Envolvente estructural e interfaz de montaje | Humedad, salpicaduras, radiación UV, productos químicos, arañazos | Aleación base, pretratamiento, sistema de barrera, cobertura de bordes y roscas |
| Interior del cuerpo | Superficie de recorrido de la junta del pistón | Humedad, partículas, desgaste, defectos del recubrimiento | Diámetro final, forma, textura, secuencia de recubrimiento, compatibilidad con la junta |
| Vástago | Pista móvil de la junta | Sal, gravilla, impacto, película química, daños del rascador | Sustrato, tipo de acabado, espesor, dureza, porosidad, rugosidad final |
| Tapas y puertos | Cierre y conexión de presión | Hendiduras, roscas dañadas, pares galvánicos | Combinación de materiales, continuidad del recubrimiento, tapones, drenaje, caras de sellado |
| Fijaciones y soportes | Transferencia de carga | Metales diferentes, líquido atrapado, pintura dañada | Aleación, aislamiento, drenaje, acceso, piezas de repuesto |
| Juntas y accesorios | Mantener fuera la contaminación y estabilizar el movimiento | Hinchamiento, hidrólisis, calor, entrada de contaminantes | Compuesto exacto, grasa, compatibilidad con el medio, grado de protección de la envolvente |
El recubrimiento, el chapado y el acero inoxidable son decisiones de especificación diferentes
Dos documentos ISO establecen referencias distintas para la anodización. ISO 7599:2018 cubre la oxidación anódica decorativa y protectora, mientras ISO 10074:2021 cubre la oxidación anódica dura para uso industrial. Un plano debe nombrar el proceso aplicable y los requisitos finales, en lugar de tratar todas las superficies de aluminio oscuras como si tuvieran el mismo recubrimiento (ISO 7599, 2018; ISO 10074, 2021).
Utilice los términos con precisión:
- Anodización convierte la superficie de aluminio en una capa de óxido. La anodización protectora convencional y la anodización dura siguen vías de especificación y prioridades de rendimiento diferentes.
- Chapado químico de níquel-fósforo deposita una capa metálica de níquel-fósforo mediante un proceso autocatalítico. El contenido de fósforo, el espesor, la porosidad y el tratamiento térmico cambian el resultado.
- Chapado de cromo industrial deposita cromo metálico, normalmente sobre un vástago ferroso o una superficie de desgaste. Es una opción de tratamiento del vástago, no un acabado universal para el cuerpo del cilindro.
- Recubrimiento basado en PTFE describe una familia de sistemas de resina. El aglutinante, la imprimación, el refuerzo, el ciclo de curado, el espesor de película, la adherencia y la textura acabada aún deben definirse.
- Construcción de acero inoxidable cambia el propio sustrato. Puede eliminar la dependencia de un recubrimiento de barrera en algunas superficies, pero no elimina la picadura, la corrosión en hendiduras, el gripado, el ataque entre metales diferentes ni la incompatibilidad con las juntas.
- Sistemas de pintura orgánica o polvo pueden proteger soportes y carcasas exteriores de acero. ISO 12944-5:2019 aborda los sistemas de pintura protectora para estructuras de acero, no las pistas dinámicas de las juntas ni los interiores neumáticos acabados (ISO 12944-5, 2019).
Esta distinción evita un error de compra frecuente. «Acabado 316L», «interior de Teflon» y «cilindro anodizado duro» parecen específicos, pero ninguno define el actuador completo. Pregunte qué componente recibe el tratamiento, cuál es el sustrato, qué superficies se enmascaran o se acaban después y qué pruebas de aceptación se aplican.
¿Cómo debe orientar la exposición la decisión sobre el recubrimiento?
Festo separa la resistencia a la corrosión en cinco clases, CRC0 a CRC4, y reserva CRC4 para una tensión corrosiva extrema, como medios alimentarios o químicos agresivos y una exposición exterior severa. Su guía sigue pidiendo pruebas con el medio real cuando corresponda, lo que resulta más útil que elegir a partir de una clasificación genérica de recubrimientos (CRC de Festo, consultado en 2026).
Redacte un registro de exposición antes de seleccionar un sistema superficial. Como mínimo, registre el nombre químico, la concentración, la temperatura, el modo de contacto, el tiempo de exposición, la frecuencia, el aclarado, el secado, la contaminación abrasiva, la radiación UV, el impacto mecánico y los daños previstos para el recubrimiento. «Exterior», «grado alimentario» y «resistente a productos químicos» no son condiciones de prueba.
| Exposición | Primera pregunta de cribado | Orientación inicial razonable | Evidencias que aún se necesitan |
|---|---|---|---|
| Humedad interior y polvo industrial ligero | ¿La condensación llega al interior o solo al exterior? | La anodización protectora o una construcción de catálogo estándar pueden ser suficientes | Calidad del aire, especificación del recubrimiento, límites de la junta y del lubricante |
| Intemperie exterior y radiación UV | ¿Los bordes, puertos, interruptores y soportes están protegidos por igual? | Cuerpo anodizado duro o protegido con accesorios compatibles con la intemperie | Radiación UV, humectación cíclica, daños del recubrimiento, drenaje, rango de temperatura |
| Lavado de alimentos o bebidas | ¿Qué limpiador, concentración, temperatura, pulverización y zona higiénica se aplican? | Configuración inoxidable específica para lavado o configuración recubierta validada | Facilidad de limpieza, estado de contacto alimentario, química de la junta, grasa, evidencia de entrada |
| Salpicaduras o vapores químicos | ¿La exposición es una salpicadura intermitente, vapor o inmersión? | Material y recubrimiento seleccionados a partir de datos del medio exacto | Concentración, temperatura, tiempo húmedo, permeación, adherencia, plan de reparación |
| Sal costera o marina | ¿El actuador está en aire húmedo, niebla salina, salpicaduras o inmersión? | 316L, dúplex o un conjunto de recubrimiento documentado según la zona | Hendiduras, depósitos, pares galvánicos, drenaje, conjunto de vástago y accesorios |
| Minería y polvo abrasivo | ¿La gravilla llega al vástago, al rascador, al interior o a la banda de sellado sin vástago? | Acabado de vástago resistente al desgaste, rascador eficaz, disposición protegida o guiada | Tamaño de partícula, impacto, método de limpieza, textura superficial final |
| Temperatura elevada | ¿El calor alterará primero el recubrimiento, el sustrato, la junta o el lubricante? | Sistema de materiales apto para la temperatura | Temperatura continua y máxima, ciclos térmicos, combinación química |
El procesamiento de alimentos muestra por qué las etiquetas de materiales son insuficientes. Las normas estadounidenses de fabricación de alimentos exigen que el equipo pueda limpiarse adecuadamente y que las superficies en contacto con alimentos resistan el entorno, los alimentos, los compuestos de limpieza, los desinfectantes y los procedimientos de limpieza previstos (21 CFR 117.40, consultado en 2026). El nombre de un recubrimiento por sí solo no puede demostrar el cumplimiento completo.
La selección marina necesita la misma disciplina. Una cámara de niebla salina no reproduce los depósitos detrás de un soporte, la inmersión intermitente en agua de mar, la radiación UV, la entrada por los cables o el contacto galvánico. Utilice la guía de selección de cilindros para aplicaciones marinas cuando la exposición a cloruros sea el caso de carga principal.
¿Qué tratamiento superficial se adapta a cada componente del cilindro?
ASTM B650-23 enumera seis usos industriales de los recubrimientos de cromo, incluidos el desgaste, el fretting, la fricción, el gripado, la corrosión y la recuperación dimensional. Ese abanico explica por qué el cromo duro se asocia con los vástagos, pero también muestra por qué «chapado en cromo» queda incompleto sin sustrato, espesor, tratamientos, acabado y evidencias de aceptación (ASTM B650, 2023).
Parta del componente y después elija el tratamiento:
Exterior del cuerpo de aluminio
La anodización protectora puede ser adecuada para un servicio industrial normal. La anodización dura resulta más atractiva cuando importan la abrasión o los daños de manipulación, pero deben nombrarse la aleación exacta, el pretratamiento, el espesor, el estado de sellado, el color, las zonas enmascaradas y la secuencia de mecanizado posterior. La comparación entre cuerpos de cilindro anodizados duros y estándar explica por qué la dureza por sí sola no puede predecir la vida de la junta o del cuerpo.
Interior de aluminio
El interior necesita un control dimensional y tribológico final. Especifique si se anodiza, se recubre, se reviste o se acaba después del tratamiento. Después defina el diámetro, la redondez, la rectitud, la textura, la limpieza, el espesor del recubrimiento en las ubicaciones relevantes y la compatibilidad con la junta del pistón y el lubricante. La guía sobre la profundidad de la anodización dura aborda el crecimiento del recubrimiento y la compensación dimensional.
Vástago ferroso
El cromo industrial es una opción consolidada. ISO 6158:2018 proporciona una vía de designación para el espesor del cromo electrodepositado en componentes industriales, mientras ASTM B650-23 añade requisitos sobre espesor, adherencia, porosidad y controles de fragilización por hidrógeno (ISO 6158, 2018; ASTM B650, 2023).
La nitruración, los vástagos inoxidables, los sistemas basados en níquel, las capas PVD y los recubrimientos cerámicos pueden adaptarse a otras tareas. Cada uno cambia el sistema sustrato-recubrimiento y el acabado que ve el rascador y la junta del vástago. Utilice la comparación entre cromo duro y nitruración para las alternativas de proceso y la guía de recubrimientos cerámicos para vástagos en exposiciones mineras abrasivas.
Tapas, fijaciones, soportes y accesorios
Estas piezas suelen decidir el rendimiento en campo. Combine las aleaciones cuando sea práctico, aísle los metales diferentes cuando el diseño lo permita, drene el líquido en lugar de atraparlo y mantenga inspeccionables los bordes recubiertos. Un cuerpo de 316L montado con pasadores, arandelas, hardware de interruptores o racores vulnerables no es un conjunto ambiental de 316L. Revise la corrosión galvánica entre componentes del cilindro cuando los metales diferentes compartan una interfaz húmeda.
La comparación más útil no es «¿Qué recubrimiento ocupa el primer lugar?». Es «¿Qué vía de fallo permanece después de aplicar este tratamiento a este componente?». Esa pregunta revela las carencias en las juntas del vástago, los bordes, las roscas, los alojamientos de montaje, los sensores y el hardware de repuesto antes de que la máquina entre en servicio.
¿Qué proporcionan realmente las principales familias de recubrimientos?
ASTM B733 agrupa los recubrimientos de níquel-fósforo químico en tres ejes de especificación: tipo de fósforo, condición de servicio basada en la exposición y clase de tratamiento térmico posterior al chapado. Por tanto, el mismo nombre de recubrimiento puede representar comportamientos diferentes de corrosión, desgaste, dureza y dimensiones. Compras necesita la designación completa y el plan de aceptación, no solo una etiqueta ENP (ASTM B733, 2022).
| Sistema superficial | Qué puede proporcionar | Dónde suele encajar | Principales trampas de especificación |
|---|---|---|---|
| Anodización protectora | Barrera contra la corrosión y superficie de aluminio más dura que la aleación desnuda | Exterior de aluminio en un servicio industrial controlado | Aleación no indicada, falta de espesor o estado de sellado, bordes dañados, tratamiento interior supuesto |
| Anodización dura | Mayor reserva frente a la abrasión y óxido industrial más grueso | Interiores o exteriores de aluminio donde importa el desgaste | Crecimiento dimensional, rugosidad, grietas, acabado posterior, compatibilidad con la junta |
| Níquel-fósforo químico | Barrera metálica con deposición relativamente uniforme en geometrías mojadas libremente | Piezas complejas de aluminio o acero, interiores y carcasas seleccionados | Contenido de fósforo, porosidad, pretratamiento, tratamiento térmico, acumulación de tolerancias |
| Cromo industrial | Depósito industrial duro y resistente al desgaste | Vástagos ferrosos y superficies de desgaste seleccionadas | Microgrietas o porosidad, estado del sustrato, espesor, rectificado, controles de hidrógeno |
| Sistema basado en PTFE | Baja energía superficial y resistencia química de un sistema de resina definido | Superficies seleccionadas antiadherentes o expuestas a productos químicos | Uso genérico de «Teflon», película blanda, abrasión, adherencia, curado, textura final |
| Pintura orgánica o polvo | Barrera exterior y sistema de color | Soportes, protecciones, carcasas y piezas exteriores que no se deslizan | Preparación superficial, cobertura de bordes, arañazos, reparación, interfaces dinámicas inadecuadas |
| Construcción inoxidable | Sustrato resistente a la corrosión sin depender de una barrera exterior en todas las superficies | Configuraciones de lavado, marinas, higiénicas o químicas | Grado, acabado, hendiduras, gripado, metales diferentes, diferencias de vástago y accesorios |
El níquel químico muestra por qué importa la química. ASTM B733 indica que los depósitos bajos en fósforo favorecen una dureza alta tal como se chaparon, los depósitos medios en fósforo atienden las necesidades generales de desgaste y corrosión y los depósitos altos en fósforo ofrecen una mayor resistencia a la niebla salina y a los ácidos. Es un límite de selección, no una promesa universal para todos los cilindros recubiertos.
El PTFE requiere el mismo cuidado. Una dispersión de resina de PTFE puede aplicarse mediante pulverización, rodillo o cortina, pero el sistema final depende de la formulación y del proceso (información de producto Chemours Teflon PTFE DISP 40, consultado en 2026). Para una superficie neumática deslizante, especifique el sistema completo y verifique conjuntamente la adherencia, la textura, el desgaste, el comportamiento de la junta y la exposición química.
El acero inoxidable pertenece a la misma tabla de decisión porque puede sustituir a un sustrato recubierto, pero no debe presentarse como un recubrimiento. Los detalles del producto siguen rigiendo la aptitud. El catálogo CG5-S de SMC, por ejemplo, identifica piezas exteriores de acero inoxidable 304, juntas NBR o FKM seleccionables, un rascador resistente al agua y una restricción de uso en la zona alimentaria para el producto citado (SMC CG5-S, consultado en 2026).
La evidencia de cualificación importa más que una clasificación de niebla salina
ASTM B117-26 deja tres decisiones a la especificación de producto aplicable: la probeta, el periodo de exposición y la interpretación de los resultados. También advierte que el rendimiento en un entorno natural rara vez se correlaciona con los datos independientes de niebla salina. Exija un método identificado, una configuración de probeta, un criterio de aceptación y evidencias de producto que lo corroboren (ASTM B117, 2026).
Un conjunto de evidencias defendible tiene varias capas:
- Definición del plano y del proceso: aleación y estado del sustrato, superficies tratadas, enmascarado, pretratamiento, designación del recubrimiento, espesor, sellado o tratamiento térmico, mecanizado posterior y reglas de reparación.
- Inspección del control de proceso: trazabilidad del certificado, aspecto, mapa de espesores, comprobaciones de adherencia o porosidad cuando corresponda, método y carga de dureza cuando se requieran y registros de cada lote.
- Inspección de la superficie funcional: diámetro final, redondez, rectitud, textura, defectos, limpieza y ajuste en juntas, cojinetes, roscas y puertos.
- Compatibilidad de materiales: limpiador exacto, producto químico del proceso, lubricante, compuesto de la junta, temperatura, concentración y tiempo de exposición.
- Validación a nivel de cilindro: fugas, comportamiento de despegue, fricción en movimiento, movimiento, daños por corrosión y estado de la junta antes, durante y después de la exposición indicada.
- Revisión del conjunto instalado: soportes, pasadores, fijaciones, interruptores, cables, racores, drenaje, protecciones y acceso para mantenimiento.
Utilice el método de espesor correcto para la pareja recubrimiento/sustrato. ISO 2360:2017 cubre la medición de recubrimientos no conductores sobre sustratos conductores no magnéticos mediante corrientes de Foucault sensibles a la amplitud y resulta especialmente aplicable a muchos óxidos anódicos. ISO 21968:2019 cubre la medición mediante corrientes de Foucault sensibles a la fase para recubrimientos metálicos no magnéticos sobre sustratos adecuados (ISO 2360, 2017; ISO 21968, 2019).
La niebla salina resulta más útil para encontrar discontinuidades del proceso y comprobar que un sistema de protección definido permanece bajo control. No puede establecer la vida de la junta, la vida frente a la abrasión, la compatibilidad química ni los años de servicio instalado. Si la vida útil es un requisito de compra, utilice un programa a nivel de cilindro con servicio y umbrales de fallo declarados. ISO 19973-3:2015 proporciona procedimientos para evaluar la fiabilidad de cilindros con vástago y expresa la vida en ciclos o kilómetros (ISO 19973-3, 2015).
No permita que una probeta aprobada invalide un conjunto que falla. El proveedor del recubrimiento puede controlar un panel plano de prueba, mientras el fabricante del cilindro controla los bordes, los interiores, las roscas, el rectificado, las juntas, la limpieza y los daños de montaje. Ambos registros importan, pero el actuador instalado es el objeto de prueba final.
¿Cómo debe redactar compras la RFQ y el plan de aceptación?
ASTM B650-23 exige evidencias en al menos cinco áreas técnicas para el cromo industrial: tratamientos previos y posteriores, espesor, adherencia, porosidad y aspecto. Una RFQ útil para cilindros aplica la misma disciplina a cada sistema superficial especificado y añade dimensiones finales, compatibilidad de juntas, pruebas de montaje y requisitos de documentación (ASTM B650, 2023).
Envíe al proveedor una tabla de exposición en lugar de la frase «entorno agresivo». Incluya:
| Campo de la RFQ | Qué se debe indicar | Por qué importa |
|---|---|---|
| Entorno | Interior, exterior, lavado, marino, minería, químico, alta temperatura | Establece las vías de daño dominantes |
| Medio | Nombre del producto, química, concentración, contaminantes | Filtra metales, recubrimientos, juntas, grasa, etiquetas y plásticos |
| Contacto | Vapor, salpicadura, pulverización directa, ciclos húmedo/seco, inmersión | Cambia el riesgo de hendiduras, permeación y entrada |
| Temperatura | Valores continuos, máximos, del fluido, de la superficie y ambientales | Cambia la corrosión, los límites de curado, las juntas y la lubricación |
| Servicio mecánico | Diámetro, carrera, velocidad, frecuencia de ciclos, carga lateral, impacto, partículas | Relaciona el sistema superficial con el desgaste real |
| Alcance de componentes | Interior, exterior, vástago, tapas, fijaciones, soportes, accesorios | Evita un conjunto «inoxidable» o «recubierto» incompleto |
| Especificación superficial | Norma, designación, espesor, acabado, postratamiento | Hace auditable el proceso suministrado |
| Aceptación | Muestreo, ubicaciones, métodos, límites, formato del informe | Define qué significa aprobar antes del envío |
| Prueba funcional | Fugas, fricción, movimiento, exposición, resistencia, límite de fallo | Relaciona la evidencia de la probeta con el rendimiento del cilindro |
| Mantenimiento | Limpieza, aclarado, inspección, retoque, juntas y hardware de repuesto | Mantiene intacta la protección seleccionada durante el servicio |
Solicite el número de pieza exacto y la configuración que respaldan cada afirmación del catálogo. Pregunte si el resultado de corrosión citado corresponde a una probeta plana, a un componente o al cilindro ensamblado. Identifique la ubicación de las mediciones, el número de muestras, el criterio de aceptación y qué ocurre cuando la reparación del recubrimiento modifica una dimensión crítica.
Para aplicaciones alimentarias, solicite declaraciones vinculadas a la zona higiénica real y a la configuración de componentes. Para trabajos marinos, incluya la zona de exposición y el plano de montaje con metales diferentes. Para minería, incluya el tamaño de partícula, el impacto, la disposición del rascador y la protección del vástago. Una RFQ adecuada proporciona al proveedor información suficiente para rechazar una opción de catálogo inadecuada antes de que se convierta en un fallo de campo.
Preguntas frecuentes sobre recubrimientos de cilindros neumáticos
ISO 19973-3:2015 expresa la vida de los cilindros neumáticos en dos unidades prácticas: ciclos o kilómetros. Estas cinco respuestas mantienen las afirmaciones sobre recubrimientos vinculadas a componentes, pruebas y límites operativos definidos, de modo que un certificado del proveedor respalde la aplicación sin confundirse con una garantía universal de vida en campo (ISO 19973-3, 2015).
¿Cuál es el mejor recubrimiento para un cilindro neumático en un entorno agresivo?
No existe un ganador universal. ISO 9227:2022 contiene tres métodos diferentes de niebla salina y advierte contra la clasificación de materiales a partir de esos resultados. Defina primero el medio, la temperatura, el contacto, la abrasión y el componente. Después seleccione sistemas separados para el exterior del cuerpo, el interior, el vástago, los cierres, el hardware, las juntas y los accesorios.
¿El acero inoxidable 316L es un recubrimiento para cilindros neumáticos?
No. 316L es un grado de acero inoxidable y, por tanto, un sustrato o material de construcción, no un recubrimiento. Puede reducir la dependencia de acabados de barrera, pero sigue necesitando una condición superficial, juntas, fijaciones, drenaje y accesorios adecuados. Incluso el CG5-S resistente al agua de SMC utiliza piezas exteriores de 304 en la configuración indicada.
¿Las horas de niebla salina pueden predecir cuántos años durará un cilindro?
No. ASTM B117-26 indica que los resultados independientes de niebla salina rara vez se correlacionan con el rendimiento en entornos naturales. ISO 9227:2022 también rechaza la predicción a largo plazo. Las horas de prueba solo son significativas con un método, una probeta, una preparación, una exposición, un criterio de aceptación y una especificación de producto identificados, respaldados por evidencias relevantes del conjunto o del campo.
¿El vástago y el cuerpo del cilindro deben utilizar el mismo recubrimiento?
Normalmente no. ISO 6158:2018 aborda los recubrimientos de cromo industriales que suelen adaptarse a superficies de desgaste como los vástagos, mientras ISO 7599 e ISO 10074 abordan sistemas anódicos diferentes para el aluminio. El vástago, el interior, el exterior y el hardware están sometidos a requisitos diferentes de movimiento, corrosión, dimensiones e interfaz con las juntas.
¿Qué evidencias del recubrimiento debe proporcionar un proveedor de cilindros neumáticos?
Solicite al menos cinco grupos de evidencias: trazabilidad del sustrato y del proceso, espesor y estado del recubrimiento, geometría y textura finales, compatibilidad con juntas y medios y resultados funcionales a nivel de cilindro. Añada ubicaciones de muestreo, métodos, límites de aceptación, condiciones de exposición, reparaciones y todos los resultados de las muestras. Un certificado genérico de niebla salina no es suficiente.
Fuentes y referencias técnicas
- ISO 9227:2022, Ensayos de corrosión en atmósferas artificiales - Ensayos de niebla salina, recuperado el 2026-07-27.
- ASTM B117-26, Práctica estándar para el funcionamiento de aparatos de niebla salina, recuperado el 2026-07-27.
- ISO 7599:2018, Recubrimientos de oxidación anódica decorativos y protectores sobre aluminio, recuperado el 2026-07-27.
- ISO 10074:2021, Recubrimientos de oxidación anódica dura sobre aluminio y sus aleaciones, recuperado el 2026-07-27.
- ASTM B733-22, Recubrimientos autocatalíticos de níquel-fósforo sobre metal, recuperado el 2026-07-27.
- ISO 6158:2018, Recubrimientos de cromo electrodepositado para fines industriales, recuperado el 2026-07-27.
- ASTM B650-23, Recubrimientos de cromo industrial electrodepositado sobre sustratos ferrosos, recuperado el 2026-07-27.
- ISO 2360:2017, Medición del espesor de recubrimientos mediante corrientes de Foucault sensibles a la amplitud, recuperado el 2026-07-27.
- ISO 21968:2019, Medición del espesor de recubrimientos mediante corrientes de Foucault sensibles a la fase, recuperado el 2026-07-27.
- ISO 19973-3:2015, Ensayos de fiabilidad para cilindros neumáticos con vástago, recuperado el 2026-07-27.
- ISO 12944-5:2019, Sistemas de pintura protectora para estructuras de acero, recuperado el 2026-07-27.
- Clases de resistencia a la corrosión CRC0 a CRC4 de Festo, recuperado el 2026-07-27.
- Catálogo de cilindros de acero inoxidable CG5-S de SMC, recuperado el 2026-07-27.
- 21 CFR 117.40, Equipos y utensilios, recuperado el 2026-07-27.
- Información de producto Chemours Teflon PTFE DISP 40, recuperado el 2026-07-27.