
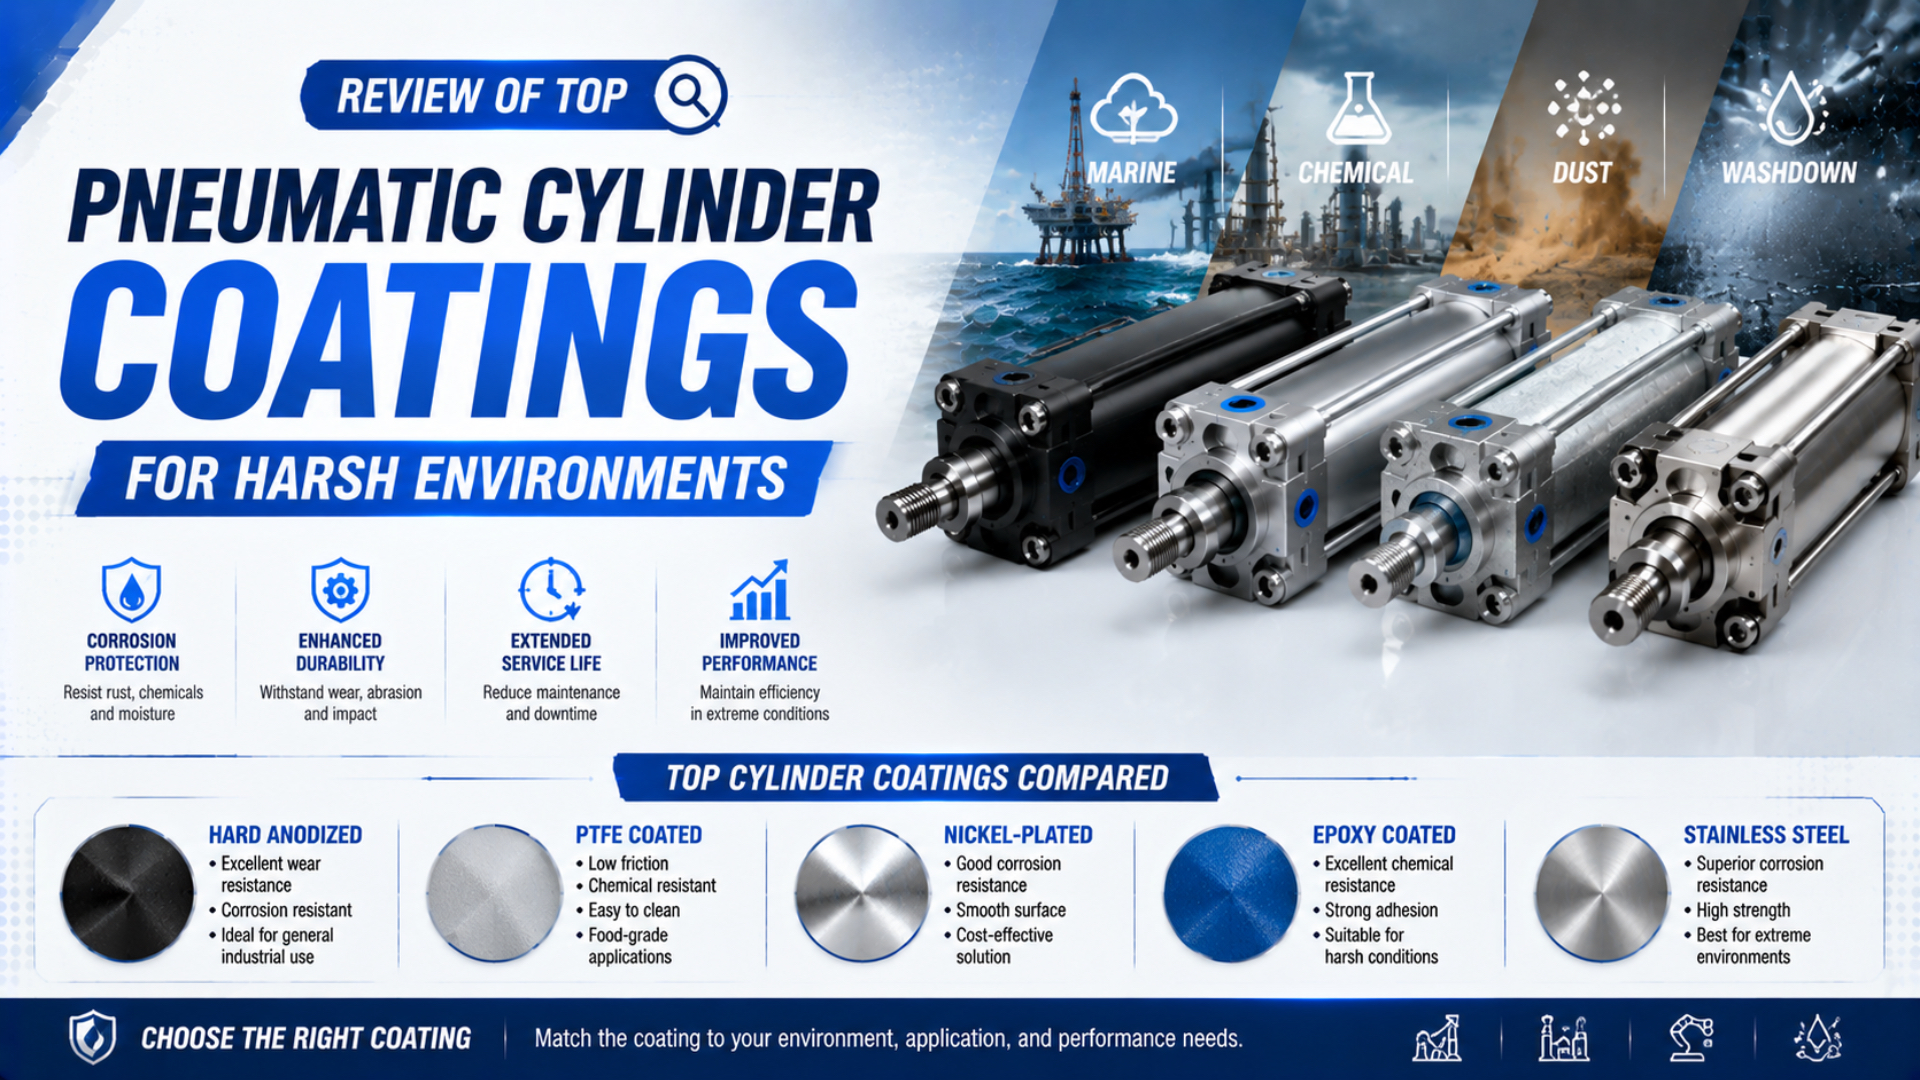
Для любой тяжёлой среды эксплуатации не существует одного универсального лучшего покрытия пневматического цилиндра. Правильная спецификация начинается с фактического воздействия, определяет, какие компоненты цилиндра ему подвергаются, и назначает каждому совместимый материал или обработку поверхности. Твёрдая отделка штока, защищённая алюминиевая гильза и коррозионностойкий крепёж решают разные задачи.
Нельзя использовать часы испытания в соляном тумане как универсальную таблицу рейтинга. ISO 9227:2022 определяет три метода для искусственной атмосферы, но прямо указывает, что они не предназначены для ранжирования разных материалов или прогнозирования долгосрочной коррозионной стойкости (ISO 9227, 2022). Рассматривайте результат как одну контролируемую проверку качества, связанную с точно указанной спецификацией изделия.
Ключевые выводы
- ISO 9227 определяет три метода испытания в соляном тумане, но не переводит часы испытания в срок службы в реальных условиях.
- Отдельно задавайте требования к внутреннему диаметру гильзы, её внешней поверхности, штоку, крышкам, крепежу, уплотнениям и аксессуарам.
- Анодирование, гальванические покрытия, полимерные покрытия и конструкция из нержавеющей стали не являются взаимозаменяемыми.
- Доказательства приёмки важнее общей надписи «коррозионностойкий».
Комплект цилиндра для тяжёлых условий эксплуатации — это полная конфигурация привода, выбранная для заданного химического, температурного и механического воздействия, а также воздействия влаги. В него входят детали, удерживающие давление, подвижные поверхности, уплотнения, смазка, крепёж, монтажные элементы, датчики, фитинги, кабели и любая защитная система обработки поверхности.
Правило выбора простое: наименее защищённый открытый компонент задаёт практический предел коррозионной стойкости. Гильза из нержавеющей стали с гальванически покрытым пальцем вилки, анодированный корпус с неподходящей отделкой штока или химически стойкое покрытие рядом с разбухшим уплотнением всё равно могут привести к раннему отказу.
Почему одно покрытие не может защитить каждую поверхность цилиндра?
ISO 9227:2022 определяет три метода испытания в соляном тумане: нейтральный соляной туман, соляной туман с уксусной кислотой и соляной туман с уксусной кислотой, ускоренный медью. Уже это разнообразие показывает, что «коррозионная стойкость» не является одним свойством. Для каждой поверхности, механизма воздействия и функционального требования цилиндру нужна отдельная защита (ISO 9227, 2022).
Внешняя поверхность гильзы в основном требует барьерной защиты. Внутренний диаметр — это прецизионная рабочая поверхность для уплотнения. Шток должен противостоять коррозии и одновременно сохранять отделку, твёрдость, геометрию и текстуру, необходимые штоковому уплотнению. Крышки, резьбы, стяжные шпильки, крепления, пальцы, выключатели и фитинги создают зазоры и контакты между разными металлами.
Нанесение одной и той же системы на все видимые детали может даже ухудшить привод. Толстый слой на посадочном диаметре изменяет зазор. Мягкий полимерный слой на штоке, работающем в абразивной среде, может быть поцарапан или отслоиться. Агрессивная последующая обработка может изменить основной материал или конечные размеры. Герметизированное анодное покрытие может подходить для внешней поверхности, тогда как после обработки внутреннему диаметру потребуется контролируемая финишная обработка.
Разделяйте также внешние и внутренние пути коррозии. Внешняя промывочная жидкость может атаковать стыки, царапины, крепёж и канавки датчиков. Внутренняя коррозия чаще указывает на влагу в сжатом воздухе, конденсат, несовместимую смазку, повреждения при сборке или дефект со стороны полости, находящейся под давлением. Подробное разделение этих диагностических путей приведено в руководстве по коррозии пневматических цилиндров при жёсткой мойке.
| Зона цилиндра | Основная задача | Типичная угроза | Фокус спецификации |
|---|---|---|---|
| Внешняя поверхность гильзы | Силовой корпус и монтажная поверхность | Влажность, брызги, УФ-излучение, химикаты, царапины | Основной сплав, предварительная обработка, барьерная система, защита кромок и резьб |
| Внутренний диаметр гильзы | Рабочая поверхность поршневого уплотнения | Влага, частицы, износ, дефекты покрытия | Конечный диаметр, форма, текстура, последовательность покрытий, совместимость с уплотнением |
| Шток поршня | Подвижная дорожка уплотнения | Соль, абразив, удар, химическая плёнка, повреждение грязесъёмника | Основа, тип отделки, толщина, твёрдость, пористость, конечная шероховатость |
| Крышки и порты | Герметизация давления и соединение | Зазоры, повреждённые резьбы, гальванические пары | Сочетание материалов, непрерывность покрытия, заглушки, дренаж, уплотнительные поверхности |
| Крепёж и монтажные элементы | Передача нагрузки | Разнородные металлы, скопившаяся жидкость, повреждённая окраска | Сплав, электрическая изоляция, дренаж, доступ, запасные детали |
| Уплотнения и аксессуары | Защита от загрязнений и стабилизация движения | Разбухание, гидролиз, нагрев, проникновение среды | Точный состав, смазка, совместимость со средой, степень защиты |
Покрытие, гальваническое покрытие и нержавеющая сталь — разные спецификационные решения
Два документа ISO задают разные основы для анодирования. ISO 7599:2018 посвящён декоративным и защитным анодным оксидным покрытиям, а ISO 10074:2021 — твёрдым анодным оксидным покрытиям для инженерного применения. На чертеже следует указать применяемый процесс и конечные требования, а не считать любую тёмную алюминиевую поверхность одним и тем же покрытием (ISO 7599, 2018; ISO 10074, 2021).
Используйте термины точно:
- Анодирование превращает поверхность алюминия в оксидный слой. Обычное защитное и твёрдое анодирование имеют разные пути спецификации и разные приоритеты эксплуатационных свойств.
- Химическое никель-фосфорное покрытие наносит металлический слой никель-фосфор автокаталитическим способом. Содержание фосфора, толщина, пористость и термообработка меняют результат.
- Техническое хромирование обычно наносит металлический хром на стальной шток или изнашиваемую поверхность. Это вариант обработки штока, а не универсальная отделка корпуса цилиндра.
- Покрытие на основе PTFE обозначает семейство смоляных систем. Связующее, грунтовка, армирование, цикл отверждения, толщина плёнки, адгезия и конечная текстура по-прежнему требуют определения.
- Конструкция из нержавеющей стали меняет сам основной материал. На некоторых поверхностях это снижает зависимость от барьерного покрытия, но не устраняет питтинговую и щелевую коррозию, задиры, воздействие разнородных металлов или несовместимость с уплотнениями.
- Органические лакокрасочные или порошковые системы могут защищать внешние стальные кронштейны и корпуса. ISO 12944-5:2019 рассматривает защитные лакокрасочные системы для стальных конструкций, а не динамические дорожки уплотнений или готовые пневматические внутренние диаметры (ISO 12944-5, 2019).
Это различие предотвращает распространённую ошибку закупки. «Отделка 316L», «тефлоновый внутренний диаметр» и «цилиндр с твёрдым анодированием» звучат конкретно, но ни одно из этих обозначений не описывает привод целиком. Уточняйте, какой компонент получает обработку, из какого материала он изготовлен, какие поверхности маскируются или обрабатываются после покрытия и какие испытания приёмки применяются.
Как воздействие среды должно определять выбор покрытия?
Festo разделяет коррозионную стойкость на пять классов CRC0–CRC4 и оставляет CRC4 для экстремального коррозионного воздействия, например агрессивных пищевых или химических сред и суровой наружной эксплуатации. В руководстве Festo также рекомендуется при необходимости проводить испытания с фактической средой, что полезнее выбора по общей таблице рейтинга покрытий (классы коррозионной стойкости Festo CRC, доступ 2026).
До выбора системы обработки поверхности составьте карту воздействия. Как минимум зафиксируйте название химиката, концентрацию, температуру, способ контакта, длительность воздействия, частоту, промывку, сушку, абразивные загрязнения, УФ-излучение, механическое воздействие и ожидаемое повреждение покрытия. «Наружная эксплуатация», «для пищевой промышленности» и «химически стойкий» не являются условиями испытания.
| Воздействие | Первый вопрос для проверки | Разумное начальное направление | Какие доказательства ещё нужны |
|---|---|---|---|
| Влажность внутри помещения и лёгкая промышленная пыль | Достигает ли конденсат внутреннего диаметра или только внешней поверхности? | Защитного анодирования или стандартного каталожного исполнения может быть достаточно | Качество воздуха, спецификация покрытия, ограничения уплотнения и смазки |
| Наружная атмосфера и УФ | Одинаково ли защищены кромки, порты, выключатели и крепления? | Корпус с твёрдым анодированием или защитным покрытием и аксессуары, совместимые с погодными условиями | УФ, циклическое увлажнение, повреждение покрытия, дренаж, температурный диапазон |
| Мойка в пищевом или напиточном производстве | Какое моющее средство, концентрация, температура, тип распыления и гигиеническая зона применяются? | Нержавеющее или валидированное исполнение, специально рассчитанное на мойку | Возможность очистки, статус контакта с пищей, химия уплотнений, смазка, подтверждение защиты от проникновения |
| Брызги или пары химикатов | Это периодические брызги, пары или погружение? | Выбирать материал и покрытие по точным данным о среде | Концентрация, температура, время во влажном состоянии, проницаемость, адгезия, план ремонта |
| Прибрежная или морская соль | Находится ли привод во влажном воздухе, соляном тумане, брызгах или под водой? | 316L, дуплексная сталь или документированный по зоне комплект покрытий | Зазоры, отложения, гальванические пары, дренаж, комплект штока и аксессуаров |
| Горнодобывающая промышленность и абразивная пыль | Достигают ли частицы штока, грязесъёмника, внутреннего диаметра или уплотнительной ленты безштокового цилиндра? | Износостойкая отделка штока, эффективный грязесъёмник, защищённая или направляемая компоновка | Размер частиц, ударная нагрузка, способ очистки, конечная текстура поверхности |
| Повышенная температура | Что первым изменит тепло: покрытие, основной материал, уплотнение или смазку? | Система материалов, рассчитанная на эту температуру | Постоянная и пиковая температура, термоциклирование, сочетание с химикатами |
Пищевая промышленность показывает, почему одних названий материалов недостаточно. Правила США для производства пищевых продуктов требуют, чтобы оборудование можно было надлежащим образом очищать, а поверхности, контактирующие с пищей, выдерживали предусмотренные среду, пищевые продукты, моющие и дезинфицирующие средства, а также процедуры очистки (21 CFR 117.40, доступ 2026). Одно название покрытия не подтверждает выполнение всего этого требования.
Для морских применений нужна такая же дисциплина. Камера соляного тумана не воспроизводит отложения за кронштейном, периодическое погружение в морскую воду, УФ-излучение, проникновение через ввод кабеля или гальванический контакт. Если основным расчётным воздействием являются хлориды, используйте отдельное руководство по выбору коррозионностойких цилиндров для морских применений.
Какая обработка поверхности подходит каждому компоненту цилиндра?
ASTM B650-23 перечисляет шесть инженерных применений хромовых покрытий, включая износ, фреттинг, трение, задиры, коррозию и восстановление размеров. Это объясняет, почему твёрдое хромирование связывают со штоками, но также показывает, почему обозначения «хромированный» недостаточно без указания основы, толщины, обработок, отделки и доказательств приёмки (ASTM B650, 2023).
Начинайте с компонента и только затем выбирайте обработку:
Внешняя поверхность алюминиевой гильзы
Защитное анодирование может подходить для обычной промышленной эксплуатации. Твёрдое анодирование становится более привлекательным, когда важны абразивный износ или повреждение при обращении, но тогда нужно указать точный сплав, предварительную обработку, толщину, состояние герметизации, цвет, замаскированные зоны и последовательность последующей обработки. В сравнении гильз с твёрдым и стандартным анодированием объясняется, почему одна только твёрдость не позволяет предсказать ресурс уплотнения или гильзы.
Алюминиевый внутренний диаметр
Внутренний диаметр требует окончательного контроля размеров и трибологических свойств. Укажите, анодируется ли он, покрывается ли, футеруется или окончательно обрабатывается после нанесения покрытия. Затем определите диаметр, круглость, прямолинейность, текстуру, чистоту, толщину покрытия в соответствующих местах и совместимость с поршневым уплотнением и смазкой. В руководстве по глубине твёрдого анодирования рассматриваются рост покрытия и припуск на изменение размеров.
Шток из железного сплава
Техническое хромирование — один из проверенных вариантов. ISO 6158:2018 задаёт основу для обозначения толщины гальванически осаждённых хромовых покрытий на инженерных компонентах, а ASTM B650-23 дополняет её требованиями к толщине, адгезии, пористости и контролю водородного охрупчивания (ISO 6158, 2018; ASTM B650, 2023).
Для других задач могут подойти азотирование, штоки из нержавеющей стали, системы на основе никеля, PVD-слои и керамические покрытия. Каждый вариант меняет систему «основа–покрытие» и отделку, с которой контактируют грязесъёмник и штоковое уплотнение. Для сравнения процессов используйте сравнение твёрдого хромирования и азотирования, а для абразивной горнодобывающей среды — руководство по керамическим покрытиям штоков.
Крышки, крепёж, монтажные элементы и аксессуары
Именно эти детали часто определяют результат в эксплуатации. По возможности подбирайте согласованные сплавы, изолируйте разнородные металлы, если это позволяет конструкция, отводите жидкость вместо её удержания и оставляйте покрытые кромки доступными для проверки. Корпус из 316L с уязвимыми пальцами, шайбами, деталями выключателей или фитингами не является полноценным исполнением для среды 316L. При совместном смачивании разных металлов изучите гальваническую коррозию между компонентами цилиндра.
Самое полезное сравнение — не «Какое покрытие занимает первое место?», а «Какой путь отказа остаётся после обработки этого компонента этой системой?». Такой вопрос выявляет слабые места у штоковых уплотнений, кромок, резьб, монтажных карманов, датчиков и запасных деталей ещё до ввода машины в эксплуатацию.
Что фактически дают основные семейства покрытий?
ASTM B733 классифицирует химические никель-фосфорные покрытия по трём осям спецификации: типу по содержанию фосфора, рабочему классу воздействия и классу термообработки после нанесения. Поэтому одно и то же название покрытия может означать разное поведение по коррозии, износу, твёрдости и размерам. Для закупки нужны полное обозначение и план приёмки, а не только пометка ENP (ASTM B733, 2022).
| Система поверхности | Что она может обеспечить | Где обычно применяется | Основные спецификационные ловушки |
|---|---|---|---|
| Защитное анодирование | Коррозионный барьер и более твёрдая алюминиевая поверхность по сравнению с необработанным сплавом | Внешняя поверхность алюминия в контролируемой промышленной эксплуатации | Неуказанный сплав, отсутствие данных о толщине или герметизации, повреждённые кромки, предположение об обработке внутреннего диаметра |
| Твёрдое анодирование | Больший запас износостойкости и более толстый технический оксидный слой | Алюминиевые внутренние диаметры или внешние поверхности с существенным износом | Увеличение размеров, шероховатость, растрескивание, последующая обработка, совместимость с уплотнением |
| Химическое никель-фосфорное покрытие | Металлический барьер с относительно равномерным осаждением на свободно смачиваемой геометрии | Сложные алюминиевые или стальные детали, отдельные внутренние диаметры и корпуса | Содержание фосфора, пористость, предварительная обработка, термообработка, накопление допусков |
| Техническое хромирование | Твёрдый износостойкий технический слой | Штоки из железных сплавов и отдельные изнашиваемые поверхности | Микротрещины или пористость, состояние основного материала, толщина, шлифование, контроль водорода |
| Система на основе PTFE | Низкая поверхностная энергия и химическая стойкость определённой смоляной системы | Отдельные антиадгезионные поверхности или поверхности с химической нагрузкой | Общее обозначение «тефлон», мягкий слой, износ, адгезия, отверждение, конечная текстура |
| Органическая краска или порошковое покрытие | Внешний барьер и цветовая система | Стальные кронштейны, защитные ограждения, корпуса, неподвижные внешние поверхности | Подготовка поверхности, покрытие кромок, царапины, ремонт, неподходящие динамические интерфейсы |
| Конструкция из нержавеющей стали | Коррозионностойкий основной материал без необходимости полагаться на внешний барьер на каждой поверхности | Исполнения для мойки, морских, гигиенических или химических применений | Марка, отделка, зазоры, задиры, разнородные металлы, различия между штоком и аксессуарами |
Химическое никелирование показывает, почему химический состав имеет решающее значение. ASTM B733 указывает, что низкое содержание фосфора способствует высокой твёрдости в состоянии после осаждения, среднее содержание соответствует общим требованиям по износу и коррозии, а высокое содержание даёт более высокую стойкость к соляному туману и кислотам. Это критерий выбора, а не универсальная гарантия для любого цилиндра с покрытием.
С PTFE также нужна осторожность. Дисперсию PTFE-смолы можно наносить распылением, валиком или методом завесы, однако готовая система покрытия зависит от состава и обработки (информация Chemours Teflon PTFE DISP 40, доступ 2026). Для подвижной пневматической поверхности задавайте полную систему и совместно проверяйте адгезию, текстуру, износ, работу уплотнения и воздействие химикатов.
Нержавеющую сталь следует включать в ту же таблицу решений, поскольку она может заменить материал с покрытием, но её не следует выдавать за покрытие. Пригодность по-прежнему определяется деталями изделия. Например, каталог SMC CG5-S указывает внешние детали из нержавеющей стали 304, варианты уплотнений NBR или FKM, водостойкий грязесъёмник и ограничение для пищевой зоны у указанного изделия (SMC CG5-S, доступ 2026).
Квалификационные подтверждения важнее рейтинга по соляному туману
ASTM B117-26 оставляет действующей спецификации изделия три решения: образец для испытания, длительность воздействия и интерпретацию результатов. Стандарт также предупреждает, что характеристики в естественной среде редко коррелируют с изолированными данными испытания в соляном тумане. Требуйте указанный метод, конфигурацию образца, критерий приёмки и дополнительные подтверждения для изделия (ASTM B117, 2026).
Надёжный пакет подтверждений включает несколько уровней:
- Чертёж и описание процесса: сплав и состояние основного материала, обработанные поверхности, маскирование, предварительная обработка, обозначение покрытия, толщина, герметизация или термообработка, последующая обработка и правила ремонта.
- Контроль процесса: прослеживаемость сертификатов, внешний вид, карта толщины, испытания адгезии или пористости, метод определения твёрдости и испытательная нагрузка при необходимости, а также записи по каждой партии.
- Проверка функциональных поверхностей: конечный диаметр, круглость, прямолинейность, текстура, дефекты, чистота и сопряжение с уплотнениями, подшипниками, резьбами и соединениями.
- Совместимость материалов: точное моющее средство, технологический химикат, смазка, состав уплотнения, температура, концентрация и длительность воздействия.
- Валидация на уровне цилиндра: утечки, усилие страгивания, ходовое трение, движение, коррозионные повреждения и состояние уплотнения до, во время и после заданной нагрузки.
- Проверка собранного узла: крепления, пальцы, крепёж, выключатели, кабели, фитинги, дренаж, защитные устройства и доступ для обслуживания.
Для каждой пары «покрытие–основа» используйте подходящий метод измерения толщины. ISO 2360:2017 рассматривает амплитудно-чувствительный вихретоковый метод измерения непроводящих покрытий на немагнитных проводящих основах; он особенно применим ко многим анодным оксидам. ISO 21968:2019 рассматривает фазочувствительный вихретоковый метод измерения немагнитных металлических покрытий на подходящих основах (ISO 2360, 2017; ISO 21968, 2019).
Испытания в соляном тумане наиболее полезны для выявления нарушений процесса и проверки того, что заданная защитная система остаётся управляемой. Они не подтверждают ресурс уплотнения, абразивный ресурс, химическую совместимость или количество лет работы в установленном состоянии. Если ресурс является требованием закупки, используйте программу испытаний на уровне цилиндра с указанной нагрузкой и пределами отказа. ISO 19973-3:2015 описывает методы оценки надёжности цилиндров со штоком и задаёт ресурс в циклах или километрах (ISO 19973-3, 2015).
Не позволяйте успешно испытанному образцу перекрыть недостатки неисправного узла. Поставщик покрытия может уверенно обрабатывать плоскую контрольную пластину, тогда как изготовитель цилиндра должен контролировать кромки, внутренние диаметры, резьбы, шлифование, уплотнения, очистку и повреждения при сборке. Важны оба набора данных, но окончательным объектом испытания остаётся собранный привод.
Как закупкам составить RFQ и план приёмки?
ASTM B650-23 требует для технического хромирования подтверждений как минимум в пяти технических областях: предварительная и последующая обработка, толщина, адгезия, пористость и внешний вид. Хороший RFQ на цилиндр применяет такую же дисциплину к каждой указанной системе поверхности и дополняет её конечными размерами, совместимостью с уплотнениями, проверкой узла и требованиями к документации (ASTM B650, 2023).
Отправляйте поставщику таблицу воздействия вместо формулировки «тяжёлая среда». Включите:
| Поле RFQ | Что указать | Почему это важно |
|---|---|---|
| Среда эксплуатации | Помещение, улица, мойка, морское применение, горнодобыча, химикаты, высокая температура | Определяет преобладающие пути повреждения |
| Рабочая среда | Название продукта, химический состав, концентрация, загрязнения | Ограничивает выбор металлов, покрытий, уплотнений, смазки, маркировки и пластмасс |
| Контакт | Пары, брызги, прямая струя, циклы намокания и высыхания, погружение | Изменяет риск щелевой коррозии, проникновения и диффузии |
| Температура | Постоянная, пиковая, температура жидкости, поверхности и окружающей среды | Изменяет коррозию, пределы отверждения, состояние уплотнений и смазку |
| Механическая нагрузка | Диаметр, ход, скорость, число циклов, боковая нагрузка, удар, частицы | Связывает систему поверхности с фактическим износом |
| Перечень компонентов | Внутренний диаметр, внешняя поверхность, шток, крышки, крепёж, монтажные элементы, аксессуары | Не допускает неполного «комплекта из нержавеющей стали» или «комплекта покрытий» |
| Спецификация поверхности | Стандарт, обозначение, толщина, отделка, последующая обработка | Делает поставленный процесс проверяемым |
| Приёмка | Выборка, точки, метод, предельные значения, формат отчёта | Заранее определяет, что считается пройденным испытанием |
| Функциональное испытание | Утечки, трение, движение, нагрузка, ресурс, предел отказа | Связывает подтверждения по образцу с характеристиками цилиндра |
| Обслуживание | Очистка, промывка, проверка, восстановление, запасные уплотнения и крепёж | Сохраняет выбранную защиту в эксплуатации |
Для каждого утверждения в каталоге запрашивайте точный номер детали и конфигурацию. Уточняйте, относится ли заявленный результат по коррозии к плоскому контрольному образцу, отдельному компоненту или собранному цилиндру. Указывайте точки измерения, объём выборки, критерий приёмки и порядок действий, если ремонт покрытия меняет критический размер.
Для пищевых применений запрашивайте пояснения, привязанные к фактической гигиенической зоне и конфигурации компонента. Для морских применений добавляйте зону воздействия и монтажный чертёж с указанием разнородных металлов. Для горнодобывающей промышленности в RFQ должны быть указаны размер частиц, ударная нагрузка, компоновка грязесъёмника и защита штока. Хороший RFQ даёт поставщику достаточно информации, чтобы отклонить неподходящий каталожный вариант до того, как он станет причиной отказа в эксплуатации.
FAQ о покрытиях пневматических цилиндров
ISO 19973-3:2015 выражает ресурс пневматических цилиндров в двух практических единицах: циклах или километрах. Эти пять ответов связывают заявления о покрытиях с определёнными компонентами, испытаниями и рабочими пределами, чтобы сертификат поставщика подтверждал конкретное применение, а не воспринимался как универсальный срок службы в поле (ISO 19973-3, 2015).
Какое покрытие лучше всего подходит для пневматического цилиндра в тяжёлых условиях?
Универсального победителя нет. ISO 9227:2022 включает три разных метода испытания в соляном тумане и предупреждает против ранжирования материалов по их результатам. Сначала определите среду, температуру, контакт, абразив и компонент. Затем выберите отдельные системы для внешней поверхности гильзы, внутреннего диаметра, штока, крышек, крепежа, уплотнений и аксессуаров.
Является ли нержавеющая сталь 316L покрытием пневматического цилиндра?
Нет. 316L — марка нержавеющей стали и, следовательно, основной или конструкционный материал, а не покрытие. Она может снизить зависимость от барьерных слоёв, но по-прежнему требует подходящего состояния поверхности, совместимых уплотнений и крепежа, дренажа и аксессуаров. В указанной конфигурации водостойкий CG5-S компании SMC также использует внешние детали из стали 304.
Можно ли по часам соляного тумана предсказать срок службы цилиндра в годах?
Нет. ASTM B117-26 указывает, что изолированные результаты испытаний в соляном тумане редко коррелируют с характеристиками в естественной среде. ISO 9227:2022 также отвергает прогноз долгосрочной стойкости. Часы испытания имеют смысл только вместе с указанными методом, образцом, подготовкой, нагрузкой, критерием приёмки и спецификацией изделия, дополненными данными по узлу или эксплуатации.
Должны ли шток и корпус цилиндра иметь одинаковое покрытие?
Как правило, нет. ISO 6158:2018 рассматривает технические хромовые покрытия, которые часто подходят для изнашиваемых поверхностей, например штоков, а ISO 7599 и ISO 10074 описывают разные анодные системы для алюминия. Шток, внутренний диаметр, внешняя поверхность и крепёж предъявляют разные требования к движению, коррозии, размерам и интерфейсам уплотнений.
Какие доказательства покрытия должен предоставить поставщик пневматического цилиндра?
Как минимум запрашивайте пять групп подтверждений: прослеживаемость основного материала и процесса, толщину и состояние покрытия, конечную геометрию и текстуру, совместимость с уплотнением и средой, а также результаты работы на уровне цилиндра. Дополнительно укажите точки измерения, методы, пределы приёмки, условия воздействия, ремонт и все отдельные результаты. Общего сертификата испытания в соляном тумане недостаточно.
Источники и технические примечания
- ISO 9227:2022, Испытания на коррозию в искусственной атмосфере — испытания в соляном тумане, доступ 27.07.2026.
- ASTM B117-26, Стандартная практика эксплуатации аппаратов для соляного тумана, доступ 27.07.2026.
- ISO 7599:2018, Декоративные и защитные анодные оксидные покрытия на алюминии, доступ 27.07.2026.
- ISO 10074:2021, Твёрдые анодные оксидные покрытия на алюминии и его сплавах, доступ 27.07.2026.
- ASTM B733-22, Автокаталитические никель-фосфорные покрытия на металлах, доступ 27.07.2026.
- ISO 6158:2018, Гальванически осаждённые хромовые покрытия технического назначения, доступ 27.07.2026.
- ASTM B650-23, Гальванически осаждённые технические хромовые покрытия на железных сплавах, доступ 27.07.2026.
- ISO 2360:2017, Амплитудно-чувствительное вихретоковое измерение толщины покрытия, доступ 27.07.2026.
- ISO 21968:2019, Фазочувствительное вихретоковое измерение толщины покрытия, доступ 27.07.2026.
- ISO 19973-3:2015, Испытание надёжности пневматических цилиндров со штоком, доступ 27.07.2026.
- ISO 12944-5:2019, Защитные лакокрасочные системы для стальных конструкций, доступ 27.07.2026.
- Классы коррозионной стойкости Festo CRC0–CRC4, доступ 27.07.2026.
- Каталог SMC цилиндров из нержавеющей стали CG5-S, доступ 27.07.2026.
- 21 CFR 117.40, Оборудование и инвентарь, доступ 27.07.2026.
- Chemours Teflon PTFE DISP 40, информация об изделии, доступ 27.07.2026.