

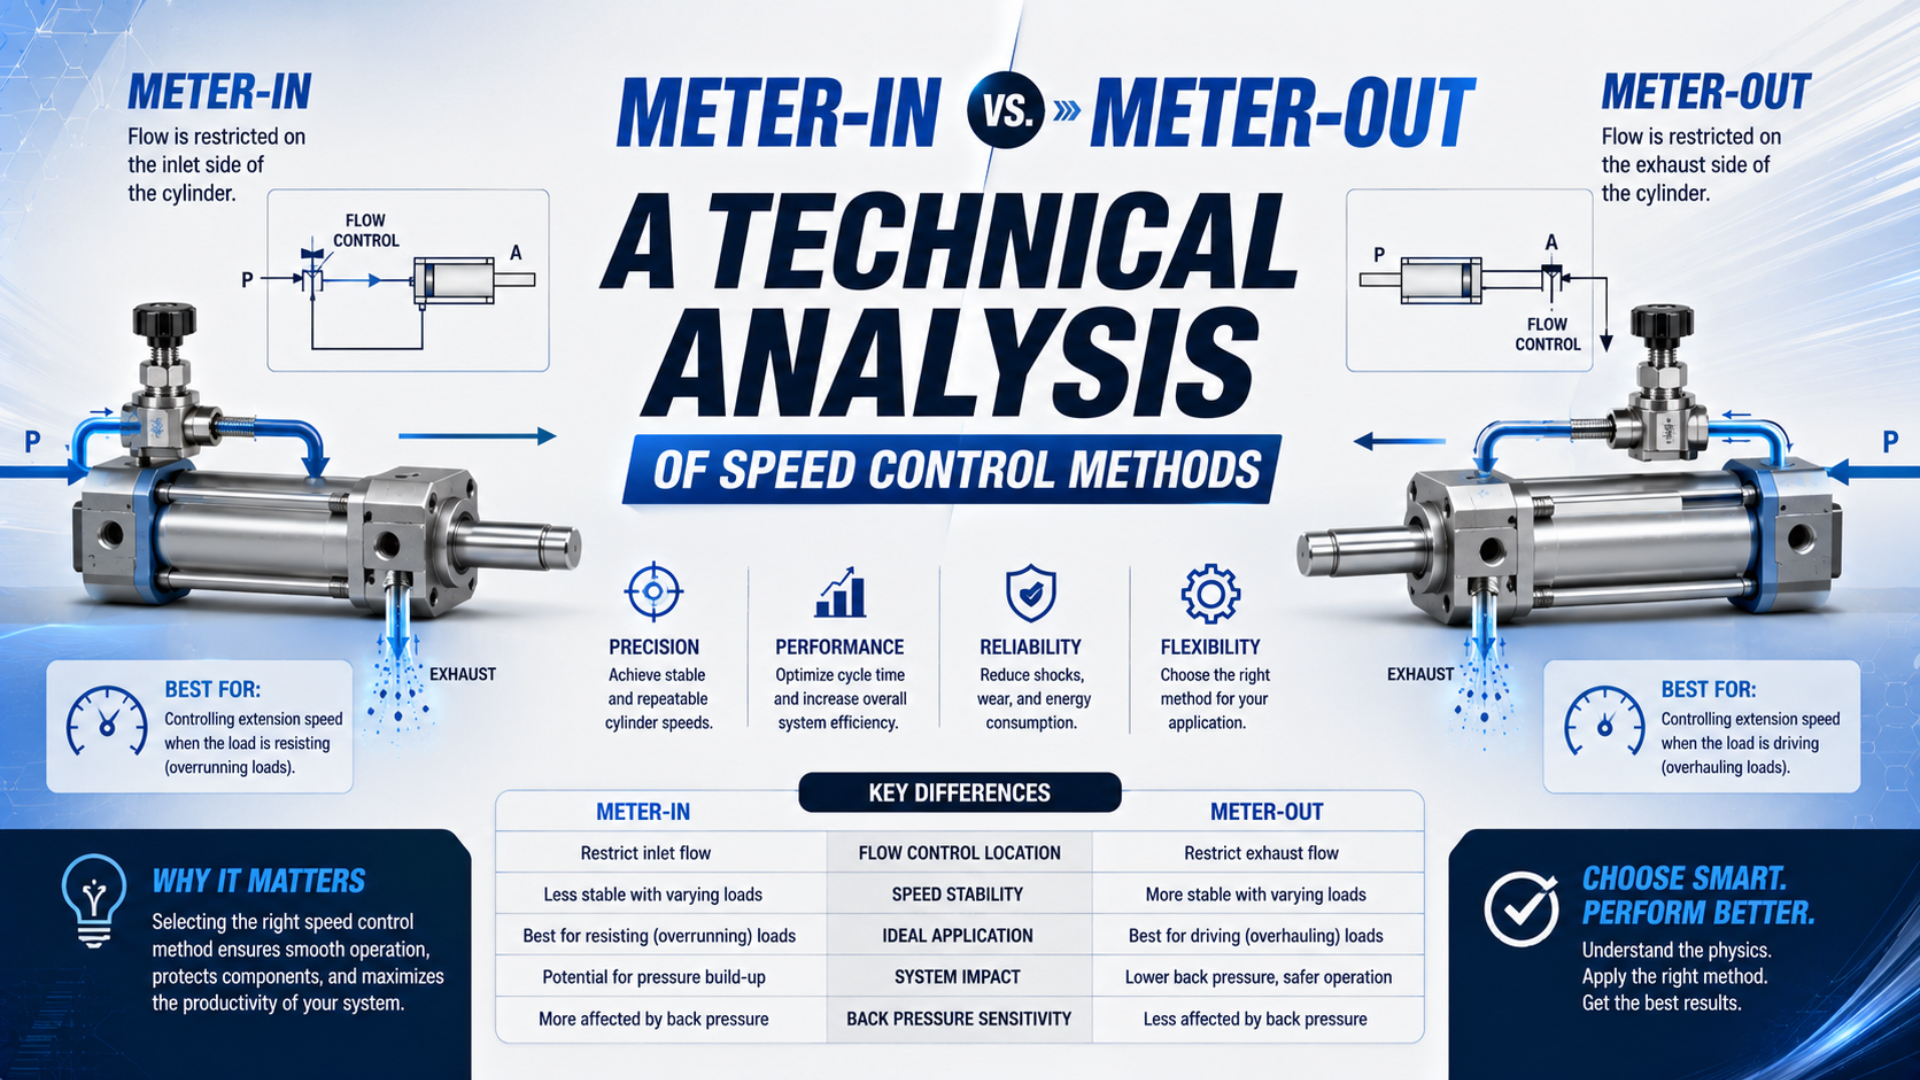
Meter-in drosselt die in die Antriebskammer eintretende Luft; Meter-out drosselt die aus der gegenüberliegenden Kammer austretende Luft. Bei den meisten Umrüstungen von doppeltwirkenden Zylindern lautet die technische Frage nicht, ob Meter-out besser klingt. Entscheidend ist, ob der umgebaute Kreis tatsächlich die Abluft drosselt, genügend Kraftreserve behält, den ersten Hub nach der Wiederbeaufschlagung kontrolliert und über den zulässigen Lastbereich stabil bleibt.
Dieser Artikel ist ein Verfahren zur Validierung einer Umrüstung. Verwenden Sie den begleitenden Leitfaden zur Auswahl von Meter-in und Meter-out, wenn Sie die Regelmethode für einen neuen Kreis auswählen. Nutzen Sie die folgenden Prüfungen, wenn eine installierte Maschine neu verschlaucht, ein Geschwindigkeitsregler ersetzt wurde oder die Wartung die Drosselrichtung verändert haben könnte.
Wichtige Erkenntnisse
- Parker richtet den Pfeil für den freien Durchfluss bei Meter-out zum Zylinder.
- Erfassen Sie den Druck an beiden Zylinderanschlüssen und nicht nur den Reglerdruck.
- Prüfen Sie den ersten Hub nach vollständiger Druckentlastung gesondert.
- Beziehen Sie Mindestdruck, Nutzlastgrenzen und Abluftdrosselung vor der Abnahme in die Prüfung ein.
- Ein Geschwindigkeitsregler ist keine Sicherheitsvorrichtung zum Halten einer Last.
Was ändert eine Umrüstung von Meter-in auf Meter-out tatsächlich?
Parker erklärt, dass ein Einweg-Durchflussregler in Pfeilrichtung den Durchfluss mit minimaler Drosselung passieren lässt und in Gegenrichtung drosselt. Bei Meter-out zeigt der Pfeil für den freien Durchfluss zum Zylinderanschluss (Parker-Anleitung für Durchflussregelventile, abgerufen am 22. Juli 2026). Die Umrüstung verändert, welchen Luftweg die Nadel regelt.
Während eines Zylinderhubs verbindet das Wegeventil die Versorgung mit der Antriebskammer und die gegenüberliegende Kammer mit der Abluft. Meter-in-Steuerung ist die Anordnung, bei der die einstellbare Drossel im Versorgungsweg der Antriebskammer liegt. Meter-out-Steuerung drosselt die Abluft der gegenüberliegenden Kammer und lässt den Eintritt vergleichsweise frei strömen.
Das Wort „vergleichsweise“ ist wichtig. Meter-out garantiert am Antriebsanschluss nicht den vollständigen Reglerdruck. Wegeventil, Schläuche, Verschraubungen, Verteiler und gemeinsame Versorgung können weiterhin dynamische Druckverluste verursachen. Ebenso liegt die Abluftkammer nicht bei einem festen Gegendruck. Ihr Druck ändert sich mit Nadelstellung, Kolbengeschwindigkeit, Last, Zylindervolumen und nachgeschalteten Drosselstellen.
| Kreiszustand | Richtung des freien Durchflusses | Geregelte Richtung | Erwartete Regelwirkung |
|---|---|---|---|
| Meter-in | Vom Zylinder zum Ventil | Vom Ventil zum Zylinder | Füllt die Kammer nur gedrosselt |
| Meter-out | Vom Ventil zum Zylinder | Vom Zylinder zum Ventil | Drosselt die Kammerabluft |
Die brauchbare Umrüstprüfung ist richtungsbezogen und nicht optisch. Ein Winkelregler kann gedreht werden, ohne die Richtung seines internen Rückschlagventils zu ändern. Prüfen Sie das aufgedruckte Symbol oder den Pfeil und verfolgen Sie die angeschlossenen Anschlüsse. Ein Körper, der scheinbar „auf den Zylinder zeigt“, kann weiterhin für die falsche Drosselrichtung konfiguriert sein.
Ausgangsdaten vor der Umrüstung
SMC weist darauf hin, dass die Zylindergeschwindigkeit nur dann vom Luftdurchfluss abhängt, wenn der Eingangsdruck konstant gehalten wird, und dass auch Anschluss- und Schlauchgrößen die Bewegung beeinflussen (SMC: Luftstrom von Zylindern regeln, abgerufen am 22. Juli 2026). Eine brauchbare Ausgangsbasis benötigt daher Druck-, Zeit-, Last- und Kreisdaten aus demselben Zyklus.
Erfassen Sie mindestens zehn aufeinanderfolgende Zyklen mit der bestehenden Konfiguration. Stellen Sie die Nadel zwischen den Läufen nicht ein. Zeichnen Sie zuerst das Verhalten beim Kaltstart auf und anschließend das Verhalten bei Normaltemperatur, nachdem die Maschine ihren üblichen Produktionszustand erreicht hat.
Verwenden Sie eine Zeile für das Ausfahren und eine weitere für das Einfahren:
| Ausgangsfeld | Aufzuzeichnen | Warum es nach der Umrüstung wichtig ist |
|---|---|---|
| Hubdefinition | PLC-Befehl bis Sensor und reine Bewegungszeit | Trennt Ventilverzögerung von Fahrzeit |
| Ventileingangsdruck | Mindestdruck während der Bewegung | Zeigt den Einbruch der gemeinsamen Versorgung |
| Deckelseitiger Druck | Über den vollständigen Hub aufzeichnen | Ermittelt Antriebs- oder Abluftverhalten |
| Stangenseitiger Druck | Über den vollständigen Hub aufzeichnen | Zeigt, ob der Gegendruck kontrolliert wird |
| Nutzlast | Freigegebene minimale, nominale und maximale Masse | Macht lastabhängige Beschleunigung sichtbar |
| Ausrichtung | Horizontal, vertikal nach oben, vertikal nach unten oder Gestängewinkel | Erkennt bewegungsunterstützende Lastzustände |
| Reglereinstellung | Teilenummer, Regelart, Umdrehungen und Verriegelungsposition | Macht die Prüfung wiederholbar |
| Ablufthardware | Anschluss des Wegeventils, Schalldämpfer und Schnellentlüftung | Erkennt Umgehungen und zusätzliche Drosseln |
| Stoßverhalten | Geräusch am Endanschlag, Rückprall, Dämpfungseintritt | Verhindert, dass Geschwindigkeitsabstimmung ein Energieproblem verdeckt |
| Erster Hub | Ergebnis nach vollständiger Druckentlastung und Wiederbefüllung | Erkennt fehlende anfängliche Abluftbegrenzung |
Wenn der bestehende Kreis bereits unsicher ist oder unkontrollierte Bewegung erzeugt, führen Sie keine umfassende Ausgangsmessung durch. Sichern Sie die Last, isolieren Sie die Gefahr und verwenden Sie das freigegebene Diagnoseverfahren der Maschine. Ausgangsdaten sind nur dann nützlich, wenn sie ohne Gefährdung von Personen oder Ausrüstung erfasst werden können.
Für eine erste Geschwindigkeitsschätzung vor der Prüfung verwenden Sie den Zylindergeschwindigkeitsrechner. Behandeln Sie das Ergebnis als Vorprüfung, da eine berechnete Durchschnittsgeschwindigkeit weder Haftgleiten noch Druckaufbau beim Start oder eine bewegungsunterstützende Last vorhersagen kann.
Wie prüfen Sie die Reglerrichtung vor der Wiederbeaufschlagung?
Parker empfiehlt für die meisten doppeltwirkenden Zylinder zwei Einweg-Durchflussregler und deren Montage so nahe wie die Rohrführung an den Zylinderanschlüssen erlaubt (Parker-Anleitung für Durchflussregelventile, abgerufen am 22. Juli 2026). Prüfen Sie beide Wege bei isolierter und druckloser Maschine.
Verwenden Sie das genaue Schaltbild und Datenblatt des Bauteils. Leiten Sie die Richtung nicht aus Knopffarbe, Winkelstellung oder dem ausgebauten Teil ab. SMC verkauft beispielsweise optisch ähnliche Meter-out- und Meter-in-Ausführungen von Geschwindigkeitsreglern mit unterschiedlichen Modellcodes (SMC-Katalog 10-AS-F, abgerufen am 22. Juli 2026).
Führen Sie diese Prüfung vor dem Druckaufbau durch:
- Elektrische und pneumatische Energie gemäß Maschinenverfahren isolieren.
- Jede Last mechanisch abstützen, die sich durch Schwerkraft oder gespeicherte Kraft bewegen könnte.
- Versorgungs-, Arbeits- und Abluftanschlüsse des Wegeventils anhand seines Symbols identifizieren.
- Jede Arbeitsleitung bis zum Zylinderanschluss verfolgen, ohne die Schlauchfarben als richtig vorauszusetzen.
- Bestätigen, dass der freie Durchfluss für Meter-out zu jedem Zylinderanschluss zeigt.
- Bestätigen, dass die Abluft von jedem Zylinderanschluss durch die einstellbare Drossel strömt.
- Prüfen, dass ein Schnellentlüftungsventil oder alternativer Abzweig die vorgesehene Regelung nicht umgeht.
- Genaue Teilenummer des Reglers und seine vorgegebene Durchflussrichtung aufzeichnen.
Dasselbe physische Ventil ist nach einer Umrüstung nicht automatisch wiederverwendbar. Einige Einwegregler können umgedreht oder neu verschlaucht werden, andere werden als dedizierte Meter-in- oder Meter-out-Versionen verkauft. Verwenden Sie das modellspezifische Symbol. Wenn Identität oder Richtung nicht verifiziert werden können, ersetzen Sie das Bauteil vor der Prüfung durch eine dokumentierte Ausführung.
Wie beweisen zwei Druckverläufe an den Anschlüssen die Umrüstung?
SMC beschreibt die Regelung an der Abluftöffnung als branchenüblich und verknüpft den veränderlichen Abluftgegendruck mit der Kolbengeschwindigkeit (SMC: Luftstrom von Zylindern regeln, abgerufen am 22. Juli 2026). Zwei Druckverläufe an den Zylinderanschlüssen zeigen, ob die vorgesehenen Antriebs- und Widerstandsdrucke während der Bewegung tatsächlich vorliegen.
Montieren Sie geeignete Druckaufnehmer nahe an beiden Zylinderanschlüssen. Erfassen Sie den Ventileingangsdruck möglichst als dritten Kanal. Synchronisieren Sie die Druckdaten zeitlich mit Wegeventilbefehl, erster erkannter Bewegung, Endsensor und Lastzustand.
Für das Ausfahren in Meter-out ist das erwartete Muster qualitativ:
- Der deckelseitige Druck steigt, um Antriebskraft bereitzustellen.
- Der stangenseitige Druck bleibt während der Kolbenbewegung über dem nachgeschalteten Abluftdruck.
- Eine Änderung des Reglers an der Stangenseite verändert Hubgeschwindigkeit und stangenseitigen Druck.
- Der Regler besitzt einen nutzbaren Einstellbereich und wirkt nicht erst im letzten Bruchteil einer Umdrehung.
Beim Einfahren kehren sich die Rollen um. Der stangenseitige Druck treibt den Kolben, während die Abluft an der Deckelseite gedrosselt wird. Die beiden Nadelstellungen müssen nicht übereinstimmen, weil Kolbenflächen, Lasten, Dämpfungen und Zielzeiten unterschiedlich sein können.
| Ergebnis des Druckverlaufs | Wahrscheinliche Interpretation | Nächste Prüfung |
|---|---|---|
| Ventileingang bricht bei beiden Hüben ein | Vorgeschaltete Drossel oder gemeinsamer Bedarf | Regler, Verteiler, Abzweigschlauch, gleichzeitig bewegte Antriebe |
| Antriebsanschluss bleibt niedrig, während der Eingang stabil bleibt | Begrenzung im Versorgungsweg | Wegeventil, Verschraubung, Innendurchmesser des Schlauchs, umgedrehter Regler |
| Abluftdruck bleibt nahe am nachgeschalteten Druck | Keine wirksame Meter-out-Begrenzung | Rückschlagventilrichtung, Umgehung, Nadelstellung |
| Abluftdruck steigt, bis die Bewegung stehen bleibt | Übermäßige Drosselung oder unzureichende Kraftreserve | Last, Bohrung, Versorgungsdruck, Schalldämpfer, Nadeleinstellung |
| Nadelbewegung verändert den Verlauf kaum | Eine andere Komponente dominiert | Schalldämpfer, Dämpfung, Ventilweg, Schlauch, Schnellentlüftung |
| Druck ändert sich, aber der Endstoß bleibt | Problem mit Dämpfung oder Stoppenergie | Dämpfungseinstellung oder externer Stoßdämpfer |
Die Synchronisierung des PLC-Befehls mit beiden Druckverläufen trennt drei Verzögerungen, die eine Stoppuhr zusammenfasst: Ventilschalten, Druckaufbau vor dem Losbrechen und Kolbenweg. Eine Umrüstung kann die Fahrstabilität verbessern, während Versorgungs- oder Schaltverzögerung unverändert bleibt. Zeichnen Sie diese Zeitintervalle getrennt auf, bevor Sie die Umrüstung für erfolgreich erklären.
Verwenden Sie den Leitfaden zum Gegendruck, wenn der Druck am Widerstandsanschluss zu viel Kraftreserve verbraucht. Für versorgungsseitige Schwankungen vergleichen Sie die Verläufe mit dem Leitfaden zur Fehlersuche bei Druckschwankungen.
Welche Fehler-Injektionstests muss die Umrüstung bestehen?
ISO 4414:2010 behandelt wesentliche Gefahren pneumatischer Systeme bei Auslegung, Installation, Einstellung, Betrieb und Wartung. ISO bestätigte die Norm 2021 (ISO 4414). Fehler-Injektion muss innerhalb der Maschinenrisikobeurteilung, des freigegebenen Lastbereichs und des dokumentierten Prüfverfahrens bleiben.
Diese Prüfungen sind kontrollierte Grenzprüfungen und keine Erlaubnis, einen gefährlichen Ausfall zu erzeugen. Verwenden Sie geeignete Schutzeinrichtungen, unabhängige Lastabstützung, qualifiziertes Personal und definierte Abbruchgrenzen.
Fehler-Injektion ist eine geplante Prüfung, bei der eine freigegebene Grenzbedingung eingebracht wird, während alle anderen relevanten Variablen kontrolliert und aufgezeichnet werden. Es handelt sich nicht um eine improvisierte Blockade, Überlast oder unsichere Aufhebung der Abstützung.
Test 1: Minimaler dynamischer Versorgungsdruck
Führen Sie die freigegebene Bewegung beim niedrigsten zulässigen Ventileingangsdruck aus, während andere freigegebene Verbraucher der ungünstigsten überlappenden Sequenz folgen. Bestätigen Sie Hubabschluss, Druckreserve und Sensorzeitpunkt. Wenn die Maschine nur bei einer ungewöhnlich hohen Reglereinstellung besteht, kann die Umrüstung eine Versorgungsbegrenzung verdecken.
Test 2: Minimale und maximale Nutzlast
Prüfen Sie beide Enden des freigegebenen Nutzlastbereichs. Eine schwere entgegenwirkende Last kann unzureichende Antriebskraft sichtbar machen; eine leichte unterstützende Last kann Überlaufbewegung sichtbar machen. Verwenden Sie für jeden Hub die tatsächliche Lastrichtung. „Leicht“ und „schwer“ sind weniger wichtig als die Frage, ob die äußere Kraft die Bewegung hemmt oder unterstützt.
Test 3: Kontrollierte Abluftdrosselung
Verwenden Sie ausschließlich eine risikobewertete Drosselvorrichtung, die im Prüfplan festgelegt ist. Zeichnen Sie vor der Prüfung den normalen Abluftgegendruck auf und definieren Sie den Ziel-Gegendruck des Fehlers, den maximal zulässigen Druck, die Haltezeit und die sofortige Abbruchschwelle für die genaue Kombination aus Ventil, Schläuchen, Schalldämpfer und Last. Erhöhen Sie die Drosselung nur innerhalb dieser freigegebenen Grenzen und bestätigen Sie, dass die erwartete Diagnose- oder Wartungsreaktion eintritt. Improvisieren Sie niemals eine Blockade und behandeln Sie keinen wartbaren Ersatzschalldämpfer als Fehlerzustand. Zweck ist der Nachweis einer definierten Reaktion ohne unkontrollierten Druckaufbau.
Test 4: Vollständige Druckentlastung und Neustart
Entlüften Sie die betreffende Zone über ihr vorgesehenes Isoliersystem, bestätigen Sie den sicheren Zustand und stellen Sie den Druck in der freigegebenen Reihenfolge wieder her. Zeichnen Sie die erste befohlene Bewegung getrennt von den späteren Zyklen auf. Wiederholen Sie die Prüfung erst, wenn das System in den definierten Anfangszustand zurückgekehrt ist.
Aus unserer Erfahrung zeigen Prüfungen bei Nenndruck und nominaler Nutzlast eine falsche Umrüstung nur selten. Die aussagekräftigen Fehler treten bei Übergängen auf: beim ersten Wiederbefüllen, bei einer leichten abwärts laufenden Last, einem Einbruch der gemeinsamen Luftversorgung oder einem Schalldämpfer mit unerwartetem Widerstand. Definieren Sie diese Übergänge vor der Abstimmung, damit die Nadel nicht um einen einzigen bequemen Betriebspunkt herum eingestellt wird.
Behandeln Sie ein vorgesteuertes Rückschlagventil nicht als universelle Lösung für das Risiko vertikaler Lasten. Leckage, Kompressibilität eingeschlossener Luft, Pilotdruckverlust, Schlauchbruch und Wiederanlaufverhalten müssen weiterhin bewertet werden. Der Leitfaden zu vorgesteuerten Rückschlagventilen erklärt die pneumatische Funktion; die Maschinenrisikobeurteilung bestimmt, ob zusätzlich eine mechanische Haltevorrichtung erforderlich ist.
Warum muss der erste Hub nach der Wiederbeaufschlagung gesondert geprüft werden?
Parkers Anleitung zum P33-Sanftanlauf schaltet bei ungefähr 50 % des Eingangsdrucks auf vollständigen Durchfluss und warnt, dass Inline-Meter-out-Regler während der Wiederbefüllung eines drucklosen Systems möglicherweise nicht ausreichend regeln (Parker-P33-Anleitung, abgerufen am 22. Juli 2026). Die erste Betätigung kann sich daher vom stationären Zyklusbetrieb unterscheiden.
Meter-out benötigt Luft in der Abluftkammer, um einen wirksamen Gegendruck aufzubauen. Nach vollständiger Druckentlastung kann diese Kammer leer oder nur teilweise wiederbefüllt sein. Wenn das Wegeventil die Bewegung befiehlt, bevor der Kreis seinen vorgesehenen Anfangszustand erreicht hat, kann die Nadel den ersten Hub deutlich weniger beeinflussen.
Zeichnen Sie diese Variablen des Wiederanlaufs auf:
- Befehl zur Druckwiederherstellung und tatsächlicher Anstieg des Ventileingangsdrucks;
- Druck an Deckel- und Stangenseite vor dem Bewegungsbefehl;
- Zustand des Wegeventils während der Wiederbefüllung;
- Zeit von der Druckwiederherstellung bis zur Bewegungsfreigabe;
- Zeit des ersten Hubs und Spitzengeschwindigkeit;
- Endstoß, Rückprall und Sensorfolge;
- Ergebnisse des zweiten und der späteren Hübe zum Vergleich.
Eine Sanftanlaufvorrichtung kann den Druckstoß bei der Wiederbeaufschlagung reduzieren, stellt aber nicht automatisch eine sichere Wiederanlaufsequenz her. Ausgewähltes Bauteil, Füllvolumen, Ventilzustand, Wege eingeschlossener Luft und Maschinenlogik müssen zusammenwirken. Parker weist außerdem darauf hin, dass Rückschlagventile und geschlossene Mittelstellungsventile pneumatische Energie hinter einem Abluftventil einschließen können. Isolationsgrenzen benötigen daher eine ausdrückliche Prüfung.
Wenn der erste Hub abnormal bleibt, stimmen Sie die Nadel für den stationären Zyklus nicht weiter ab. Prüfen Sie zuerst Wiederbefüllungszustand, Ventilposition, Druckwiederherstellung, Zylinderbelastung und Steuerungslogik. Der Leitfaden zur Fehlersuche in Meter-out-Kreisen behandelt Start- und normale Bewegungsfehler ausführlicher.
Abnahmenachweise für den endgültigen Datensatz
Parker spezifiziert für die meisten doppeltwirkenden Zylinder zwei Durchflussregler, damit Aus- und Einfahren unabhängig eingestellt werden können (Parker-Anleitung für Durchflussregelventile). Ebenso sollte die Abnahme jeden Hub, jede Lastrichtung und jeden Regler unter definierten Bedingungen dokumentieren.
Verwenden Sie vorab festgelegte Grenzwerte statt Aussagen wie „läuft ruhig“. Der endgültige Datensatz sollte enthalten:
| Abnahmepunkt | Nachweis | Quelle der Pass-Grenze |
|---|---|---|
| Regleridentität | Teilenummer, Symbol und Durchflussrichtung | Datenblatt des Herstellers |
| Installation | Anschlussplan, Schlauchweg und verriegelte Nadelstellung | Freigegebenes Schaltbild |
| Hubzeit | Ergebnisse von Befehl bis Sensor und reine Bewegungszeit | Maschinenspezifikation |
| Dynamischer Druck | Verläufe am Ventileingang und an beiden Zylinderanschlüssen | Technische Berechnung und Prüfplan |
| Lastabdeckung | Minimale, nominale und maximale Nutzlast | Freigegebener Betriebsbereich |
| Versorgungsgrenze | Ergebnis beim minimalen dynamischen Eingangsdruck | Anforderung der Pneumatikauslegung |
| Wiederanlauf | Erster Hub nach vollständiger Druckentlastung | Risikobeurteilung und Anfahrspezifikation |
| Abluftweg | Wegeventil, Schalldämpfer und Zustand der Umgehung | Bauteildokumentation |
| Verhalten am Hubende | Dämpfungseintritt, Stoß und Rückprall | Grenzen von Zylinder und Stoßdämpfer |
| Sicherheitsgrenze | Nachweis zum Halten und zum sicheren Zustand | Validierung der Maschinensicherheit |
Vergleichen Sie bei einer Abnahme mit geforderter Wiederholbarkeit mindestens zehn stabile Zyklen bei jeder erforderlichen Betriebsbedingung. Berichten Sie Einzelwerte oder Bereich und keine erfundene Verbesserungsquote. Wenn ein Sensor das Ende definiert, geben Sie Schaltposition und Filterung an, weil sich die Sensorzeit ohne entsprechende Änderung der Kolbengeschwindigkeit verändern kann.
Umdrehungen der Nadel sind zwischen Ventilgrößen oder Herstellern nicht übertragbar. Zeichnen Sie Bauteil, Druckbedingungen, Nutzlast und gemessene Bewegung zusammen mit der Einstellung auf. Nach der Wartung kann ein Techniker anhand desselben Datensatzes feststellen, ob sich die Leistung wegen Einstellung, Verschmutzung, Versorgungsdruck oder einer anderen Komponente verändert hat.
Bei verbleibenden Endstößen nach stabiler Mittelhubgeschwindigkeit stellen Sie die Zylinderdämpfung gesondert ein und prüfen Sie den Leitfaden zur pneumatischen Zylinderdämpfung. Eine nahezu geschlossene Dämpfung darf nicht die Geschwindigkeitsregelung über den gesamten Hub ersetzen.
Wann ist Meter-out nicht mehr die richtige Lösung?
Die ASD-Familie von SMC kombiniert Meter-in- und Meter-out-Einstellung in einem Regler. Das zeigt, dass beide Methoden nicht in jedem Kreis gegenseitig ausschließend sind (SMC ASD Dual-Speed-Regler, abgerufen am 22. Juli 2026). Einige Start-, Niedriggeschwindigkeits- und einfachwirkende Anwendungen benötigen eine andere oder kombinierte Strategie.
Meter-out ist eine starke Standardeinstellung für einen doppeltwirkenden Zylinder mit wechselnder oder unterstützender Last. Es ist keine universelle Antwort. Überdenken Sie die Architektur, wenn:
- die geforderte Geschwindigkeit unterhalb des stabilen Niedriggeschwindigkeitsbereichs des Zylinders liegt;
- Dichtungs- oder Führungsreibung trotz korrekter Drosselung Stick-Slip erzeugt;
- der Prozess befohlene Zwischenpositionen statt einer Endlagenzeit benötigt;
- Gegendruck zu viel Kraftreserve verbraucht;
- eine Schnellentlüftung den normalen Abluftweg umgehen muss;
- der Start eine gestufte Meter-in-Regelung und der normale Lauf Meter-out benötigt;
- die Achse nach Energieverlust ein sicherheitsbewertetes Halten oder kontrolliertes Stoppen benötigt.
Proportional-Durchflussregelung, ein reibungsarmer Zylinder, richtungsabhängige Druckregelung, eine mechanische Bremse, Stangensperre, ein Stoßdämpfer oder ein elektrischer Antrieb können ein Problem lösen, das eine manuelle Nadel nicht lösen kann. Wählen Sie die Funktion anhand des gemessenen Fehlermodus.
Meter-out darf außerdem nicht automatisch als energiesparend gutgeschrieben werden. Gegendruck verbraucht Nettokraft, während der gesamte Luftverbrauch von Kammervolumen, Betriebsdruck, Zyklusfrequenz, Leckagen und dem übrigen Kreis abhängt. Vergleichen Sie Energie erst, nachdem Bewegungs- und Kraftanforderungen erfüllt sind.
FAQs zur Meter-in- und Meter-out-Umrüstung
Parkers Montageanleitung definiert zwei Pfeilorientierungen: zum Zylinder für Meter-out und vom Zylinder weg für Meter-in. Die P33-Anleitung bezeichnet die erste Wiederbefüllung als gesonderten Betriebszustand (Parker-Anleitung für Durchflussregelung; Parker-P33-Anleitung, abgerufen am 22. Juli 2026). Diese Antworten konzentrieren sich auf die Prüfung der Umrüstung.
Kann derselbe Geschwindigkeitsregler bei der Umrüstung auf Meter-out wiederverwendet werden?
Nur wenn der Hersteller die erforderliche Ausrichtung zulässt und Teilenummer, Symbol, Druckbereich und Durchflusskapazität geprüft sind. Manche Regler können neu verschlaucht werden, andere sind dedizierte Meter-in- oder Meter-out-Versionen. Bestätigen Sie vor dem Druckaufbau, dass der freie Durchfluss zum Zylinder zeigt und die Abluft durch die einstellbare Drossel strömt.
Welchen Druck sollte eine Meter-out-Abluftkammer halten?
Es gibt keinen universellen Zielwert von 1 oder 2 bar. Der erforderliche Gegendruck hängt von Lastrichtung, Reibung, Kolbenfläche, Versorgungsdruck, Geschwindigkeit, Ventilkapazität und Kraftreserve ab. Messen Sie beide Zylinderanschlüsse während der Bewegung. Verwenden Sie so viel Abluftbegrenzung, dass die Regelung stabil bleibt, und behalten Sie über den freigegebenen Betriebsbereich genügend Nettokraft.
Macht Meter-out einen vertikalen Zylinder nach Luftverlust sicher?
Nein. Meter-out regelt den normalen Abluftstrom und ist keine sicherheitsbewertete Haltefunktion. Leckage, Schlauchbruch, Ventilzustand, eingeschlossene Luft und Schwerkraft können weiterhin Bewegung erzeugen. Die Maschinenrisikobeurteilung kann eine mechanische Bremse, Stangensperre, Gegengewichtsanordnung, überwachte Pneumatikvorrichtung oder eine andere validierte Schutzmaßnahme erfordern.
Warum ist nach der Druckwiederherstellung nur der erste Hub zu schnell?
Die Abluftkammer enthält möglicherweise noch nicht genügend Luft, damit die Drossel den normalen Gegendruck erzeugt. Prüfen Sie Sanftanlaufvorrichtung, Zustand des Wegeventils, Wiederbefüllungsvolumen, Verzögerung bis zur Bewegungsfreigabe und beide Zylinderanschlussdrücke, bevor Sie die Nadel für den normalen Zyklus verändern. Validieren Sie den ersten Hub aus einem wiederholbaren vollständig drucklosen Zustand.
Kann ein Schnellentlüftungsventil mit Meter-out-Regelung verwendet werden?
Ja, aber nur nach einer kreisspezifischen Prüfung. Ein Schnellentlüftungsventil kann das Wegeventil umgehen und möglicherweise auch den vorgesehenen Drosselweg überbrücken. Definieren Sie, welcher Hub schnell entlüften soll, welcher Hub Begrenzung benötigt und wie sich der Wiederanlauf verhält. Prüfen Sie tatsächliche Verschlauchung und Druckverläufe, statt anzunehmen, dass die beiden Funktionen unabhängig bleiben.
Quellen und technische Referenzen
- Parker-Anleitung für Durchflussregelventile, Durchflussrichtung, Meter-in-/Meter-out-Ausrichtung, Einbau, Einstellung und Anforderungen an die Druckentlastung.
- SMC: Luftstrom von Zylindern regeln, Abluftregelung, Bedingung eines konstanten Eingangsdrucks und weitere Geschwindigkeitsgrößen.
- SMC-Katalog 10-AS-F für Geschwindigkeitsregler, getrennte Meter-out- und Meter-in-Modellbezeichnungen und Durchflusskurven.
- Parker-Anleitung für das P33-Sicherheitsabluftventil, Sanftanlaufschwelle, Warnung zur ersten Betätigung, Isolationsgrenzen und Anforderungen an die Inbetriebnahme.
- ISO 4414:2010, Sicherheitsanforderungen an pneumatische Systeme bei Auslegung, Installation, Einstellung, Betrieb und Wartung.
- SMC ASD Dual-Speed-Regler, kombinierte Meter-in- und Meter-out-Regelung.