

Die Lebensdauer eines Pneumatikzylinders an einer Hochgeschwindigkeits-Stanzpresse wird nicht durch ein undefiniertes Etikett „schwingungsfest“ bestimmt. Sie hängt von der gemessenen Maschinenanregung, der Reaktion an der Zylinderbefestigung, der Eigenbewegung und den Stoppkräften des Aktuators, dem Kraftfluss der Montage und den Akzeptanzgrenzen der exakt installierten Konfiguration ab.
Bei 450 Hüben pro Minute wiederholt sich der Stanzvorgang mit 7,5 Hz. Das ist nur die Ereignisfrequenz. Jeder Aufprall kann Harmonische, lokale Eigenformen der Halterung und breitbandige Strukturantworten bei deutlich höheren Frequenzen anregen. Wer einen Zylinder allein nach Hüben pro Minute auswählt, lässt den schädigenden Teil der Umgebung undefiniert und kann eine lokale Resonanz übersehen.
Diese Unterscheidung ändert die Diagnose.
Wichtigste Punkte
- Eine Presse mit 450 Hüben/min hat eine Ereignisfrequenz von 7,5 Hz, aber noch kein vollständiges Schwingungsspektrum.
- Messen Sie Pressenrahmen und Zylinderbefestigung mit synchronisierten Kanälen unter demselben Produktionsrezept; nahe einer Resonanz kann die lokale Antwort die Grundanregung überschreiten.
- Trennen Sie Rahmenschwingungen von den durch den Aktuator erzeugten Lasten.
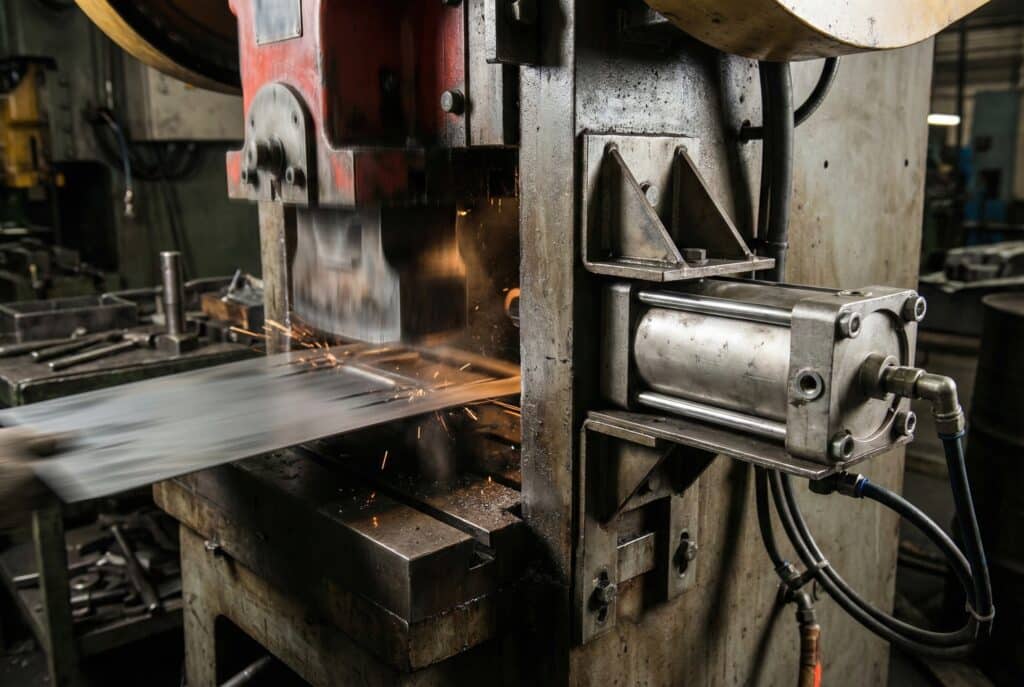
Ein nahe dem Arbeitsbereich einer Presse montierter Zylinder teilt die strukturelle Umgebung der Maschine. Das Bild zeigt den Einbaukontext, ist aber kein Nachweis einer Schwingungsfestigkeit.
Warum entspricht die Hubrate nicht der Schwingungsfrequenz?
IEC verwendet getrennte Verfahren für sinusförmige Schwingungen, Stöße und breitbandige Zufallsschwingungen. Daher kann die Hubzahl pro Minute keine installierte Schwingungsspezifikation ersetzen (IEC 60068-2-6, 2007; IEC 60068-2-27, 2008; IEC 60068-2-64, 2008). Eine Presse mit 450 Hüben/min wiederholt das Ereignis mit 7,5 Hz, während jeder Aufprall ein breiteres Spektrum anregen kann.
Rechnen Sie die Pressengeschwindigkeit in die grundlegende Ereignisfrequenz um:
In dieser Gleichung ist die Ereignisfrequenz in Hertz und die Pressengeschwindigkeit in Hüben pro Minute. Die Gleichung setzt ein Stanzereignis pro Pressenhub voraus. Ein Rezept mit 600 Hüben/min hat daher eine Ereignisfrequenz von 10 Hz. Dieses Ergebnis legt den zeitlichen Ablauf fest, beweist aber nicht, dass der Zylinder nur eine Bewegung mit 10 Hz erfährt oder wie groß die Amplitude der Strukturantwort ist.
Aufprallverlauf, Steifigkeit des Pressenrahmens, Zustand des Werkzeugs, Montageplatte, Befestigungselemente, Zylindermasse, angeschlossene Leitungen und Sensorhalterungen beeinflussen die installierte Antwort. Die lokale Antwort der Halterung kann weit über der Ereignisfrequenz liegen. Lose Verbindungen können außerdem Aufpralle erzeugen, die in der ursprünglichen Referenzmessung nicht vorhanden waren.
Die wichtige Unterscheidung besteht zwischen Ereignisfrequenz und Antwortspektrum. Die Ereignisfrequenz kommt aus dem Produktionsrezept. Das Antwortspektrum kommt aus der Messung. Wer beides gleichsetzt, kann ein Wartungsteam zu einer anderen Dichtungsmischung führen, obwohl das eigentliche Problem eine resonierende Halterung oder eine sich lösende Verbindung ist.
Dynamische Lasten am Zylinder
NIST definiert die Normfallbeschleunigung exakt mit 9.80665 m/s². Eine Beschleunigung wird jedoch erst dann zu einer Bauteillast, wenn Masse und Kraftfluss berücksichtigt sind (NIST Guide to the SI, abgerufen am 26.07.2026). Eine vollständige Prüfung trennt vier Lastfälle, statt sie unter einem einzigen G-Wert zusammenzufassen.
- Grundschwingung und Pressenstoß werden über Maschinenrahmen, Montageplatte, Befestigungselemente, Anschlüsse, Leitungen und Sensorhalterungen eingeleitet. Sie können wirken, während der Kolben stillsteht.
- Trägheit der befohlenen bewegten Last entsteht durch Beschleunigen und Verzögern von Werkzeugen oder einer Transfervorrichtung. Sie gehört in die Prüfungen von Schub, Führungskraft, Moment und Rahmen.
- Stopp am Hubende tritt auf, wenn die bewegte Masse durch Puffer, pneumatische Dämpfung, externen Stoßdämpfer oder mechanischen Anschlag zum Stillstand gebracht wird.
- Prozess- und Ausrichtungslasten umfassen Querkräfte, außermittige Momente, Klemmen der Kolbenstange, Schlittenmomente, Schlauchzug und Verformung der Montagefläche.
Masse verändert jede Reaktion.
Für eine einfache Abschätzung eines starren Körpers rechnen Sie eine als Vielfaches der Normfallbeschleunigung angegebene Beschleunigung um:
Die Beschleunigung wird in m/s² angegeben, ist das gemessene oder spezifizierte Vielfache der Normfallbeschleunigung und beträgt 9.80665 m/s². Schätzen Sie anschließend die Trägheitsreaktion:
Die Kraft wird in Newton angegeben und ist die mitwirkende Masse in Kilogramm. Beziehen Sie Zylinder, Befestigung, Werkzeuge, Sensoren, Verteiler und getragene Zubehörteile ein, die über die geprüfte Schnittstelle reagieren. Diese Gleichungen berücksichtigen weder Resonanz, Gleiten in Verbindungen, lokale Nachgiebigkeit noch Kontakt beim Aufprall. Sie dienen daher als Abschätzung und nicht als Produktfreigabe. Eine mitwirkende Masse von 20 kg erzeugt bei einer vereinfachten Anregung von 10 g vor jeder strukturellen Verstärkung eine Trägheitskraft von etwa 1.961 N. Dieses Ergebnis hilft, Reaktionen durch Platte und Befestigungselemente zu verfolgen, kann aber weder die gemessene Antwort noch die Grenzen der konfigurierten Baugruppe ersetzen.
Der bestehende Leitfaden zur Zylinderauswahl bei hohen G- und Stoßbelastungen behandelt Umwelttestwerte und die Abschätzung von G zu Kraft ausführlicher. Halten Sie diese Spezifikationsarbeit von der feldbezogenen Diagnose für Stanzpressen getrennt.
Wie sollten Schwingungen an einer Stanzpresse gemessen werden?
IEC 60068-2-6 enthält Anforderungen an Prüfberichte, weil Montage, Achsen, Schärfegrad, Dauer und beobachtete Verschlechterung das Ergebnis beeinflussen (IEC 60068-2-6, 2007). Auch eine belastbare Referenzmessung an einer Stanzpresse benötigt daher mindestens zwei synchronisierte Messstellen: eine am tragenden Pressenrahmen und eine an der Zylindermontageschnittstelle.
Beginnen Sie mit einem reproduzierbaren Produktionszustand. Erfassen Sie Pressenrezept, Hübe pro Minute, Material und Dicke, Kennzeichnung von Werkzeug oder Matrize, Zylinderzustand, Versorgungsdruck, Nutzlast, Temperatur und ob die Messung Anlauf, stationäre Produktion, ein Werkzeugkontakt-Ereignis oder das Abschalten abdeckt.
Dokumentieren Sie mindestens:
- Sensormodell, Empfindlichkeit, Messbereich, Kalibrierstatus, gegebenenfalls Querempfindlichkeit und Montageart einschließlich Klebung, Stiftschraube, Magnet oder Vorrichtung;
- Messachsen und genaue Positionen, belegt durch Foto oder Zeichnung;
- Abtastrate und Aliasing-Schutz;
- Zeitverlauf, Spitzenbeschleunigung, RMS-Beschleunigung über ein definiertes Intervall und Frequenzspektrum;
- Zylinderposition, Ventilbefehl, Druck und Pressenzyklus-Timing möglichst auf derselben Zeitbasis;
- freigegebene Referenz und Auslöser für den Vergleich.
Eine einzelne Handmessung an einer nicht dokumentierten Stelle kann eine echte Strukturänderung nicht von Sensororientierung, Rezeptabweichung oder Montagefehler trennen. Wiederholen Sie denselben Aufbau nach jeder Änderung an Halterung, Werkzeug, Zylinder, Befestigungselement, Führung oder Pressengeschwindigkeit.
Halten Sie diese Kurven synchron.
Aus unserer Erfahrung beginnt die schnellste belastbare Diagnose mit synchronisierten Kurven von Rahmen und Befestigung, nicht mit einem Dichtungssatz. Wenn A1 beispielsweise innerhalb der akzeptierten Referenz bleibt, während A2 zunimmt, sollten lokale Platte, Verbindung, Halterung und befestigte Hardware geprüft werden, bevor Presse oder Zylinder beschuldigt werden.
Der aussagekräftigste Vergleich lautet nicht „heute gegenüber einem allgemeinen Schwingungsgrenzwert“. Er lautet A2 gegenüber A1 beim gleichen Produktionsereignis, gefolgt von aktuellem Zustand gegenüber akzeptierter Referenz. So lässt sich eine anlagenweite Anregungsänderung von einer lokalen Antwortänderung trennen, ohne so zu tun, als gelte ein allgemeiner Schwingungsgrenzwert für jede Installation.
Welches Fehlerbild weist auf ein Montage- oder Kraftflussproblem hin?
Ordnen Sie die Ursache erst nach Prüfung von vier Evidenzgruppen zu: Schwingungsantwort, Zustand der Verbindungen, Zylinderfunktion und Bauteilschaden. Parker erklärt, dass ein seitlich montierter Zylinder ein Drehmoment erzeugt, weil seine Montagefläche außerhalb der Zylindermittellinie liegt. Eine unzureichende Abstützung kann dieses Moment in eine Querlast an Stangendichtung und Kolbenführung umwandeln (Parker, abgerufen am 26.07.2026).
| Beobachtetes Muster | Als Nächstes prüfen | Nicht annehmen |
|---|---|---|
| A2 steigt, während A1 stabil bleibt | Steifigkeit der Montageplatte, Gleiten der Verbindung, gerissene Halterung, loses Zubehör, veränderte Sensormasse | Die Presse ist plötzlich härter geworden |
| Leckage plus polierte Stange oder ungleichmäßiger Führungsverschleiß | Stangenausrichtung, Führungsgeometrie, außermittige Last, Verformung der Montage über den gesamten Hub | Eine härtere Dichtung korrigiert die Querlast |
| Bewegungsspuren an Befestigungselementen verändern sich | Vorspannmethode, Verbindungsflächen, Position von Passfeder oder Stift, Scherkraftpfad, beschädigte Gewinde | Nachziehen allein stellt die Konstruktion wieder her |
| Positionssignal flattert, obwohl die Mechanik stabil wirkt | Eigenform der Sensorhalterung, Kabel- oder Steckerhalterung, Schalthysterese, SPS-Filterung | Der Kolben springt physisch |
| Schaden tritt nur nahe dem Hubende auf | Dämpfungseinstellung, Eintrittsgeschwindigkeit, bewegte Masse, Antriebskraft, Ausrichtung des Anschlags | Es handelt sich um externe Pressenschwingung |
| Roter oder dunkler Verschleißabrieb erscheint an einer Passverbindung | Mikrobewegung, Übermaß, Vorspannung, Oberflächenzustand, Verunreinigung | Die Zylinderdichtung ist die Abriebquelle |
Fretting kann die Diagnose einer Mikrobewegung stützen, ist aber allein kein Beweis. NSK nennt Schwingungen kleiner Amplitude, unzureichende Schmierung und zu geringe Überdeckung als Ursachen von Fretting an Lagern (NSK, abgerufen am 26.07.2026). Eine Zylinderinstallation benötigt eigene Nachweise zum Kraftfluss, weil ein Lagerring und eine Zylindermontageverbindung keine austauschbaren Prüfkörper sind.
Wenn Stangen- oder Schlittenslasten gegenüber der Führungsmitte versetzt sind, verwenden Sie den Leitfaden zur Diagnose von Querlasten, um Auflagerreaktionen zu berechnen und die Grenzen des konkreten Zylinders oder der Führung zu prüfen.
Montageentscheidungen für eine längere Zylinderlebensdauer
Parkers Montagehinweise nennen für schwere oder stark stoßbelastete seitlich montierte Zylinder zwei konkrete Maßnahmen: Verwenden Sie das vom Hersteller geforderte Anzugsmoment der Montageschrauben und verhindern Sie Verschieben durch eine passend angeordnete Passfeder oder einen Stift, sofern die Konstruktion dies vorsieht (Parker, abgerufen am 26.07.2026). Keine dieser Maßnahmen erzeugt eine allgemeine Schwingungsfestigkeit.
Zeichnen Sie den tatsächlichen Reaktionsweg von der Prozesslast bis zum Maschinenrahmen. Prüfen Sie, ob der Zylinder die Kraft auf seiner Mittellinie überträgt, ob sich die Montageplatte biegt, ob Schrauben wiederholte Scherkräfte über Reibung in der Verbindung aufnehmen sollen und ob eine Führung oder ein Anschlag ein außermittiges Moment einleitet.
Verwenden Sie diese Installationsregeln:
- Befolgen Sie die Vorgaben des ausgewählten Zylinder- und Befestigungsherstellers zu Anzugsmoment, Schmierung, Sicherung, Wiederverwendung, Gewindeeingriff und Verbindungsflächen. Dokumentieren Sie die angewendete Methode und fügen Sie keinen beliebigen Prozentsatz hinzu.
- Halten Sie die Kraft der festen Befestigung axial. Ergänzen Sie eine Führung für Querkräfte oder Momente.
- Verwenden Sie nur freigegebene Positionierelemente.
- Fixieren Sie nicht beide Enden starr, wenn die Montagemethode des Herstellers Bewegungsfreiheit für Druck- und Wärmedehnung verlangt.
- Stützen Sie Leitungen und Kabel mit dem vorgegebenen Biegeradius, der flexiblen Länge und dem Klemmenabstand ab, damit Masse und Bewegung keine Anschlüsse, Sensoren oder schlanke Halterungen anregen.
- Prüfen Sie die Ausrichtung in eingefahrener, mittlerer und ausgefahrener Position statt nur an einer bequemen Stelle.
- Prüfen Sie Rahmen und Platte, nicht nur den Zylinder. Ein stärkerer Aktuator auf einer nachgiebigen Halterung verlagert die Schwachstelle.
Weiche Isolatoren sind kein Standardheilmittel. Oberhalb ihres wirksamen Isolationsbereichs können sie die übertragene Kraft verringern, nahe der Eigenfrequenz des montierten Systems aber auch die Bewegung erhöhen und eine Änderung der Ausrichtung unter Last zulassen. Wählen Sie Steifigkeit, Dämpfung, zulässigen Weg, Temperatur, Beständigkeit gegen Verunreinigung und Vorspannung anhand der gemessenen Masse und des Spektrums aus. Validieren Sie anschließend die installierte Baugruppe.
Isolation ist eine Systementscheidung.
Der Leitfaden zu Enddeckeln und Montageintegrität liefert die Prüfungen zu Druckgrenze und Kraftübertragung, die neben diese Schwingungsprüfung gehören.
Wann ist der Aufprall am Hubende das eigentliche Problem?
Parker weist in einem Auslegungsbeispiel darauf hin, dass die Eintrittsgeschwindigkeit in die Dämpfung etwa 50 % über der mittleren Kolbengeschwindigkeit liegen kann. Deshalb kann die durchschnittliche Hubgeschwindigkeit den Stoppbedarf verdecken (Parker-Origa, abgerufen am 26.07.2026). Schäden, die mit dem letzten Bewegungsabschnitt synchron sind, sollten zunächst als Stopp-Problem geprüft werden, bevor sie als Pressenschwingung klassifiziert werden.
Die minimale Beziehung für kinetische Energie lautet:
Dabei ist die kinetische Energie in Joule, die gesamte bewegte Masse in Kilogramm und die Geschwindigkeit am Beginn der Verzögerung in m/s. Die Antriebskraft des Zylinders kann über den Stoppweg weiter Arbeit verrichten. Verwenden Sie daher die vollständige Methode und die Grenzwerte des Herstellers der ausgewählten Dämpfung oder des Stoßdämpfers.
Die Geschwindigkeit steht im Quadrat.
Prüfen Sie Bewegungsverlauf und Druck nahe dem Hubende. Rückprall, ein scharfer Druckanstieg, Empfindlichkeit gegenüber der Dämpfungseinstellung, Aufprallgeräusch oder auf einen Deckel konzentrierte Schäden können auf zu hohe Eintrittsgeschwindigkeit, unzureichenden Stoppweg, einen falsch ausgerichteten externen Anschlag oder eine bewegte Masse außerhalb des freigegebenen Bereichs hinweisen.
Eine Luftdämpfung verlangsamt den Kolben nahe dem Deckel. Sie isoliert den Zylinderkörper jedoch nicht von Beschleunigungen, die über den Pressenrahmen eintreten. Der Leitfaden zu Hochgeschwindigkeits-Luftdämpfungen erklärt Einstellungen und die Auswahl externer Stoßdämpfer. Der Rechner für die Dämpfungsenergie von Pneumatikzylindern kann den Endanschlagfall abschätzen, berechnet aber nicht die Strukturantwort auf einen Pressenstoß.
Wie sollten Prüfintervalle festgelegt werden?
Für mechanische Pressen in den USA verlangt OSHA 1910.217(e)(1) ein Inspektionsprogramm mit allgemeinem und gezieltem Anteil sowie Aufzeichnungen über Inspektion, Wartung und Reparatur (OSHA, abgerufen am 26.07.2026). Andere Rechtsordnungen haben andere Anforderungen, die ingenieurtechnische Lehre bleibt jedoch gleich: Verwenden Sie ein dokumentiertes Programm statt eines allgemeinen Wochen- oder Jahresintervalls.
Legen Sie das Intervall anhand der Vorgaben beider Hersteller, der Risikobeurteilung der Maschine, der Betriebsaufgabe, des gemessenen Trends, der Fehlerfolgen und früherer Befunde fest. Eine neue oder geänderte Installation kann anfangs kurze Prüfintervalle benötigen. Für stabile Anlagen mit belastbarer Referenz kann ein anderes Intervall gerechtfertigt sein. Dokumentieren Sie für jedes Intervall vor Beginn des Programms den ingenieurtechnischen Grund, die Messmethode, die Aktionsgrenze und die verantwortliche Person.
Ein praktischer Zustandsbericht kann enthalten:
| Prüfpunkt | Aufzeichnung | Auslöser für Eskalation |
|---|---|---|
| Schwingung von Rahmen und Befestigung | Gleiche Sensorpunkte, Achsen, Rezept, Signalgrößen und Spektrum | Definierte Änderung gegenüber der akzeptierten Referenz |
| Montageverbindung | Bewegungsspuren, Verbindungsspalt, Oberflächenschaden, Zustand von Passfeder oder Stift | Bewegung, Riss, beschädigtes Gewinde oder Verlust der Positionierung |
| Zylinderfunktion | Leckagemethode, Hubzeit, Druck, Positionssignal, Temperatur | Trend außerhalb der Maschinen-Akzeptanzgrenze |
| Kolbenstange, Schlitten und Führung | Verschleißbild, Ausrichtung, Spiel, Schmierungszustand | Ungleichmäßiger Verschleiß, Klemmen, zunehmendes Spiel oder Hinweise auf Querlast |
| Dämpfung und Anschlag | Eintrittsgeschwindigkeit, Rückprall, Geräusch, Anschlagposition, Stoßdämpferzustand | Energiegrenze überschritten oder Antwort verändert |
| Anschlüsse und Sensoren | Halterung, Leckage, Kabelführung, Zustand der Halterung | Bewegung, intermittierendes Signal, beschädigte Leitung oder Leck |
Wenden Sie vor dem Betreten eines Gefahrenbereichs der Presse oder vor Arbeiten an pneumatischen Geräten das Energie-Kontrollverfahren des Standorts an. In den USA verlangt OSHA 1910.147 die Kontrolle unerwarteten Anlaufs und gespeicherter Energie während erfasster Wartungs- und Servicearbeiten (OSHA, abgerufen am 26.07.2026). Isolieren Sie elektrische, pneumatische, mechanische, gravitative und gespeicherte Energie entsprechend dem maschinenspezifischen Verfahren.
Welche Nachweise sollten Zylinderlieferant und Inbetriebnahmeteam vorlegen?
ISO 19973-3 gibt die Lebensdauer von Pneumatikzylindern in Zyklen oder Kilometern an und definiert Zuverlässigkeitsprüfungen für Zylinder mit Kolbenstange. Sie zertifiziert jedoch keinen installierten Zylinder für eine Schwingungsumgebung an einer Stanzpresse (ISO 19973-3, 2015). Qualifikationsnachweise müssen geprüfte Konfiguration, Umgebung, Montage, Betriebszustand und Akzeptanzkriterien mit der tatsächlichen Maschine verbinden.
Fordern Sie vom Lieferanten:
- das genaue Zylindermodell und jede konfigurierte Option einschließlich Bohrung, Hub, Kolbenstange oder Schlitten, Dichtungen, Führung, Befestigungen, Sensoren, Anschlüssen und Zubehör;
- Nennwerte für Druck, Geschwindigkeit, Querlast, Moment, Dämpfung, Temperatur und Betriebsdauer;
- die vollständige Stoß- oder Schwingungsprüfung mit Achsen, Wellenform oder PSD, Schärfegrad, Dauer, Vorrichtung, Betriebszustand, Nutzlast, Messinstrumentierung, Stichprobengröße und gemessener Antwort;
- messbare Akzeptanzkriterien;
- Abweichungen, Fehler, Reparaturen, Ersatz, Fotos, Zusammenfassungen der Rohdaten und das vollständige Prüfergebnis statt eines Marketinglabels;
- Montagezeichnung, Anforderungen an Befestigungselemente, Positionierelemente, zulässige Ausrichtung, Anforderungen an externe Führungen und jede konfigurationsabhängige Abminderung.
ISO 4414 gilt für Grundsätze der Pneumatiksystemsicherheit bei Konstruktion, Installation, Einstellung, zuverlässigem Betrieb und Wartung (ISO 4414, 2010). Prüfen Sie den Zylinder als Teil des vollständigen Pneumatik- und Maschinensystems einschließlich Ventil, Luftaufbereitung, Leitungen, Abluft, Steuerung, Schutzvorrichtungen, Anschlägen und Energieisolierung.
Ein belastbares Inbetriebnahmeergebnis hat drei Ebenen: Anregung, lokale Antwort und Funktion. Zeichnen Sie auf, was in die Pressenstruktur eingeleitet wurde, was die Zylinderschnittstelle erreichte und ob der Aktuator weiterhin Leckage-, Zeit-, Ausrichtungs-, Sensor- und mechanische Akzeptanzgrenzen erfüllte. Wer nur eine Ebene besteht, lässt den Fehlermechanismus ungeklärt.
Verwenden Sie diese Abnahmesequenz:
- Erfassen Sie installierte Konfiguration, Befestigungsmethode, Ausrichtung, Sensorpositionen, Druckluftkreis und Referenzzustand.
- Führen Sie das freigegebene Rezept mit dem niedrigsten Risiko aus und prüfen Sie Druck, Hub, Sensorik, Führungen, Anschläge und Schutzvorrichtungen.
- Erhöhen Sie nur innerhalb der freigegebenen Produktionsbedingungen und überwachen Sie die definierten Messungen.
- Wiederholen Sie das Produktionsrezept lange genug, um stabile Antwort und erforderliche Betriebsdauer zu bewerten.
- Stoppen Sie bei jeder zuvor festgelegten Grenze für Leckage, Bewegung, Riss, Klemmen, Signal, Temperatur, Druck oder Schwingung.
- Prüfen und dokumentieren Sie den Zustand nach der Prüfung, bevor Sie die Referenz freigeben.
Die Spezifikations-Checkliste für Hochgeschwindigkeits-Pneumatikzylinder behandelt Bewegung, Ventildurchfluss, Temperatur, Sensorik und Anfrageangaben, die diese Schwingungsnachweise begleiten sollten.
Häufige Fragen zu Zylindern beim Hochgeschwindigkeitsstanzen
IEC führt drei getrennte Verfahren für sinusförmige Schwingungen, Stöße und breitbandige Zufallsschwingungen, weil eine einzelne Frequenz oder ein einzelner Spitzen-G-Wert nicht jede dynamische Umgebung darstellen kann (IEC 60068-2-6, IEC 60068-2-27 und IEC 60068-2-64). Diese fünf Antworten halten dieselben Grenzen bei Fehlersuche und Beschaffung ein.
Ist die Pressengeschwindigkeit in Hüben pro Minute die Schwingungsfrequenz des Zylinders?
Nein. Die Division der Hübe pro Minute durch 60 ergibt die Grundfrequenz des Ereignisses, wenn pro Hub ein Stanzvorgang stattfindet. Aufprallform, Harmonische, Rahmenmoden, Zustand der Verbindungen und lokale Resonanzen der Halterung erzeugen zusätzliche Frequenzanteile. Verwenden Sie die Ereignisfrequenz als Zeitreferenz und messen Sie anschließend das Antwortspektrum der installierten Anordnung.
Macht eine Dichtung mit höherer Härte einen Zylinder schwingungsfest?
Nicht von sich aus. Das Dichtungsmaterial muss zu Druck, Geschwindigkeit, Schmierung, Temperatur, Oberflächenfinish und Medium passen. Es kann jedoch weder Querlast an der Kolbenstange, eine flexible Montageplatte, Gleiten in der Verbindung, übermäßige Endanschlagenergie noch eine resonierende Sensorhalterung korrigieren. Diagnostizieren Sie Kraftfluss und Verschleißbild, bevor Sie die Werkstoffmischung ändern.
Sollten unter jedem Stanzzylinder Gummi-Isolierauflagen montiert werden?
Nein. Ein Isolator kann die Übertragung in einem Frequenzbereich verringern und die Bewegung nahe der Eigenfrequenz des montierten Systems erhöhen. Außerdem kann er Ausrichtung und Belastung der Verbindung verändern. Wählen Sie den Isolator anhand gemessener Masse, Spektrum, Steifigkeit, Dämpfung, zulässigem Weg und Umgebung aus und validieren Sie anschließend die vollständige installierte Baugruppe.
Kann eine pneumatische Dämpfung den Zylinder vor einem Stoß des Pressenrahmens schützen?
Nein. Eine pneumatische Dämpfung verzögert die Kolbenbewegung nahe dem Hubende. Sie isoliert Zylinderrohr, Befestigung, Anschlüsse, Sensoren oder Führung nicht von der Beschleunigung, die über den Maschinenrahmen eingeleitet wird. Prüfen Sie Rahmenanregung und Energie am Hubende als getrennte Lastfälle mit jeweils eigener Akzeptanzgrundlage.
Welche Angaben gehören in eine an Schwingungen geknüpfte Zylinderanfrage?
Geben Sie Pressenrezept und Ereignisfrequenz, gemessene Zeitverläufe und Spektren, Sensorpositionen und Messachsen, gegebenenfalls Stoßimpuls oder PSD, Zylinderzustand, Last und Versätze, Montagezeichnung, Befestigungselemente, Führungen, Anschläge, Druckluftkreis, Temperatur, Betriebsaufgabe, Fehlerhistorie sowie messbare Bestanden-/Nicht-bestanden-Grenzen für die vollständige Konfiguration an.
Quellen und technische Referenzen
Diese Quellen definieren die in diesem Leitfaden verwendeten Einheitenumrechnungen, Grenzen für Umwelttests, den Umfang der pneumatischen Zuverlässigkeit, Montagepraktiken und den Wartungskontext. Die Produktfreigabe benötigt weiterhin aktuelle Daten für den konkreten Zylinder, die Presse, die Montageanordnung und das Betriebsrezept.
- IEC 60068-2-6:2007, Prüfung und Berichterstattung zu sinusförmigen Schwingungen, abgerufen am 26.07.2026.
- IEC 60068-2-27:2008, Prüfung auf nicht wiederholte und wiederholte Stöße, abgerufen am 26.07.2026.
- IEC 60068-2-64:2008+AMD1:2019, Prüfung auf breitbandige Zufallsschwingungen, abgerufen am 26.07.2026.
- ISO 19973-3:2015, Zuverlässigkeitsprüfung von Pneumatikzylindern mit Kolbenstange, abgerufen am 26.07.2026.
- ISO 4414:2010, Regeln und Sicherheitsanforderungen für Pneumatiksysteme, abgerufen am 26.07.2026.
- NIST Guide to the SI, Anhang B.9, Umrechnungsfaktor der Normfallbeschleunigung, abgerufen am 26.07.2026.
- Parker Pneumatic Actuator Products, Montageinformationen, Kraftübertragung auf der Mittellinie, Seitenmontage, Positionierung mit Passfeder oder Stift, Ausrichtung und Herstellerangaben zum Anzugsmoment, abgerufen am 26.07.2026.
- Parker-Origa OSP-P, technische Daten, modellspezifische Angaben zu Last, Moment, Geschwindigkeit und Dämpfung, abgerufen am 26.07.2026.
- NSK, Fehlersuche bei Fretting, Symptome, Ursachen und Gegenmaßnahmen bei Lager-Fretting, abgerufen am 26.07.2026.
- OSHA 29 CFR 1910.147, US-Anforderungen zur Kontrolle gefährlicher Energie, abgerufen am 26.07.2026.
- OSHA 29 CFR 1910.217, US-Anforderungen an Inspektion und Wartung mechanischer Pressen, abgerufen am 26.07.2026.
Unternehmensinformationen finden Sie unter Über uns. Technische Korrekturen oder Anwendungsfragen können Sie über Kontakt senden.