
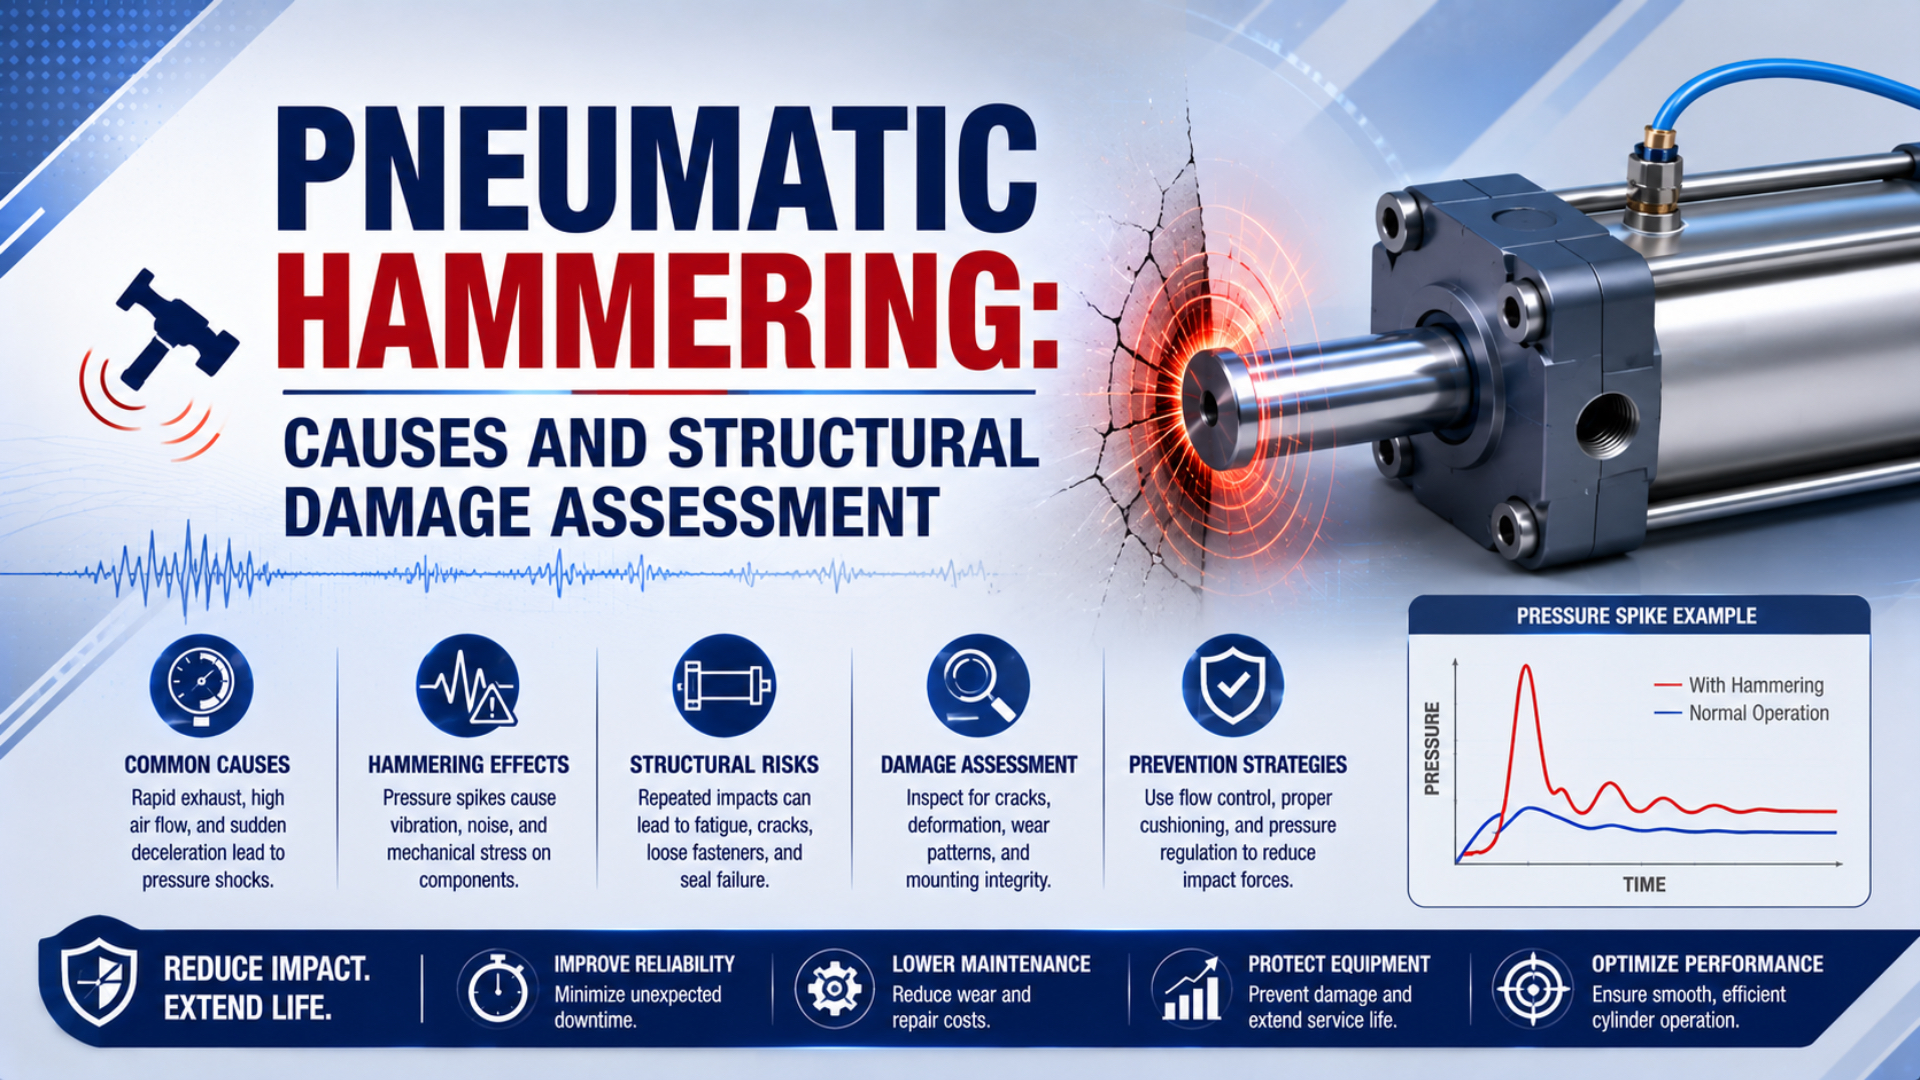
 氣動撞擊:原因與結構損傷評估診斷氣缸行程末端撞擊造成的氣動撞擊,追蹤結構損傷,套用 OSHA 1910.147 隔離要求,並設定以證據為基礎的維修關卡。→
文章作者
Jason Tan
你好,我是 Jason,倍拓氣動製造工程師。我協助把圖紙、加工公差、密封介面、組裝檢查與檢驗需求轉成可製造的氣動零件方案。
作者歸檔
Jason Tan
89 篇文章. 此作者的文章發布後會顯示在這裡。
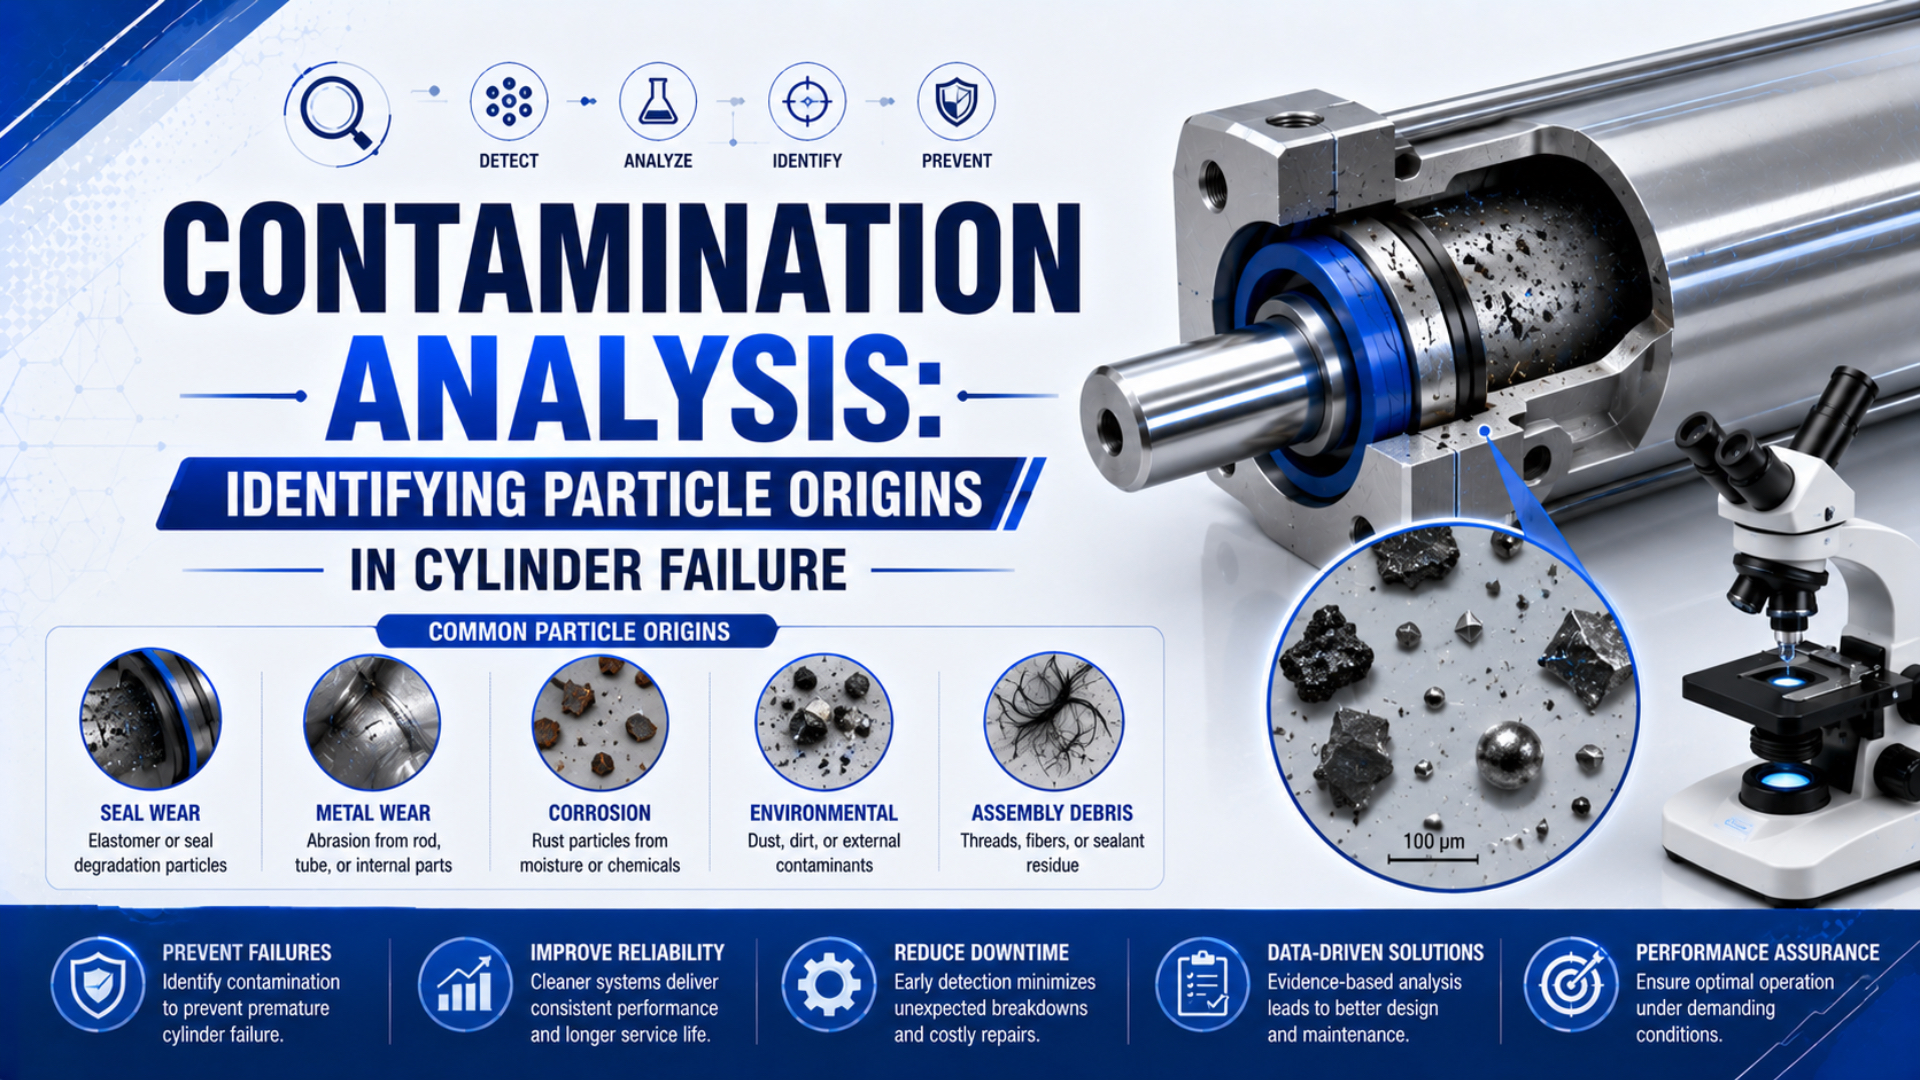 污染分析:判定氣缸故障中微粒的來源依採樣位置、形貌、成分與時間等 4 組證據追查氣缸微粒來源,並運用 ISO 壓縮空氣檢測建立可辯護的判定。→
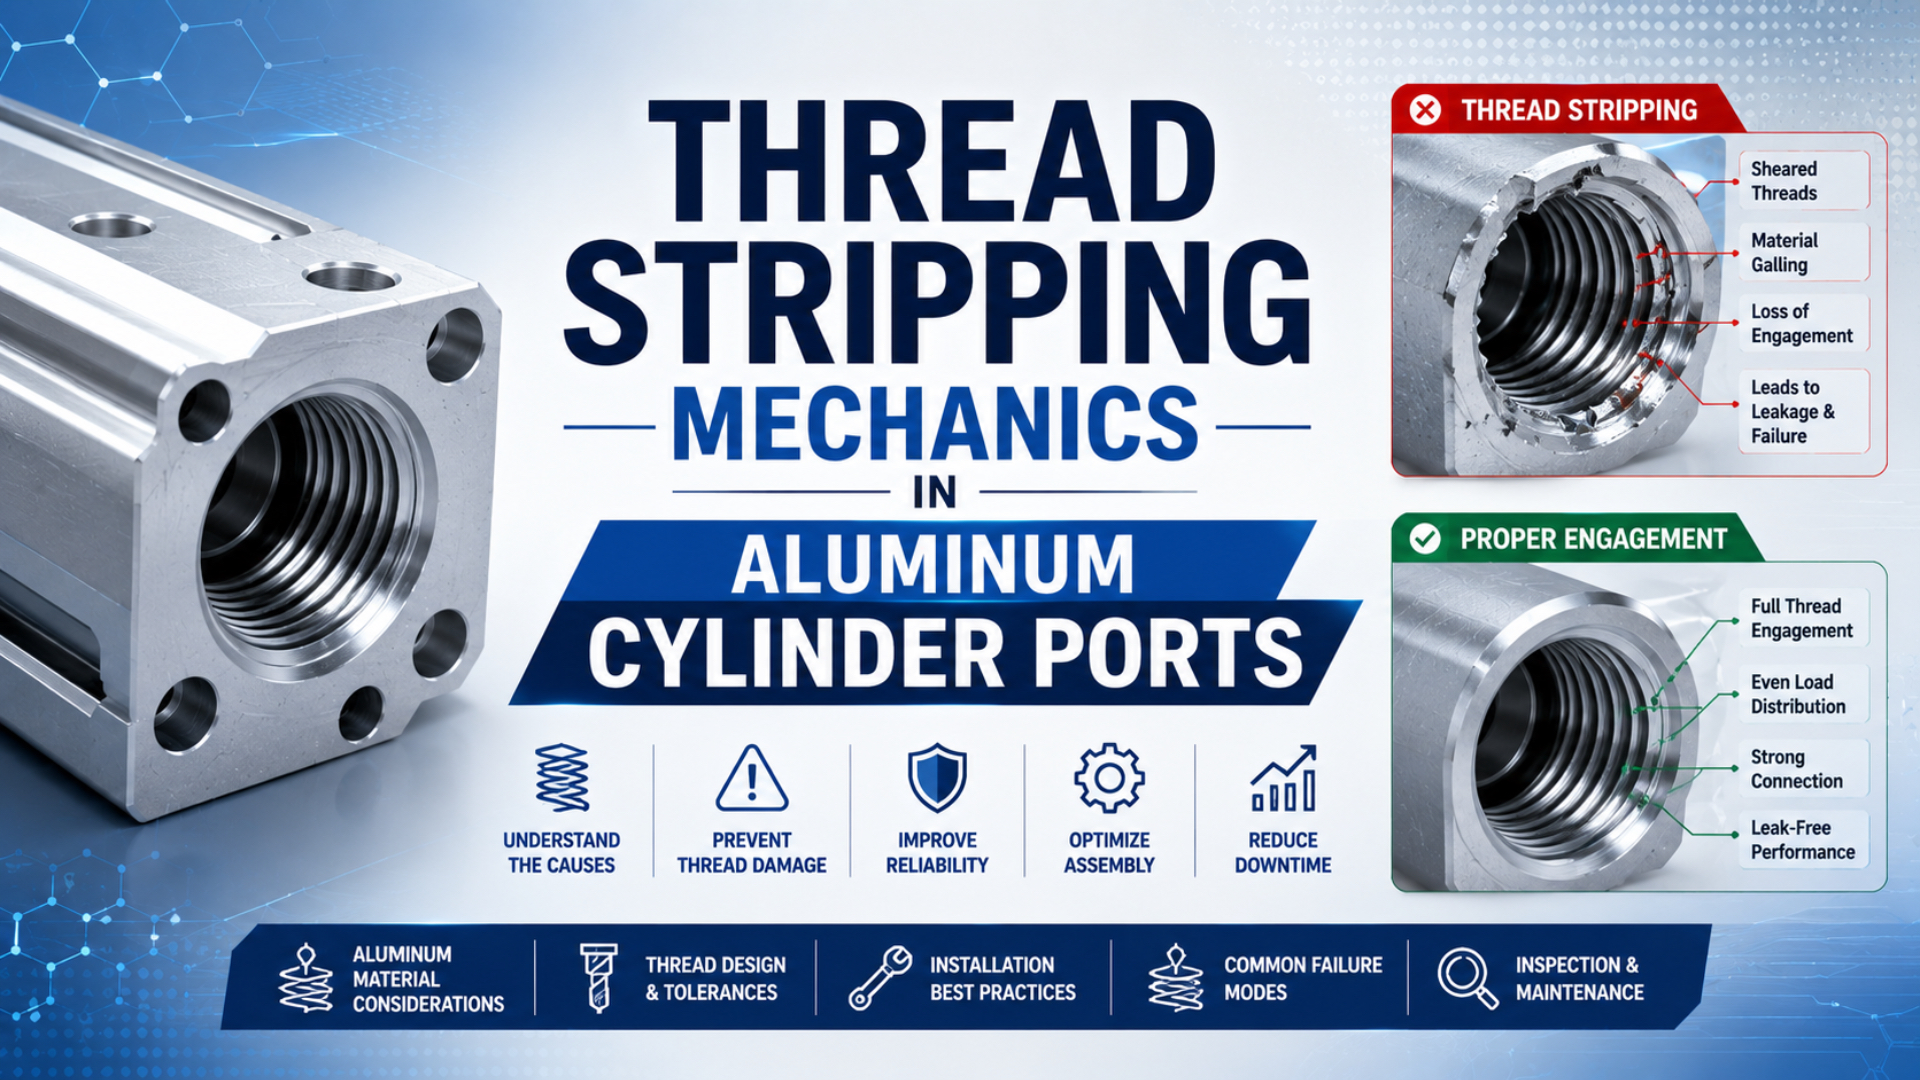 鋁製氣缸接孔的螺紋剝落機理了解鋁製氣缸接孔為何會發生螺紋剝落、固定 NPT 扭矩表為何不可靠,以及距手擰緊 2–3 圈如何引導更安全的組裝與維修決策。→
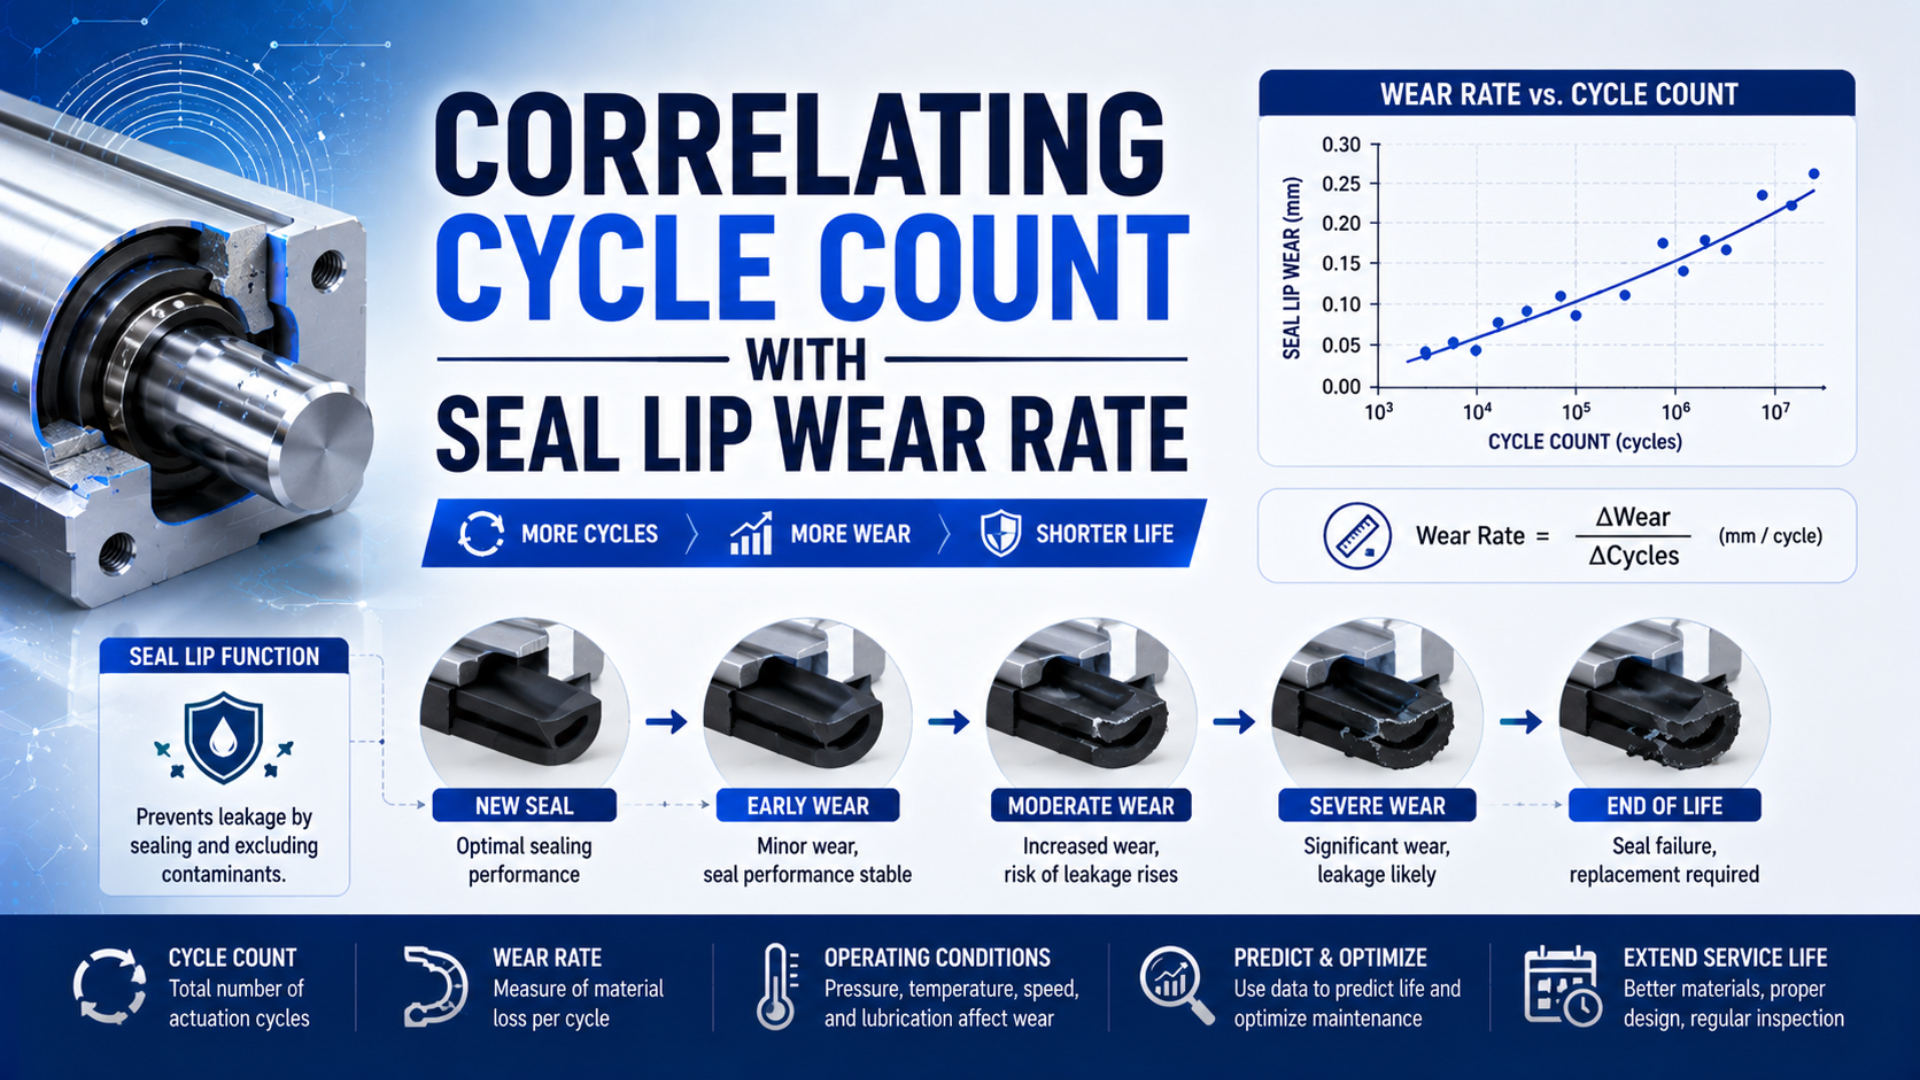 將循環次數與密封唇磨耗速率建立關聯透過 2sN 滑動距離、非接觸式輪廓掃描、受控條件、區間斜率與信賴界限,將密封唇磨耗與循環次數建立可靠關聯。→
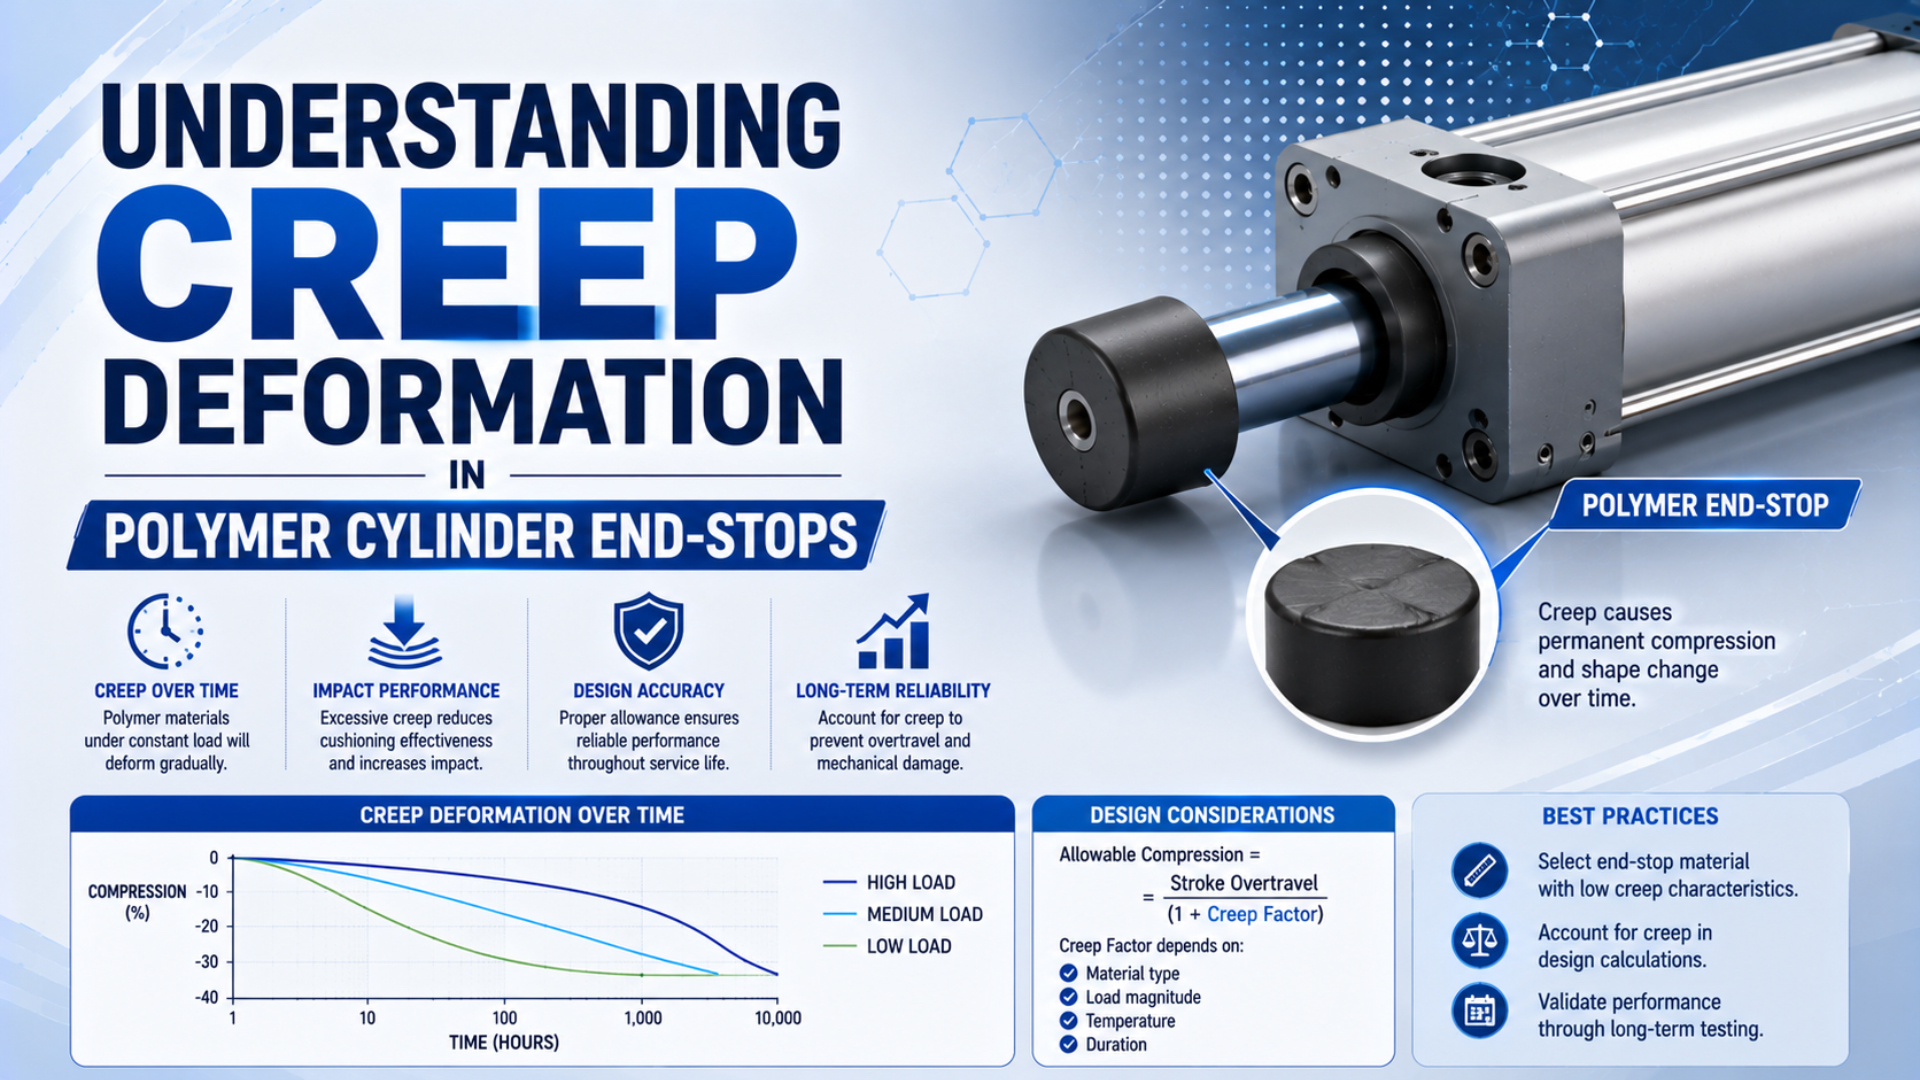 聚合物氣壓缸端部止擋的蠕變變形解析了解持續負載、溫度、濕氣、衝擊與測試方法如何改變聚合物氣壓缸端部止擋的蠕變,並正確解讀 ISO 899 與 1,000 小時材料資料。→
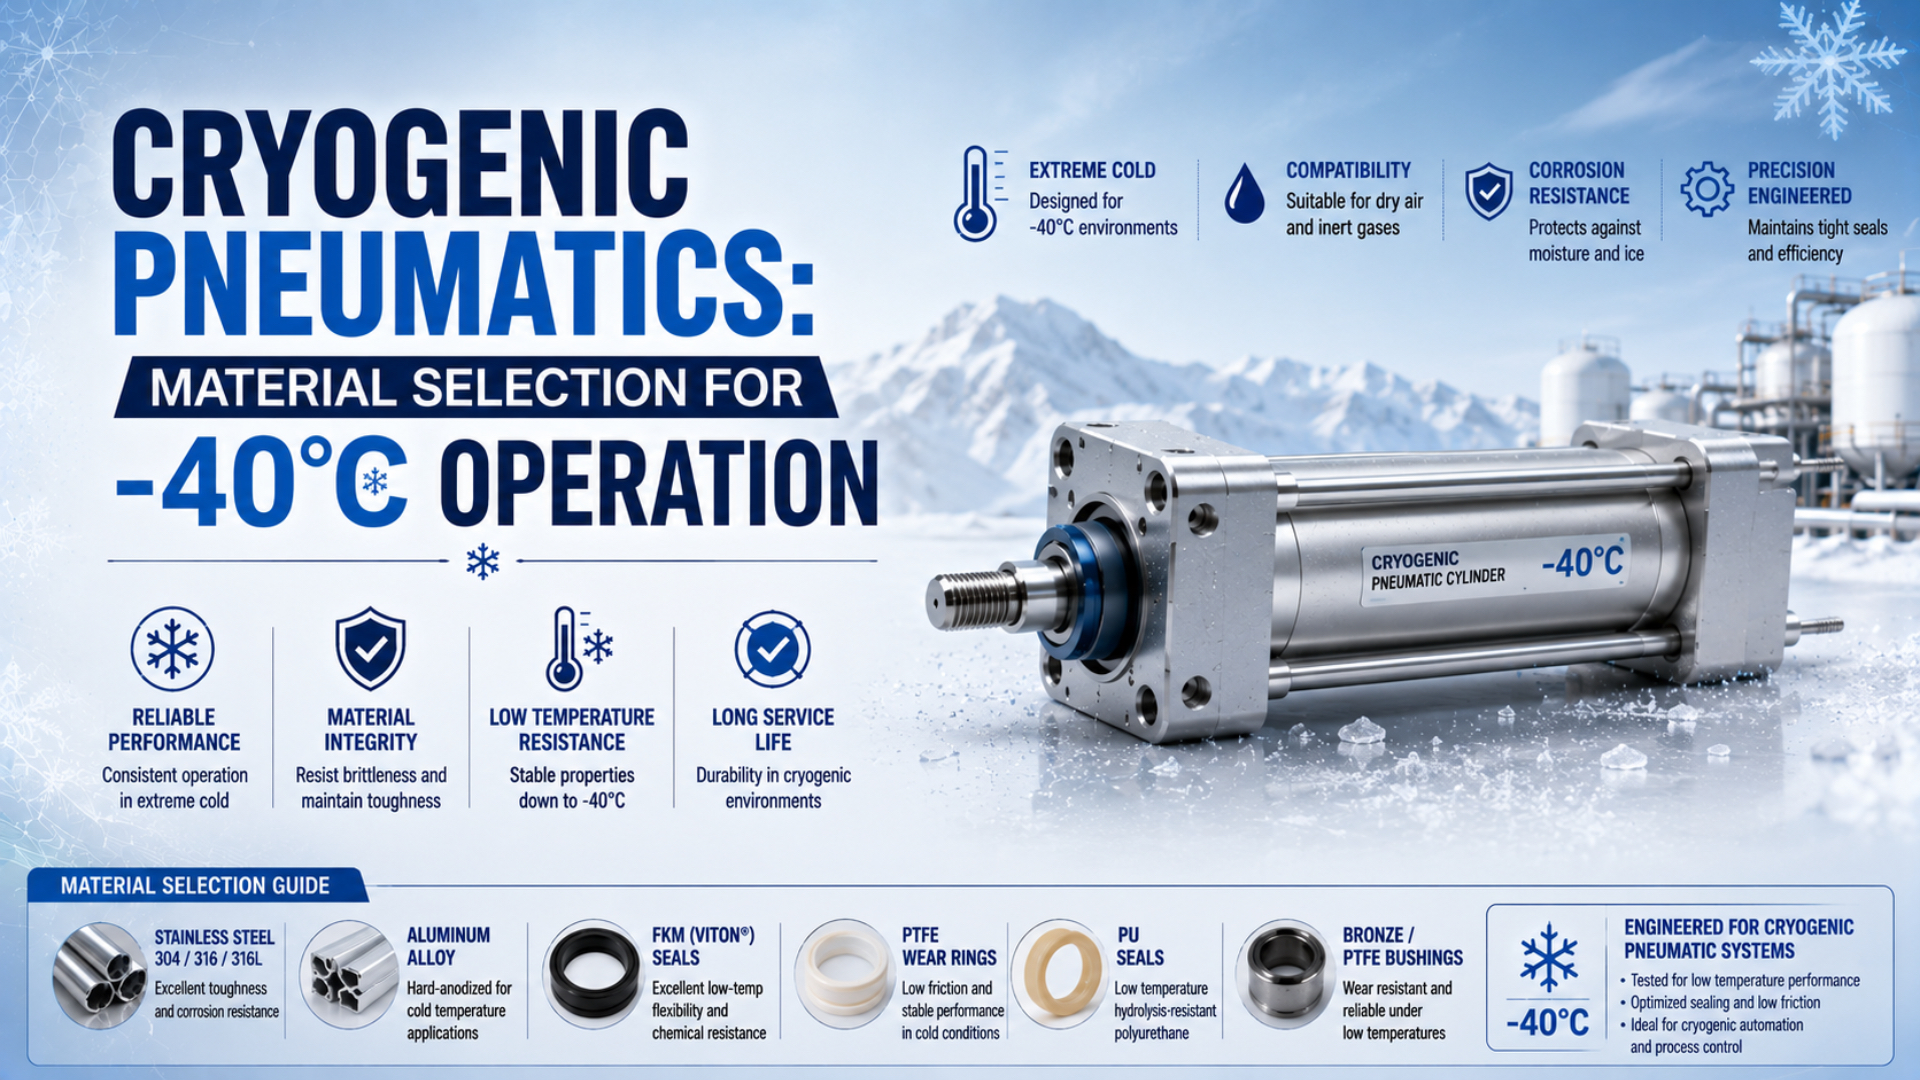 極低溫氣動:-40°C 運轉的材料選擇在 -40°C 下,應確認確切的密封件、潤滑脂、金屬、感測器、管路與閥件組合;NIST 指出真正的極低溫範圍低於約 -153°C。→
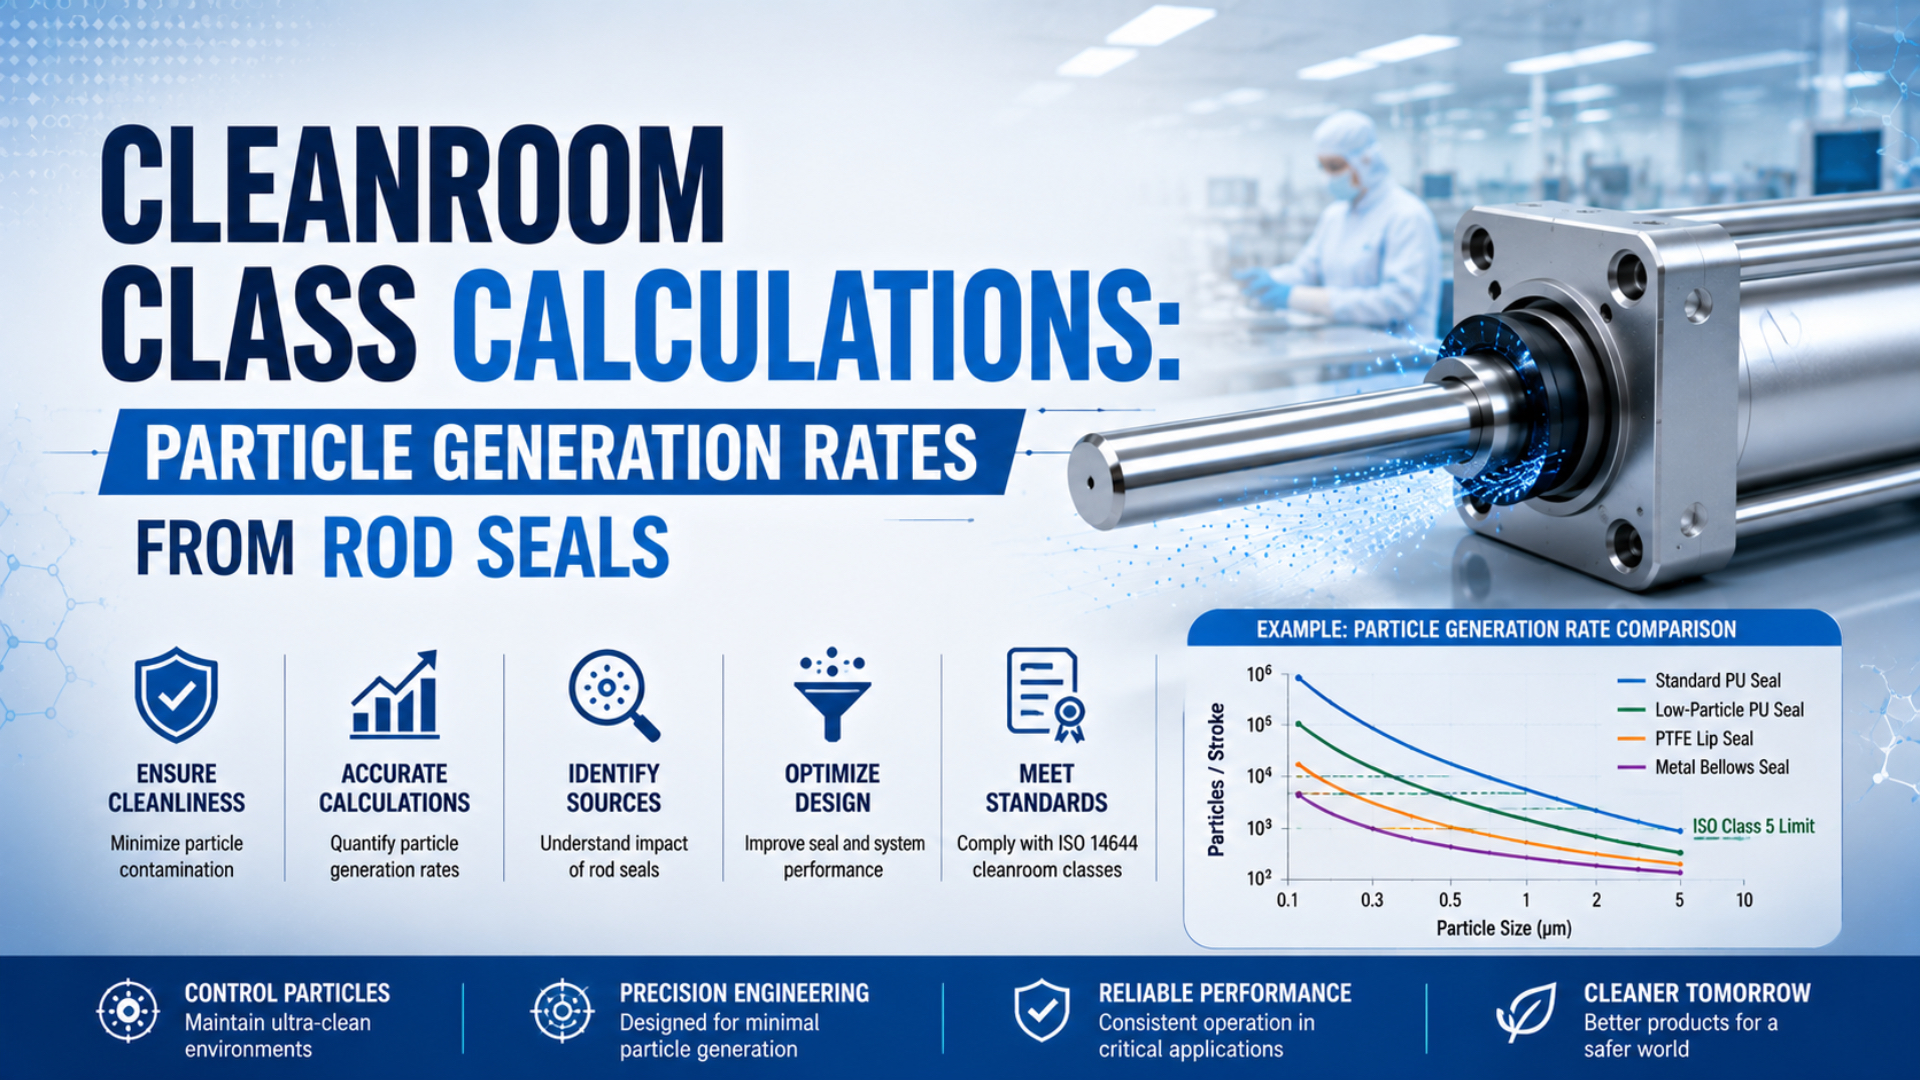 潔淨室等級計算:活塞桿密封件的粒子產生率量測活塞桿密封件產生的粒子,扣除背景計數,計算每循環粒子數,再與 ISO Class 5 的 3,520 particles/m³ 限值比較。→
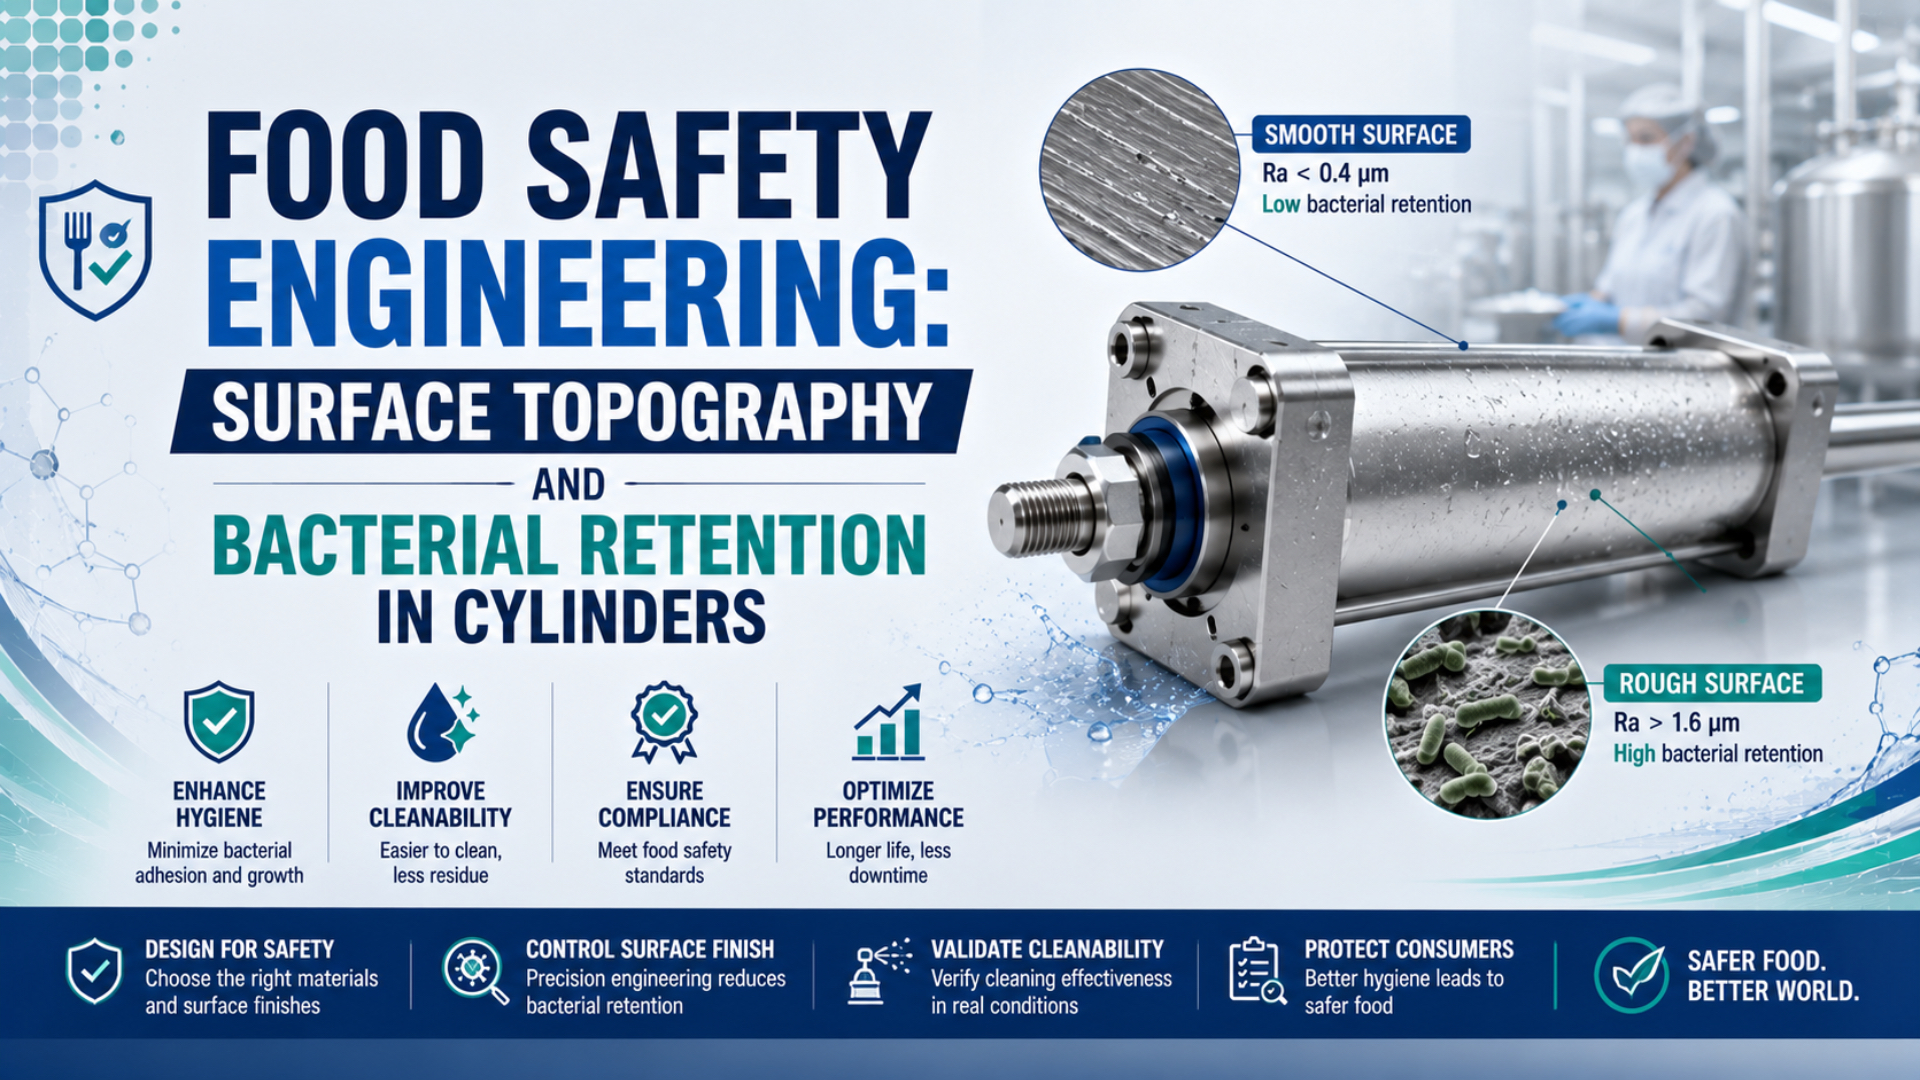 食品安全工程:氣缸表面形貌與細菌滯留Ra 不能單獨預測細菌滯留。本文說明 0.8 µm 指引、缺陷與幾何控制、氣缸衛生風險稽核,以及安裝後清潔與微生物驗證。→
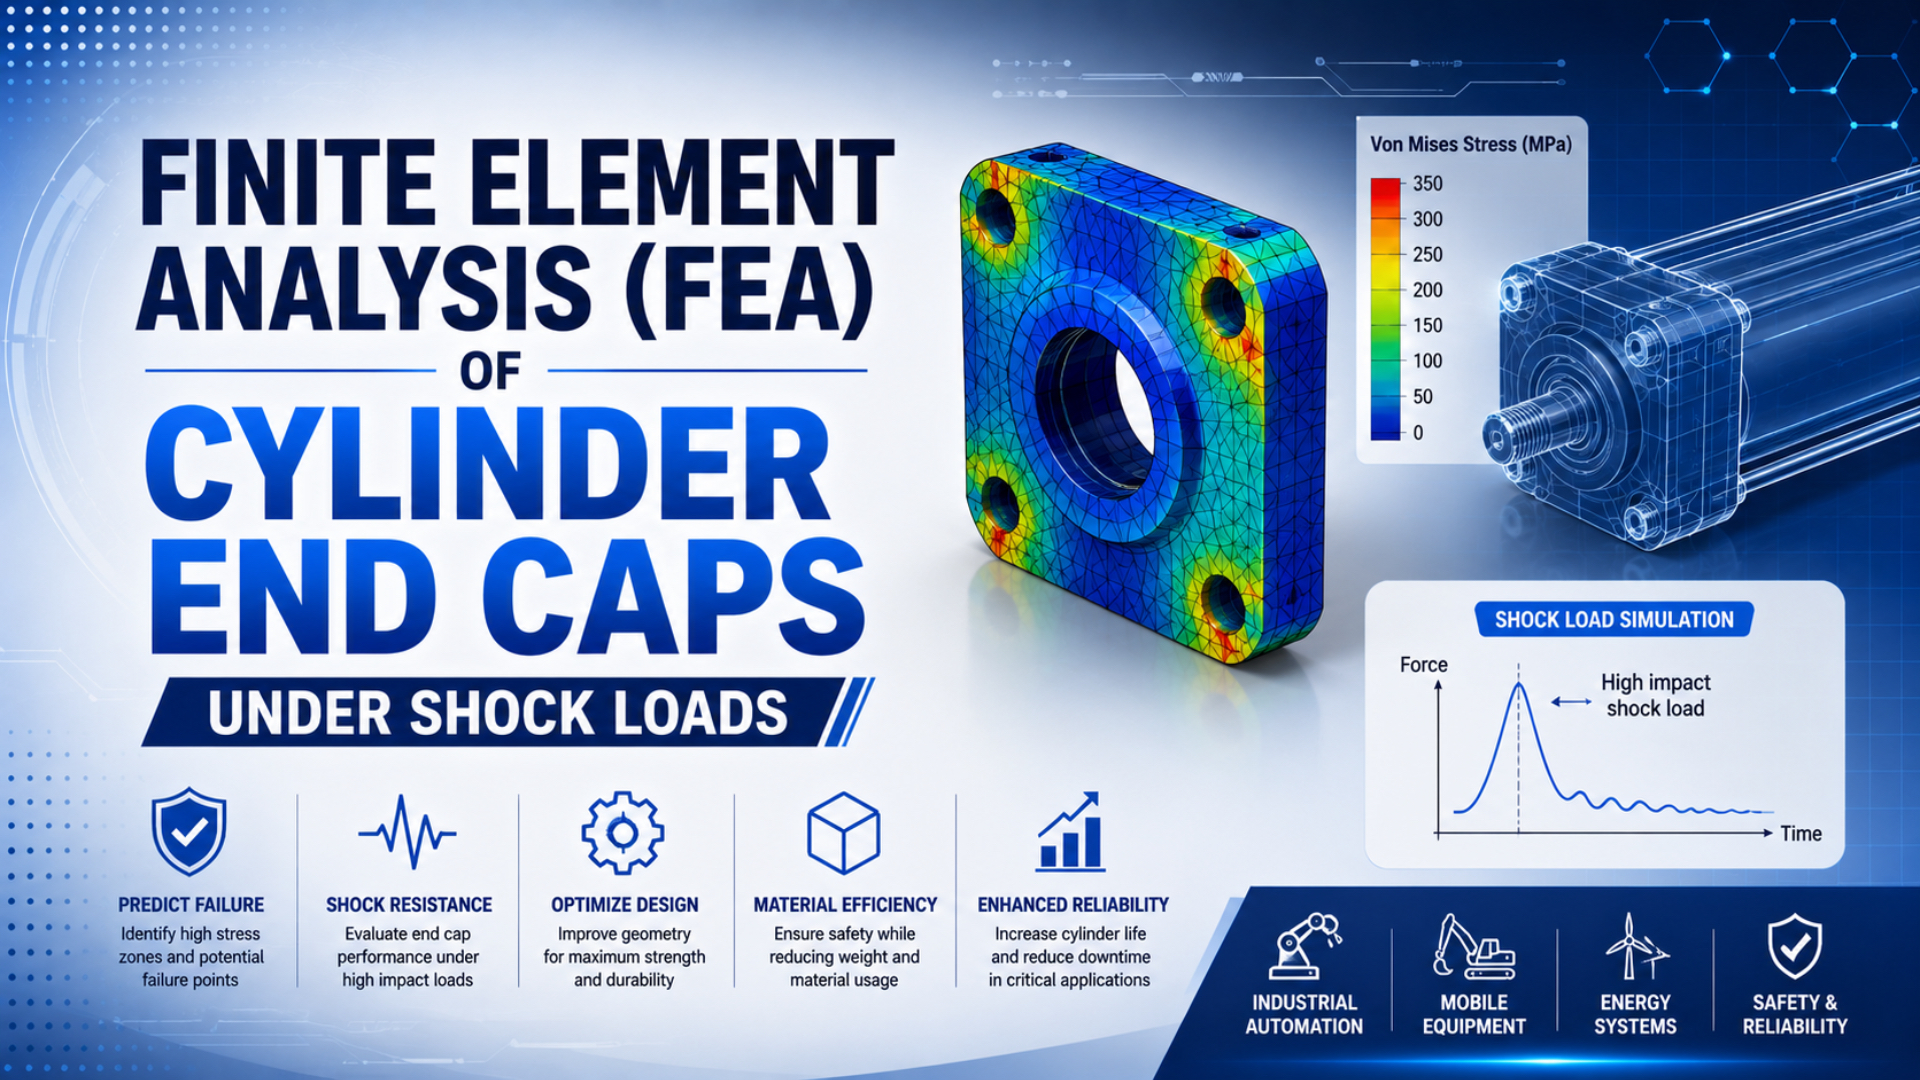 衝擊負載下氣缸端蓋的有限元素分析(FEA)建立衝擊負載下氣缸端蓋的可信 FEA:量測壓力與運動歷程,設定接觸及預緊,檢查網格、時間步、能量、疲勞並完成硬體驗證。→