

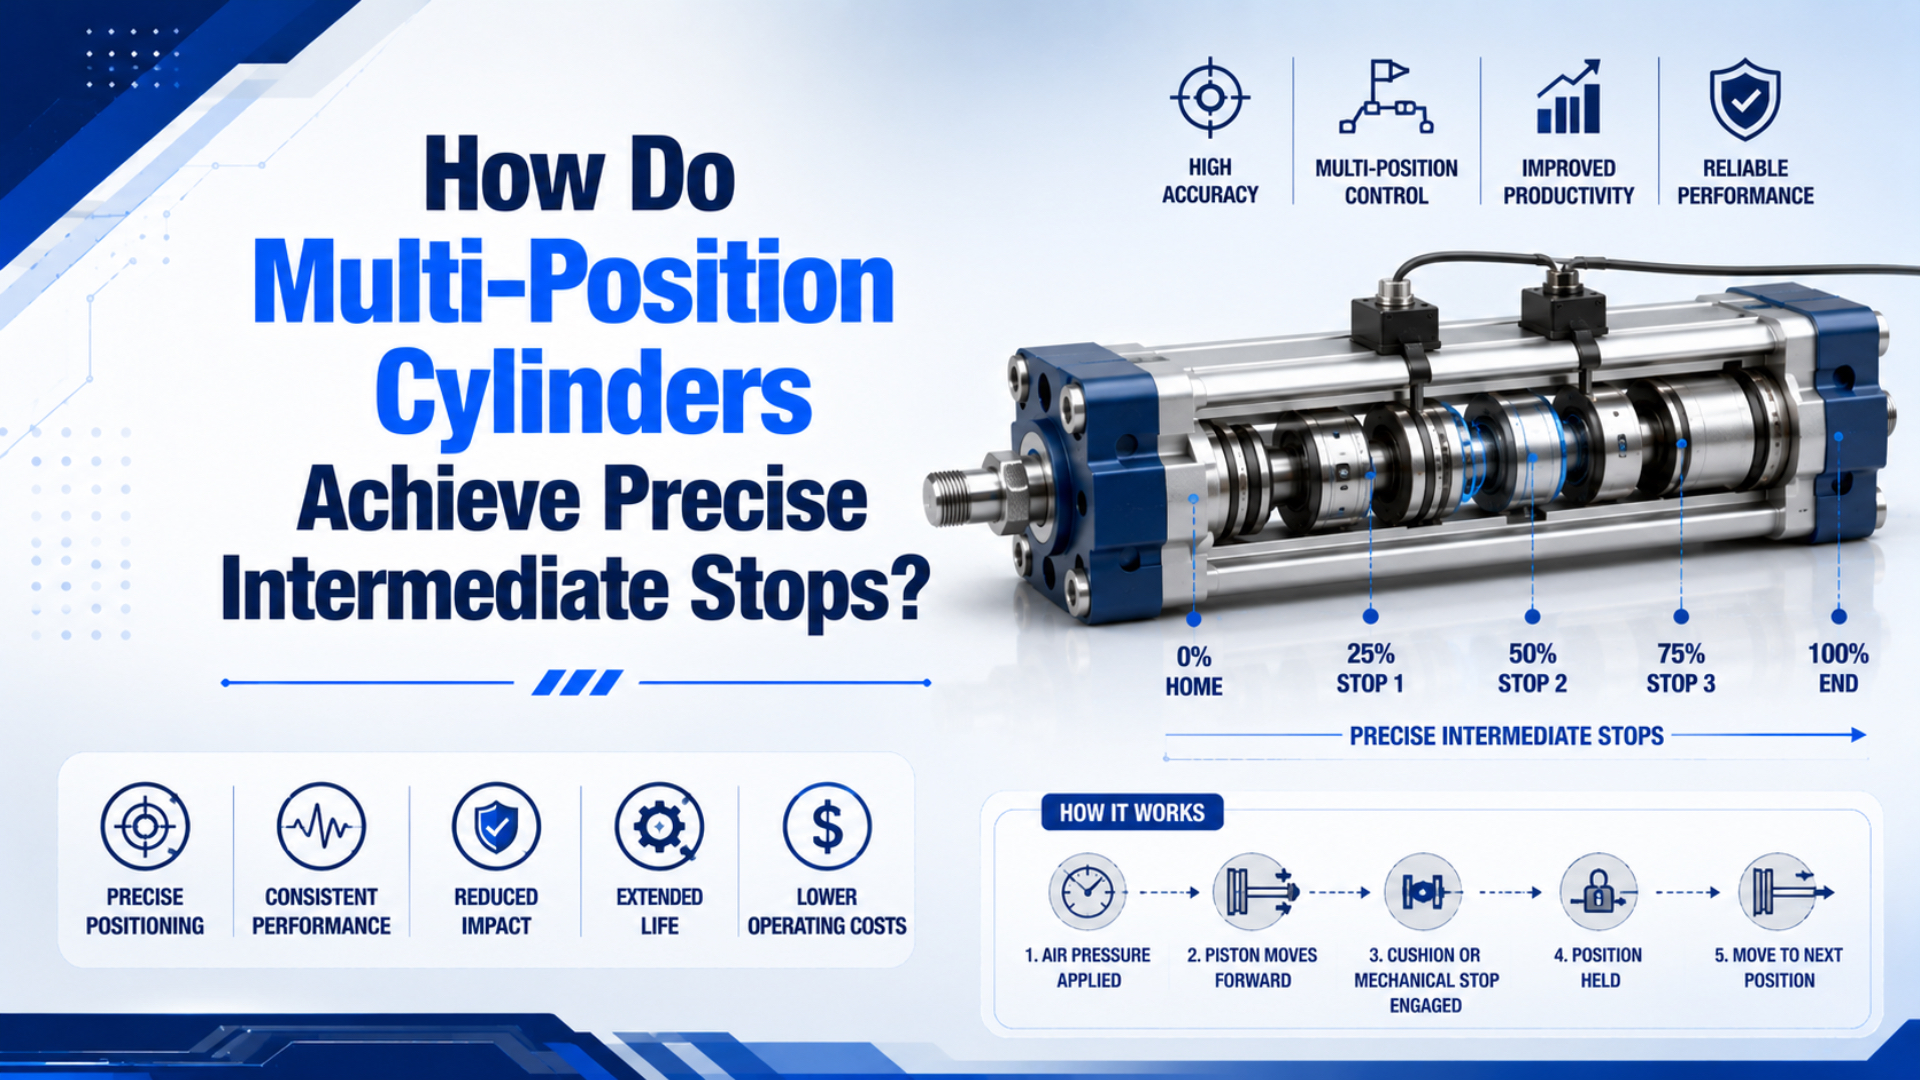
Mehrstellungszylinder erreichen präzise Zwischenstopps, indem sie zwei oder mehr feste pneumatische Hübe mit mechanisch definierten Endlagen kombinieren. Die Ventilfolge bestimmt, welche Stufe ausfährt, während Schalter bestätigen, dass die angeforderte Position erreicht wurde. Ein Sensor allein stoppt die Last nicht; frei programmierbare Positionen erfordern ein Positioniersystem mit geschlossenem Regelkreis.
Festo beschreibt eine verbreitete Anordnung aus zwei separaten Zylindern, deren Kolbenstangen sich in entgegengesetzte Richtungen bewegen. Gleiche Hübe ergeben drei unterschiedliche Positionen, ungleiche Hübe vier. Parker bezeichnet eine ähnliche Rücken-an-Rücken-Anordnung als Duplexzylinder und grenzt sie vom Tandemzylinder ab, dessen Kolben zur Krafterhöhung an einer gemeinsamen Stange sitzen (Festo Mehrstellungszylinder; Parker Konstruktionsdaten, abgerufen am 18. Juli 2026).
Das Wichtigste in Kürze
- Feste Anschläge definieren die diskreten Positionen; Ventile wählen sie aus und Sensoren bestätigen sie.
- Gleiche Rücken-an-Rücken-Hübe liefern drei eindeutige Positionen, ungleiche Hübe können vier liefern.
- SMC gibt für eine Ausführung der Baureihe RZQ eine Wiederholgenauigkeit des Zwischenstopps von ±0,02 mm an, nicht für Mehrstellungszylinder allgemein.
- Eine Kolbenstangenklemmung hält eine Position; ein Servoregelkreis erzeugt programmierbare Positionen.
Die entscheidende Konstruktionsfrage lautet nicht nur „Wie viele Positionen?“, sondern „Welches physische Merkmal definiert jede Position, und was geschieht, wenn sich Luftdruck, Nutzlast oder Ventilzustand ändern?“ Ist das geklärt, lassen sich die Aufgaben von Zylinder, Ventil, Sensor, Führung und Haltevorrichtung wesentlich leichter festlegen.
Was erzeugt den Zwischenstopp tatsächlich?
Ein Mehrstellungszylinder ist ein pneumatischer Antrieb mit mehr als zwei mechanisch definierten Arbeitspositionen. Bei einer konventionellen Bauform fährt jeder Kolben innerhalb einer Stufen- oder Duplexanordnung bis zu einer Endlage. Die Steuerung schätzt keinen Punkt in der Mitte eines freien Hubs, sondern befiehlt eine Kombination vollständig ausgeführter Hübe, deren Summe die benötigte Lage ergibt.
Diese Unterscheidung trennt vier Architekturen, die häufig unter derselben Marketingbezeichnung zusammengefasst werden:
| Architektur | Verfügbare Positionen | Wodurch wird der Stopp definiert? | Lassen sich Positionen per Software ändern? |
|---|---|---|---|
| Rücken-an-Rücken-Zylinder mit gleichen Hüben | 3 | Zylinderendlagen und gemeinsame Montageanordnung | Nein |
| Rücken-an-Rücken-Zylinder mit ungleichen Hüben | Bis zu 4 | Zwei unterschiedliche feste Hublängen | Nein |
| Integrierter Mehrstufenzylinder | Modellabhängige feste Positionen | Interne Stufenschultern oder metallische Anschläge | Nein |
| Servopneumatische Achse | Viele vorgegebene Positionen | Rückführung regelt die gemessene Position | Ja, innerhalb der Systemgrenzen |
Die Begriffe sind bei der Beschaffung wichtig. Parker beschreibt einen Duplexzylinder als zwei hintereinander angeordnete Zylinder mit nicht verbundenen Kolben, die gewöhnlich für den Dreistellungsbetrieb eingesetzt werden. Bei einem Tandemzylinder sind die Kolben mit einer gemeinsamen Stange verbunden, um die Ausgangskraft zu erhöhen. Werden diese Begriffe gleichgesetzt, kann trotz passender Bohrung und Gesamtlänge der falsche Antrieb bestellt werden (Parker Konstruktionsdaten, abgerufen am 18. Juli 2026).
Wie schalten Drei- und Vierstellungszylinder ihre Hübe?
Für eine zweistufige Anordnung seien die verfügbaren Hübe und . Die angeforderte Position lässt sich schreiben als:
wobei:
- die resultierende, vom gewählten Bezugspunkt gemessene Position ist;
- und die festen Hübe der Stufen A und B sind;
- und die ventilgesteuerten Stufenzustände sind, jeweils eingefahren oder ausgefahren.
Die Logik erzeugt vier Zustandskombinationen:
| Stufe A | Stufe B | Nennposition | Ergebnis |
|---|---|---|---|
| Eingefahren | Eingefahren | Grundstellung | |
| Ausgefahren | Eingefahren | Erste Zwischenkombination | |
| Eingefahren | Ausgefahren | Zweite Zwischenkombination | |
| Ausgefahren | Ausgefahren | Voller Gesamthub |
Bei führen die beiden mittleren Kombinationen zur gleichen Nennlage; es entstehen drei eindeutige Positionen. Unterscheiden sich und , können die Kombinationen vier eindeutige Positionen bilden. Der Maschinenkonstrukteur muss dennoch die Montage des gewählten Produkts prüfen, denn Festo weist darauf hin, dass bei Befestigung eines Stangenendes das Zylinderrohr beweglich sein kann und flexible Schlauch- und Kabelverbindungen nötig werden.
Ein integrierter Dreistellungszylinder kann eine andere Anschlussfolge verwenden. Die RZQ-Anleitung von SMC zeigt beispielsweise eine bestimmte Druckfolge für das Ausfahren der ersten Stufe und das vollständige Ausfahren. Diese Folge gehört zur RZQ-Bauart und darf ohne Schaltplan nicht auf einen anderen Zylinder übertragen werden (SMC RZQ-Katalog, abgerufen am 18. Juli 2026).
Was bedeutet „präzise“ bei einem Zwischenstopp?
Präzision ist kein universeller Katalogwert. Wiederholgenauigkeit bezeichnet die Streuung gemessener Stopppositionen über wiederholte Zyklen unter festgelegten Bedingungen. Eine brauchbare Spezifikation trennt außerdem Positionsgenauigkeit, Überlauf und Haltestabilität. Ein Mechanismus kann denselben inneren Anschlag wiederholt treffen und dennoch wegen Montagetoleranz, Rahmendurchbiegung oder Bezugspunkteinstellung von der Nennkoordinate der Maschine abweichen.
SMC nennt für seinen Dreistellungszylinder RZQ eine Wiederholgenauigkeit des Zwischenstopps von ±0,02 mm oder besser und führt dies auf metallische Bauteile zurück, die in der Zwischenposition gegeneinander drücken. Das ist ein belastbarer, modellspezifischer Nachweis, aber kein allgemeiner Wert für jede Bohrung, jeden Hub, jede Last, Geschwindigkeit oder Mehrstellungsarchitektur.
Dasselbe SMC-Dokument enthält zwei Hinweise, die wichtiger sind als der Spitzenwert:
- Bei manchen Übergängen kann der Zylinder die Zwischenposition überfahren und anschließend dorthin zurückkehren; die Maschine muss diesen Überlauf zulassen.
- Ist eine sehr hohe Wiederholgenauigkeit der Endlage erforderlich, empfiehlt SMC einen externen Anschlag, weil sich der interne Anschlag unter Druck und äußerer Kraft verschieben kann.
Ein Katalogwert zur Wiederholgenauigkeit beantwortet: „Kehrt der Antrieb zu seiner internen Referenz zurück?“ Er beantwortet nicht automatisch: „Liegt der Werkzeugmittelpunkt innerhalb der Toleranz?“ Die zweite Frage umfasst Führungsspiel, Haltersteifigkeit, Nutzlastmoment, Temperatur, Aufprallenergie, Bewegungsdruck und die Kalibrierung der Maschinenkoordinate.
Verwenden Sie statt des Wortes präzise allein folgende Definition für die Abnahmeprüfung:
| Anforderung | Was festzulegen oder zu messen ist |
|---|---|
| Genauigkeit | Maximaler Fehler gegenüber der vorgegebenen Maschinenkoordinate |
| Wiederholgenauigkeit | Streuung bei wiederholter Anfahrt unter definierten Bedingungen |
| Anfahrrichtung | Ob der Punkt aus einer oder aus beiden Richtungen erreicht wird |
| Überlauf | Maximaler Weg über das Ziel hinaus beim Umschalten |
| Einschwingzeit | Zeit vom Befehl bis die Position im zulässigen Band bleibt |
| Haltestabilität | Zulässige Drift während die Last an der Position verweilt |
Verwenden Sie bei langen Werkzeugen, außermittigen Lasten oder Schiebetischen eine externe Führung und prüfen Sie die Momentenbelastung separat. Zylinderdichtungen und Kolbenführungen ersetzen keine Maschinenführung. Für eine erste Kraftabschätzung vor der Prüfung des dynamischen Verhaltens nutzen Sie den Kraftrechner für Pneumatikzylinder und wenden anschließend die Last-, Geschwindigkeits- und Führungsgrenzen des Herstellers an.
Warum erzeugen Sensoren oder ein gesperrtes Mittelstellungsventil keinen präzisen Stopp?
Ein magnetischer Zylinderschalter dient normalerweise zur Bestätigung. Er schaltet, wenn der Kolbenmagnet in sein Erfassungsfenster gelangt. So kann die SPS eine Position bestätigen, eine Zeitüberschreitung erkennen oder den nächsten Schritt auslösen. Er nimmt weder die Energie der bewegten Last auf noch schafft er einen starren mechanischen Bezug.
Die ADNM-Unterlagen von Festo verdeutlichen diese Trennung: Der Antrieb stellt mehrere mechanisch definierte Positionen bereit, Näherungsschalter zur Positionserfassung sind optional. Die verfügbaren Sensorpositionen hängen zudem von Zylindergröße und Konfiguration ab. Der Sensorplan ist daher am ausgewählten Modell zu prüfen und darf nicht aus einer allgemeinen Zeichnung abgeleitet werden (Festo ADNM-Dokumentation, abgerufen am 18. Juli 2026).
Auch das Einschließen von Luft mit einem Wegeventil in gesperrter Mittelstellung entspricht keinem festen Anschlag. Druckluft speichert Energie, Dichtungen und Ventile lecken, Temperatur verändert den Druck, und eine äußere Kraft kann eine Kammer verdichten, während sie die andere vergrößert. Festos Leitfaden zur pneumatischen Sicherheit weist darauf hin, dass eingeschlossene Luft den Stillstand nicht unmittelbar gewährleistet und der Nachlauf von Geschwindigkeit und bewegter Masse abhängt (Festo Leitfaden zur pneumatischen Sicherheit, abgerufen am 18. Juli 2026).
Damit ist eine Schaltung mit gesperrter Mittelstellung nicht nutzlos. In einer ordnungsgemäß bewerteten Anwendung kann sie Bewegung verringern oder eine kurze Prozesspause ermöglichen. Sie darf lediglich nicht als alleinige Positionsreferenz oder Personenschutzmaßnahme angerechnet werden.
Wann sind Kolbenstangenklemmung, Bremse oder geschlossener Servoregelkreis erforderlich?
Eine Kolbenstangenklemmung ist eine Haltevorrichtung, die eine stillstehende Kolbenstange unter ihren Nennbedingungen klemmt. Sie ist nicht automatisch eine dynamische Bremse oder ein Positioniersystem. Setzen Sie jede Halte- oder Regeleinrichtung entsprechend ihrer Aufgabe ein: Kolbenstangenklemmung, Bremse und Servoregelkreis lösen unterschiedliche Probleme, auch wenn jeder von ihnen den Antrieb zwischen den Enddeckeln halten kann.
| Bedarf | Geeignete Ausgangsarchitektur | Entscheidende Einschränkung |
|---|---|---|
| Zwei bis vier wiederholbare feste Positionen | Mehrstellungs- oder Duplexzylinder | Positionen sind hardwareseitig definiert |
| Stillstehende vertikale Last bei Luftausfall halten | Bemessene Kolbenstangenklemmung oder mechanische Haltevorrichtung | Statische Haltekraft ist keine Positionierkennzahl |
| Bewegte Last abbremsen | Dafür ausgelegte Bremse, Anschlag- oder Verzögerungssystem | Bewegungsenergie und Anhalteweg prüfen |
| Viele Rezepte oder wechselnde Zielpositionen | Servopneumatische oder elektrische Achse | Erfordert Rückführung, Regelung, Abstimmung und Inbetriebnahme |
| Personenschutzfunktion | Risikobeurteilte Sicherheitsarchitektur | Standardventil oder -schalter allein reicht nicht aus |
Die Dokumentation zum Parker-Zylinder P1F trennt Klemmung und Positionierung ausdrücklich: Die Klemmeinheit soll eine stillstehende Stange halten und eignet sich nicht als Vorrichtung, die einen bewegten Zylinder wiederholt positioniert. Diese Grenze verhindert einen typischen Fehler: die Nutzung einer statischen Klemme als dynamische Bremse (Parker P1F ISO-Zylinderkatalog, abgerufen am 18. Juli 2026).
Weitere Einzelheiten zur mechanischen und sicherheitstechnischen Abgrenzung finden Sie in unserem Leitfaden zu Kolbenstangenklemmungen.
Müssen sich Ziele über das HMI ändern lassen, ist eine rückgeführte Positionierung einzusetzen. Enfield beschreibt S2 als System aus Proportionalventil, Sensoren und integrierter Regelelektronik für beliebig viele Zwischenpositionen und Bewegungsprofile. Das ist eine Systemeigenschaft, keine Eigenschaft eines nackten Zylinders (Enfield S2-Positioniersystem, abgerufen am 18. Juli 2026).
Einen vertieften Vergleich der Rückführungsregelung bietet unser Leitfaden zur servogeregelten pneumatischen Positionierung. Benötigt die Anwendung viele koordinierte Positionen, kurze Einschwingzeiten und gespeicherte Bewegungsprofile, vergleichen Sie sie vor Festlegung der Maschinenarchitektur außerdem mit einem elektrischen Antrieb.
Was gehört in eine Anfrage für einen Mehrstellungszylinder?
Eine brauchbare Anfrage beschreibt zuerst das Maschinenverhalten und nennt erst danach eine Zylinderbaureihe. So kann der Lieferant eine feste Mehrstellungslösung von einem geführten Schlitten, einer Kolbenstangenklemmung, einem servopneumatischen System oder einer elektrischen Achse abgrenzen.
Geben Sie Folgendes an:
- jede benötigte Position, gemessen von einem benannten Bezugspunkt;
- ob jede Position aus einer oder aus beiden Richtungen angefahren wird;
- zulässige Genauigkeit, Wiederholgenauigkeit, Überlauf, Einschwingzeit und Drift während der Verweilzeit;
- bewegte Masse, äußere Kraft, Nutzlastmoment, Einbaulage und Schwerpunkt;
- erforderliche Hubzeit, Zyklusfolge und erwartete Zyklen je Schicht;
- Druck am Einsatzort während der Bewegung, verfügbaren Volumenstrom, Schlauchlänge und Ventilposition;
- ob die Last nach Not-Halt oder Luftausfall gehalten bleiben muss;
- Anordnung von externer Führung, Anschlag, Stoßdämpfer und Endlagendämpfung;
- Sensortyp, erforderlichen Diagnoseumfang und SPS-Schnittstelle;
- Temperatur, Verunreinigung, Reinigungsbedingungen, Korrosion und Schmierung;
- die anwendbare Risikobeurteilung der Maschine und Validierungskriterien.
ISO 4414 enthält allgemeine Regeln und Sicherheitsanforderungen für pneumatische Fluidtechnik, doch die Konformität hängt weiterhin von der vollständigen Maschine und ihrer bestimmungsgemäßen Verwendung ab, nicht allein vom Zylinder (ISO 4414:2010, abgerufen am 18. Juli 2026).
Nach unserer Erfahrung lässt sich ein ungeeignetes Konzept am schnellsten ausschließen, indem man fragt, ob die Zwischenkoordinate nach der Inbetriebnahme geändert werden darf. Lautet die Antwort nein, kann Mehrstellungspneumatik mit festen Anschlägen einfach und wiederholgenau sein. Lautet sie ja, handelt es sich um eine Bewegungsregelungsaufgabe, die entsprechend spezifiziert werden sollte.
Häufige Fragen zu Mehrstellungszylindern
Diese Fragen klären die häufigsten Spezifikationsfehler: eine erfasste Position mit einer mechanisch definierten zu verwechseln, eine Halteklemmung als Bremse zu betrachten und von Hardware mit festen Hüben das Verhalten einer programmierbaren Servoachse zu erwarten. Die richtige Wahl hängt davon ab, wie das Ziel definiert ist und was bei einer Störung geschehen muss.
Kann ein Standardzylinder präzise in der Mitte seines Hubs stoppen?
Nicht zuverlässig mit einem gewöhnlichen Ein/Aus-Ventil und ohne externe positionsbestimmende Hardware. Ein Standardzylinder ist an seinen Endanschlägen am wiederholgenauesten. Verwenden Sie für eine mittlere Position einen Mehrstellungszylinder, einen externen festen Anschlag oder ein geschlossen geregeltes Positioniersystem, das für die erforderliche Genauigkeit, Last und Geschwindigkeit ausgewählt wurde.
Warum ergeben gleiche Hübe drei Positionen, unterschiedliche Hübe aber vier?
Zwei Stufen liefern vier Kombinationen aus eingefahrenem und ausgefahrenem Zustand. Sind beide Hübe gleich, ergeben die beiden Kombinationen mit jeweils nur einer ausgefahrenen Stufe dieselbe Nennverschiebung; damit verbleiben drei eindeutige Positionen. Bei ungleichen Hüben erzeugen diese beiden Kombinationen unterschiedliche Verschiebungen, sodass alle vier Zustände verschiedenen Positionen entsprechen können.
Hält ein Magnetsensor den Zylinder in einer Zwischenposition?
Nein. Ein Magnetsensor meldet, dass der Kolben in seinen Erfassungsbereich gelangt ist; er erzeugt weder einen Anschlag noch hält er der Nutzlast entgegen. Die tatsächliche Position muss durch einen mechanischen Anschlag definiert oder über einen Rückführungsregelkreis geregelt werden. Nutzen Sie den Sensor zur Bestätigung, Ablaufsteuerung, Diagnose und Erkennung von Zeitüberschreitungen.
Kann eine Kolbenstangenklemmung einen bewegten Zylinder sicher stoppen?
Gehen Sie nicht davon aus. Viele Kolbenstangenklemmungen sind zum Halten einer stillstehenden Stange bemessen und nicht für wiederholtes dynamisches Bremsen vorgesehen. Kann die Last beim Ansprechen der Vorrichtung in Bewegung sein, legen Sie eine dafür ausgelegte Bremse oder ein konstruiertes Stoppsystem fest und prüfen Bewegungsenergie, Anhalteweg, Lastrichtung und Sicherheitsleistung.
Wann sollte ich Servopneumatik oder einen elektrischen Antrieb wählen?
Wählen Sie eine geregelte Achse, wenn sich Positionen rezeptabhängig ändern, Bewegungsprofile wichtig sind oder eine gemessene Rückführung erforderlich ist. Servopneumatik kann sich für nachgiebige, schnelle Bewegungen bei vorhandener Werksluft eignen. Elektrische Antriebe sind häufig einfacher in Betrieb zu nehmen, wenn die Maschine viele Positionen, koordinierte Bewegungen, protokollierte Positionsdaten oder enges Einschwingverhalten benötigt.
Quellen und technische Referenzen
- Festo Mehrstellungszylinder, Architektur von Rücken-an-Rücken-Zylindern mit drei und vier Positionen. Abgerufen am 18. Juli 2026.
- Festo ADNM Mehrstellungszylinder-Dokumentation, Positionsbereich und Möglichkeiten zur Erfassung mit Näherungsschaltern. Abgerufen am 18. Juli 2026.
- Parker Konstruktionsdaten, Abgrenzung von Duplex-, Dreistellungs- und Tandemzylindern. Abgerufen am 18. Juli 2026.
- SMC RZQ Dreistellungszylinder-Katalog, modellspezifische Wiederholgenauigkeit des Zwischenstopps, Anschlussfolge, Überlauf und Hinweise zum Anschlag. Abgerufen am 18. Juli 2026.
- Parker P1F ISO-Zylinderkatalog, Grenzen von Halten und Positionieren mit Kolbenstangenklemmung. Abgerufen am 18. Juli 2026.
- Enfield Technologies S2-Positioniersystem, Architektur aus Proportionalventil, Sensor und Regler für programmierbare Positionen. Abgerufen am 18. Juli 2026.
- Video von Enfield Technologies, Vorführung der rückgeführten Positionierung eines kolbenstangenlosen Zylinders. Abgerufen am 18. Juli 2026.
- ISO 4414:2010, allgemeine Regeln und Sicherheitsanforderungen für pneumatische Fluidtechnik. Abgerufen am 18. Juli 2026.