
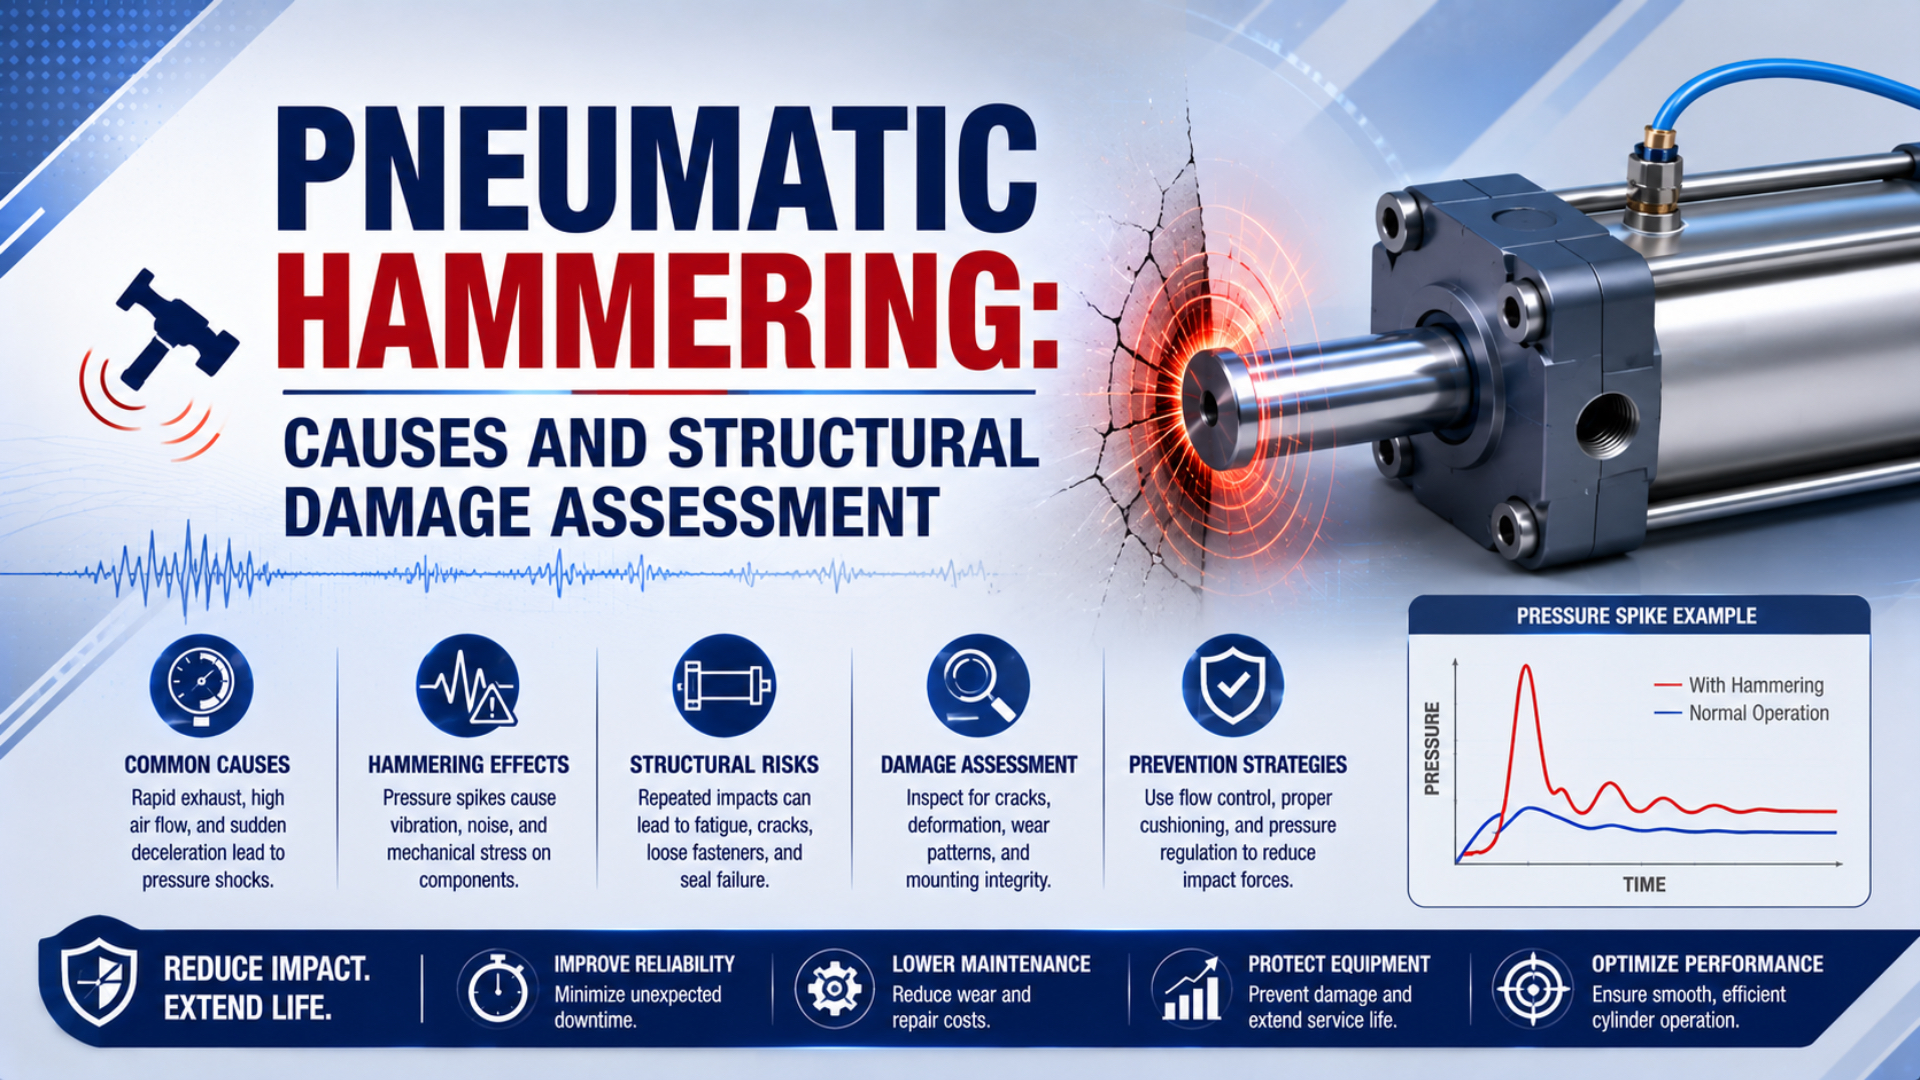
 空圧ハンマリング:原因と構造損傷の評価シリンダのストローク終端衝撃後に空圧ハンマリングを診断し、構造損傷を追跡し、OSHA 1910.147の隔離を適用して、証拠に基づく修理ゲートを設定します。→
記事著者
Jason Tan
Jasonです。ベプト空圧の空圧製造エンジニアとして、見積前の空圧製品要件、部品用途、技術詳細の確認を支援します。
著者別アーカイブ
Jason Tan
89 本の記事. この著者の記事は、公開後にここへ表示されます。
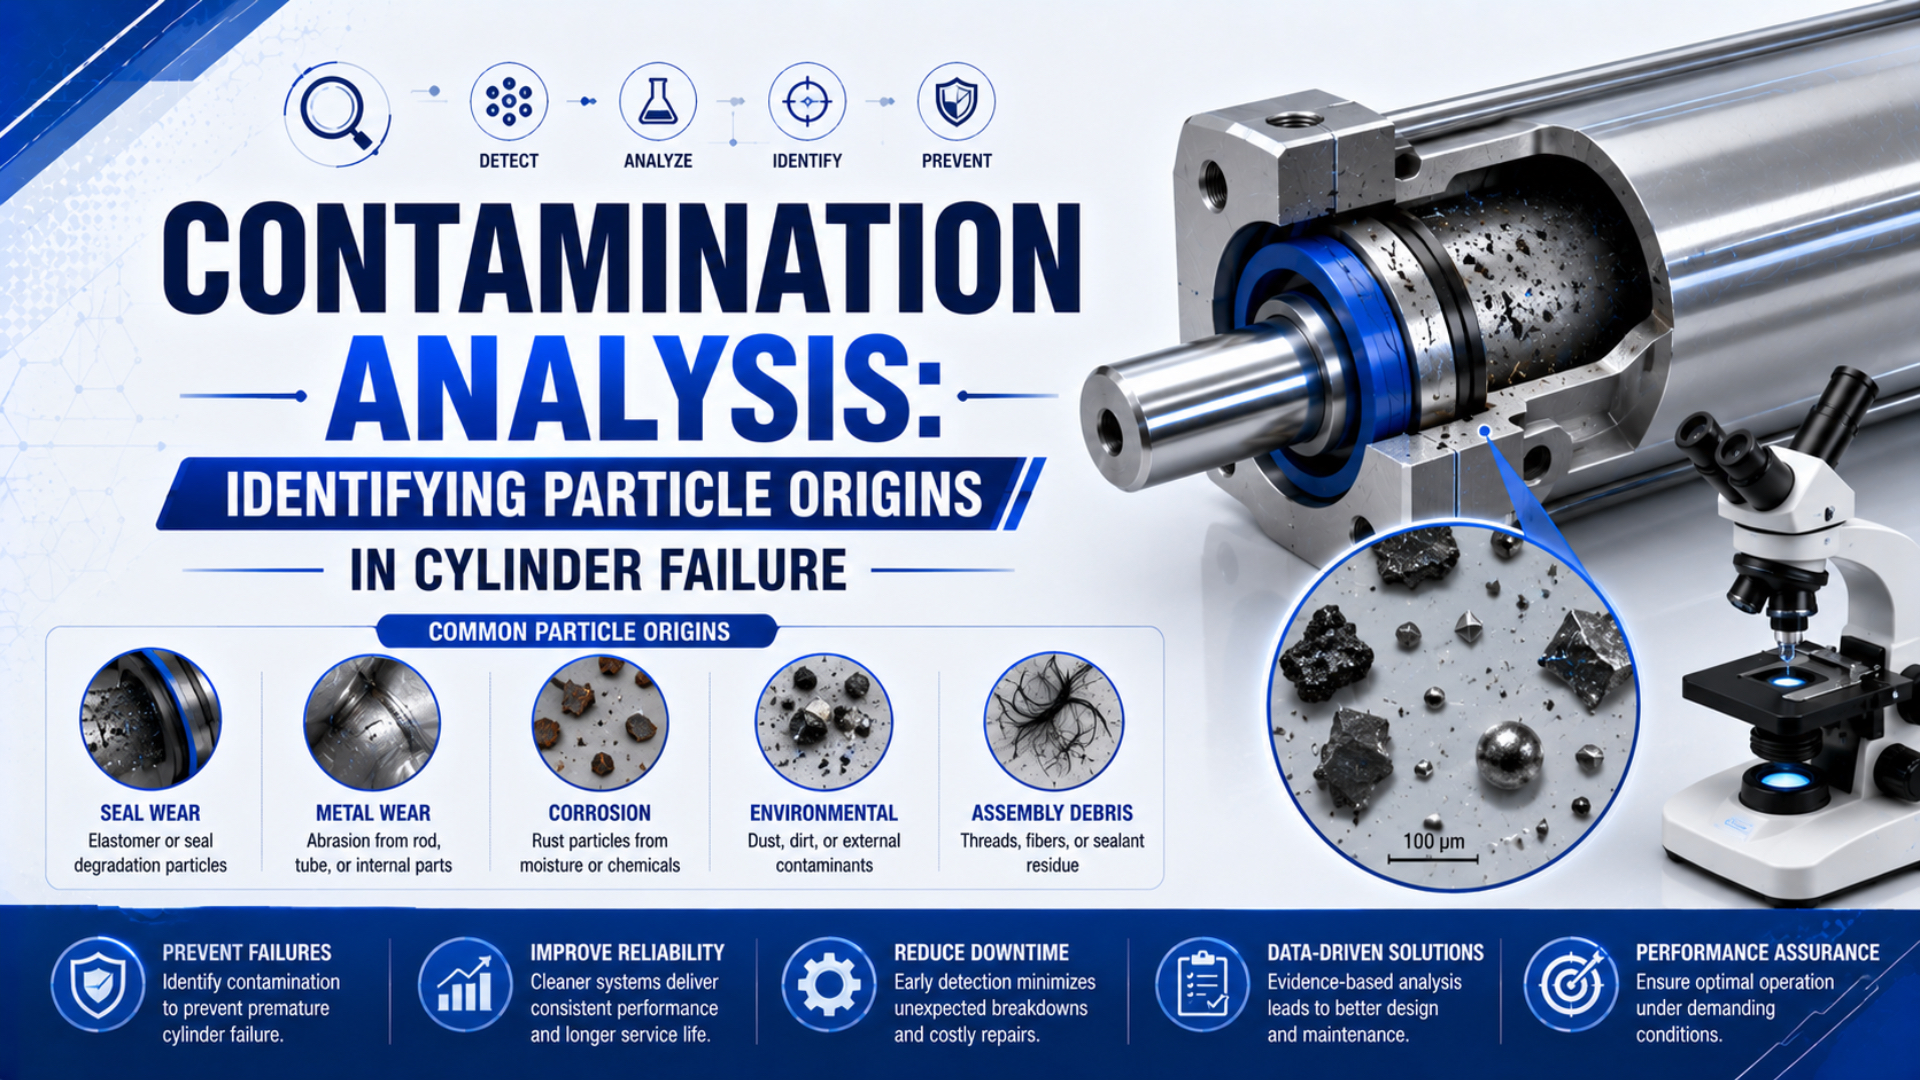 汚染分析:シリンダ故障における粒子の発生源を特定する採取位置、形態、組成、発生時期という4つの証拠群とISOに基づく圧縮空気検査から、空圧シリンダ内の粒子発生源を追跡します。→
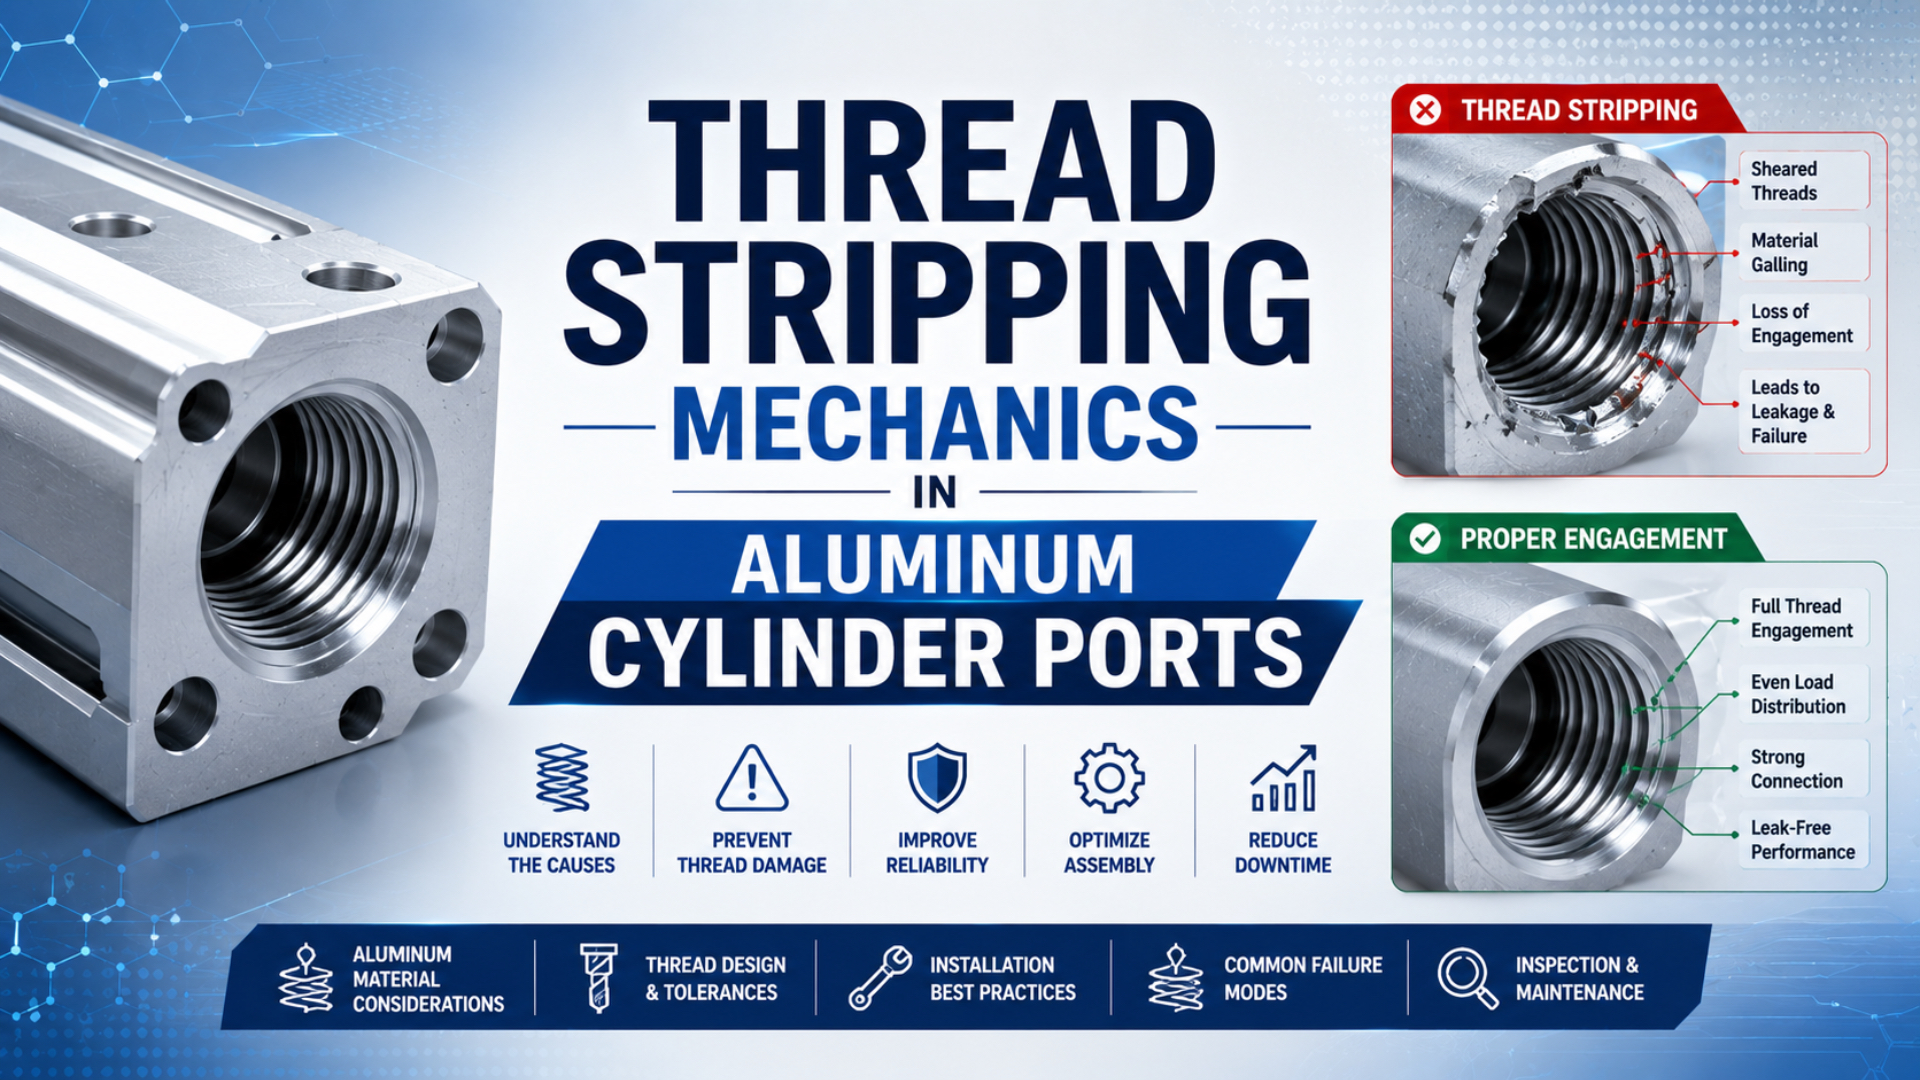 アルミ製シリンダポートのねじ山がつぶれるメカニズムアルミ製シリンダポートでねじ山が損傷する理由、固定NPTトルク表が適用できない理由、指締めから2~3回転で安全な組立てと修理判断を行う方法を解説します。→
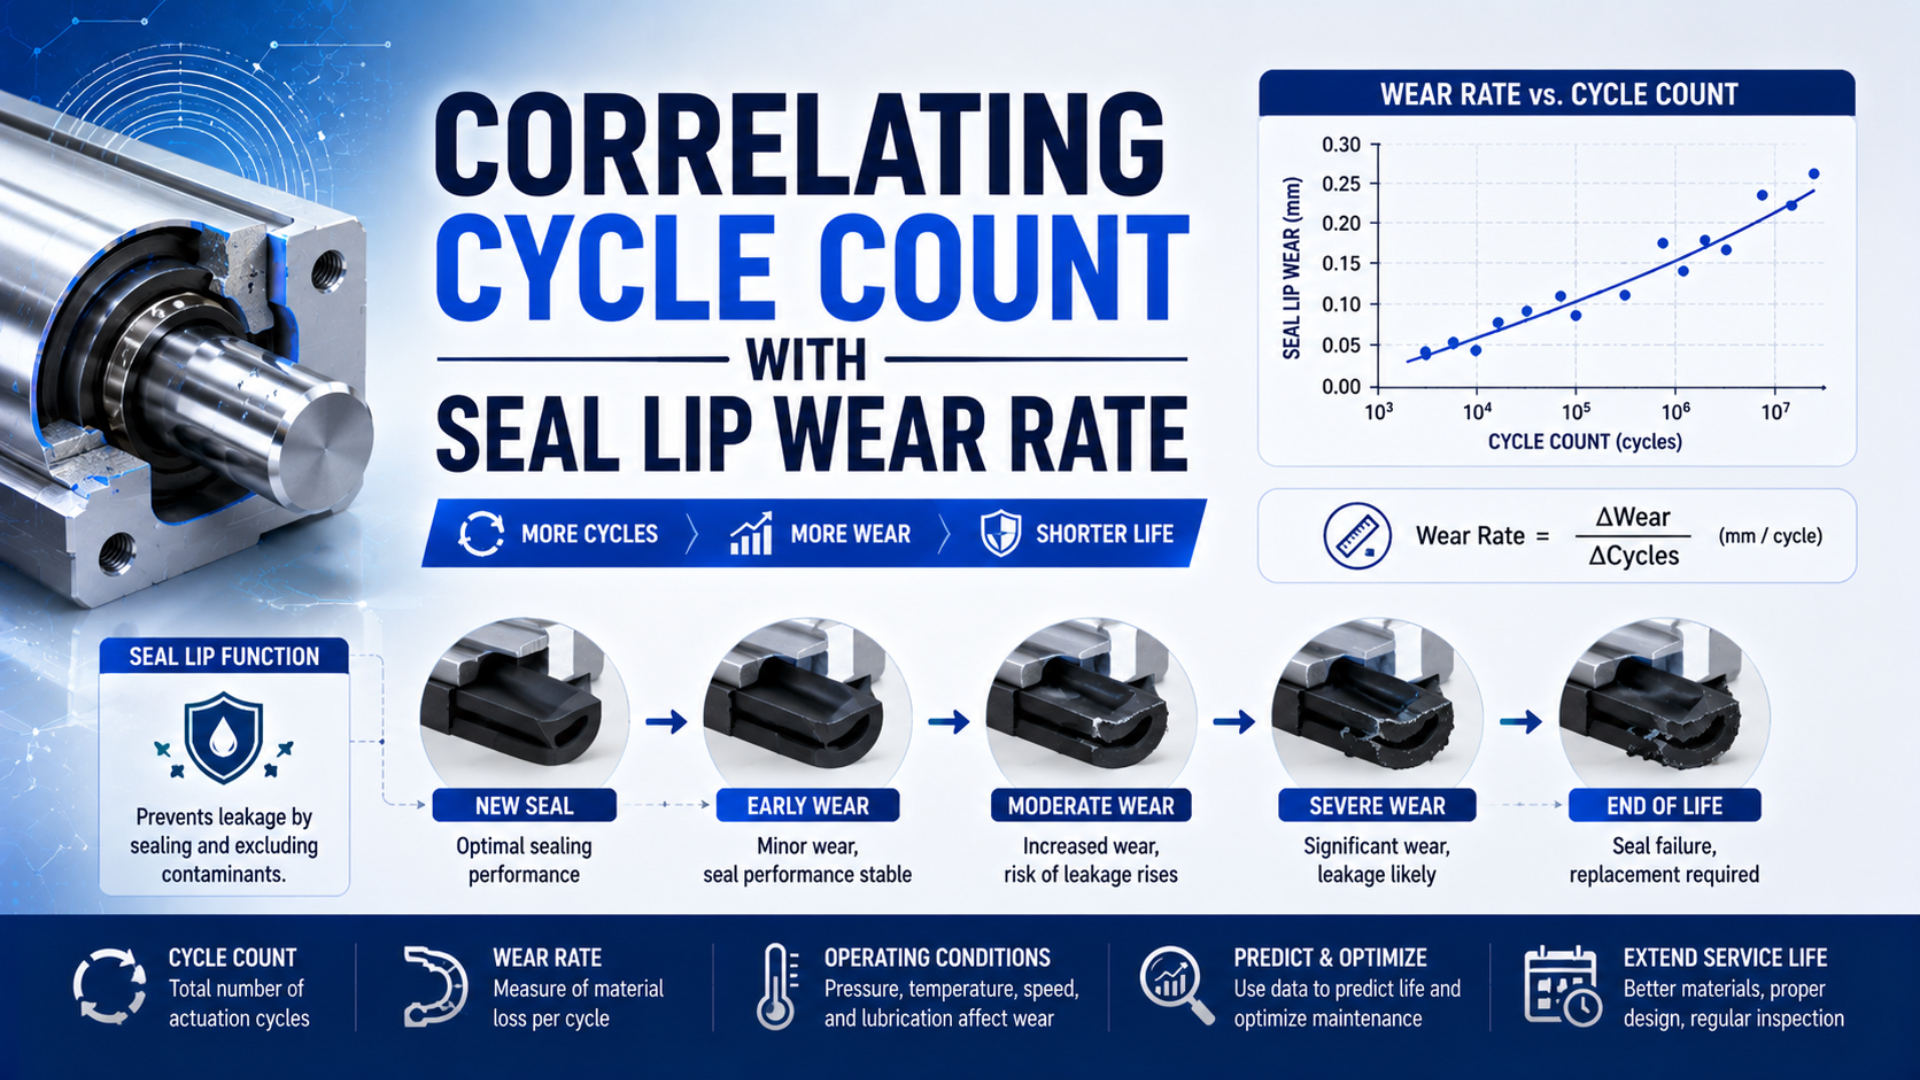 サイクル数とシールリップ摩耗速度の相関2sNによる摺動距離、非接触形状測定、管理条件、区間傾き、信頼限界を使って、シールリップ摩耗とサイクル数を相関させます。→
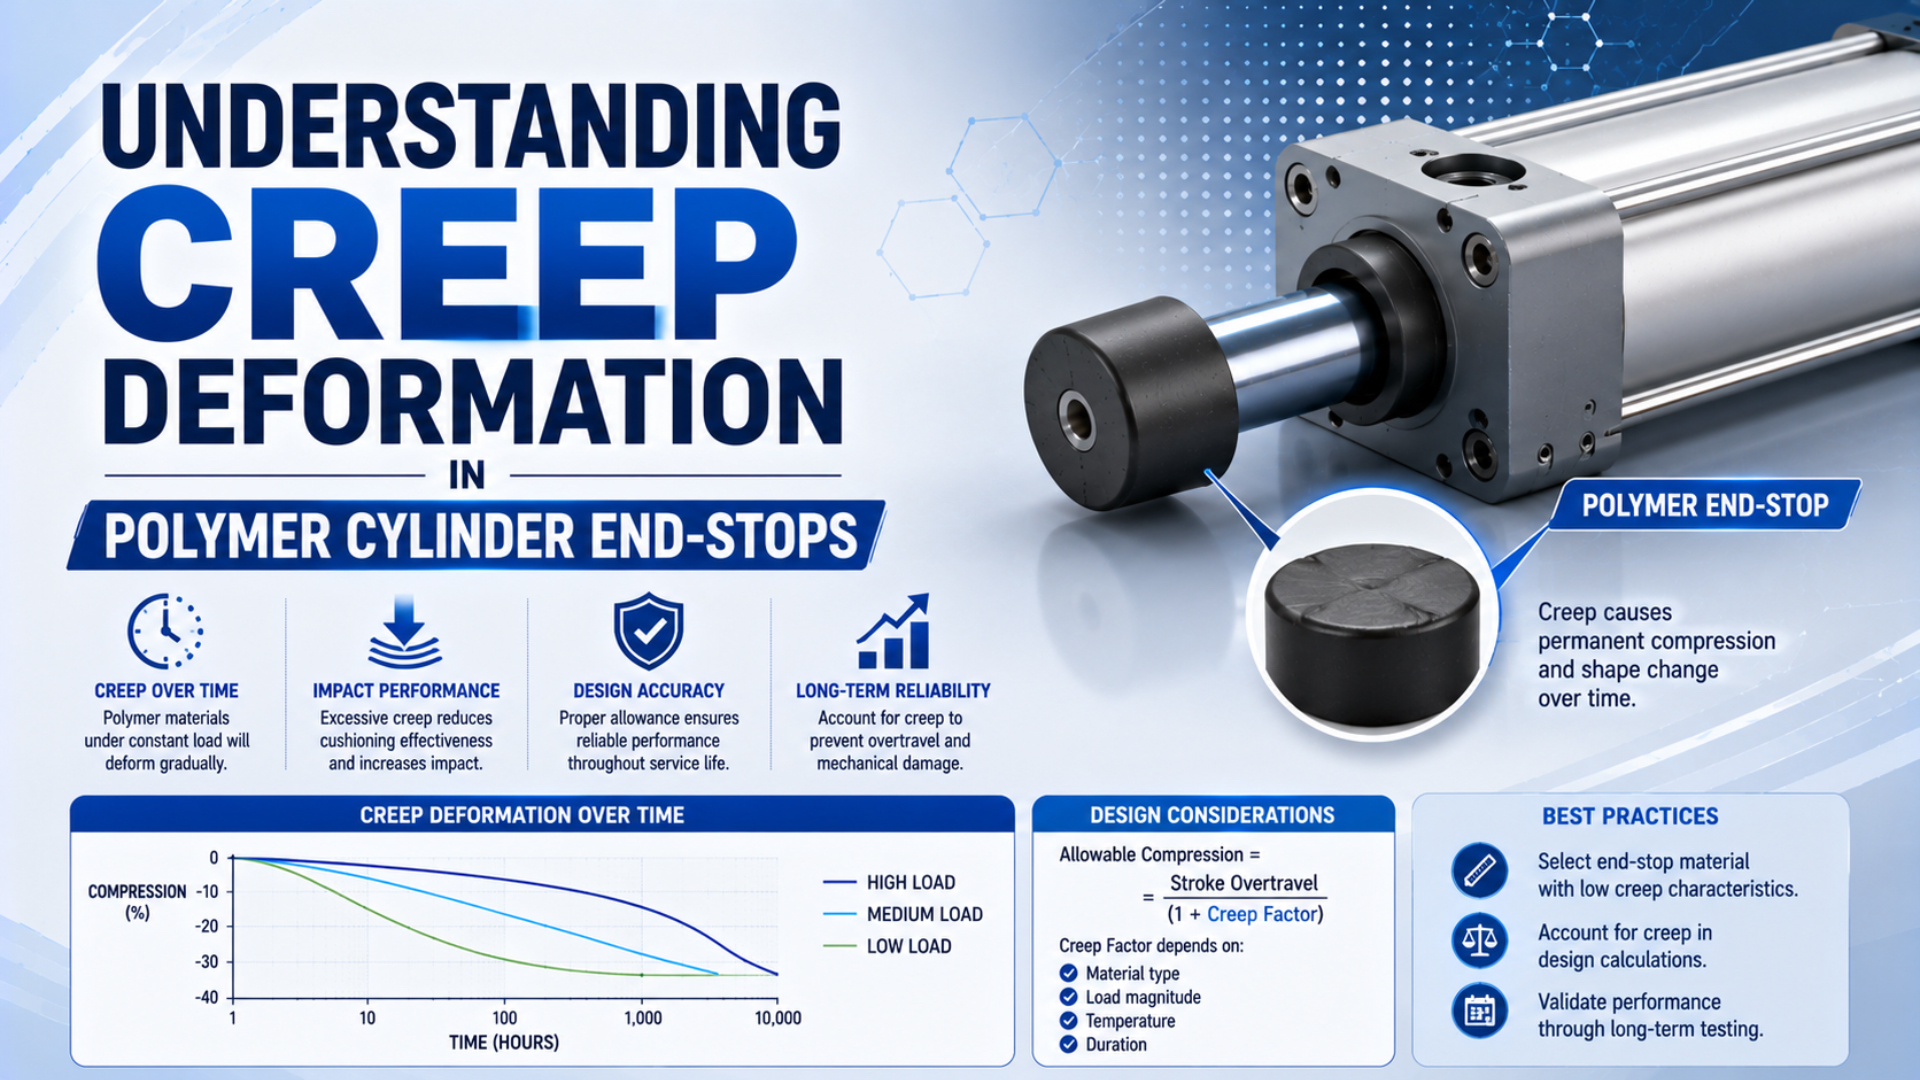 空圧シリンダのポリマー製エンドストップにおけるクリープ変形を理解する持続荷重、温度、水分、衝撃、試験方法がポリマー製シリンダエンドストップのクリープに与える影響を、ISO 899と1,000時間データで解説します。→
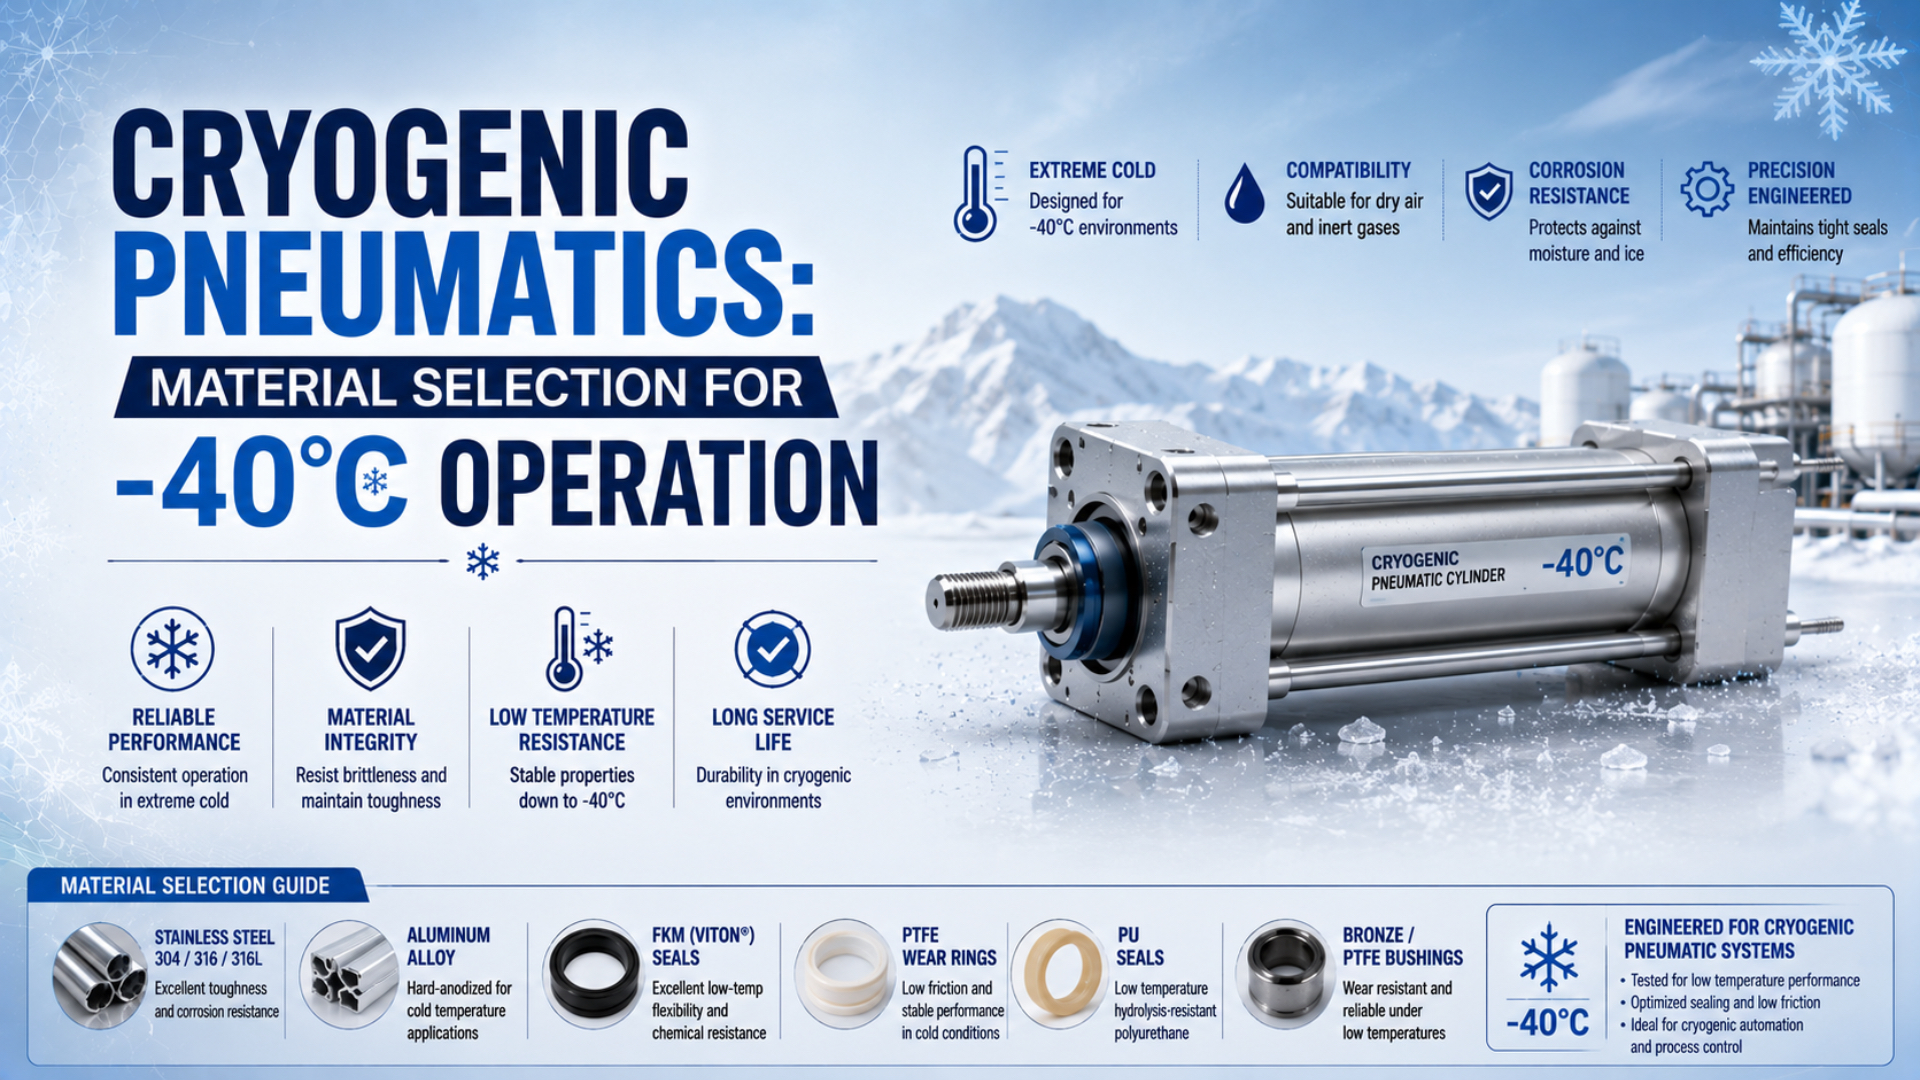 極低温空圧:-40°C運転のための材料選定-40°Cでは、正確なシール、グリース、金属、センサ、チューブ、バルブの組合せを認定します。NISTによる真の極低温領域は約-153°C未満です。→
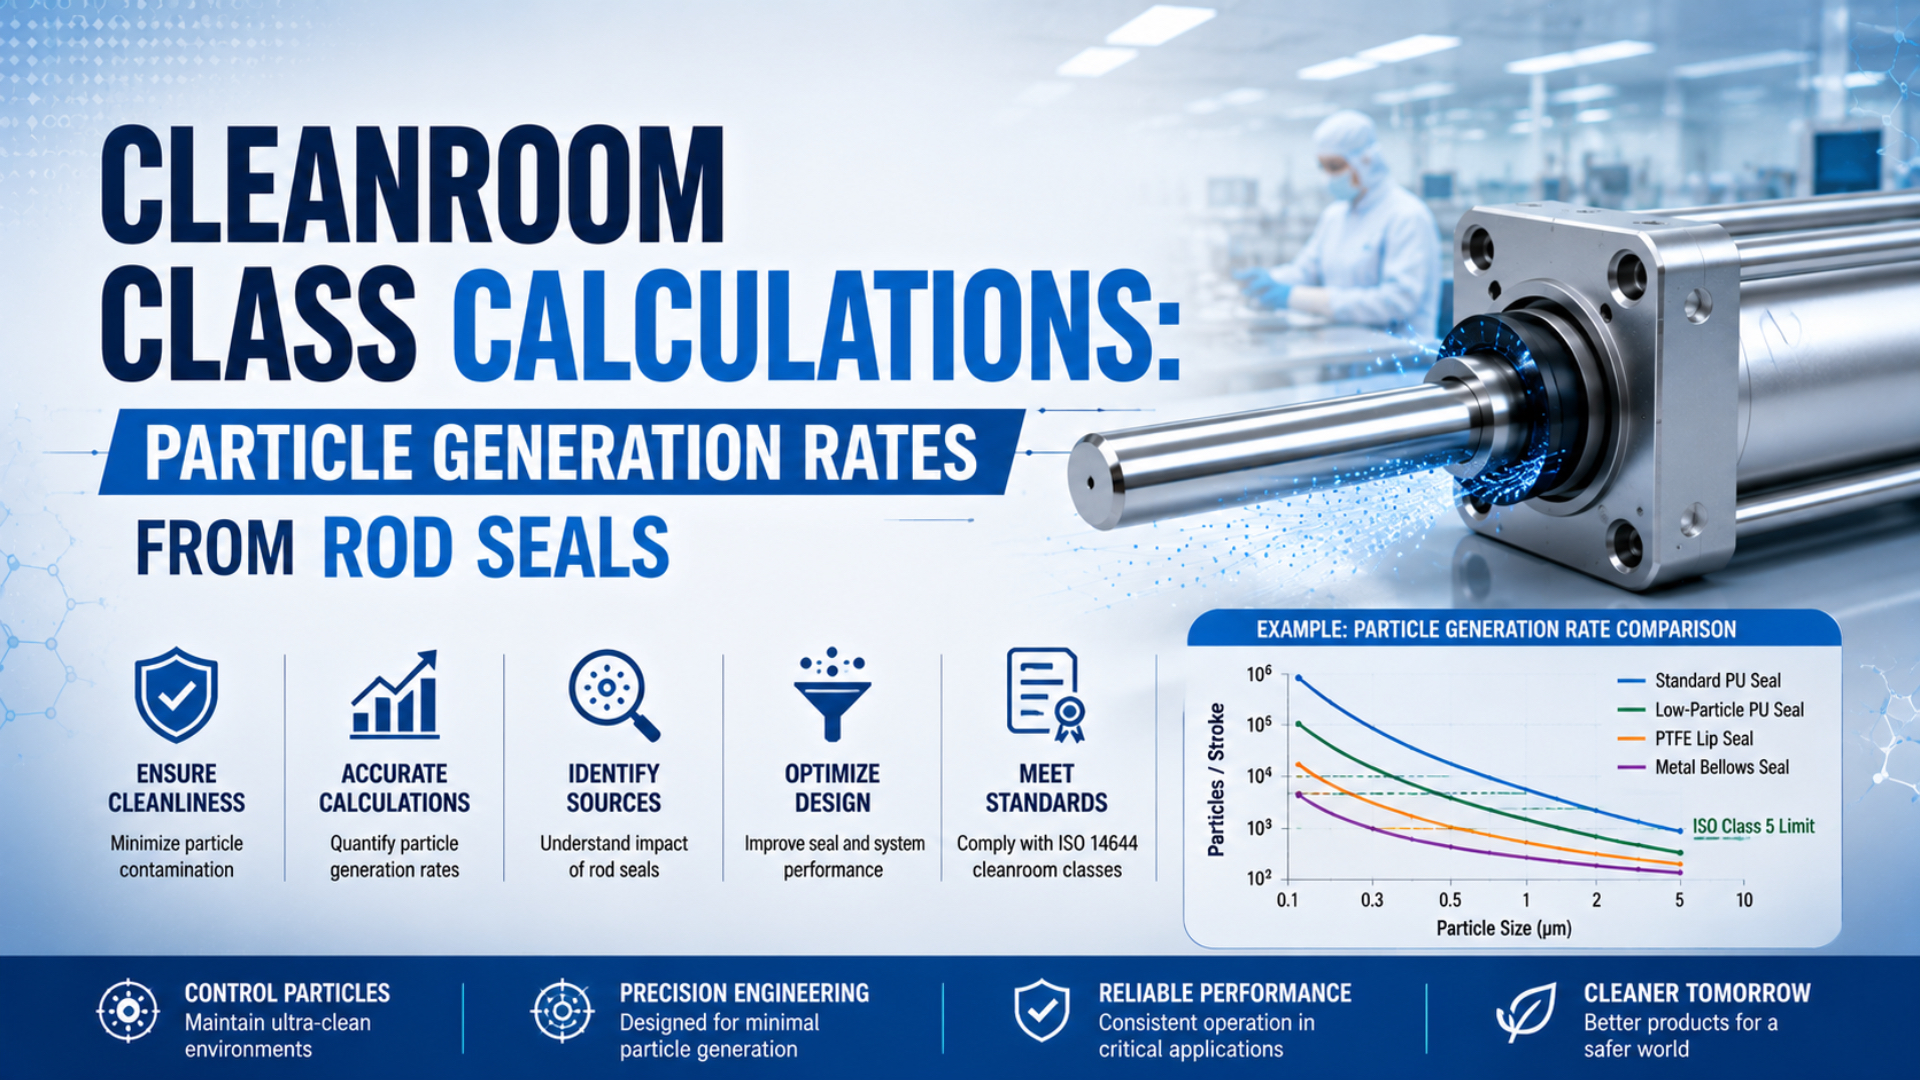 クリーンルーム清浄度クラスの計算:ロッドシールからの粒子発生率ロッドシールの粒子発生量を測定し、バックグラウンド値を差し引いて1サイクル当たりの粒子数を算出し、ISOクラス5の上限3,520個/m³と比較する方法を解説します。→
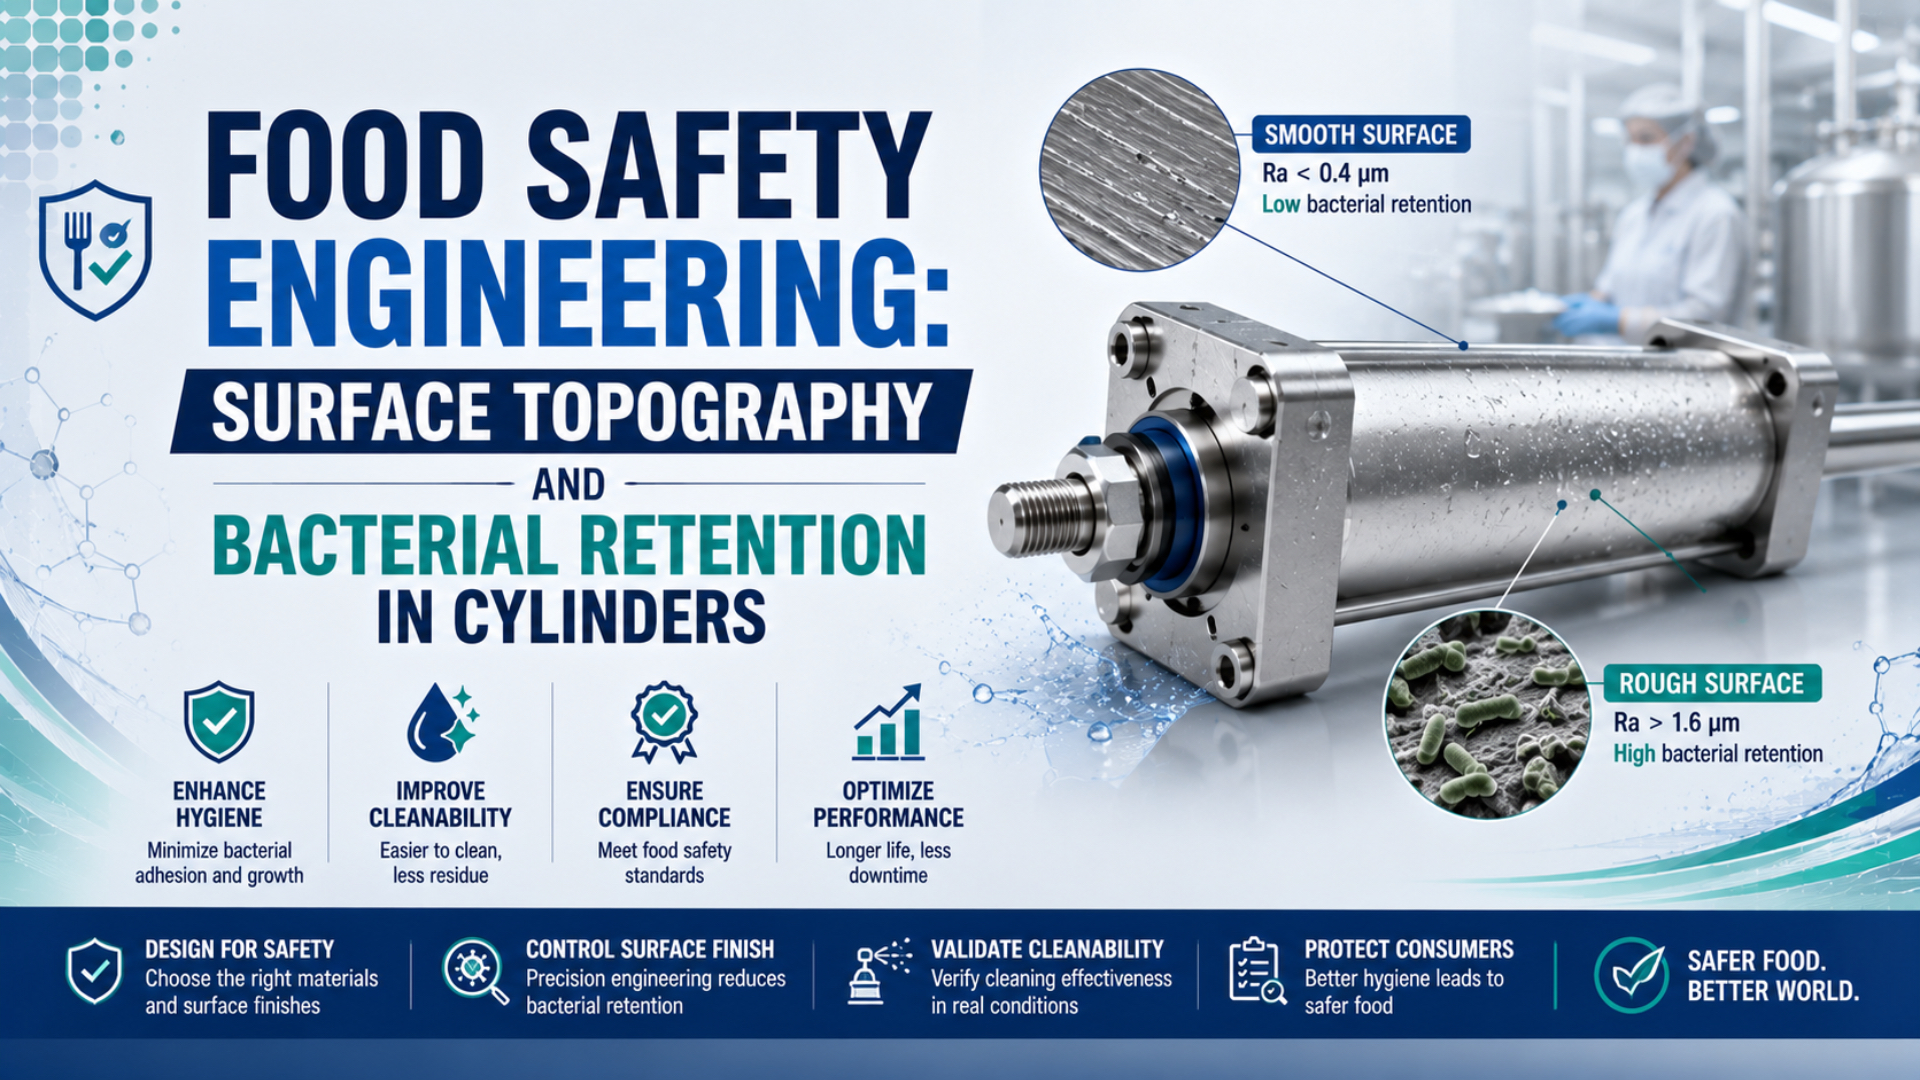 食品安全工学:シリンダーの表面性状と細菌残留Raだけでは細菌残留を予測できない理由、0.8 µmの指針を衛生設計に適用する方法、食品機械に組み込まれたシリンダーの洗浄性を検証する方法を解説します。→
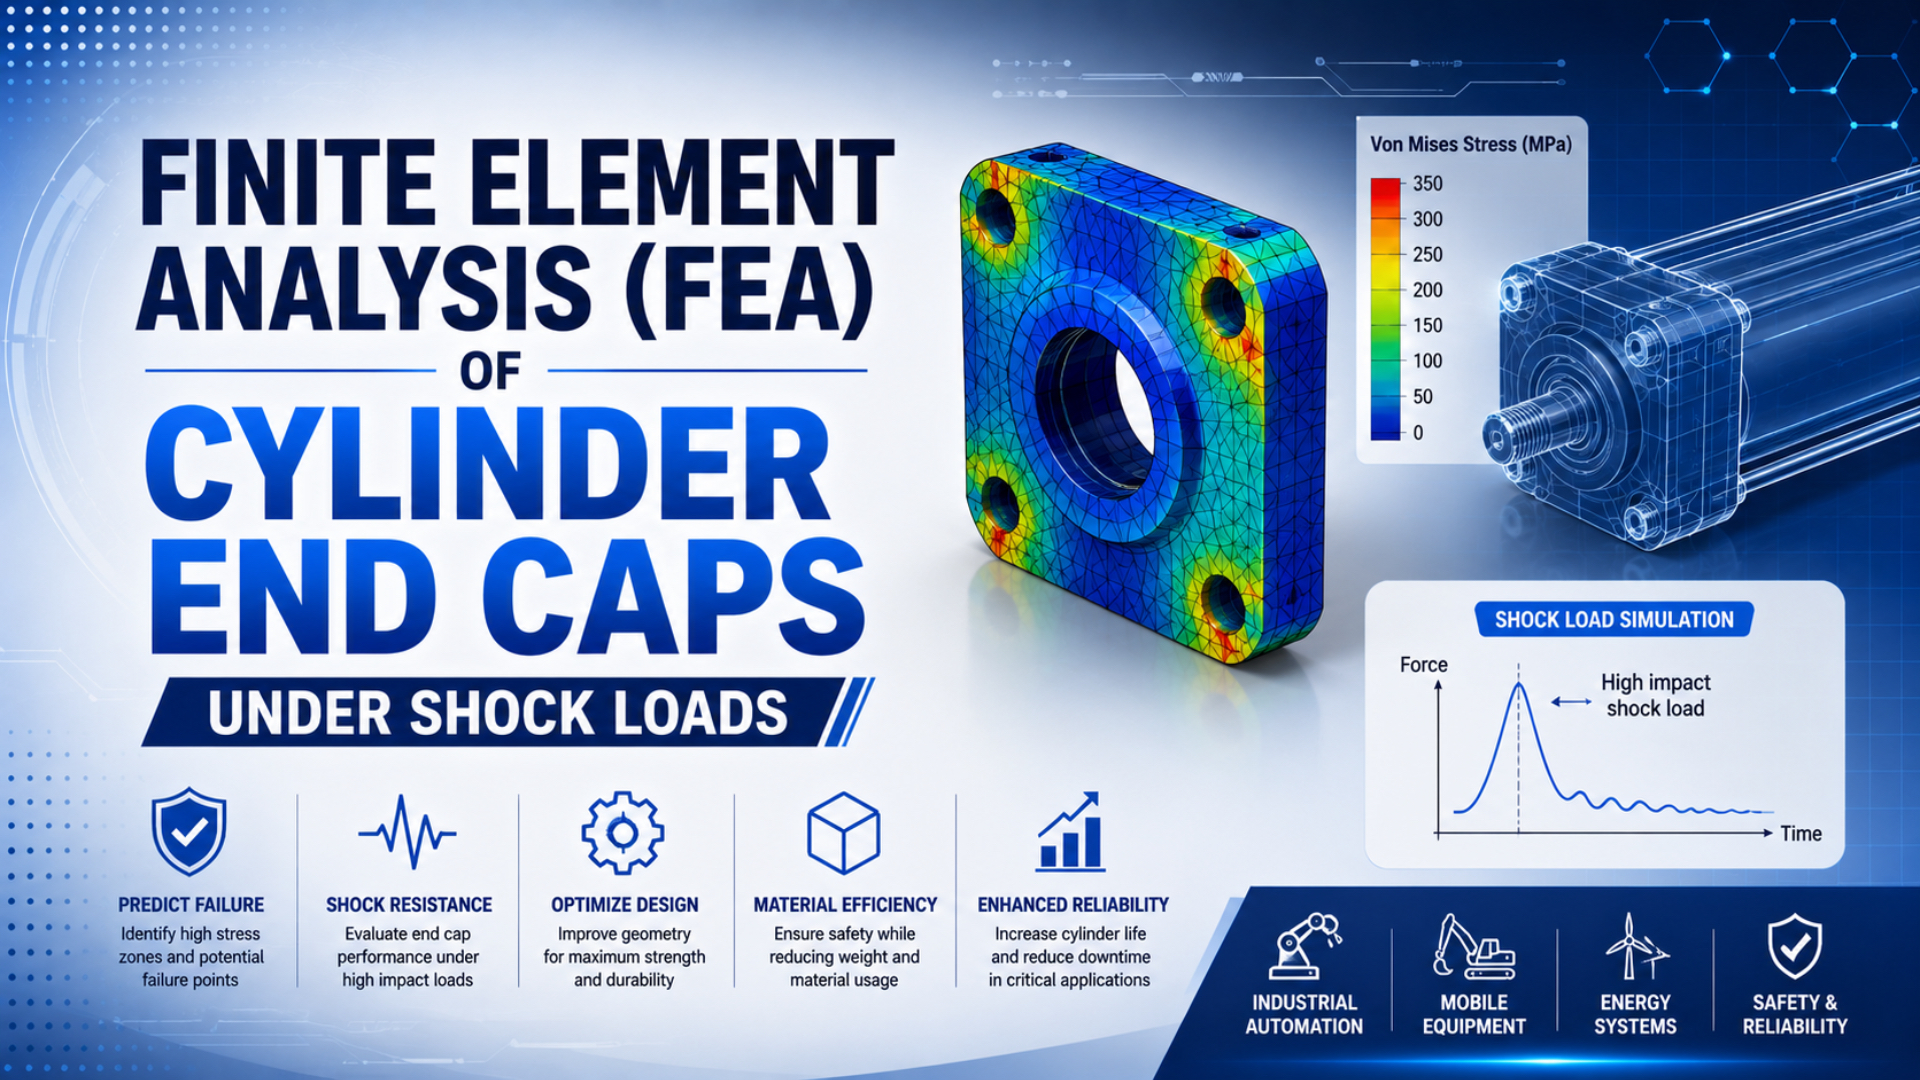 衝撃荷重を受けるシリンダエンドキャップの有限要素解析(FEA)過渡FEA、収束確認、疲労評価、実機検証を用いて、衝撃荷重を受ける空圧シリンダのエンドキャップをモデル化する方法を解説します。→