

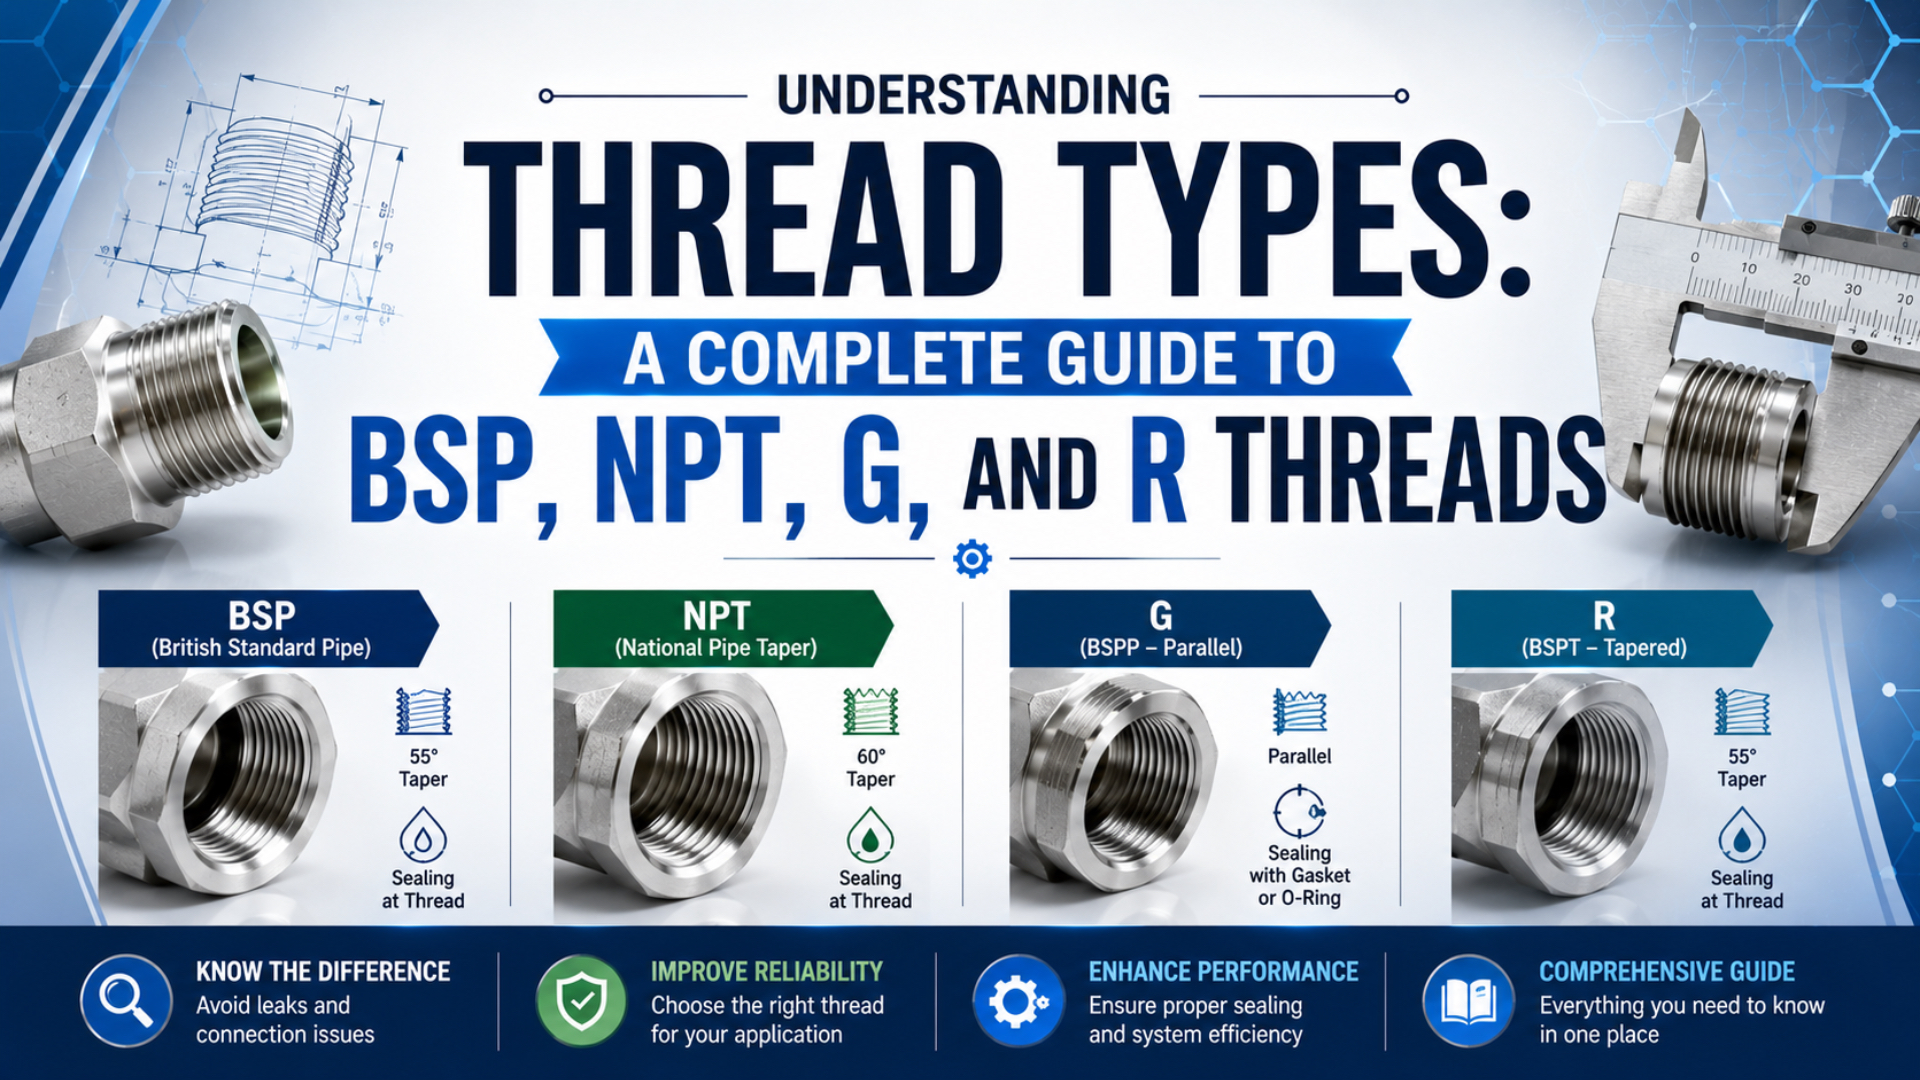
Die Gewindekompatibilität ist weder durch die Nennweite, das Herstellungsland noch dadurch bewiesen, dass sich eine Verschraubung in einen Anschluss drehen lässt. Eine korrekte pneumatische Verbindung muss Norm, Gewindeprofil, Steigung, Außengewinde-/Innengewinde-Zuordnung, Dichtstelle und Bauteilnennwert zusammenführen. Wird eine dieser Prüfungen ausgelassen, kann eine scheinbare Übereinstimmung den Anschluss beschädigen.
Die erste Korrektur betrifft die Sprache. „BSP“ ist ein weiter Handelsbegriff, während G, R, Rc und Rp genauere Bezeichnungen aus zwei verschiedenen ISO-Normen sind. NPT gehört zu einer getrennten ASME-Familie. Wer BSP, NPT, G und R als vier gleichwertige Menüoptionen behandelt, verbirgt die Angaben, die Installateur oder Einkäufer tatsächlich benötigt.
Wichtige Erkenntnisse
- NPT verwendet ein 60°-Profil; ISO-Rohrgewinde verwenden ein 55°-Profil.
- G ist parallel und dichtet normalerweise außerhalb des Gewindes.
- R ist ein Außengewinde mit Konizität; Rc und Rp bezeichnen unterschiedliche Innengewinde.
- Eine vollständige Spezifikation umfasst Dichtung und Anschlussnorm und nicht nur „BSP“.
Gewindefamilien hinter BSP, NPT, G und R
Drei Normen und nicht vier unabhängige Gewindesysteme bestimmen die Bezeichnungen, die viele Käufer BSP, NPT, G und R nennen. ASME B1.20.1 behandelt fünf Zoll-Rohrgewindebezeichnungen, während ISO 7-1 und ISO 228-1 jeweils Nennweiten von 1/16 bis 6 abdecken (ASME B1.20.1; ISO 7-1; ISO 228-1).
BSP ist ein weiter Handelsbegriff für britisch abgeleitete Rohrgewindefamilien mit 55°. In der täglichen Beschaffung bedeutet BSPP häufig ein ISO-228-G-Gewinde, während BSPT oft auf eine Verbindung der ISO-7-R-Familie hinweist. Diese Abkürzungen können im Gespräch helfen, doch Zeichnung oder Bestellung sollte die genaue Bezeichnung verwenden.
| Bezeichnung | Normfamilie | Gewindeprofil | Außengewinde/Innengewinde und Konizität | Vorgesehene Dichtkonzeption |
|---|---|---|---|---|
| NPT | ASME B1.20.1 | 60° | Außen- oder Innengewinde konisch | Konischer Eingriff mit freigegebenem Dichtmittel |
| R | ISO 7-1 | 55° | Außengewinde konisch | Druckdichte Gewindeverbindung nach ISO 7 |
| Rc | ISO 7-1 | 55° | Innengewinde konisch | Passend zum angegebenen R-Außengewinde |
| Rp | ISO 7-1 | 55° | Innengewinde parallel | Passend zum angegebenen R-Außengewinde |
| G | ISO 228-1 | 55° | Außen- oder Innengewinde parallel | Separate Dichtflächen außerhalb des Gewindes |
NPT ist nach ASME B1.20.1 die Bezeichnung für ein konisches Rohrgewinde für allgemeine Zwecke. NPTF ist eine weitere ASME-Bezeichnung für eine Trockenabdichtung. Beide dürfen nicht allein deshalb zusammengefasst werden, weil sie ein konisches 60°-Profil verwenden. Ebenso können Rp und G beide parallele 55°-Innengewinde sein, gehören aber zu unterschiedlichen Verbindungskonzepten und Toleranzsystemen.
Für ventilspezifische Anschlussfunktionen und Dichtprüfungen verwenden Sie den Leitfaden zu Anschlussgewinden und Dichtverfahren pneumatischer Ventile. Der spezielle Leitfaden zu ASME B1.20.1 und NPT behandelt NPT-Abmessungen und Lehren ausführlicher.
Wo entsteht bei den einzelnen Gewindearten die Druckdichtung?
ISO 228-1 umfasst 8 Seiten und erklärt, dass G-Gewinde von 1/16 bis 6 nicht für Verbindungen geeignet sind, bei denen die Druckdichtheit am Gewinde entsteht (ISO 228-1, bestätigt 2022). Das G-Gewinde ist eine parallele Halteschnittstelle; eine separate Stirnfläche, Scheibe, Dichtung oder ein O-Ring sorgt für die Abdichtung.
Diese Unterscheidung verändert die Montagepraxis. PTFE-Band auf einem G-Haltegewinde kann eine fehlende Verbundscheibe nicht ersetzen und keine zerkratzte Planfläche reparieren. Ein stärkeres Anziehen kann die Belastung im Anschluss erhöhen, während die vorgesehenen Dichtflächen getrennt bleiben.
NPT- und ISO-7-Verbindungen verwenden den konischen Eingriff als Teil des Dichtsystems. Gewöhnliches NPT benötigt normalerweise eine freigegebene Dichtpaste oder ein Dichtband, um den schraubenlinienförmigen Leckpfad zu schließen. Verbindungen der ISO-7-R-Familie benötigen ebenfalls die Montage- und Dichtmittelangaben des Produktherstellers. Keine der beiden Familien wird kompatibel mit der anderen, nur weil Dichtmittel einen Spalt füllt.
| Verbindung | Was hält die Verschraubung? | Wo entsteht die Druckdichtheit? | Häufiger Montagefehler |
|---|---|---|---|
| NPT | Konischer NPT-Eingriff | Gewindeverbindung mit freigegebenem Dichtmittel | Mit BSPT mischen oder überhöhtes Drehmoment anwenden |
| R mit Rc | Konischer ISO-7-Eingriff | Gewindeverbindung nach ISO 7 | NPT einsetzen, weil beide Gewinde konisch aussehen |
| R mit Rp | R-Außengewinde konisch in einem angegebenen Rp-Innengewinde | Gewindeverbindung nach ISO 7 | Rp als G-Anschluss bezeichnen und die Verbindungsangabe weglassen |
| G mit Stirndichtung | Paralleler G-Eingriff | Scheibe, Dichtung, O-Ring oder definierter Sitz | Dichtband statt der richtigen Dichtung verwenden |
Nach unserer Erfahrung beginnt die schnellste Leckdiagnose damit, die Blasen zu lokalisieren. Leckage an einer Verbundscheibe weist auf einen anderen Fehler hin als Blasen, die aus einem konischen Gewindeeingriff austreten. Reinigen Sie die Verbindung, bestimmen Sie die Dichtgrenze und ändern Sie jeweils nur eine Variable.
Wie lässt sich ein unbekanntes pneumatisches Gewinde bestimmen?
Parker reduziert eine unbekannte Verbindung in seinem Bestimmungsleitfaden auf vier Schritte: Konizität bestimmen, Steigung bestimmen, Größe bestimmen und Dichtverfahren identifizieren (Parker-Leitfaden zur Gewindebestimmung, abgerufen 2026). Ergänzen Sie bei Pneumatikanlagen die Teilenummer und Anschlusszeichnung vor der Messung, da ein montierter Adapter den ursprünglichen Anschluss verdecken kann.
Beginnen Sie sicher. Sperren und entlüften Sie die pneumatische Schaltung nach dem freigegebenen Verfahren der Maschine. Fotografieren Sie vor der Demontage Kennzeichnung, Verschraubung, Dichtstelle und jeden Adapter. Herstellungsland oder Schlauchaußendurchmesser sind nur Hinweise und keine Gewindespezifikation.
Verwenden Sie diese Abfolge:
- Hersteller, Baureihe, vollständigen Modellcode und Anschlussbezeichnung aus der Zeichnung erfassen.
- Auf Stirndichtung, Scheibe, O-Ring, Flachdichtung, Konus oder Rückstände von Gewindedichtmittel prüfen.
- Prüfen, ob der Durchmesser entlang des Gewindes konstant bleibt oder sich ändert.
- Steigung mit einer Gewindelehre messen und nicht zwei Verschraubungen nach Augenmaß vergleichen.
- Durchmesser an der in einer verlässlichen Gewindetabelle angegebenen Bezugsstelle messen.
- Ergebnis mit NPT, ISO 7, ISO 228 und jedem plausiblen metrischen Gewinde vergleichen.
- Endgültige Bezeichnung bei relevanter Abnahme mit passendem Lehrdorn, Lehrring oder Arbeitslehre bestätigen.
Die Dichtstelle ist oft aussagekräftiger als das Aussehen des Gewindes. Eine flache Planfläche und eine Verbundscheibe sprechen stark für ein paralleles Haltegewinde, während Dichtmittelrückstände auf eine am Gewinde abgedichtete Verbindung hindeuten. Rückstände sind jedoch kein Beweis, da zuvor bereits das falsche Dichtverfahren verwendet worden sein kann.
Der Leitfaden zur Bestimmung von Zylinderanschlussgewinden ergänzt anschlussspezifische Prüfungen an Zylinder, Gehäuse und Ersatzteilen.
Warum können Gewinde, die gemeinsam ansetzen, trotzdem inkompatibel sein?
Bei der Nennweite 1/4 führt Parker NPT mit 18 Gängen pro Zoll und BSP-Rohrgewinde mit 19 Gängen pro Zoll auf (Parker-Leitfaden zur Gewindebestimmung). Dieser Unterschied von einem Gang zusammen mit der Flankengeometrie von 60° gegenüber 55° erklärt, warum eine falsche Verschraubung von Hand ansetzen kann und den Anschluss bei zunehmendem Eingriff trotzdem beschädigt.
Die ersten ein oder zwei Umdrehungen sind ein schlechter Kompatibilitätstest. Spiel, unvollständige Anfangsgänge, Verschleiß, Beschichtungen und beschädigte Gewindespitzen können verschiedene Profile zunächst ineinandergreifen lassen. Mit zunehmendem Einschrauben summiert sich der Steigungsfehler. Die Kontaktfläche verschiebt sich auf kleine Bereiche, das Drehmoment steigt und das weichere Bauteil beginnt sich zu verformen.
Verwenden Sie diese Anzeichen niemals als Beweis für ein korrektes Gewinde:
- die Verschraubung lässt sich von Hand einschrauben;
- beide Nennbezeichnungen lauten 1/4;
- die Schlüsselweiten sehen ähnlich aus;
- beide Gewinde sind sichtbar konisch;
- zusätzliches Dichtband stoppt die Leckage vorübergehend;
- eine Verschraubung aus einer anderen Maschine scheint zu funktionieren.
Stoppen Sie, wenn eine Verschraubung wackelt, früh klemmt, eine unerwartete Einschraubtiefe erreicht oder ungewöhnliches Drehmoment benötigt. Entfernen Sie sie und prüfen Sie beide Teile. Eine Edelstahlverschraubung mit Kraft in einen Anschluss aus Aluminium oder Polymer zu drehen, kann das Bauteil zerstören, bevor die Abweichung offensichtlich wird.
Wie werden G, R, Rc, Rp und NPT richtig zugeordnet?
SMC führt innerhalb einer KQ2-Verschraubungsfamilie M-, R-, Rc-, G-, NPT- und Uni-Anschlüsse auf und behandelt sie als getrennte Bestelloptionen und nicht als austauschbare Schreibweisen (SMC-KQ2-Verschraubungen, abgerufen 2026). Das R-Gewinde ist das konische ISO-7-Außengewinde; eine sichere Zuordnung hängt von der genauen Innengewindebezeichnung und der Dichtstelle ab.
| Außengewinde der Verschraubung | Innenanschluss | Kompatibilitätsentscheidung | Zu prüfende Dichtung |
|---|---|---|---|
| NPT-Außengewinde | NPT-Innengewinde | Gleiche Familie, wenn Größe, Klasse, Zustand und Produktangaben übereinstimmen | Freigegebenes Gewindedichtmittel |
| R-Außengewinde | Rc-Innengewinde | Definierte ISO-7-Beziehung konisch zu konisch | Vom Produkt freigegebenes Gewindedichtverfahren |
| R-Außengewinde | Rp-Innengewinde | Definierte ISO-7-Beziehung konisch zu parallel | Vom Produkt freigegebenes Gewindedichtverfahren |
| G-Außengewinde | Passender G- oder definierter G-Serien-Anschluss | Gewindeübereinstimmung allein reicht nicht aus | Angegebene Stirn-, Scheiben-, Dichtungs-, O-Ring- oder Stutzenenddichtung |
| NPT-Außengewinde | Rc-, Rp- oder G-Innengewinde | Nicht direkt montieren | Geprüften Adapter mit zwei definierten Schnittstellen verwenden |
| R-Außengewinde | NPT- oder allgemeines „BSP“-Innengewinde | Erst montieren, wenn beide Seiten identifiziert sind | Innenanschluss erneut bestimmen |
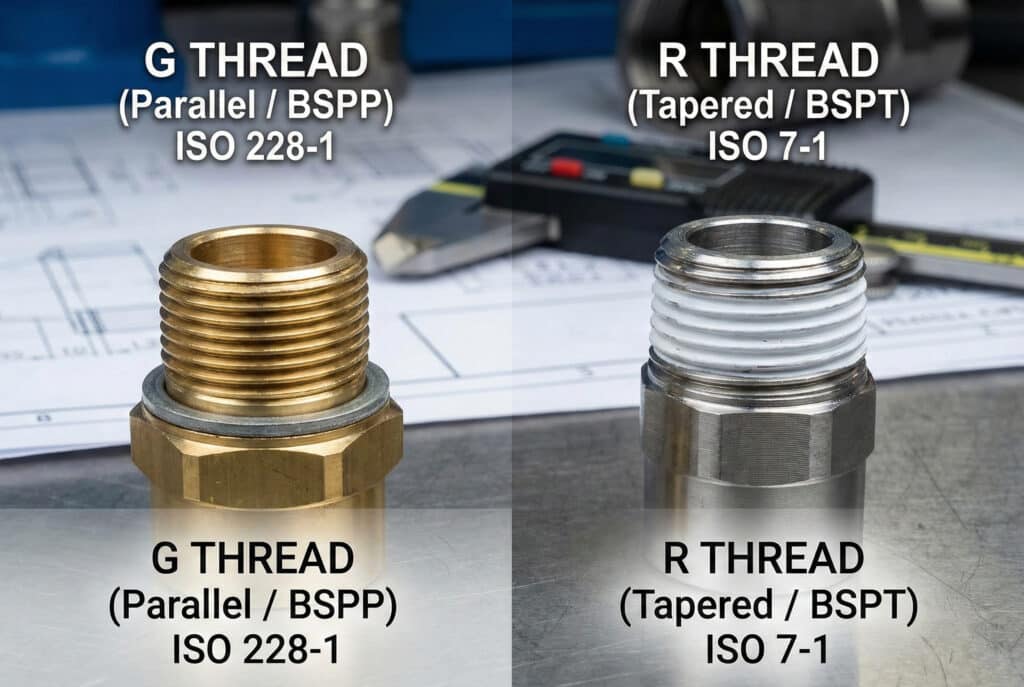
G und R beruhen auf derselben 55°-Rohrgewindetradition, haben aber unterschiedliche Konzepte für Konizität und Dichtheit. Maßgeblich bleibt die tatsächliche Produktzeichnung.
Ein Adapter ist ein zulässiges technisches Bauteil und kein Beleg dafür, dass die ursprünglichen Gewinde austauschbar sind. Spezifizieren Sie beide Enden, beide Dichtungen, Werkstoff, Betriebsdruck, Temperatur, Mindestdurchgang, Freiraum für den Schlüssel und die zusätzliche Biegebelastung. Vermeiden Sie gestapelte Adapter, wenn eine native Anschlussoption verfügbar ist.
Die Druckstufe hängt von der vollständigen Verbindung ab
ISO 16030 spezifiziert pneumatische Anschlüsse der G-Serie für Drücke von -0.09 MPa bis 1.6 MPa, während ISO 1179-1 einige Anschlussanordnungen nach ISO 228-1 mit deutlich höheren Grenzen beschreibt (ISO 16030; ISO 1179-1). Dieser Unterschied beweist, dass der Gewindename allein den zulässigen Druck nicht festlegt.
Die Kennzeichnung G1/4 beschreibt ein Gewindeprofil und eine Nennweite. Sie beschreibt nicht Wandstärke des Anschlusses, Stutzenendenausführung, Dichtungswerkstoff, Temperaturgrenze, Gehäusewerkstoff, zulässiges Drehmoment, Wechselbelastung oder Zertifizierung. Diese Angaben gehören zur vollständigen Bauteilkonstruktion.
Dasselbe Prinzip gilt für NPT- und R-Familienverbindungen. Ein Stahladapter kann einen höheren Katalognennwert haben als das Aluminiumventil oder der Polymer-Zylinderdeckel, in den er eingesetzt wird. Der sichere Nennwert der Baugruppe wird durch das niedrigste zutreffende Element begrenzt:
- Anschluss und Gehäuse des Bauteils;
- Verschraubung oder Adapter;
- Dichtelement oder freigegebenes Dichtmittel;
- Schlauch oder Rohr;
- Betriebstemperatur und Medium;
- Vibration, zyklische Last und äußere Biegung;
- Anzugsdrehmoment und Gewindezustand.
Wir haben festgestellt, dass anhaltende Leckagen häufig dem „Gewindetyp“ zugeschrieben werden, obwohl die tatsächliche Ursache eine eingeschnittene Stirndichtung, zerkratzte Planfläche, gerissener Innenanschluss oder ein nicht abgestützter Winkel ist. Bestimmen Sie die Leckgrenze, bevor Sie die Gewindefamilie ändern.
Angaben für RFQ und Ersatzteilnachweis
ISO 16030:2022 warnt, dass ihre Anschlüsse und Stutzenenden nicht zum Verbinden mit Anschlüssen nach ISO 1179 oder Gewinden nach ISO 7-1 vorgesehen sind, auch wenn alle mit bekannten G- oder Rohrgewindebezeichnungen verbunden sein können (ISO 16030). Ein Ersatzteilnachweis muss deshalb die vollständige Verbindung definieren und nicht nur Nennweite und regionalen Handelsnamen.
Verwenden Sie Angaben wie G1/4 female with documented face-seal geometry, Rc1/4 female oder 1/4 NPT female per ASME B1.20.1. Fügen Sie anschließend die Zeichnung oder Herstellernummer bei, die Anschlusstiefe, Dichtfläche, Werkstoff und zulässiges Montageverfahren festlegt.
| RFQ-Feld | Anzugebende Information | Warum dadurch Fehler vermieden werden |
|---|---|---|
| Bauteilidentität | Hersteller, vollständige Baureihe und Modell, Zeichnungsrevision | Findet die konfigurierte Anschlussoption |
| Gewindebezeichnung | NPT, R, Rc, Rp, G, metrisch oder genaue Zeichnungsangabe | Beseitigt die Mehrdeutigkeit von „BSP“ |
| Nennweite und Innen-/Außengewinde | Beispiel: G1/4 Innengewinde | Trennt Nennweite des Rohrs vom gemessenen Durchmesser |
| Dichtstelle | Gewindedichtmittel, Verbundscheibe, O-Ring, Dichtung, Konus oder Stutzenende | Definiert, wo die Druckdichtheit entsteht |
| Betriebsbedingungen | Druck, Temperatur, Medium, Einschaltdauer, Nassreinigung | Prüft Bauteil- und Dichtungsnennwerte |
| Geometrie der Verschraubung | Gerade, Winkel, T-Stück, Durchflussregelung, Schalldämpfer, Adapter | Bestätigt Ausrichtung und Schlüsselfreiraum |
| Nachweise | Foto der Kennzeichnung, Anschlussfoto, Code der alten Verschraubung, Lehrenergebnis | Ermöglicht dem Lieferanten, widersprüchliche Beobachtungen aufzulösen |
Für eine vollständige Prüfung der Verschraubung geben Sie Schlauchaußendurchmesser, Werkstoff, Biegeradius, Umgebung und Entriegelungsmechanismus mit dem Leitfaden zur Auswahl pneumatischer Verschraubungen an. Nach der korrekten Gewindekörperauswahl behandelt der Leitfaden zur Montage von Steckverschraubungen Schlauchvorbereitung und Leckagevermeidung an der Klemmringseite.
Nach unseren Beobachtungen sollten Adapter und Bauteil getrennt fotografiert werden. Eine Ersatzteilanfrage übernimmt häufig das sichtbare Gewinde des Adapters, als wäre es der Maschinenanschluss. Die Aufzeichnung beider Schnittstellen verhindert, dass eine RFQ zwei gültige Angaben zu einem unmöglichen Teil kombiniert.
FAQs zu Gewindenormen: Was sollte das Wartungsteam fragen?
ISO 228-1 behandelt parallele Innen- und Außengewinde von 1/16 bis 6, während ISO 7-1 druckdichte Gewindeverbindungen über denselben Nennweitenbereich behandelt (ISO 228-1; ISO 7-1). Diese fünf Fragen behandeln Fehler, die entstehen, wenn eine gemeinsame Größenangabe als Beweis für Austauschbarkeit gilt.
Ist BSP dasselbe wie ein G-Gewinde?
Nein. BSP ist ein weiter Handelsbegriff, der sich auf parallele BSPP- oder konische BSPT-Profile beziehen kann. G ist nach ISO 228-1 die Bezeichnung für ein paralleles Rohrgewinde, dessen Druckdichtung normalerweise außerhalb des Gewindes entsteht. Verwenden Sie auf Zeichnungen und Bestellungen die genaue Bezeichnung G, R, Rc oder Rp.
Kann eine NPT-Verschraubung in einem Rc- oder Rp-Anschluss montiert werden?
Eine direkte Montage darf nicht freigegeben werden. NPT verwendet ein 60°-Gewindeprofil, während ISO-7-Rc- und Rp-Anschlüsse ein 55°-Profil mit anderen Steigungs- und Toleranzregeln verwenden. Ein dafür ausgelegter Adapter kann die Systeme nur verbinden, wenn beide Gewindeenden, beide Dichtungen, Druckstufe, Durchgang und Werkstoff spezifiziert sind.
Wie kann ich ein unbekanntes Gewinde bestimmen, ohne es zu beschädigen?
Beginnen Sie mit Modellcode und Zeichnung, prüfen Sie dann die Dichtstelle, bestimmen Sie die Konizität, messen Sie die Steigung und den Bezugsdurchmesser. Vergleichen Sie alle Beobachtungen mit einer verlässlichen Tabelle und bestätigen Sie sie mit dem passenden Prüflehrdorn. Setzen Sie niemals eine bekannte Verschraubung mit Kraft in den Anschluss; ein anfänglicher Eingriff kann auch bei unterschiedlichen Normen möglich sein.
Verwendet jeder Anschluss mit G-Gewinde einen O-Ring?
Nein. G bezeichnet die parallele Gewindegeometrie und keine universelle Dichtanordnung. Ein Produkt kann eine Verbundscheibe, Flachdichtung, einen gefassten O-Ring, ein definiertes Stutzenende, einen Metallsitz oder eine andere freigegebene Schnittstelle verwenden. Prüfen Sie Zeichnung und Dichtfläche, bevor Sie Dichtung oder Anzugsverfahren auswählen.
Wann ist ein Gewindeadapter zulässig?
Verwenden Sie einen geprüften Adapter, wenn keine native Anschlussoption verfügbar ist und beide Schnittstellen vollständig dokumentiert werden können. Prüfen Sie jedes Gewinde, jede Dichtung, Werkstoff, Druck- und Temperaturbereich, inneren Durchgang, Freiraum und äußere Last. Stapeln Sie keine Adapter und verwenden Sie einen Adapter nicht, um einen unbekannten oder beschädigten Anschluss zu verdecken.
Quellen und technische Referenzen
- ASME B1.20.1, Rohrgewinde für allgemeine Zwecke, Zoll, abgerufen am 26.07.2026.
- ISO 7-1:1994, Rohrgewinde für druckdichte Verbindungen am Gewinde, von ISO als aktuell bestätigt, abgerufen am 26.07.2026.
- ISO 228-1:2000, Rohrgewinde für Verbindungen, deren Druckdichtheit nicht am Gewinde entsteht, bestätigt 2022, abgerufen am 26.07.2026.
- ISO 16030:2022, Anschlüsse und Stutzenenden für pneumatische Fluidtechnik, abgerufen am 26.07.2026.
- ISO 1179-1:2013, Gewindeanschlüsse nach ISO 228-1, abgerufen am 26.07.2026.
- Parker, Vier einfache Schritte zur Bestimmung von Hydraulikgewinden, abgerufen am 26.07.2026.
- SMC KQ2, Anschlussoptionen für Steckverschraubungen, abgerufen am 26.07.2026.