
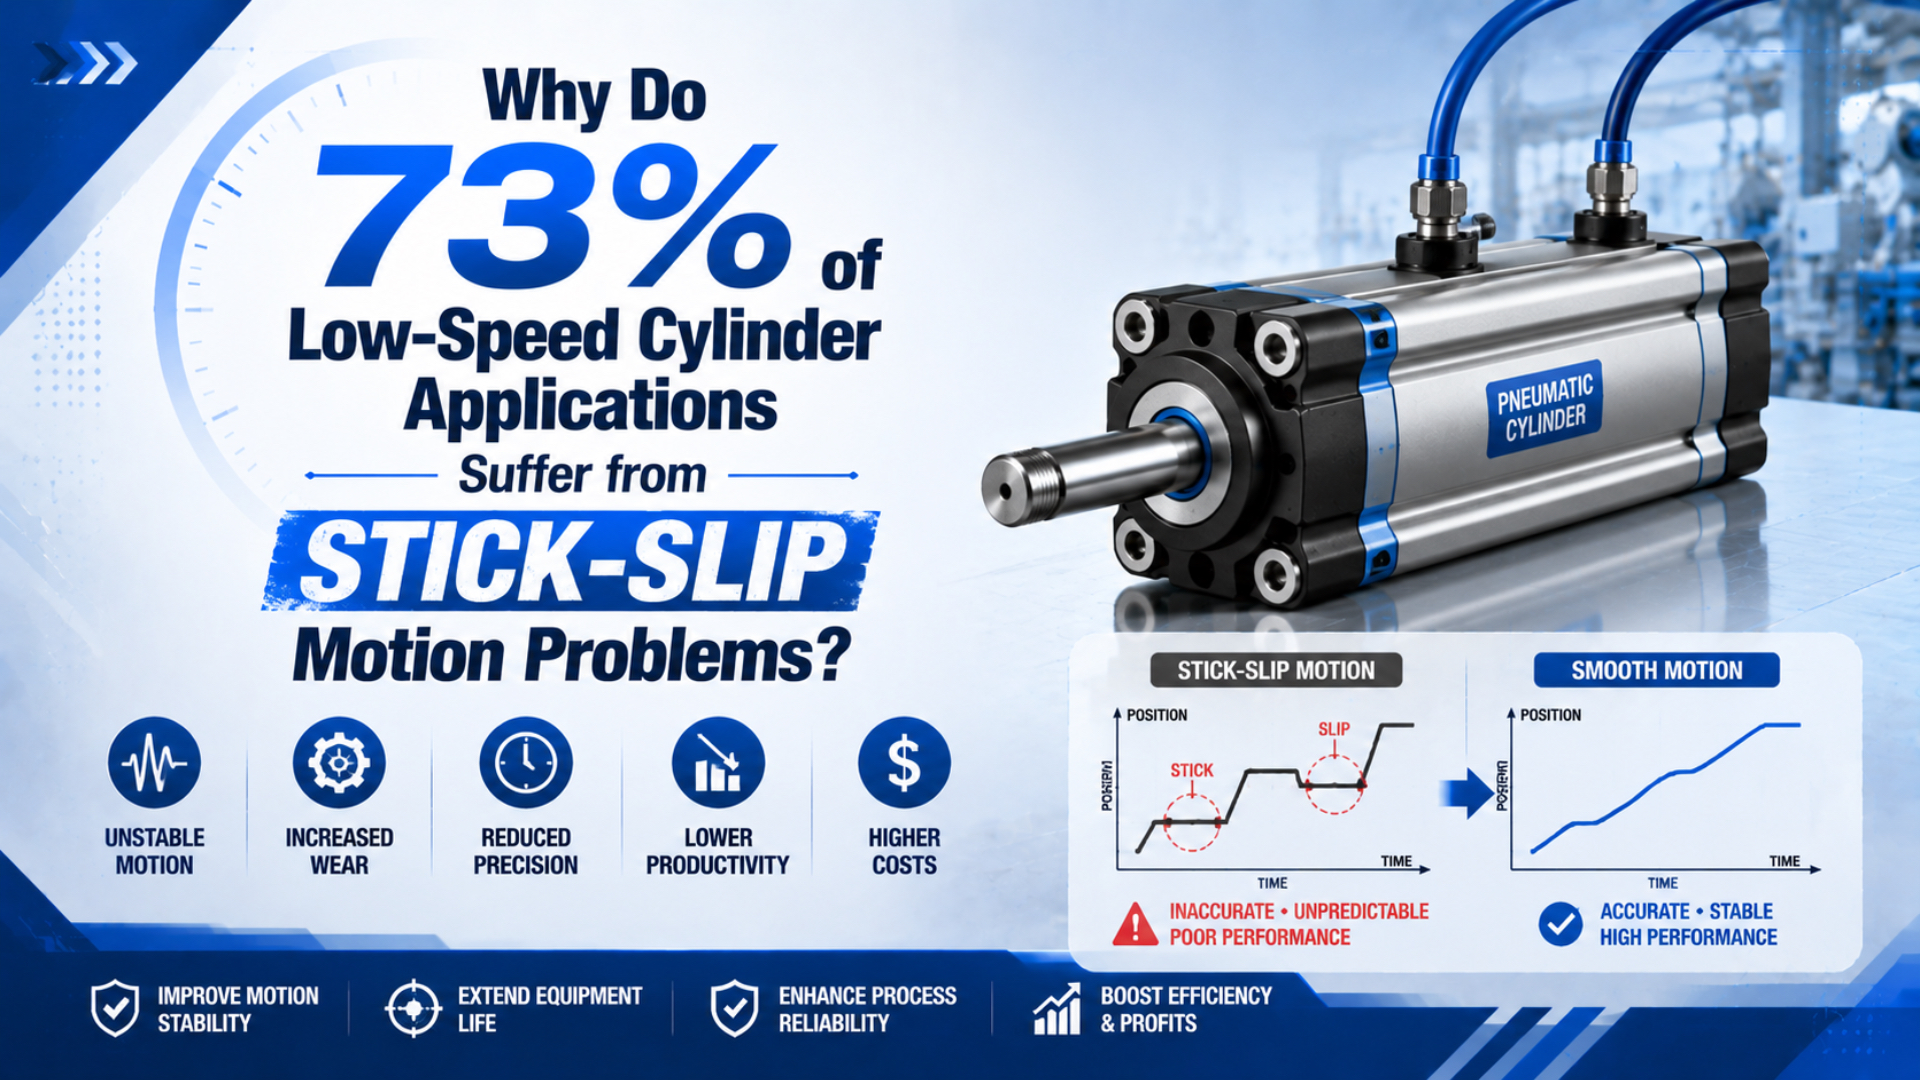
 低速氣缸爬行現象的診斷使用氣室壓力、負載、停留時間與摩擦檢查診斷氣缸黏滑,並以機型專用資料驗證最低 0.5 mm/s 的低速性能。
文章標籤
氣動維護
此主題的技術文章發布後會顯示在這裡。
標籤歸檔
氣動維護
用這個歸檔頁查看相關選型筆記、詢價確認、替換指南與氣動元件參考。
低速氣缸爬行現象的診斷使用氣室壓力、負載、停留時間與摩擦檢查診斷氣缸黏滑,並以機型專用資料驗證最低 0.5 mm/s 的低速性能。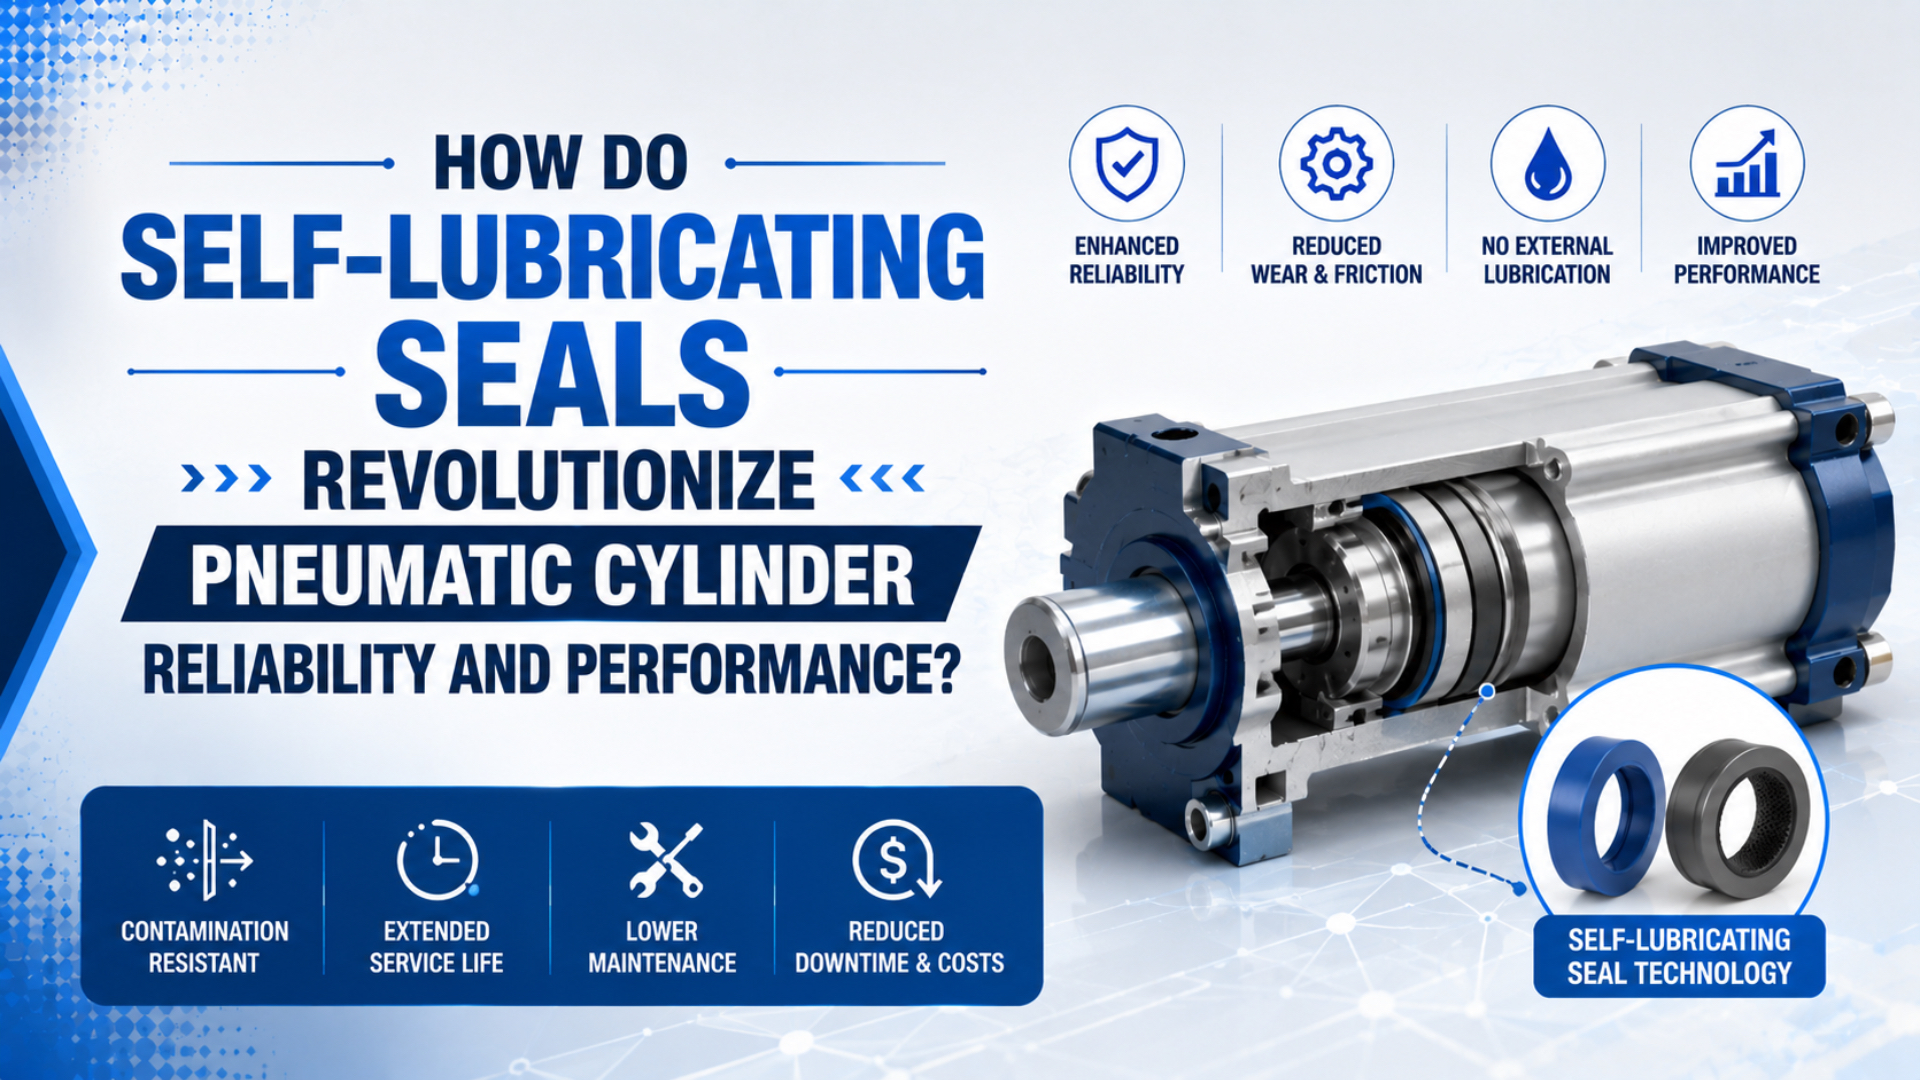 自潤密封如何革新氣壓缸的可靠度與性能?了解氣壓缸自潤密封如何使用初始潤滑脂、額外供油何時會改變維護要求,以及如何依 ISO 19973-3 驗證使用壽命。
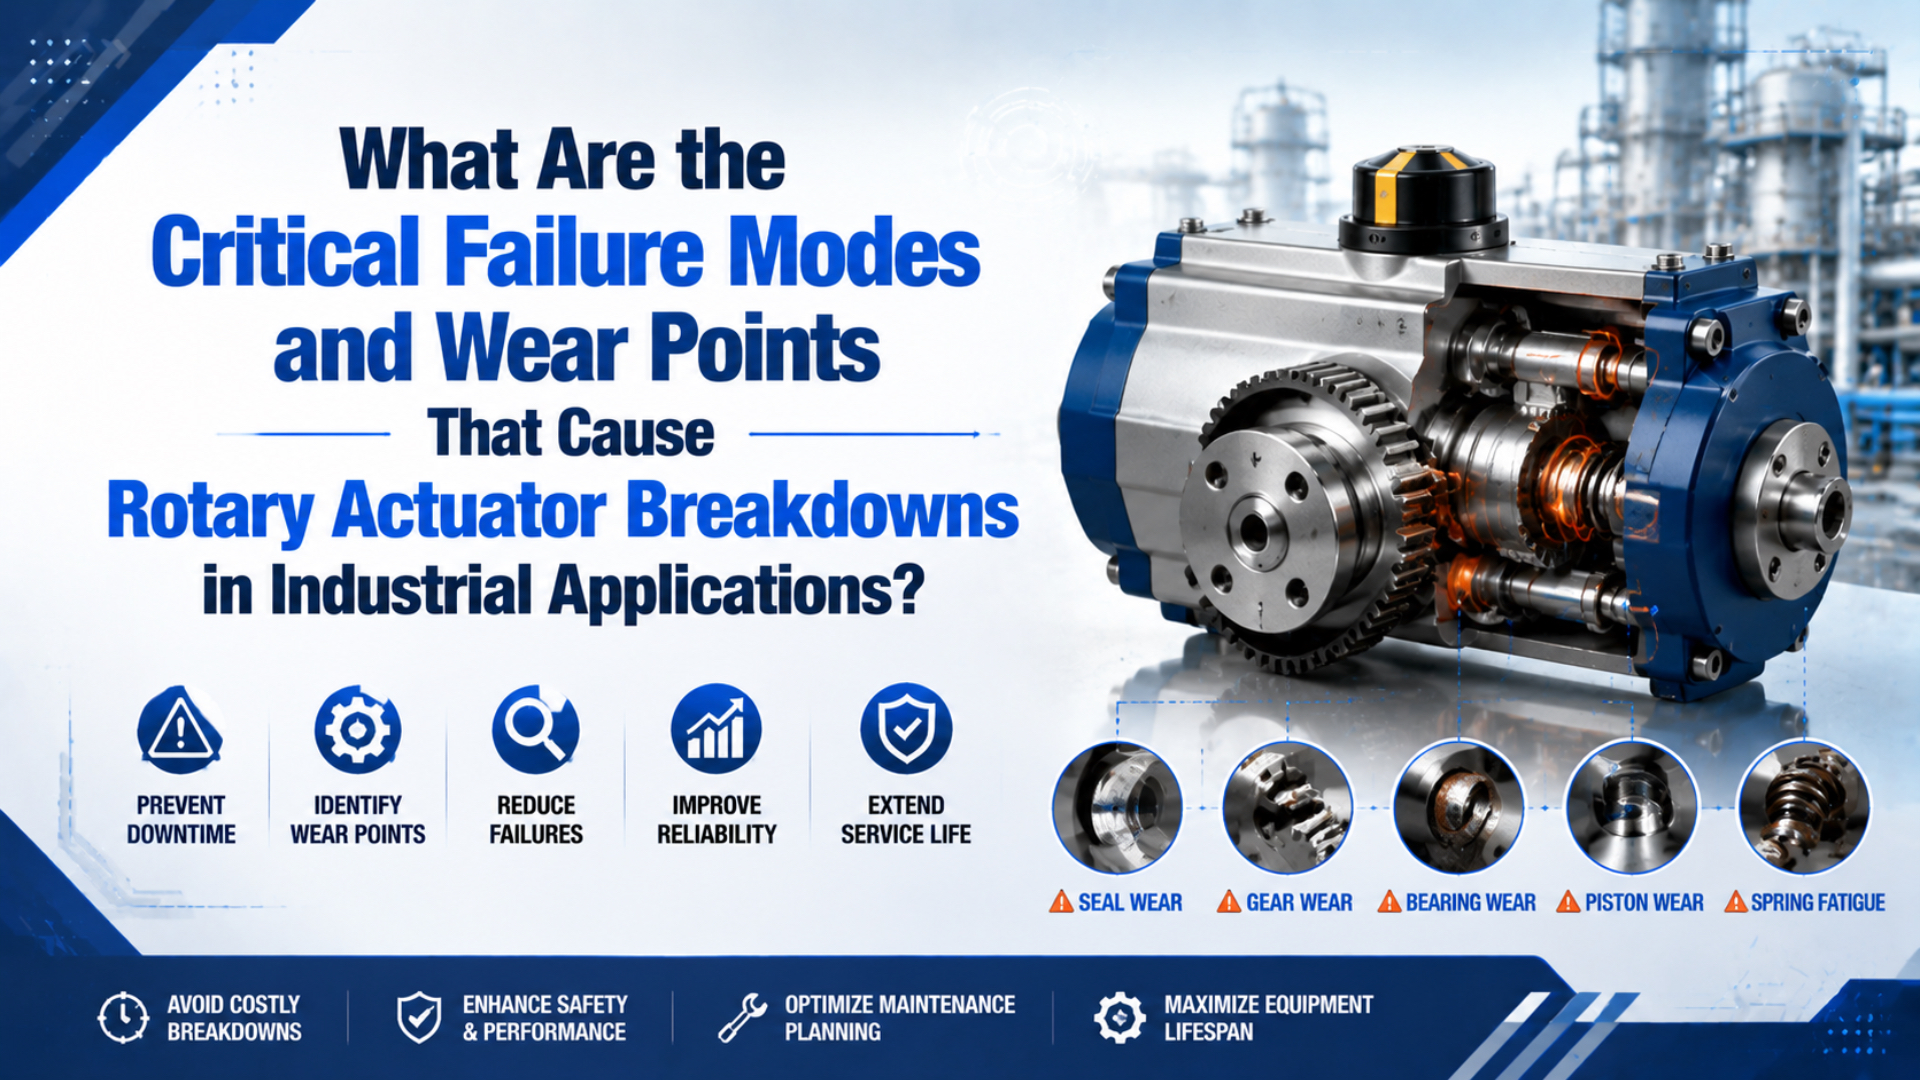 工業應用中造成旋轉致動器故障的關鍵失效模式與磨耗點有哪些?使用 SMC 0.2 至 1 s/90° 範圍,以及密封、軸負載、背隙、緩衝、空氣品質與維修檢查來診斷旋轉致動器故障。
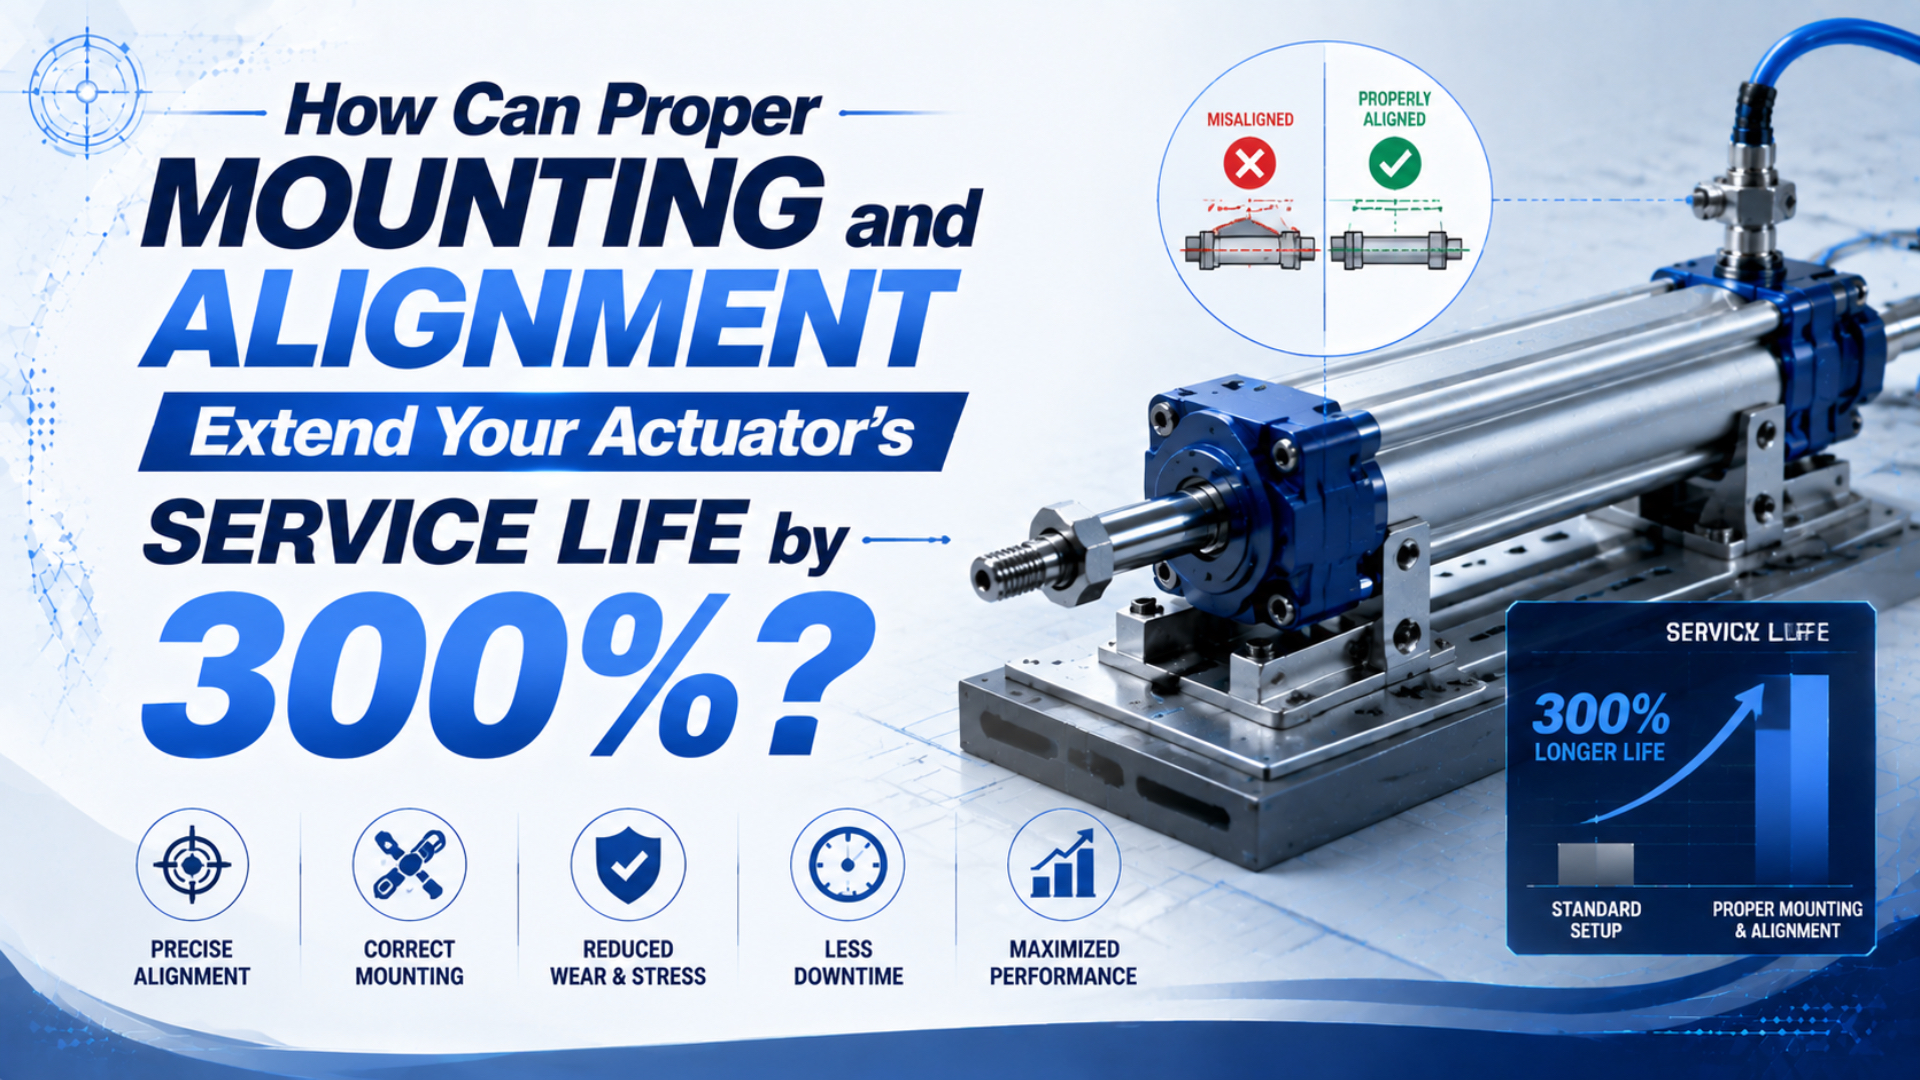 延長致動器使用壽命的安裝與對心要點運用 Parker 的雙位置對中檢查、正確安裝幾何與實測試運轉紀錄,減少可避免的致動器磨耗與過早失效。
 如何保護鑄造廠致動器,避免極端工業環境中的污染與災難性故障?以遮蔽、刮塵器、潔淨空氣與驗證維護保護鑄造廠致動器;NIOSH 發現局部排氣可降低 59–77% 矽塵暴露。
 如何消除氣動夾爪的過度噪音與振動,以符合 OSHA 標準並提升工作場所安全?依 OSHA 85 dBA 行動值、聲源測試、低噪音排氣、受控撞擊及夾持力驗證,降低氣動夾爪噪音。
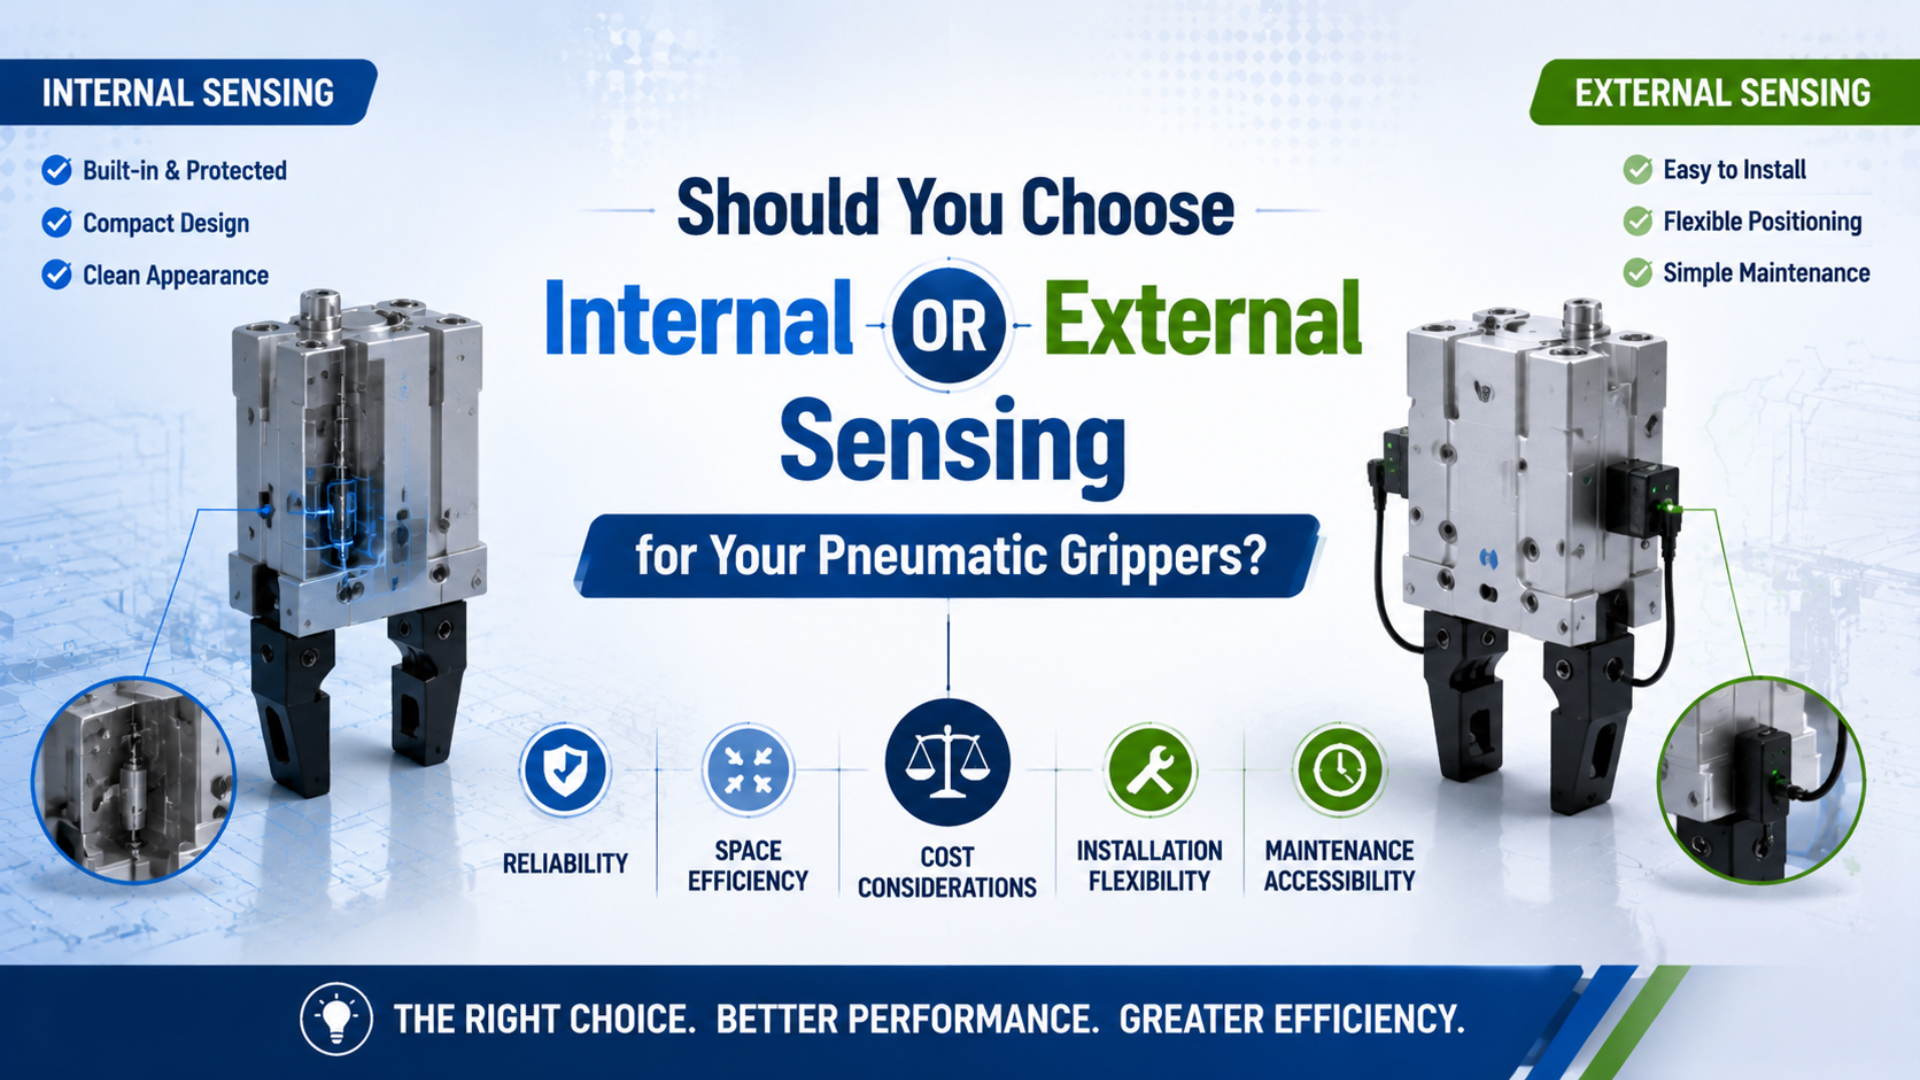 氣動夾爪應選內部感測還是外部感測?按 PLC 必須證明的基準選擇內部或外部氣動夾爪感測。比較三狀態監控、工件偵測、配線與故障測試。
 旋轉致動器漂移與定位誤差是否正在拖累生產效率?從背隙、洩漏、動態壓力、感測器與停止能量逐項診斷負載下的旋轉致動器漂移;SMC 指出 CRA1 齒輪背隙可在 1° 以內。
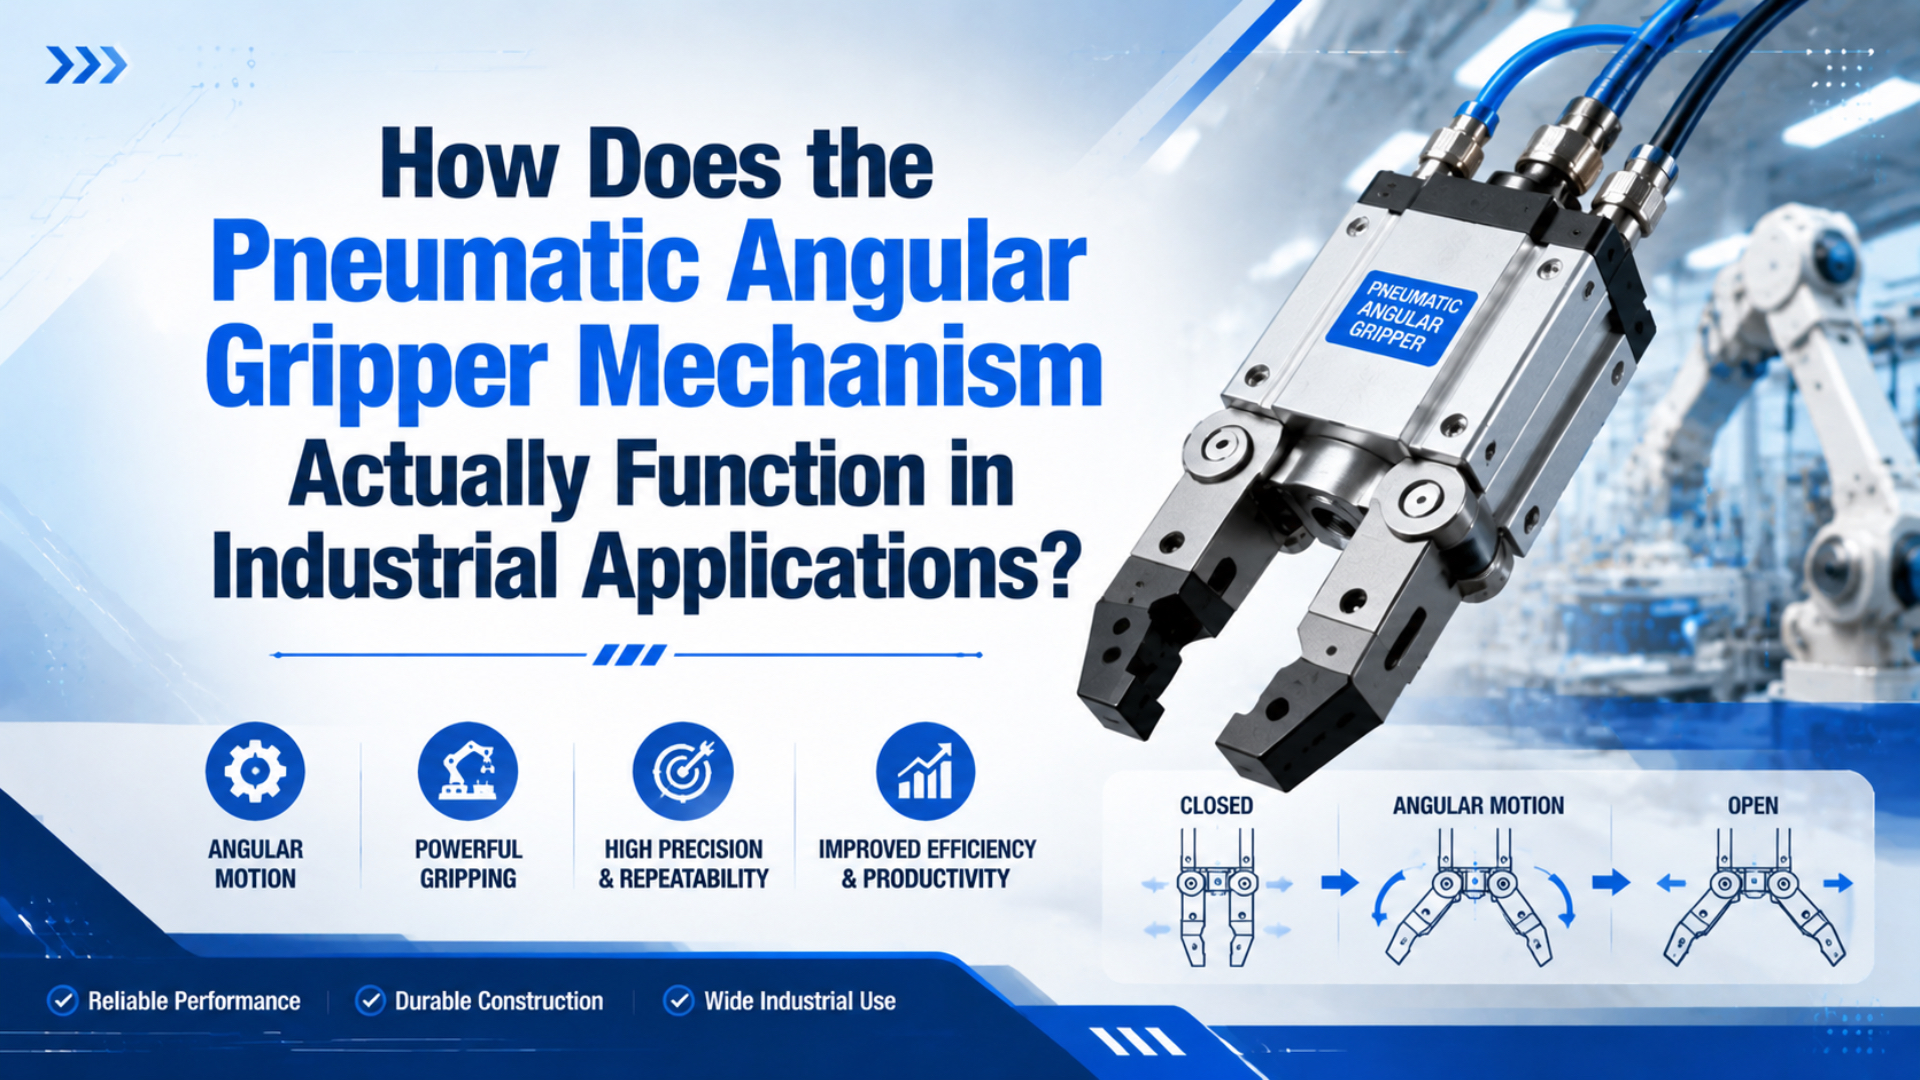 氣動角型夾爪機構在工業應用中實際如何運作?了解角型夾爪如何把活塞行程轉成爪口旋轉,並用 0.10-1.36 N·m MHC2 資料、夾指半徑、背隙、感測與失氣狀態檢查選型。