
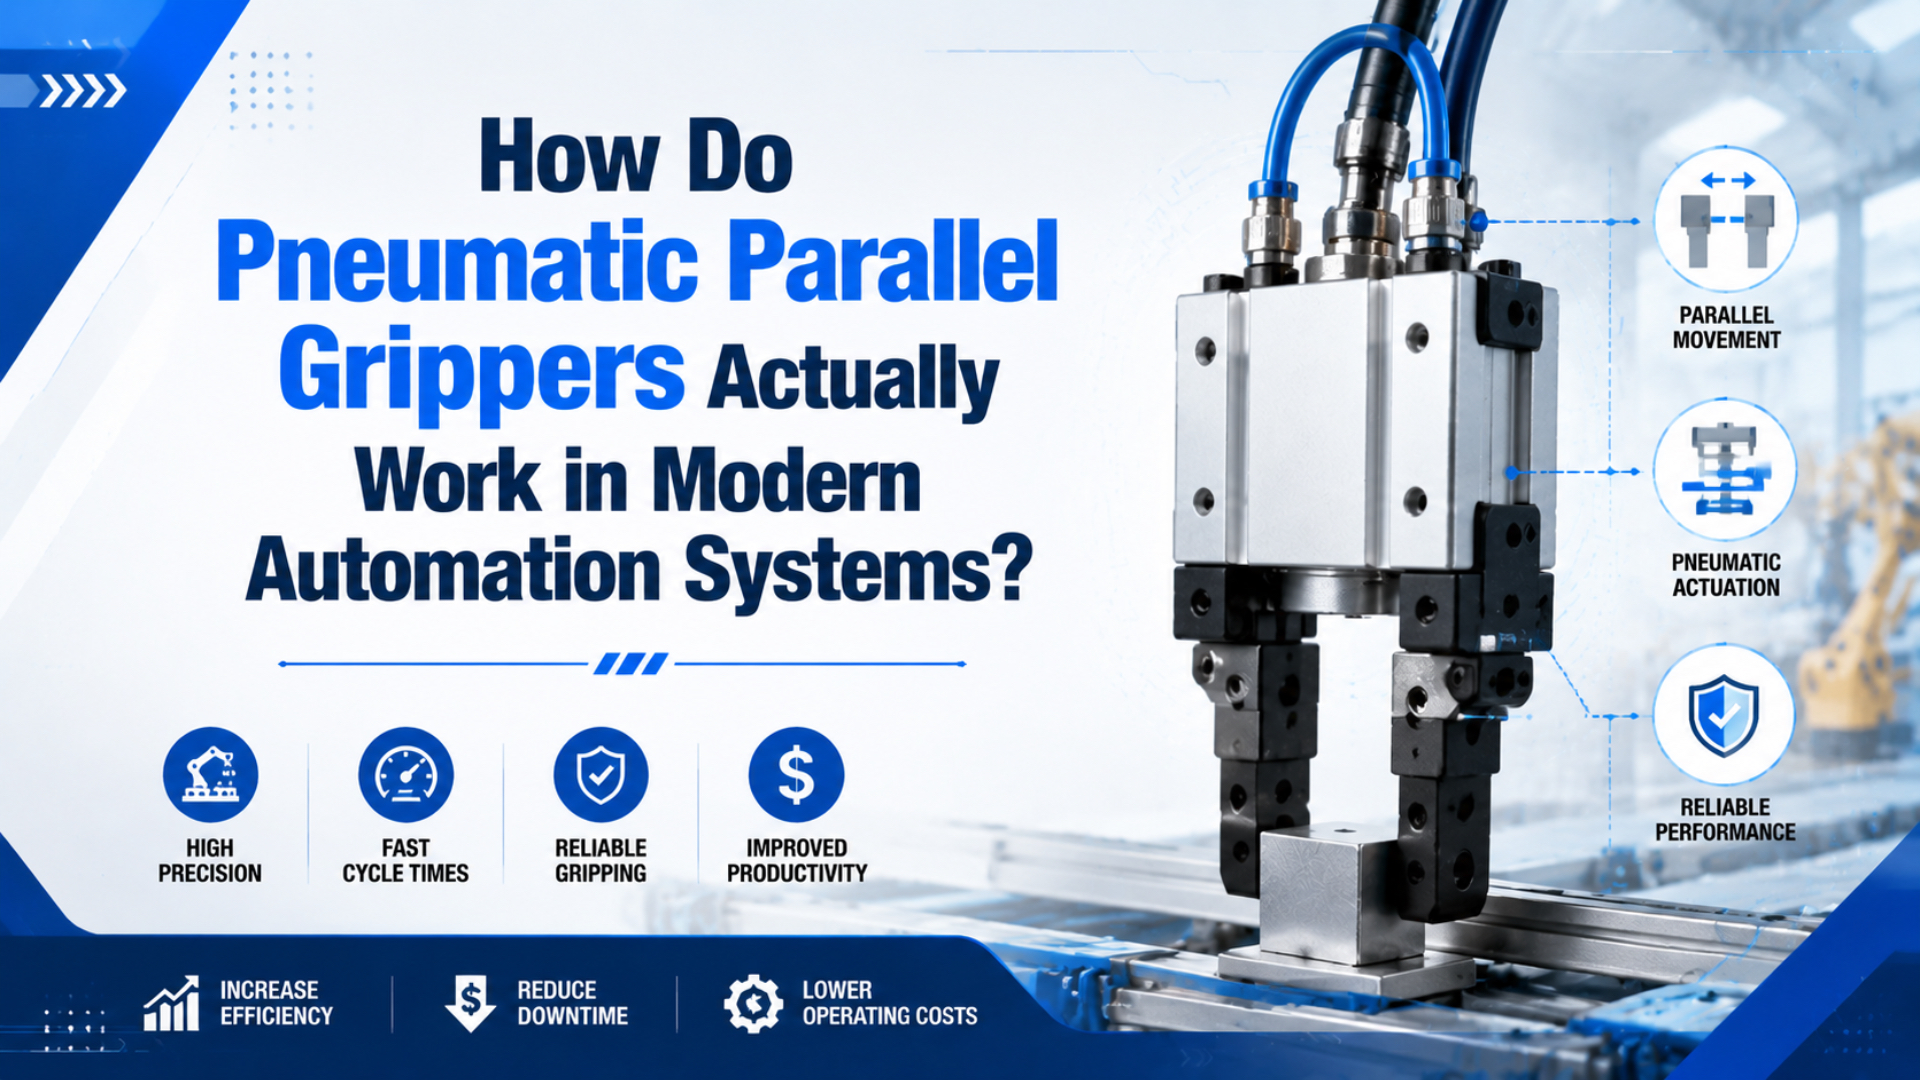
Pneumatische Parallelgreifer bewegen mit Druckluft einen Kolben; ein mechanisches Getriebe wandelt diese Kolbenbewegung anschließend in gleich große, entgegengesetzte Bewegungen zweier geführter Grundbacken um. Die montierten Finger berühren das Werkstück. Ein Ventil steuert Öffnen und Schließen, Sensoren melden die Backenposition und eine optionale Feder oder Druckhaltekomponente kann den Zustand bei Luftausfall festlegen. Der Druck allein kann die Backen nicht synchronisieren. Keilhaken, Zahnstangen-Ritzel-System, schiefe Ebene oder ein anderer formschlüssiger Antrieb stellen diese Beziehung über den gesamten Hub her. Die Kolbenkraft entspricht daher nicht der am Werkstück nutzbaren Greifkraft. Fingerüberstand, Kontaktposition, Reibung, Beschleunigung und Backenbelastung liegen zwischen diesen beiden Werten.
Das Wichtigste in Kürze
- Der Druck treibt den Kolben an; das Getriebe synchronisiert die beiden Backen.
- SMC gibt die wirksame Kraft je Finger bei einem definierten Druck und Greifpunktabstand an, nicht als einen allgemeingültigen Gehäusekraftwert für jede Fingeranordnung.
- Prüfen Sie Wiederholgenauigkeit, Umkehrspiel, Fingerüberstand, Momentbelastung, Sensorzustand und Verhalten bei Luftausfall als getrennte Spezifikationen.
Einen Vergleich von parallelen, Winkel-, Zentrier- und Weitöffnungsgreifern finden Sie im Leitfaden zu pneumatischen Greiferbauarten. Dieser Beitrag konzentriert sich auf die innere Bewegungskette und die daraus folgenden technischen Prüfungen.
Vom Ventilsignal zur parallelen Backenbewegung
Ein moderner Zweibacken-Parallelgreifer kann einen einzigen Pneumatikbefehl über vier Funktionsstufen in synchronisierte Linearbewegung umsetzen. Die GPP5000-Anleitung von Zimmer aus dem Jahr 2026 nennt einen doppeltwirkenden Pneumatikantrieb, einen Kolben, ein Keilhakengetriebe und zwei gegenüberliegende Führungsschienen (Zimmer Group, 2026).
Der Befehl beginnt gewöhnlich an einem Wegeventil. Schaltet die SPS einen Ventilzustand, strömt Zuluft in eine Greiferkammer, während die gegenüberliegende entlüftet. Die Druckdifferenz bewegt den Kolben. Das Umschalten des Ventils kehrt Druckweg und Kolbenrichtung um. Eine einfachwirkende Ausführung nutzt Luft in einer und eine Feder in der Gegenrichtung; ihr Grundzustand wird somit von der Federanordnung bestimmt.
Der Kolben berührt das Werkstück normalerweise nicht. Er verschiebt oder dreht ein internes Getriebe. Dieses bewegt die beiden Grundbacken in entgegengesetzte Richtungen, während die Führungen ihre lineare Bahn erzwingen. Anwendungsbezogene Finger werden an die Backen geschraubt und legen die tatsächliche Kontaktgeometrie fest.
Warum werden Grundbacken und Finger getrennt? Katalogwerte für Hub, Wiederholgenauigkeit und Belastung beziehen sich normalerweise auf den Greiferkörper oder die Referenz der Grundbacke. Die kundenspezifischen Finger fügen Länge, Masse, Kontaktauflagen, Versatz und Momente hinzu, die der Körper aufnehmen muss.
SCHUNK weist ebenfalls darauf hin, dass veröffentlichte Öffnungs- und Schließzeiten nur die Bewegung der Grundbacken beschreiben. Ventilschaltzeit, Schlauchfüllung und SPS-Reaktion sind darin nicht enthalten (SCHUNK MPG-plus 32, abgerufen 2026). Nutzen Sie für die vollständige Stationszeit den separaten Leitfaden zur Pick-and-Place-Zykluszeit und prüfen Sie, wie das Magnetventil den Luftstrom steuert.
Welcher Getriebemechanismus hält beide Backen synchron?
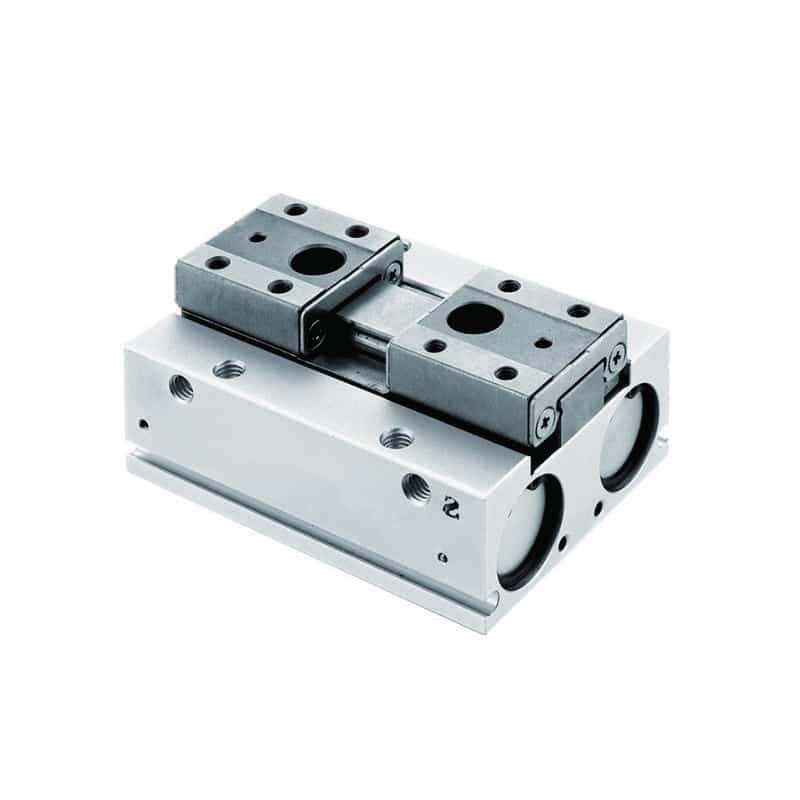
Die Backensynchronisierung erfolgt mechanisch und nicht durch gleichen Luftdruck an zwei getrennten Backen. Laut Zimmer-Anleitung von 2026 wird die Kolbenkraft über einen Keilhakenmechanismus auf beide Backen übertragen; die Teileliste des SMC MHL2 zeigt dagegen zwei Kolben, die über Zahnstangen und ein Ritzel verbunden sind (Zimmer Group, 2026; SMC, abgerufen 2026).
Verschiedene Mechanismen können Parallelbewegung erzeugen. Sie lösen dasselbe kinematische Problem in unterschiedlichen Bauformen:
| Getriebe | Bewegung der Backen | Konstruktive Folge |
|---|---|---|
| Keilhaken | Axialer Kolbenhub drückt auf schräge Flächen, die mit beiden Backen verbunden sind | Kompakte Kraftübertragung; Zustand von Führung und Keil beeinflusst das Umkehrspiel |
| Zahnstange und Ritzel | Gegenüberliegende Zahnstangen greifen in ein Ritzel, sodass eine Backe die andere spiegelt | Formschlüssige Synchronisierung; Zahnflankenspiel trägt zum Leerweg bei |
| Schiefe Ebene | Kolbenbewegung wirkt über schräge Antriebsflächen | Kurze Bauform; Öffnungs- und Schließkraft können unterschiedlich sein |
| Doppelt geführter Schlitten mit Koppelglied | Ein Antriebselement verbindet zwei geführte Backenträger | Großer Hub möglich; Koppel- und Führungslasten beachten |
Der Mechanismus erklärt auch, weshalb Öffnungs- und Schließkraft unterschiedlich sein können. Ein aktuelles Datenblatt des Festo HGPM-12 nennt für dieses spezielle einfachwirkende Modell 27 N je Backe beim Öffnen und 13,5 N beim Schließen bei 6 bar (Festo, 2026). Diese Werte gelten für eine Konstruktion, nicht für alle Parallelgreifer.
Die sinnvolle Auswahlfrage lautet daher nicht nur: „Werden beide Backen angetrieben?“ Fragen Sie, ob das Getriebe die Backen formschlüssig koppelt, wie sich sein Spiel an den Fingerspitzen auswirkt und ob die Katalog-Kraftkurve Innengreifen, Außengreifen oder beides abdeckt. Diese Unterscheidung ist für die Diagnose nützlicher als die Anzahl der Kolben in einer Explosionszeichnung.
Warum ist die Greifkraft nicht einfach Druck mal Kolbenfläche?
Kolbenfläche mal Druck ergibt eine Schätzung der theoretischen Aktuatorkraft, nicht der am Teil nutzbaren Kraft. Für den SCHUNK MPG-plus 32 werden 80 N Schließkraft, 70 N Öffnungskraft, 4 mm Hub je Backe und 40 mm maximale Fingerlänge als getrennte Kenndaten angegeben (SCHUNK, abgerufen 2026).
Die grundlegende Kolbenbeziehung ist im Greifer weiterhin nützlich:
Theoretische Kolbenkraft = Überdruck x wirksame KolbenflächeDanach bestimmen Übersetzungsverhältnis, Dichtungsreibung, Führungsreibung und Geometrie die Kraft an der Grundbacke. Die montierten Finger verlagern den Kontaktpunkt von der Backenfläche weg. Dieser Überstand erzeugt ein Moment an der Führung und kann den zulässigen Arbeitsbereich verkleinern, selbst wenn der Nennwert der Greifkraft ausreichend erscheint.
Drei verschiedene Kräfte sind auseinanderzuhalten:
- Kolbenkraft ist das Druck-Flächen-Ergebnis im Pneumatikantrieb.
- Grundbackenkraft ist der Ausgangswert nach internem Getriebe und Reibung.
- Kontaktkraft ist die am tatsächlichen Fingerpunkt und an der Werkstückoberfläche verfügbare Kraft.
Welche davon gehört in die Auswahlrechnung? Verwenden Sie die wirksame Greifkraftkurve des Herstellers für den tatsächlichen Druck und Greifpunktabstand. Vergleichen Sie anschließend die verfügbare Kraft je Finger mit der gegen Rutschen erforderlichen Kraft und prüfen Sie zusätzlich zulässige Axialkraft und Momente der Backe.
Deshalb ist eine Druckerhöhung keine Universallösung. Ein höherer Druck kann die Antriebskraft steigern, beseitigt aber weder übermäßigen Fingerüberstand noch eine reibungsarme Auflage, ein außermittiges Teil oder eine überlastete Führung. Maximaldruck und Belastungskurven des Produkts bleiben verbindlich.
Was bestimmt die tatsächliche Kraft an jedem Finger?
SMC definiert die wirksame Greifkraft des MHL2 als Schubkraft eines Fingers, wenn alle Finger und Anbauteile das Werkstück berühren. Das Rechenbeispiel ergibt 73 N bei einem Greifpunkt von 70 mm und 0,5 MPa. Druck, Kontaktabstand und Kraft je Finger müssen also gemeinsam betrachtet werden (SMC, abgerufen 2026).
Für einen symmetrischen Reibschluss ist folgende überschlägige Berechnung nützlich:
Erforderliche Kraft je Backe = m x (g + a) x S / (mu x n)Dabei ist m die Teilemasse, a die Beschleunigung in Rutschrichtung, S der Sicherheitsfaktor, mu der konservativ angesetzte Reibungskoeffizient und n die Anzahl der lastteilenden Backen. Die Gleichung setzt voraus, dass die Finger das Teil reibschlüssig klemmen. Ein formschlüssiger Finger, der einen Absatz oder eine Tasche umfasst, benötigt eine andere Lastpfadbetrachtung.
Betrachten Sie ein 2-kg-Teil, das mit 3 m/s² aufwärts beschleunigt wird, bei zwei Backen, mu = 0.30 und Sicherheitsfaktor 2. Die Schätzung ergibt 85,4 N je Backe. Das ist die erforderliche Kontaktkraft, keine Katalog-Baugröße. Der gewählte Greifer muss diese Kraft bei realer Fingerlänge und Betriebsdruck mit zulässigen Momenten bereitstellen.
Eine Kraftreserve kann dennoch unsicher sein, wenn der Kontaktdruck das Teil beschädigt. Weiche Verpackungen, dünnwandige Bauteile, Glas und beschichtete Oberflächen benötigen eventuell größere Auflagen oder formschlüssige Finger statt mehr Pneumatikkraft. Halteberechnung und Oberflächendruckprüfung beantworten unterschiedliche Fragen.
Was bedeuten Wiederholgenauigkeit, Umkehrspiel und Backenspiel wirklich?
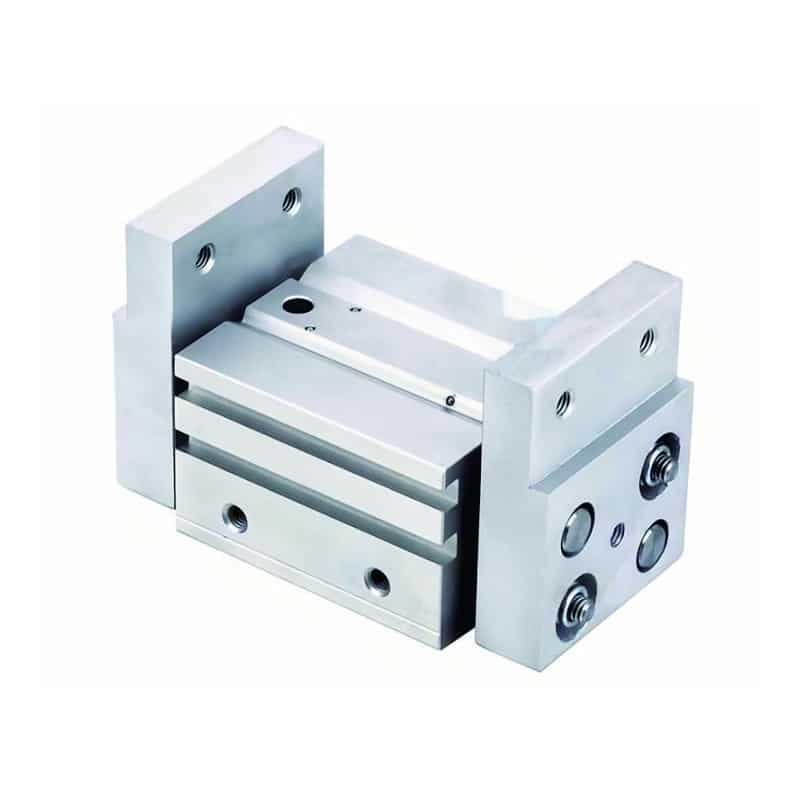
Ein aktuelles Datenblatt des Festo HGPM-12 unterscheidet eine Wiederholgenauigkeit von höchstens 0,05 mm, ein Backenspiel unter 0,03 mm und eine maximale Austauschbarkeit von 0,2 mm. Diese drei Werte beschreiben verschiedene Fehler und keiner davon darf als Parallelität der Backen über den gesamten Hub bezeichnet werden (Festo, 2026).
Wiederholgenauigkeit beschreibt, wie genau die Backe unter definierten Bedingungen über wiederholte Zyklen an eine frühere Position zurückkehrt. SCHUNK ermittelt sie aus 100 Endpositionen. Sie belegt weder absolute Maßgenauigkeit noch die Position eines neuen Greiferkörpers nach einem Austausch.
Umkehrspiel ist Leerweg durch Spiel im Antriebs- und Führungssystem. Ein Richtungswechsel macht dieses Spiel sichtbar. An langen Fingerspitzen kann ein kleines Winkel- oder Längsspiel eine größere Änderung der Kontaktposition erzeugen.
Backenspiel kann lineare oder winklige Freiheit an der Grundbacke sein. Austauschbarkeit beschreibt dagegen die Streuung zwischen Geräten, während Zentriergenauigkeit angibt, wie genau gegenüberliegende Backen eine Nennmitte positionieren. Parallelität ist die geometrische Ausrichtung relevanter Backen- oder Fingerflächen. Manche dieser Werte werden möglicherweise nicht angegeben.
| Spezifikation | Wofür sie eine Prognose erlaubt | Was sie nicht beweist |
|---|---|---|
| Wiederholgenauigkeit | Rückkehr zu einer früheren Backenposition | Absolute Teileposition oder Backenparallelität |
| Umkehrspiel | Leerweg nach Richtungswechsel | Belastbarkeit bei langem Fingerüberstand |
| Austauschbarkeit | Verschiebung beim Ersetzen eines Geräts | Wiederholgenauigkeit eines installierten Geräts |
| Zentriergenauigkeit | Lage der gegriffenen Mitte | Oberflächenschaden oder Haltekraft |
| Zulässige Backenlasten | Axialkraft- und Momentkapazität | Ob das Teil zwischen Auflagen rutscht |
Messen Sie bei einer Präzisionsstation die fertigen Finger an der tatsächlichen Kontaktstelle. Die Wiederholgenauigkeit des Körpers kann ausgezeichnet sein, während dünne Finger nachgeben, schnelle Beschleunigung das Teil in den Auflagen verschiebt oder die Vorrichtungstoleranz die Endposition bestimmt.
Wie funktionieren Sensorik, Federhaltung und sicherer Zustand?
Die Zimmer-Anleitung zum GPP5000 von 2026 erlaubt Sensoren zur Erkennung von Backenpositionen und beschreibt Varianten mit Feder, bei denen diese als Greifkraftsicherung wirkt. Dieses Merkmal verändert den drucklosen Zustand, beweist allein aber nicht, dass ein hängendes Teil sicher gehalten bleibt (Zimmer Group, 2026).
Die Positionserfassung beginnt meist mit einem Magneten am Kolben beziehungsweise Antrieb und einem oder mehreren Magnetfeldsensoren im Gehäuse. Je nach Bauart kann das System offene, geschlossene oder eine Zwischenposition der Backen melden. Ein externer Teileanwesenheitssensor kann weiterhin erforderlich sein, weil ein „geschlossen“-Signal auch bedeuten kann, dass die Finger den Endanschlag ohne Teil erreicht haben.
Ein federunterstützter Greifer kann so ausgeführt sein, dass er bei Luftabschaltung öffnet oder schließt. Mechanische Greifkrafterhaltung und pneumatische Druckhalteventile sind weitere Möglichkeiten. Jede hat Grenzen. Eine Feder liefert endliche Kraft, eingeschlossener Druck kann abfallen und ein Rückschlagventil beseitigt Leckagen in nachgeschalteten Schläuchen, Verschraubungen oder Dichtungen nicht.
Fragen Sie vor der Auswahl des Ausfallzustands, was der Mechanismus bei Not-Halt, Stromausfall, stromlosem Ventil und allmählichem Druckabfall tun soll. Erzeugt das Herabfallen des Teils eine größere Gefahr als sein weiteres Festhalten? Diese Entscheidung gehört in die Risikobeurteilung der Maschine, nicht in eine pauschale Vorliebe für „normal geöffnet“.
Auch die Pneumatikschaltung ist entscheidend. Prüfen Sie Grund- und stromlosen Zustand des Ventils, Abluftweg, Restdruck, Verhalten der Handhilfsbetätigung und Wiederanlaufsequenz. Der Leitfaden zu einfach- und doppeltwirkenden Zylindern erläutert das Aktuatorverhalten; der vollständige sichere Zustand muss jedoch an der montierten Maschine validiert werden.
ISO 4414 enthält allgemeine Regeln und Sicherheitsanforderungen für pneumatische Systeme und Komponenten (ISO 4414, 2010). Wenden Sie sie zusammen mit der Greiferanleitung, dem Schutzkonzept der Maschine und den geltenden örtlichen Vorschriften an.
Wie werden ungleichmäßige Bewegung und Greifkraftverlust diagnostiziert?
Wartungsintervalle sind modellspezifisch: Die Zimmer-Anleitung von 2026 nennt für GPP5000/GPD5000 bis zu 30 Millionen wartungsfreie Zyklen, für AL-Varianten bis zu 15 Millionen. Diese Werte rechtfertigen keinen pauschalen täglichen, wöchentlichen oder monatlichen Wartungsplan für jeden Pneumatikgreifer (Zimmer Group, 2026).
Beginnen Sie die Diagnose am Symptom und folgen Sie der Bewegungskette, statt routinemäßig Dichtungen auszutauschen:
| Symptom | Erste Prüfungen | Einzugrenzender Mechanismus |
|---|---|---|
| Beide Backen sind in beiden Richtungen langsam | Dynamischer Druck am Ventil, Drosseln, Abluftwiderstand, Schlauchgröße | Luftversorgung oder Ventildurchfluss |
| Kraft fällt, Geschwindigkeit wirkt normal | Druck bei Kontakt, Leckagen, Reglerverhalten, Kontaktpunktabstand | Versorgungsdruck, Dichtungen oder Auslegungsreserve |
| Eine Backe läuft vor oder klemmt | Fingerkollision, Führungsverschmutzung, loses Werkzeug, Antriebsspiel | Führung oder Synchronmechanismus |
| Positionssignal ändert sich, Teil fehlt | Sensorposition, Endanschlag „geschlossen ohne Teil“, Fingerverschleiß | Sensorlogik oder Fingergeometrie |
| Backen bewegen sich bei abgesperrter Luft | Eingeschlossener Druck, Federrichtung, Ventilleckage, Restenergie | Schaltung und definierter sicherer Zustand |
Messen Sie den Druck während des Maschinenzyklus. Der statische Reglerdruck kann korrekt aussehen, während der Druck an der Entnahmestelle bei gleichzeitigem Bedarf abfällt. Der Leitfaden zur Fehlersuche bei Druckverlust erläutert diesen Unterschied.
Die Anforderungen an die Luftqualität sind dem ausgewählten Produkt zu entnehmen. ISO 8573-1 klassifiziert Partikel, Wasser und Öl; sie weist nicht allen Greifern eine einzige Reinheitsklasse zu (ISO 8573-1, 2010). SCHUNK gibt beispielsweise für das genannte MPG-plus-Modell [7:4:4] an. Prüfen Sie bei Feuchteverdacht den Drucktaupunkt an der Maschine, statt bei jeder klemmenden Backe Schmierung zu unterstellen.
Ungleichmäßige Backen beweisen nicht automatisch ungleiche Pneumatikkraft. Ein formschlüssiges Getriebe koppelt die Backen mechanisch; asymmetrische Bewegung weist daher häufig auf äußere Fingerkollision, Führungsverschmutzung, loses Werkzeug oder internes Spiel hin. Trennen Sie die Energie sicher ab, bevor Sie eine bewegte Schnittstelle prüfen.
FAQ
Die folgenden fünf Antworten trennen übliche Katalogwerte von allgemeingültigen Regeln. Zur Einordnung: Für den genannten SCHUNK MPG-plus 32 werden 2 bis 8 bar Betriebsdruck, 4 mm Hub je Backe und 0,02 mm Wiederholgenauigkeit angegeben; ein anderer Greifer kann andere Grenzen haben (SCHUNK, abgerufen 2026).
Bewegen sich die Backen eines pneumatischen Parallelgreifers unabhängig voneinander?
Normalerweise nicht. Bei einem formschlüssigen Antrieb synchronisiert ein Keil, ein Zahnstangen-Ritzel-System oder ein Koppelglied beide Grundbacken mechanisch. Die Zimmer-Anleitung zum GPP5000 von 2026 beschreibt einen Keilhakenmechanismus, der beide Backen bewegt. Getrennte Finger können dennoch ungleichmäßig wirken, wenn Werkzeug locker ist, eine Führung klemmt oder ein Finger zuerst die Vorrichtung berührt.
Entspricht die Greifkraft eines Pneumatikgreifers Druck mal Kolbenfläche?
Nein. Druck mal wirksame Kolbenfläche ergibt die theoretische Kolbenkraft. Maßgeblich ist die wirksame Greifkraft des Herstellers bei tatsächlichem Druck, Öffnungs- beziehungsweise Schließrichtung und Fingerposition. SMC definiert die MHL2-Kraft je Finger und stellt Kennlinien von 0,1 bis 0,6 MPa für verschiedene Greifpunktabstände bereit.
Welchen Sicherheitsfaktor sollte ein Greifer verwenden?
Es gibt keinen allgemeingültigen Faktor für jedes Teil und jede Bewegung. Die veröffentlichte Werkstückabschätzung von SCHUNK für den genannten MPG-plus setzt einen Reibungskoeffizienten von 0,1 und Sicherheitsfaktor 2 unter Schwerkraft voraus. Die reale Auswahl muss außerdem Maschinenbeschleunigung, Stoß, Fingerüberstand, Oberflächenstreuung, Orientierung und Folgen eines herunterfallenden Teils abdecken.
Bedeutet 0,02 mm Wiederholgenauigkeit, dass die Backen innerhalb 0,02 mm parallel bleiben?
Nein. SCHUNK definiert Wiederholgenauigkeit anhand von 100 aufeinanderfolgenden Endpositionen; Festo führt Wiederholgenauigkeit, Spiel und Austauschbarkeit getrennt auf. Parallelität ist eine geometrische Spezifikation. Fordern oder messen Sie die konkrete Parallelitätstoleranz, wenn die Teileausrichtung davon abhängt, und berücksichtigen Sie die Durchbiegung der fertigen Finger sowie die aufgebrachten Backenmomente.
Hält ein federschließender Greifer das Teil nach Luftausfall immer fest?
Nein. Eine gefederte Ausführung kann bei Druckverlust eine definierte Schließkraft liefern; der Halt hängt aber weiterhin von Federkraft, Fingergeometrie, Reibung, Orientierung, Beschleunigung und Teiletoleranzen ab. Zimmer bezeichnet die Feder in bestimmten Varianten als Greifkraftsicherung. Die vollständige Maschine benötigt trotzdem eine Risikobeurteilung für Luftausfall und Not-Halt.
Quellen und Hinweise zum Abruf
Die technische Anleitung oben verwendet sechs Primärquellen von Herstellern beziehungsweise Normungsorganisationen, darunter die Zimmer-Betriebsanleitung von 2026, alle abgerufen am 17.07.2026. Modellwerte werden als Beispiele behandelt; die beiden ISO-Seiten definieren allgemeine Anforderungen, ohne eine bestimmte Greifergröße, einen Druck, eine Filterklasse oder ein Wartungsintervall vorzugeben.
- Zimmer Group, „Montage- und Betriebsanleitung: GPP5000, GPP5000AL, GPD5000, GPD5000AL“, datiert 26.01.2026: https://www.zimmer-group.com/fileadmin/pim/SOM/DOK/MON/SOM_DOK_MON_DDOC00196-GPP-GPD5000__SALL__APD__V16.pdf
- SMC, „Parallelgreifer, breite Ausführung, Baureihe MHL2“, abgerufen am 17.07.2026: https://www.smcworld.com/catalog/en/rotary_airchuck/MHL2-E/6-3-p0497-0513-mhl2_en/data/6-3-p0497-0513-mhl2_en.pdf
- Festo, „Parallelgreifer HGPM-12-EO-G9“, erstellt am 17.04.2026: https://www.festo.com/modules/fox/bff/occ/v2/fox_us/articles/197567/datasheet/?lang=en_US
- SCHUNK, „Pneumatikgreifer MPG-plus 32“, abgerufen am 17.07.2026: https://schunk.com/us/en/gripping-systems/parallel-gripper/mpg-plus/mpg-plus-32/p/000000000000305511
- ISO, „ISO 8573-1:2010 Druckluft, Verunreinigungen und Reinheitsklassen“, abgerufen am 17.07.2026: https://www.iso.org/standard/46418.html
- ISO, „ISO 4414:2010 Fluidtechnik – Pneumatik, allgemeine Regeln und Sicherheitsanforderungen“, abgerufen am 17.07.2026: https://www.iso.org/standard/44790.html