
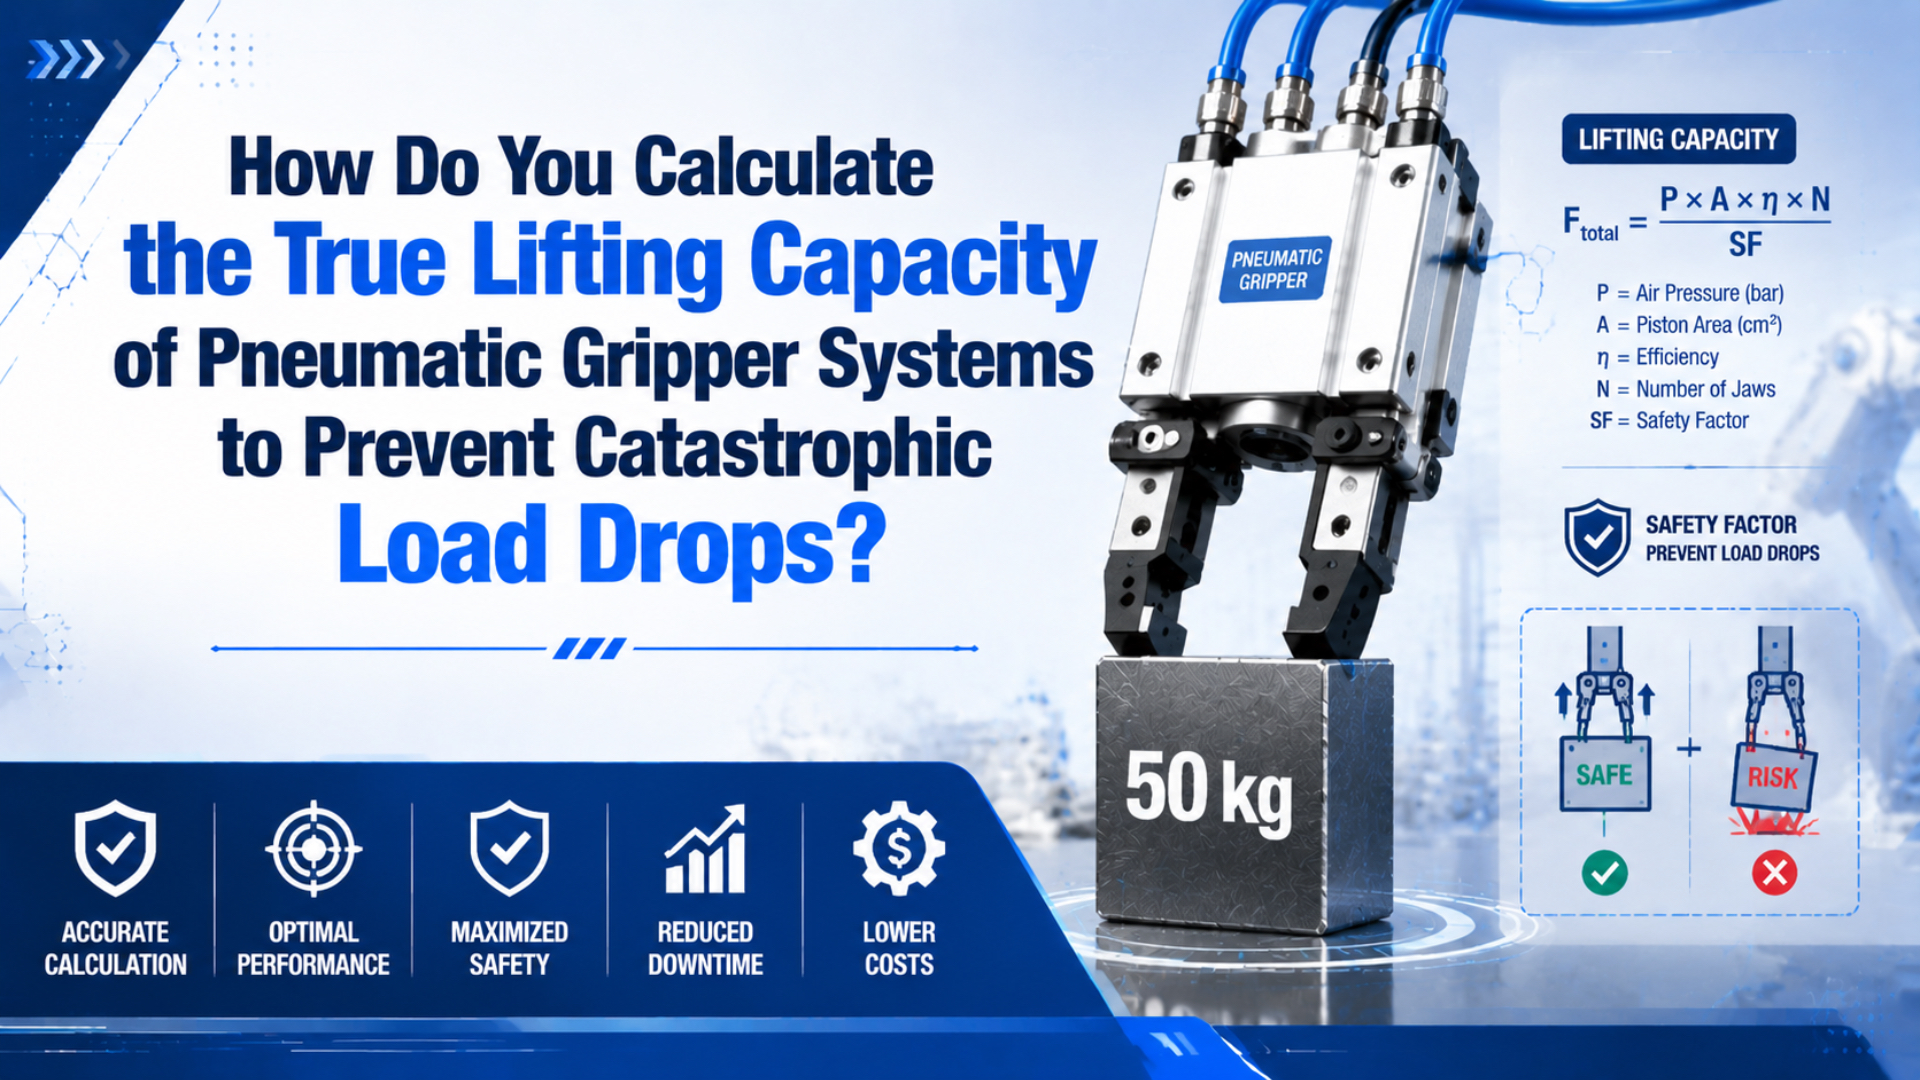
Die Tragfähigkeit eines pneumatischen Greifers ist die größte Werkstückmasse, die sämtliche nachgewiesenen Grenzwerte für Kraft, Finger, Backen, Bauteil, Handhabungsachse und sicheren Zustand einhält. Berechnen Sie sie anhand der Kraft an jedem tatsächlichen Kontaktpunkt, nicht allein aus dem Zylinderdurchmesser. Prüfen Sie anschließend Schwerkraft, Beschleunigung, Momente, Mindestdruck, Werkstückstreuung und das Verhalten bei Druckluftausfall.
Die Katalogdefinition ist entscheidend. Der MHL2-Katalog von SMC gibt die wirksame Greifkraft als Schubkraft eines Fingers an, während SCHUNK die Greifkraft auf der genannten PZN-plus-Seite als arithmetische Summe der einzelnen Backenkräfte im Abstand P definiert (SMC-MHL2-Katalog, abgerufen 2026; SCHUNK PZN-plus, abgerufen 2026). Vereinheitlichen Sie diese Definition, bevor Sie einen Kraftwert in ein Berechnungsblatt übernehmen.
Wichtigste Erkenntnisse
- Beginnen Sie mit der Katalogkraft beim tatsächlichen Druck, in der betreffenden Greifrichtung und an der realen Fingerposition.
- Berechnen Sie die erforderliche Kraft je Backe aus Masse, Beschleunigung, Reibung, Anzahl der Backen und einem dokumentierten Sicherheitsfaktor.
- Prüfen Sie Momente und das Verhalten bei Druckluftausfall getrennt. Eine größere Kraftreserve macht eine unsichere Schaltung nicht automatisch fehlersicher.
Die Katalog-Greifkraft ist der richtige Ausgangspunkt
SMC erklärt, dass die Greifkrafttabellen der Baureihe MHL2 die Schubkraft eines Fingers darstellen, wenn alle Finger und Anbauteile das Werkstück berühren. Derselbe Katalog verlangt, dass der Greifpunkt innerhalb des Kraftkurvenbereichs für den gewählten Druck liegt (SMC-MHL2-Katalog, abgerufen 2026).
Die bekannte Kolbengleichung gilt im Aktuator weiterhin:
Sie liefert jedoch für sich genommen nicht die Kraft am Werkstück. Zwischen Kolben und fertigen Fingern liegen Dichtungen, Führungen, Keile, Zahnstangen, Ritzel, Kniehebel oder Winkelgetriebe. Außerdem kann der Kontaktpunkt mehrere zehn oder hundert Millimeter von der Grundbacke entfernt sein.
Halten Sie drei Kraftebenen auseinander:
| Kraftebene | Beschreibung | Geeignete Verwendung bei der Auslegung |
|---|---|---|
| Kolbenkraft | Druck auf die wirksame Kolbenfläche | Prüfung des inneren Mechanismus, sofern Herstellerdaten dies erfordern |
| Grundbackenkraft | Ausgangskraft am Backen-Bezugspunkt des Greifers | Vergleich von Greiferkörpern nach der angegebenen Katalogkonvention |
| Kontaktkraft | Kraft am tatsächlichen Kontaktpunkt des Fingers | Berechnung von Schlupf und Tragfähigkeit des Werkstücks |
Herstellerkonventionen sind nicht austauschbar. SMC nennt beim MHL2 die Schubkraft eines Fingers. Die genannte PZN-plus-Seite von SCHUNK gibt die arithmetische Summe der Backenkräfte an, während ein aktuelles Festo-Datenblatt für ein Modell bei 0,6 MPa ausdrücklich 79 N je Greiferbacke nennt (Festo-Datenblatt Parallelgreifer, 2026). Schreiben Sie neben jeden übernommenen Wert ausdrücklich „je Backe“ oder „gesamt“.
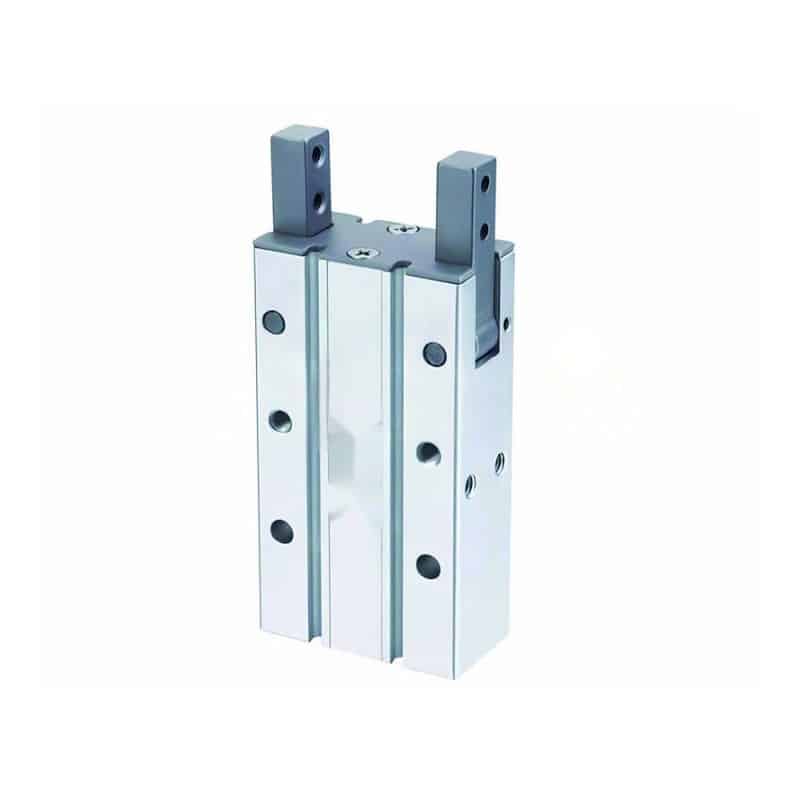
Bei einem Winkelgreifer wird die Einschränkung besonders deutlich: Der Kolbenhub wird in eine Backendrehung umgesetzt, daher ändert sich die Kontaktkraft mit der Mechanismusgeometrie und der Fingerposition. Ein Parallelgreifer besitzt eine andere Kraftübertragung, doch dieselbe Regel gilt. Der Leitfaden zum Parallelgreifer-Mechanismus erläutert diese Kraftdefinitionen ausführlicher.
Nach unserer Erfahrung sollte die erste Zeile des Berechnungsblatts die Katalogkonvention nennen, nicht den Zylinderdurchmesser. Wir dokumentieren, ob die Kurve die Kraft je Backe oder die Gesamtkraft zeigt, ob sie beim Öffnen oder Schließen gilt, welchen Bezugsdruck sie verwendet und wie groß der Abstand vom Backen-Bezugspunkt zum Kontaktpunkt ist. Diese einfache Disziplin deckt viele sonst unsichtbare Eingabefehler auf.
Wie berechnet man die erforderliche Kraft je Backe bei einem vertikalen Reibschluss?
NIST gibt die Normfallbeschleunigung mit 9,80665 m/s² an. Bei einem symmetrischen vertikalen Reibschluss ergibt sich die erforderliche Kraft je lasttragender Backe direkt aus Masse, Aufwärtsbeschleunigung, Reibung, Backenzahl und gewähltem Sicherheitsfaktor (NIST-Leitfaden zum SI, abgerufen 2026).
Dabei gilt:
| Symbol | Bedeutung | Einheit oder Bedingung |
|---|---|---|
| Insgesamt getragene Masse einschließlich Werkstück und mitbewegter Teile | kg | |
| Normfallbeschleunigung | 9,80665 m/s² | |
| Ungünstigste Aufwärtsbeschleunigung relativ zum Greifer | m/s² | |
| Dokumentierter Sicherheitsfaktor für den definierten Lastfall | dimensionslos | |
| Konservativer Reibungskoeffizient an der tatsächlichen Kontaktfläche | dimensionslos | |
| Anzahl der Backen, die die Last tatsächlich teilen | Anzahl | |
| Erforderliche minimale Normalkontaktkraft jeder Backe | N je Backe |
Diese Gleichung gilt für einen Reibschluss, bei dem die Schlupfrichtung parallel zu den Kontaktflächen verläuft. Sie setzt eine gleichmäßige Lastverteilung auf die Backen voraus. Wenn ein Finger zuerst anliegt, das Werkstück außermittig sitzt oder eine Toleranzkette den gleichmäßigen Kontakt verhindert, dürfen nicht alle Backen als vollständig lasttragend angesetzt werden.
Für ein Werkstück mit 2 kg, das mit 3 m/s² nach oben beschleunigt wird, zwei lasttragenden Backen, und gilt:
Der gewählte Greifer muss an der tatsächlichen Fingerposition und beim minimalen dynamischen Druck mindestens 85,4 N je Backe bereitstellen. Zusätzlich muss er die nachfolgenden Prüfungen für Momente, Flächenpressung und sicheren Zustand bestehen.
Die umgestellte Gleichung schätzt die von einer bekannten verfügbaren Kraft je Backe getragene Masse:
Dieses Ergebnis ist eine kraftbasierte Tragfähigkeit, nicht die endgültige Nennlast des Greifersystems. Maßgebend ist der niedrigste zulässige Wert aus Kraft, Backenbelastung, Bauteilfestigkeit, Fingerfestigkeit, Nutzlast der Handhabungsachse, Verhalten im sicheren Zustand und Maschinenrisikobeurteilung.
Wie verändern Beschleunigung, Orientierung und Reibung das Ergebnis?
SCHUNK berechnet die empfohlene Werkstückmasse auf der genannten PZN-plus-Seite mit einem Haftreibungskoeffizienten von 0,1 und einem Sicherheitsfaktor 2 gegen Rutschen unter Schwerkraft. Das ist eine transparente, modellspezifische Annahme und kein universeller Reibwert für jede Auflage und jedes Werkstück (SCHUNK PZN-plus, abgerufen 2026).
Die Beschleunigung gehört in die Lastgleichung. Multiplizieren Sie das Ergebnis nicht mit einem pauschalen „dynamischen Abminderungsfaktor“, wenn die Maschinenbeschleunigung bekannt ist. Bei vertikaler Aufwärtsbewegung ist anzusetzen. Beim Abbremsen einer Abwärtsbewegung kann für den Greifer dieselbe wirksame Richtung entstehen, weil die Massenträgheit das Werkstück weiterhin relativ zu den Fingern verschieben will.
Prüfen Sie das vollständige Bewegungsprofil:
- Normalbetrieb: Verwenden Sie die höchste Beschleunigung beim Aufnehmen, Transportieren und Ablegen.
- Not-Halt: Berechnen oder messen Sie die ungünstigste glaubhafte Verzögerung und prüfen Sie, ob das Werkstück in einen gesicherten Bereich gelangen kann.
- Drehung: Zerlegen Sie Schwerkraft und Trägheitsbeschleunigung bei der ungünstigsten Orientierung in die möglichen Schlupfrichtungen.
- Vibration oder Stoß: Behandeln Sie unsichere Spitzen als Mess- und Risikofrage, nicht als Begründung für einen willkürlichen Multiplikator.
Die Reibung ist häufig die unsicherste Eingangsgröße. Oberflächenbeschaffenheit, Beschichtungen, Öl, Kühlmittel, Staub, Feuchtigkeit, Belagverschleiß, Temperatur, Kontaktdruck und Werkstückstreuung können die Kontaktfläche verändern. Verwenden Sie den niedrigsten Wert, der für den zulässigen Produktionszustand nachgewiesen wurde. Wenn er nicht vorliegt, testen Sie repräsentative Schlechtfallteile, statt einen Wert aus einer allgemeinen Tabelle zu übernehmen.
Ein formschlüssiger Finger, der eine Schulter, Nut, Bohrung oder Kante umfasst, besitzt einen anderen Lastpfad. Reibung ist dann möglicherweise nicht mehr der primäre Haltemechanismus, doch der Finger muss auf Flächenpressung, Biegung, Freigängigkeit beim Lösen, Toleranz und Stoß geprüft werden. Behaupten Sie nicht, die Reibungsgleichung belege die Sicherheit eines formschlüssig aufgenommenen Werkstücks.
Der Leitfaden für vertikale Hubzylinder nutzt für Linearachsen dieselbe Lastlogik . Bei der Greiferberechnung kommt die Kontaktfläche hinzu und die erforderliche Normalkraft wird auf die Backen verteilt.
Warum bilden Fingerlänge und Backenmomente eine zweite Tragfähigkeitsgrenze?
SMC warnt, dass ein Betrieb außerhalb des in den MHL2-Kurven angegebenen Greifpunktbereichs eine übermäßig ungleichmäßige Last auf Finger oder Führung ausüben, die Finger lockern und die Lebensdauer verkürzen kann. Verfügbare Greifkraft und zulässige Backenbelastung müssen daher gemeinsam geprüft werden (SMC-MHL2-Katalog, abgerufen 2026).
Eine Kontaktkraft im Abstand zum Bezugspunkt erzeugt ein Backenmoment:
Dabei ist die relevante Komponente der Kontaktkraft und der senkrechte Abstand vom Backen-Bezugspunkt des Herstellers zur Wirkungslinie. Zusätzliche Versätze können Momente um mehrere Achsen erzeugen. Verwenden Sie das genaue Koordinatensystem und die Regeln für gleichzeitige Belastungen aus dem Datenblatt des gewählten Modells.
Die Werte sind modellspezifisch. Ein 2026 veröffentlichtes Festo-Datenblatt nennt beispielsweise 79 N Schließkraft je Backe bei 0,6 MPa, eine maximale statische Backenkraft von 500 N und maximale statische Momente von 35 N·m um jede aufgeführte Achse (Festo-Datenblatt Parallelgreifer, 2026). Diese Angaben zeigen, warum Greifkraft und Strukturgrenzen getrennt spezifiziert werden; sie dürfen nicht auf einen anderen Greifer übertragen werden.
Nutzen Sie bei der Auswahl diese zweigeteilte Prüfung:
| Schlupfberechnung | Strukturberechnung |
|---|---|
| Verfügbare Kraft am tatsächlichen Greifpunkt | Zulässige Fingerausladung |
| Erforderliche Kraft je Backe | Fingermasse und Trägheit |
| Konservativer Reibungskoeffizient | Backenkräfte , und |
| Schwerkraft und Beschleunigung | Backenmomente , und |
| Sicherheitsfaktor des Lastfalls | Herstellerregel für kombinierte Belastung |
Ein längerer Finger kann die Auswahl auf zwei Arten scheitern lassen: Die Kraftkurve kann an diesem Abstand eine geringere verfügbare Greifkraft zeigen, und dieselbe Kontaktkraft erzeugt ein größeres Führungsmoment. Eine pauschale prozentuale Abminderung der Nenngreifkraft prüft keinen dieser Grenzwerte.
Wir haben festgestellt, dass die Anforderung der fertigen Fingerzeichnung vor Annahme eines Kraftergebnisses eine zweite Fehlerklasse verhindert. Eine Katalognummer des Greiferkörpers reicht ohne Kontaktabstand, Fingermasse, Versätze und Befestigungsanordnung nicht aus, um die Momentenprüfung nachzuvollziehen.
Wie sind Mindestdruck und Verhalten bei Druckluftausfall zu prüfen?
Die MHL2-Kraftdiagramme zeigen getrennte Kurven von 0,2 bis 0,6 MPa und verdeutlichen damit, dass die verfügbare Greifkraft sowohl vom Druck als auch vom Kontaktabstand abhängt. Wählen Sie anhand der Kurve für den niedrigsten Druck, der beim Halten der bewegten Last zu erwarten ist, nicht anhand eines statischen Manometers am Kompressor (SMC-MHL2-Katalog, abgerufen 2026).
Messen Sie den Druck nahe am Greifer während des ungünstigsten gleichzeitigen Verbrauchs. Bei Inbetriebnahmen haben wir festgestellt, dass ein Regler den normalen Sollwert anzeigen kann, während ein drosselndes Ventil, ein kleiner Schlauch, ein zugesetzter Schalldämpfer oder ein gemeinsam genutzter Abzweig den Kammerdruck beim Schließen oder Transportieren verringert. Der Leitfaden zum Druckabfall in Druckluftsystemen beschreibt die vorgelagerte Diagnose.
Nehmen Sie keine vollkommen lineare Skalierung der Greifkraft mit dem Reglerdruck an, sofern Herstellerdaten keine Interpolation erlauben. Verwenden Sie die Katalogkurve oder Auslegungssoftware für das genaue Modell, die Richtung und den Greifpunkt. Bestätigen Sie das Ergebnis anschließend an der montierten Maschine.
Druckluftausfall ist ein eigener Zustand und kein weiterer Term in der Reibungsgleichung. Ein federunterstützter Greifer, eine Druckhalteschaltung, eine mechanische Verriegelung oder eine sekundäre Abstützung kann das Werkstück halten, doch jede Lösung hat Grenzen. Zimmer beschreibt ein Drucksicherungsventil, das nach einem Versorgungsabfall Druckluft einschließt und bei federunterstützten Greifern die Greifkraft aufrechterhält (Zimmer-Drucksicherungsventil, abgerufen 2026). Leckage und begrenzte Federkraft müssen dennoch berücksichtigt werden.
ISO 4414:2010 ist weiterhin die veröffentlichte internationale Norm für die Sicherheit pneumatischer Systeme und behandelt wesentliche pneumatische Gefährdungen an Maschinen. ISO 12100:2010 beschreibt das übergeordnete Verfahren zur Risikobeurteilung und Risikominderung, wird laut ISO im Jahr 2026 jedoch überarbeitet (ISO 4414, 2021 als aktuell bestätigt; ISO 12100, abgerufen 2026).
Ein normaler industrieller Pneumatikgreifer darf niemals als Hebezeug für Personen betrachtet werden. Legen Sie den sicheren Ausgang für Not-Halt, Versorgungsverlust, Schlauchbruch, spannungsloses Ventil, Sensorfehler, allmählichen Druckabbau und Wiederanlauf fest. Kann ein fallendes Werkstück Personen erreichen, können eine Schutzumhausung oder eine mechanisch unabhängige Haltevorrichtung erforderlich sein.
Berechnungsbeispiel: tatsächliche Tragfähigkeit
Die veröffentlichte Werkstückmassen-Konvention von SCHUNK zeigt, warum die Tragfähigkeit nur mit angegebenen Annahmen aussagekräftig ist: Die genannte Berechnung verwendet einen Reibungskoeffizienten von 0,1, einen Sicherheitsfaktor 2 und die Schwerkraft. Ändern sich Reibung, Beschleunigung oder Kraftdefinition, ändert sich das Ergebnis, obwohl der Katalogwert der Greifkraft gleich bleibt (SCHUNK PZN-plus, abgerufen 2026).
Nehmen wir beispielsweise an, die Kurve des ausgewählten Herstellers liefert am tatsächlichen Greifpunkt von 80 mm und beim minimal gemessenen Druck 120 N verfügbare Kraft je Backe. Dies ist ein beispielhafter Eingabewert für das Berechnungsblatt, keine Nennangabe eines bestimmten Greifers.
| Eingabe | Wert | Erforderlicher Nachweis |
|---|---|---|
| Verfügbare Kraft je Backe | 120 N | Kurve für genaues Modell, Richtung, Druck und Greifpunkt |
| Lasttragende Backen | 2 | Kontaktprüfung der fertigen Finger |
| Minimaler Reibungskoeffizient | 0,25 | Prüfung der Kontaktfläche im ungünstigsten Zustand |
| Aufwärtsbeschleunigung | 4,0 m/s² | Bewegungsprofil oder Messung |
| Sicherheitsfaktor | 2,5 | Dokumentierte Risiko- und Konstruktionsregel |
| Fingerausladung | 80 mm | Fertigungszeichnung und Katalog-Bezugspunkt |
Die kraftbasierte Masse beträgt:
Prüfen Sie nun das Backenmoment aus 120 N im Abstand von 80 mm zum Bezugspunkt:
Lässt das genaue Greifermodell nach seinem zulässigen Moment oder seiner Regel für kombinierte Belastung keine 9,6 N·m zu, ist die Konstruktion ungeeignet, obwohl die Reibungsgleichung 1,74 kg ergibt. Abhilfe können kürzere Finger, eine andere Kontaktposition, leichtere Werkzeuge, formschlüssige Geometrie, externe Führungen oder ein größerer Greifer schaffen. Es reicht nicht, 1,74 kg zur Systemnennlast zu erklären.
Die endgültige Arbeitslastgrenze ist der kleinste nachgewiesene Grenzwert:
Diese Minimumsmethode ist die praktische Bedeutung der „tatsächlichen Tragfähigkeit“. Sie legt die bestimmende Einschränkung offen, statt voneinander unabhängige Mechanismen hinter einem einzigen Abminderungswert zu verbergen.
Welche Validierungsprüfungen sind vor der Freigabe erforderlich?
ISO 12100 verlangt ein dokumentiertes Verfahren zur Gefahrenermittlung, Risikoeinschätzung, Risikominderung und Verifizierung in den relevanten Lebensphasen einer Maschine. ISO 4414 überträgt diesen Sicherheitsrahmen auf pneumatische Systeme und Bauteile an Maschinen (ISO 12100, abgerufen 2026; ISO 4414, 2021 als aktuell bestätigt).
Schließen Sie die Berechnung vor den Tests ab, hören Sie dort jedoch nicht auf. Nehmen Sie montierten Greifer, Finger, Ventil, Schläuche, Sensoren, Handhabungsachse und reale Werkstücke als ein Gesamtsystem in Betrieb.
| Validierungsbedingung | Aufzuzeichnende Werte | Fehleranzeichen |
|---|---|---|
| Minimaler dynamischer Druck | Druck am Greifer beim ungünstigsten Verbrauch | Kraft- oder Schließreserve verschwindet |
| Ungünstigstes Bewegungsprofil | Beschleunigung, Verzögerung, Orientierung und Zykluszeiten | Rutschen, Drehen, Springen oder verspätetes Anliegen |
| Werkstückstreuung | Minimal-/Maximalabmessung, Oberfläche, Verunreinigung und Temperatur | Ungleichmäßiger Kontakt oder geringere Reibung |
| Fingerbelastung | Durchbiegung, Zustand der Befestigung, Backenkräfte und Momente | Dauerhafte Verschiebung, Lockerung oder übermäßige Durchbiegung |
| Fehlerzustände | Druckluftausfall, Stromausfall, Ventilstellung, Sensorfehler und Wiederanlauf | Unkontrollierte Freigabe oder gefährliche Bewegung |
| Dauernachweis | Prüfintervall und Abnahmekriterien | Abnehmende Kraft, Verschleiß, Leckage oder Backenspiel |
Verwenden Sie die vom Hersteller vorgeschriebenen Prüf- und Wartungsverfahren. Eine allgemeine „150-%-Prüfung“ ersetzt weder Modellanweisungen noch Anwendungsnormen, Ermüdungsnachweis oder Maschinenrisikobeurteilung. Die Prüfung muss außerdem so eingerichtet sein, dass ein versagendes Bauteil weder Personen treffen noch benachbarte Geräte beschädigen kann.
Dokumentieren Sie Katalogrevision, Kraftkonvention, Modell- und Optionscode, Fingerzeichnung, Greifpunkt, Mindestdruck, Reibungsnachweis, Bewegungsprofil, Berechnungsversion, Prüfergebnisse und freigegebene Last. So lassen sich spätere Änderungen an Fingern, Belägen, Ventilen, Geschwindigkeit und Werkstücken überprüfen, statt sich auf eine unerklärte Zahl in einem SPS-Kommentar zu verlassen.
Verbinden Sie diese Kraftprüfung zur Zykluszeitbewertung mit dem Leitfaden für Pick-and-Place mit Pneumatikgreifern. Schnellere Bewegungen verändern die Beschleunigung und können die Anwendung aus dem zuvor nachgewiesenen Bereich herausführen.
FAQ zur Tragfähigkeit pneumatischer Greifer
SMC gibt die MHL2-Kraft als Schubkraft eines Fingers an, während die genannte PZN-plus-Konvention von SCHUNK die Summe der einzelnen Backenkräfte verwendet. Die folgenden fünf Fragen verhindern, dass diese Definitionsabweichung in Berechnungen gelangt, und trennen Reibschluss-Tragfähigkeit von Struktur- und Druckluftausfallprüfung (SMC, 2026; SCHUNK, 2026).
Kann ich Druck mal Kolbenfläche verwenden, um einen fertigen Pneumatikgreifer zu bewerten?
Nein. Druck mal Kolbenfläche ergibt die theoretische Aktuatorkraft. Kraftübertragung, Reibung, Öffnungs- oder Schließrichtung, Fingerposition und Führungsbelastung des Greifers verändern die am Werkstück verfügbare Kraft. Verwenden Sie die wirksame Greifkraftkurve des Herstellers für das genaue Modell, den Druck, die Richtung und den Kontaktabstand.
Welchen Reibungskoeffizienten sollte ich für eine Pneumatikgreifer-Berechnung verwenden?
Verwenden Sie den niedrigsten für den zulässigen Produktionszustand nachgewiesenen Wert einschließlich Oberfläche, Öl, Kühlmittel, Staub, Feuchtigkeit, Temperatur, Belagverschleiß und Werkstückstreuung. Die genannte Werkstückgewichtsangabe von SCHUNK nutzt 0,1; dies ist jedoch eine offengelegte Annahme der Produktberechnung und kein universeller Wert für jede Kontaktfläche.
Wie viele Backen gehören in die Tragfähigkeitsformel?
Zählen Sie nur Backen, die nachweislich die Normallast teilen. Bei einem symmetrischen Zweibackengriff kann gelten; Toleranzen, Fehlausrichtung, außermittige Werkstücke oder der frühere Kontakt eines Fingers können die gleichmäßige Teilung jedoch aufheben. Drei Backen dürfen nicht ohne Geometrie- und Kontaktprüfung automatisch als drei gleiche Lastträger angesetzt werden.
Macht ein größerer Sicherheitsfaktor einen Pneumatikgreifer bei Druckluftausfall sicher?
Nein. Ein Sicherheitsfaktor erhöht die berechnete Kraftreserve für einen definierten Lastfall. Er speichert keine Energie, stoppt keine Leckage, ändert nicht die Ausfallstellung eines Ventils und ergänzt keine mechanische Rückhaltung. Analysieren Sie den Versorgungsverlust getrennt und prüfen Sie Feder, Druckhalteeinrichtung, Verriegelung, Abstützung, Schutzumhausung sowie Wiederanlaufverhalten der Maschine.
Kann ich das empfohlene Werkstückgewicht eines Katalogs als universelle Tragfähigkeit verwenden?
Nein. Die empfohlene Masse gilt nur unter den veröffentlichten Annahmen. Klären Sie, ob die Kraft je Backe oder gesamt angegeben ist, und prüfen Sie anschließend Reibung, Schwerkraft, Beschleunigung, Fingerposition, Druck, Momente, Orientierung und Sicherheitsfaktor. Berechnen Sie neu, sobald Finger, Beläge, Werkstück, Bewegungsprofil, Versorgungszustand oder Greiferoption geändert werden.
Quellen und technische Referenzen
- SMC Corporation, „MHL2 Series Parallel Type Air Gripper: Wide Type“, abgerufen am 17.07.2026: https://www.smcworld.com/catalog/en/rotary_airchuck/MHL2-E/6-3-p0497-0513-mhl2_en/data/6-3-p0497-0513-mhl2_en.pdf
- SCHUNK, „PZN-plus 100-2 Universal Gripper“, abgerufen am 17.07.2026: https://schunk.com/se/en/gripping-systems/centric-grippers/pzn-plus/pzn-plus-100-2/p/000000000000303412
- Festo, „Parallel Gripper Datasheet, product 3361480“, datiert auf den 13.04.2026 und abgerufen am 17.07.2026: https://ftp.festo.com/Public/PNEUMATIC/SOFTWARE_SERVICE/DataSheet/EN_GB/3361480.pdf
- Zimmer Group, „Pressure Safety Valve“, abgerufen am 17.07.2026: https://www.zimmer-group.com/en-us/products/components/handling-technology/2-jaw-parallel-grippers/individualizations/pressure-safety-valve
- ISO, „ISO 4414:2010 Pneumatic fluid power, General rules and safety requirements for systems and their components“, abgerufen am 17.07.2026: https://www.iso.org/standard/44790.html
- ISO, „ISO 12100:2010 Safety of machinery, Risk assessment and risk reduction“, abgerufen am 17.07.2026: https://www.iso.org/standard/51528.html
- NIST, „Guide to the SI, Appendix B.9“, abgerufen am 17.07.2026: https://www.nist.gov/pml/special-publication-811/nist-guide-si-appendix-b-conversion-factors/nist-guide-si-appendix-b9
- SMC Corporation of America, Video „JMHZ2 UR Certified Air Gripper“, abgerufen am 17.07.2026: https://www.youtube.com/watch?v=7EqDNHlctUk