
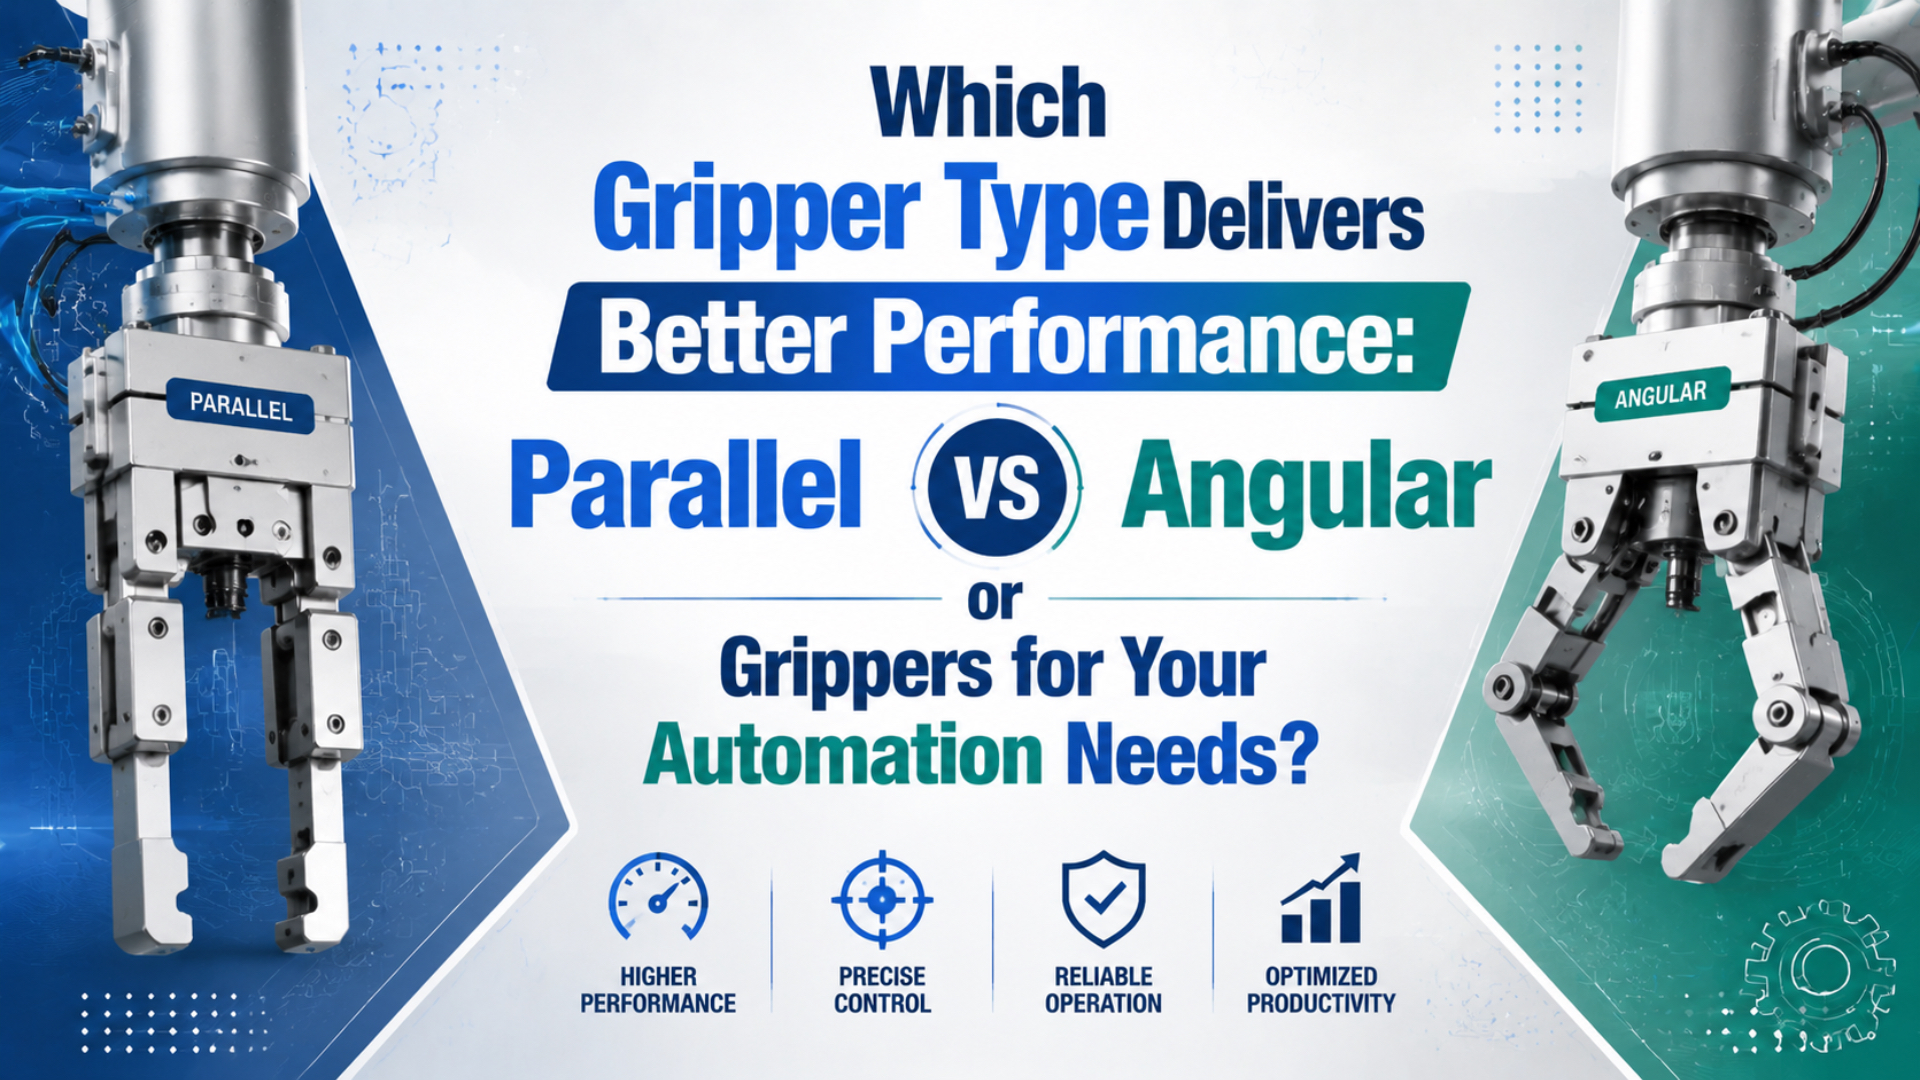
Pour choisir entre une pince parallèle et une pince angulaire, aucun type n’est automatiquement supérieur. Une pince parallèle s’impose généralement lorsque les doigts doivent conserver la même orientation contre des surfaces planes ou de dimensions régulières. Une pince angulaire convient souvent mieux lorsque les doigts doivent pivoter pour se dégager d’un logement, d’une paroi de montage ou d’une trajectoire de chargement.
La géométrie de l’application tranche.
Cette distinction paraît simple, mais elle évite une erreur de spécification courante: comparer l’effort catalogue ou la largeur du corps avant de tracer les points de contact réels. Le processus de sélection SMC vérifie séparément l’effort de serrage, l’effort extérieur appliqué aux doigts et la position du point de préhension (SMC, 2025).
À retenir
- Les mors parallèles conservent l’orientation des doigts; les mors angulaires tournent selon un arc.
- SMC recommande une plage initiale d’effort de serrage égale à 10 à 20 fois le poids de la pièce, avec davantage de marge en cas d’accélération ou de choc.
- Comparez l’effort au point de contact réel, la longueur des doigts, le dégagement du montage, la détection et l’état sûr après une perte d’air.
Pinces parallèles ou angulaires: la réponse courte
Dans le catalogue SMC, la famille parallèle standard MHZ2 propose sept diamètres d’alésage de 6 à 40 mm, tandis que les modèles angulaires MHC2 en proposent quatre de 10 à 25 mm (SMC MHZ2, 2025; SMC MHC2, 2024). Ces plages illustrent la diversité des produits, pas un classement universel des performances.
La désignation catalogue ne décide pas de l’application.
Choisissez une pince parallèle lorsque toutes ou la plupart des affirmations suivantes sont vraies:
- Deux faces planes opposées sont disponibles.
- L’orientation des doigts doit rester fixe pendant toute la course.
- Un même outil doit centrer une plage de largeurs maîtrisée dans un logement, un mandrin ou un calibre.
- Un outillage plus long ou des charges extérieures exigent des mors guidés, avec des limites publiées de charge latérale et de moment à la distance de contact prévue.
Choisissez une pince angulaire lorsque l’implantation impose d’autres contraintes:
- Les doigts doivent pivoter pour se dégager après la libération de la pièce.
- Une courte fermeture suffit, mais le dégagement en position ouverte est déterminant.
- Le pivotement évite un rebord de montage, une paroi, un guide de convoyeur ou un outil adjacent pendant l’approche et le retrait.
- L’implantation de la machine peut recevoir toute l’enveloppe balayée, et l’effort catalogue peut être vérifié au rayon de contact et à l’angle de mors réels.
Selon notre expérience, lorsque les deux listes semblent convenir, tracer sur le plan de la machine les enveloppes des doigts entièrement fermés et entièrement ouverts révèle la contrainte réelle plus vite que la comparaison des diamètres nominaux. Les automaticiens et les responsables sécurité disposent ainsi d’une représentation commune du mouvement prévu.
Qu’est-ce qui change réellement entre une pince parallèle et une pince angulaire ?
Pour la MHC2, SMC indique une plage d’ouverture et de fermeture des deux doigts de 30° à -10°, tandis qu’une MHZ2 déplace ses mors sur un guidage linéaire (SMC MHC2, 2024; SMC MHZ2, 2026). Dans une implantation réelle, la trajectoire des mors constitue la différence fondamentale.
Une pince parallèle est un actionneur à mors dont les doigts opposés se déplacent en translation sur des trajectoires rectilignes. Une pince angulaire fait tourner ses doigts autour de pivots. Le mécanisme d’actionnement peut être pneumatique dans les deux cas, mais la trajectoire des embouts, l’angle de contact et l’enveloppe de dégagement diffèrent. Avec un mouvement parallèle, la face de l’embout peut rester perpendiculaire à une pièce plane pendant toute la course. La géométrie reste prévisible. Il est donc plus facile de maintenir un contact constant sur une plage de largeurs modérée, ce qui convient aux blocs, plaques, plateaux, corps usinés et autres pièces offrant deux faces maîtrisées.
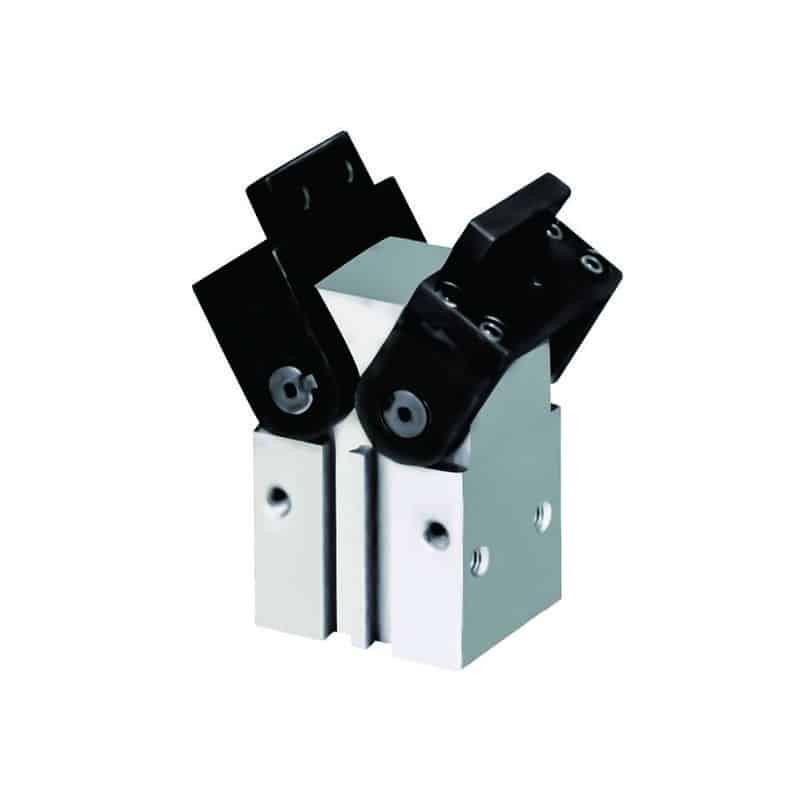
Les mors angulaires tournent. L’orientation de leurs embouts et leur rayon de contact évoluent pendant le mouvement; le concepteur doit donc contrôler davantage que la position finale fermée. Leur avantage réside dans le dégagement: après la libération, les doigts peuvent pivoter à l’écart d’un logement au lieu de coulisser le long de celui-ci. Une comparaison utile va au-delà de « linéaire ou rotatif » et oppose la stabilité de la normale de contact au dégagement de l’enveloppe balayée. Ce compromis compte. Le mouvement parallèle tend à préserver la direction de la normale de contact. Le mouvement angulaire sacrifie une partie de cette constance géométrique pour dégager le montage autrement.
Pour une vue d’ensemble des modèles à deux, trois ou quatre doigts, à genouillère et à grande ouverture, consultez le guide des différents types de pinces pneumatiques.
Quand une pince parallèle est-elle mieux adaptée ?
Dans un exemple de sélection MHZ2, SMC calcule 24 N par doigt à 0,4 MPa, avec une distance de préhension de 30 mm, pour une configuration MHZ2-16 (SMC, 2025). L’effort d’une pince parallèle dépend à la fois de la pression et de la distance de contact, pas uniquement du diamètre d’alésage.
Une pince parallèle constitue généralement la première option à étudier pour les pièces rectangulaires, les diamètres extérieurs maîtrisés, le chargement de calibres et les opérations d’assemblage exigeant un axe central stable. Comme les deux mors se déplacent en sens opposés sur des lignes droites, un modèle synchronisé à deux mors peut centrer une pièce tout en maintenant les faces des doigts alignées. Cela ne signifie pas que toutes les pinces parallèles offrent la même précision. La construction du guidage, le jeu des mors, la rigidité de l’outillage, la résolution des capteurs, les tolérances de la pièce et le positionnement du robot ou de l’axe contribuent tous à la répétabilité du procédé. Une valeur de répétabilité catalogue correspond à une série dans des conditions définies; elle ne garantit pas la tolérance de positionnement de la cellule complète.
Les doigts longs demandent une attention particulière. La page du SCHUNK PGB 100 indique un effort de fermeture de 395 N pour une longueur de doigt de 0 mm et une longueur maximale admissible de 100 mm (SCHUNK, 2026).
Il s’agit de deux limites différentes.
Selon notre expérience, les outillages trop longs provoquent davantage d’erreurs de sélection qu’un diamètre nominal insuffisant, car ils modifient le moment appliqué au guidage des mors.
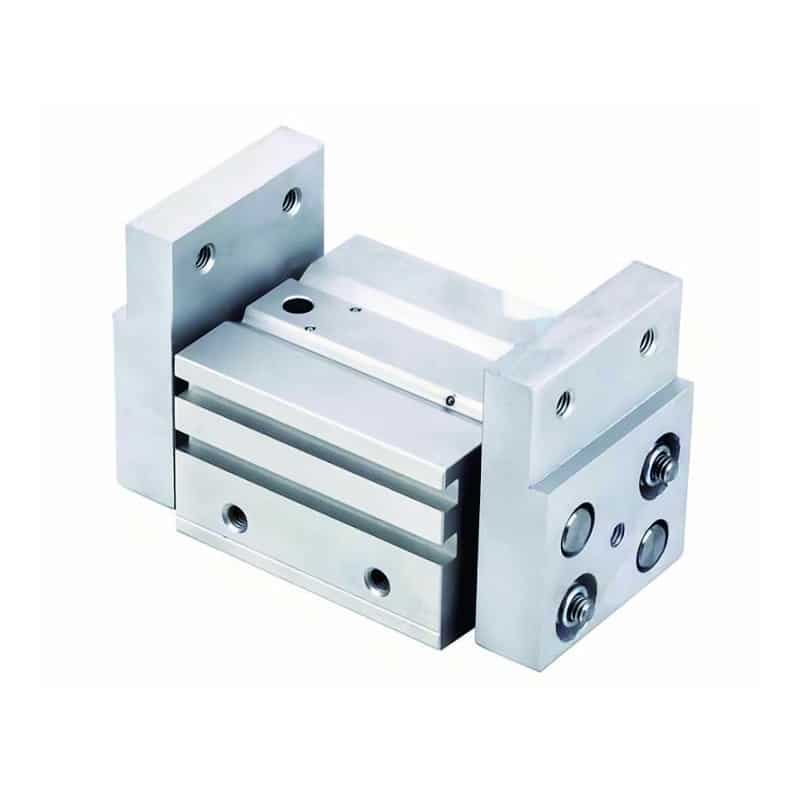
Une pince parallèle à grande ouverture peut convenir lorsque la largeur des pièces varie fortement. Elle ne dispense pas de vérifier les charges sur les guidages, le temps de course, le dégagement anticollision et la pression disponible pendant le cycle machine.
Quand une pince angulaire est-elle mieux adaptée ?
Dans la gamme SMC, le mouvement angulaire standard MHC2 se distingue des familles à 180° telles que MHY2 et MHW2; la MHW2 propose cinq diamètres d’alésage de 20 à 50 mm (SMC MHW2, 2024). L’expression « pince angulaire » couvre donc plusieurs enveloppes de mouvement, et non une géométrie unique.
Le dégagement dicte ce choix.
Une pince angulaire trouve sa place lorsque le pivotement des doigts résout un problème d’implantation. Elle peut, par exemple, atteindre une pièce dans une cavité, la libérer entre de hautes parois de montage, éviter un guide de convoyeur ou ouvrir ses doigts à l’écart de la zone de travail d’une machine-outil. Les modèles à angle standard et à 180° ne sont pas interchangeables. Une pince pneumatique angulaire compacte peut utiliser un débattement modéré pour un court mouvement de prise et de dépose. Une pince angulaire à 180 degrés libère beaucoup plus d’espace à l’ouverture, mais ses doigts doivent aussi disposer de la place nécessaire pour balayer cet arc plus important.
Le mouvement angulaire ne remplace pas une conception adaptée des doigts. Un embout profilé peut positionner une pièce irrégulière sur l’un ou l’autre type de pince. À l’inverse, un doigt angulaire mal conçu peut chasser une pièce conique ou fragile lorsque l’angle de contact évolue. Si le poste échoue uniquement lors de la libération, étudiez la trajectoire d’ouverture plutôt que la prise fermée. Certaines équipes agrandissent une pince parallèle pour gagner de la course alors que le vrai besoin consiste à sortir les doigts de la trajectoire d’évacuation du montage.
C’est une question de géométrie, pas d’effort.
Comment dimensionner l’effort de serrage au point de contact réel ?
Pour un premier dimensionnement, SMC recommande 10 à 20 fois le poids de la pièce, avec une marge supplémentaire lorsque l’accélération, la décélération ou les chocs sont importants (SMC, 2025). Le catalogue demande également de lire l’effort à la distance réelle du point de préhension, ce qui évite une sélection fondée uniquement sur le corps de la pince.
La pression disponible au niveau de la pince compte.
Pour une prise par frottement avec n mors chargés, cette première estimation est utile:
Effort requis par mors = m x (g + a) x S / (mu x n)Utilisez les variables suivantes:
| Symbole | Signification |
|---|---|
m |
Masse de la pièce en kilogrammes |
g |
Accélération de la pesanteur, environ 9,81 m/s² |
a |
Accélération dans la direction de la charge, en m/s² |
S |
Coefficient de sécurité choisi |
mu |
Coefficient de frottement prudent sur la surface de contact réelle |
n |
Nombre de mors se partageant la charge de frottement |
La formule fournit un effort requis, pas le choix d’une pince.
Par exemple, la prise verticale d’une pièce de 1,0 kg avec une accélération ascendante de 5 m/s², mu = 0.20, deux mors chargés et S = 2 demande environ 74 N par mors, avant les contrôles de charge sur le guidage et de tolérance de pression. L’huile ou la poussière sur la surface peut réduire le frottement, tandis que l’usure des patins et les chocs peuvent justifier une marge supérieure. Consultez ensuite la courbe d’effort de la pince envisagée à la longueur de doigt ou au rayon de contact réel. Pour un modèle angulaire, déterminez si le catalogue indique un effort, un couple ou un moment de préhension, puis contrôlez l’angle de mors applicable. La pression au point d’utilisation est également déterminante: une chute de pression dans le système pneumatique peut supprimer une marge d’effort trop faible.
Matrice de sélection pratique
L’outil de dimensionnement des pinces Festo demande la masse de l’objet, l’état de surface et la longueur des mors, puis propose jusqu’à trois calculs comparatifs: ajustement exact, solution économique et forte capacité d’effort ou de couple (Festo, 2026). Cette démarche est plus fiable qu’un choix fondé uniquement sur le type de pince ou l’effort nominal.
| Critère de décision | Pince parallèle | Pince angulaire | Point à vérifier |
|---|---|---|---|
| Trajectoire des mors | Translation rectiligne opposée | Rotation selon un arc | Enveloppes des doigts fermés, ouverts et en mouvement |
| Orientation du contact | Reste généralement constante | Varie avec l’angle des mors | Angle du patin au premier contact et en serrage complet |
| Géométrie typique | Faces planes, largeurs maîtrisées, chargement centré | Cavités, parois, courte course de libération, dégagement par pivotement | Zones de contact réelles sur le plan de la pièce |
| Données d’effort | Généralement effort par mors selon la pression et la longueur des doigts | Peuvent être un effort, un couple ou un moment de préhension selon le rayon et l’angle | Définition du catalogue et point de mesure |
| Outillage long | Augmente le moment sur le guidage des mors | Augmente le moment au pivot et l’inertie | Courbes de charge et de moment admissibles |
| Variation des pièces | La course doit couvrir toute la plage de largeurs | L’angle doit couvrir toute la plage de contact | Cas défavorable des tolérances de pièce et de montage |
| Détection | Positions ouverte, fermée ou intermédiaire par capteur | Détection des positions ouverte, fermée ou angulaire | Savoir si « fermé » prouve la présence de la pièce |
| Réponse à la perte d’air | Dépend du double effet, de l’option à ressort, du clapet antiretour ou d’une retenue extérieure | Même principe; le mécanisme seul n’assure pas une fonction de sécurité | Analyse des risques et état sûr |
| Meilleure raison de choisir | Géométrie de contact stable | Meilleur dégagement à la libération ou à l’approche | Contrainte qui ne peut pas être résolue économiquement par l’outillage |
Utilisez cette matrice pour présélectionner, puis comparez les modèles réels à la même pression au point d’utilisation, avec le même cas de charge, le même matériau de doigts et le même profil de fonctionnement. Ne comparez pas l’effort catalogue maximal d’un fabricant à celui d’un autre modèle mesuré à une distance de contact supérieure.
Quels facteurs déterminent la rentabilité et la fiabilité ?
Après saisie des données de l’application, la démarche Festo renvoie jusqu’à trois solutions, dont une option économique et une option pour efforts ou couples élevés (Festo, 2026). Cette structure représente mieux la rentabilité que des prix, temps de changement de série ou intervalles d’entretien prétendument universels.
Commencez par chiffrer ce qui rend la préhension stable:
| Poste de coût | Éléments à inclure dans la comparaison |
|---|---|
| Matériel | Corps de pince, capteurs, distributeur, raccords et adaptateur de montage |
| Doigts | Conception, usinage, revêtement, patins et fréquence de remplacement prévue |
| Ingénierie | Contrôles de collision, données de charge utile du robot, mise en service et validation de l’état sûr |
| Changements de série | Outillage de changement de référence, fréquence et complexité des changements de produit |
| Risque de production | Prises manquées, pièces lâchées ou marquées, mauvais chargements et arrêts qui en résultent |
| Maintenance | Accessibilité, joints, capteurs, unités de rechange et assistance du fournisseur |
Le coût dépend de l’adéquation à l’application.
Le prix le plus bas correspond rarement au coût total le plus faible. Des doigts complexes peuvent annuler l’économie lorsqu’ils doivent compenser une trajectoire de mors inadaptée. À l’inverse, un corps angulaire n’apporte rien lorsqu’une simple prise parallèle assure déjà un accès dégagé et un contact stable. La fiabilité dépend du système complet. ISO 4414:2010 est une norme de 38 pages consacrée à la sécurité des systèmes et composants pneumatiques, à leur fonctionnement fiable, à leur entretien et à leur utilisation prévue; l’ISO a confirmé cette édition en 2021 (ISO, 2021). L’OSHA identifie également la libération des pièces et la défaillance du mécanisme de préhension parmi les risques mécaniques des systèmes robotisés (OSHA, 2026).
Considérez l’état en cas de perte d’air comme une donnée de sélection, pas comme un détail de mise en service. Si la chute de la pièce présente un danger, ni « parallèle » ni « angulaire » ne constitue à lui seul la réponse de sécurité. La conception peut nécessiter une assistance par ressort, une retenue mécanique, un circuit à clapet, un abaissement contrôlé, une protection ou toute autre mesure définie par l’analyse des risques de la machine.
Quelles informations inclure dans la demande de prix ?
Pour sélectionner un modèle, SMC exige trois confirmations explicites: effort de serrage, effort extérieur sur les doigts et point de préhension (SMC, 2025). Une demande de prix utile fournit les données nécessaires à ces trois contrôles, ainsi que l’enveloppe de mouvement et l’état en cas de défaillance qui déterminent l’adéquation d’un mouvement parallèle ou angulaire.
Communiquez les données d’application suivantes:
| Champ de la demande | Informations requises |
|---|---|
| Pièce | Plan, dimensions minimales et maximales, masse et centre de gravité |
| Contact | Zones autorisées, état de surface, dureté, huile, poussière, bavures et température |
| Mode de préhension | Prise intérieure ou extérieure et orientation requise de la pièce |
| Mouvement | Accélération et vitesse du robot ou de l’axe, cadence et choc à la prise |
| Doigts | Longueur prévue, distance du point de contact, matériau des patins et masse approximative |
| Alimentation en air | Pression au distributeur pendant le cycle de la machine |
| Montage | Plan indiquant le dégagement d’approche et toute la trajectoire d’évacuation des doigts ouverts |
| Détection | Capteurs de position ouverte, fermée ou intermédiaire, ou capteur indépendant de présence de pièce |
| État sûr | Réponse attendue à une perte d’air, à un arrêt d’urgence et à la consignation de l’énergie |
| Maintenance | Environnement, accès pour l’entretien, durée de vie visée et disponibilité des pièces de rechange |
Joignez les positions de prise et de libération. D’après notre expérience, les demandes les plus exploitables comportent une image annotée pour chacune de ces positions; une seule photo du poste fermé peut masquer l’interférence qui rend une trajectoire angulaire nécessaire. Pour faire examiner un modèle, joignez la liste de contrôle et les plans à la demande d’application.
FAQ
Dans la gamme d’un même fabricant, les pinces parallèles MHZ2 proposent sept diamètres d’alésage et les pinces angulaires MHC2 en proposent quatre (SMC MHZ2, 2025; SMC MHC2, 2024). Une même famille de mouvement comprend donc de nombreuses configurations. Les réponses ci-dessous sont des règles de sélection, et non un substitut au contrôle des efforts et des charges propre à chaque modèle.
Puis-je utiliser le même vérin pneumatique pour les deux types de pinces ?
En général, non. Les pinces parallèles et angulaires sont normalement des actionneurs complets dotés de pistons, guidages, cames, crémaillères ou pivots différents. SMC répertorie séparément sept diamètres MHZ2 parallèles et quatre diamètres MHC2 angulaires. Vous pouvez éventuellement réutiliser le distributeur ou l’alimentation en air après avoir contrôlé le débit et la pression, mais les corps de pince ne sont pas des kits de doigts interchangeables.
Quel type de pince demande le moins d’entretien ?
Aucun type ne l’emporte systématiquement en matière d’entretien. SMC autorise jusqu’à 180 cycles par minute pour la famille angulaire MHC2, mais cette limite de fonctionnement ne définit pas un intervalle de maintenance. La contamination, la charge sur les mors, l’inertie des doigts, les chocs, la politique de lubrification, le nombre de cycles et l’accessibilité comptent davantage. Comparez les manuels et la disponibilité des pièces de rechange pour les modèles exacts envisagés.
Comment déterminer l’effort de serrage requis ?
Partez de la masse, de l’accélération, du frottement, du nombre de mors et d’un coefficient de sécurité. SMC recommande une plage initiale de 10 à 20 fois le poids de la pièce, puis demande une marge supplémentaire en cas d’accélération ou de choc. Vérifiez enfin l’effort à la longueur de doigt et au point de contact réels. Utilisez la pression et l’angle de mors effectifs, et non une valeur catalogue mise en avant.
Puis-je remplacer une pince parallèle par une pince angulaire sur un poste existant ?
C’est parfois possible, mais traitez la modification comme une nouvelle conception du préhenseur. La procédure SMC comporte trois contrôles: effort de serrage, charge extérieure sur les doigts et point de préhension. Vérifiez d’abord les trous de montage et les capteurs, puis le débit du distributeur et les tuyaux. Contrôlez enfin la charge utile du robot, le centre outil, le balayage complet des doigts, les protections et l’état sûr en cas de perte de pression.
Les pinces angulaires sont-elles toujours préférables pour les pièces irrégulières ?
Non. La démarche de dimensionnement Festo utilise la masse de l’objet, l’état de surface et la longueur des mors, puis peut proposer jusqu’à trois solutions. Dans de nombreuses applications avec des pièces irrégulières, la géométrie des doigts domine la décision. Choisissez un mouvement angulaire lorsque sa trajectoire rotative facilite l’approche ou la libération, ou lorsqu’elle améliore le contact dans le montage réel.
Sources et notes de consultation
Cette comparaison s’appuie sur huit sources techniques primaires et une vidéo de démonstration. La qualité des preuves compte. Le corpus technique comprend les catalogues SMC, les données de sélection de Festo et SCHUNK, ainsi que la norme ISO 4414 et les recommandations OSHA sur la sécurité des robots. Les sources ont été consultées le 17 juillet 2026. L’ISO indique que l’édition ISO 4414:2010 de 38 pages a été confirmée pour la dernière fois en 2021 (ISO, 2021).
- SMC, « Pince pneumatique parallèle, série MHZ2 », 2025: https://www.smcworld.com/catalog/BEST-5-4-en/pdf/4-p0417-0485-mhz_2_en.pdf
- SMC, « Pince pneumatique angulaire, série MHC2 », 2024: https://www.smcworld.com/catalog/en/rotary_airchuck/MHC2-E/7-6-3-p0807-0815-MHC2_en/data/7-6-3-p0807-0815-MHC2_en.pdf
- SMC, « Pince pneumatique angulaire à 180°, série MHW2 », 2024: https://www.smcworld.com/catalog/en/rotary_airchuck/MHW2-E/6-3-p0711-0723-mhw2_en/data/6-3-p0711-0723-mhw2_en.pdf
- SMC, « Sélection des pinces pneumatiques », 2024: https://www.smcworld.com/catalog/BEST-Guide-en/pdf/6-3-p0364-0365_375-378-chack_en.pdf
- Festo, « Dimensionnement des pinces », consulté en 2026: https://www.festo.com/de/en/s/gripper-sizing/
- SCHUNK, « Pince universelle PGB 100 », consulté en 2026: https://schunk.com/us/en/gripping-systems/parallel-gripper/pgb/pgb-100/p/000000000000300366
- ISO, « ISO 4414:2010 », confirmé en 2021: https://www.iso.org/standard/44790.html
- OSHA, « Manuel technique, section IV, chapitre 4 », consulté en 2026: https://www.osha.gov/otm/section-4-safety-hazards/chapter-4
- YouTube, « Pince pneumatique parallèle série MHF2 », consulté en 2026: https://www.youtube.com/watch?v=sLcHqzLYHTk